Languages
Waarom extruderschroeven breken: foutanalyse voordat u een vervanging bestelt
-
-
Waarom extruderschroeven breken: foutanalyse voordat u een vervanging bestelt
Een gebroken schroef is bewijs, geen pech. Lees de breuk en u weet of u een onderdeel moet kopen of een machine moet repareren.
EXTRUDERSCHROEFBREUK · SCHROEFFOUTANALYSE · TORSIONALE VERMOEIDHEID · OMGEKEERDE BUIGING
-
1. Een schroef breekt zelden omdat hij overbelast is
Extrusieschroeven falen bijna nooit bij normaal gebruik. Als je dat toch doet, is het instinct om het koppel de schuld te geven: de aandrijving was te sterk, het materiaal te stijf, de machinist te ongeduldig. Te veel koppel breekt schroeven, maar in de praktijk veroorzaakt buigen meer breuken dan koppel, en de twee laten totaal verschillende bewijzen achter.
Dat onderscheid bepaalt wat u uitgeeft. Een koppelstoring is een gebeurtenis die u doorgaans kunt dateren en verklaren. Een buigfout is een aandoening die zich al maanden aan het ontwikkelen is en die hetzelfde zal doen bij de volgendeschroeftenzij de toestand verandert.
-
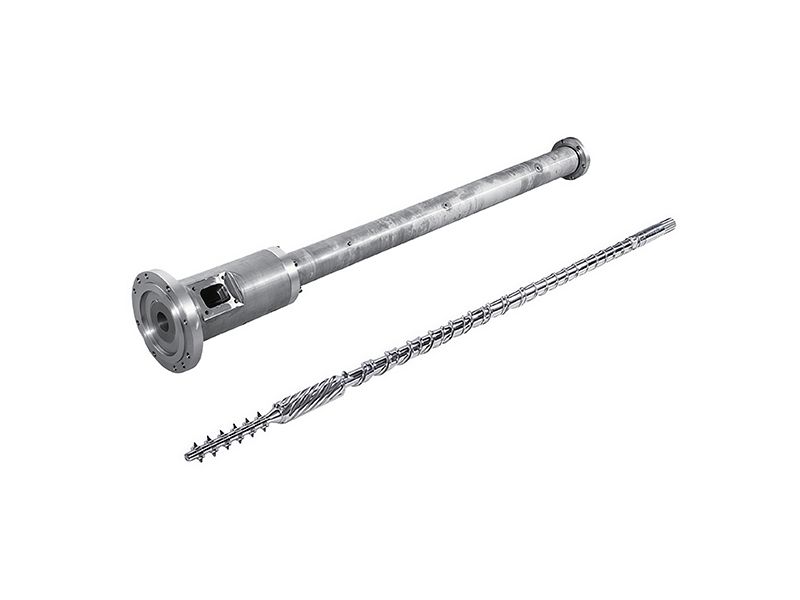
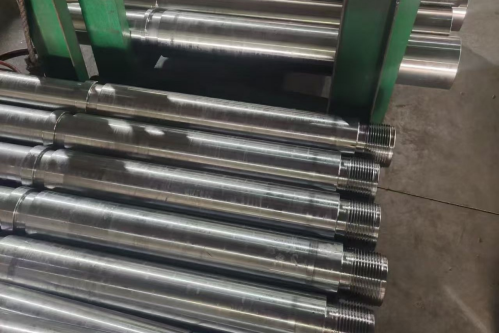
Pijpextruderschroef en cilinderset. De geometrie en oppervlaktebehandeling zijn gekozen voor de toepassing; het breukvlak vertelt je of die keuze genoeg was.
-
BELANGRIJK INZICHT
Een schroef die in een van de dikste delen brak, was vrijwel zeker niet te vast aangedraaid. Dat is de nuttigste zin in dit artikel, en ook de zin die het vaakst genegeerd wordt.Breaks clusteren ook per applicatie, en dat geldt ook voor de fixes. Apijp schroeffaalt meestal bij het opstartkoppel na een lange stilstand, afilm schroefbij het buigen zodra de speling opengaat, en akabel schroefover de schuifgeschiedenis van een zone met hoge compressie.
-
2. Lees de breuk voordat u iets schoonmaakt
Het fractuurvlak is de goedkoopste beschikbare diagnose en wordt vernietigd door een staalborstel. Fotografeer het voordat iemand het aanraakt. Vier kenmerken onderscheiden de mechanismen, en geen ervan heeft een laboratorium nodig.
Wat je ziet Mechanisme Wat het betekent voor het volgende deel Radiale scheuren die van het vliegoppervlak naar het midden lopen Torsie-overbelasting Eén gebeurtenis, hoge koppelpiek – zoek naar een koude start of tramp metal Schroef is “opgewonden”; vlieghoogte nabij de pauze is zichtbaar korter Torsie-overbelasting Bevestigt koppel, niet vermoeidheid. De schroef groeide in diameter en kan moeilijk te verwijderen zijn Eén enkele scheur rechtdoor, geen radiale scheuren, geen toonhoogteverandering Omgekeerde buigvermoeidheid Een voorwaarde, geen gebeurtenis: de goedkeuring en uitlijning moeten worden gecontroleerd Gladde progressieve zone met strandmarkeringen en vervolgens een ruw gebied met definitieve breuk Vermoeidheid tijdens hoge cycli Crack begon bij een stressconcentratie en groeide over een lange periode -
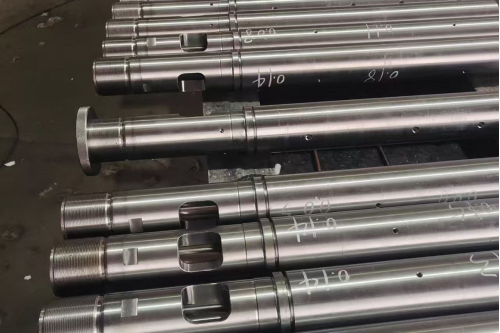
Schroefschachten met hun aandrijfeindbeslag. De spiebaan en spiebaan zijn spanningsconcentraties, en daarom begint een vermoeiingsscheur zo vaak aan het einde dat niemand inspecteert.
De beslissing na een pauze is niet hetzelfde als een verbouwingsbeslissing.Reparatie versus vervangingbepaalt wanneer de wederopbouwwerkzaamheden plaatsvinden, en deonderhoudsroutineis wat de geschiedenis voortbrengt die u vertelt in welke zaak u zich bevindt.
-
3. Waar het kapot is gegaan, vertelt je wat je moet controleren
Locatie is de tweede helft van de diagnose en is betrouwbaarder dan het fractuurvlak, omdat er geen interpretatie voor nodig is. Een defect aan te hoog koppel treedt bijna altijd op in de voedingssectie, omdat daar de koppelbelasting wordt uitgeoefend op de kleinste worteldiameter. Een buigfout ontstaat meestal ergens waar de schroef sterk is, omdat daar de meeste kracht nodig is om hem te buigen.
Pauze locatie Hoogstwaarschijnlijk mechanisme Het eerste wat u moet controleren Feed-sectie Torsie-overbelasting Opstartprocedure, inweektijd en of de voerkeel greep of gleed Smelt- of overgangszone Koude start of een vreemd voorwerp Tramp-metal-bescherming, schermpakket en de laatste uitschakeling Aandrijfuiteinde, spiebaan of spiebaan Vermoeidheid plus verkeerde uitlijning Uitlijning en slingering van de koppeling — zie deonderhouds- en versnellingsbakgids Middenlichaam, dikste gedeelte Omgekeerde buiging Slijtage van de loopboring, ovaliteit en speling van schroef tot vat Vluchtwortel, onder een harde kam Vermoeidheid door een sectiewissel Of deharde bekledingwerd in de root gemengd of eindigde in een stap Op een twin verschuift dezelfde logica, omdat het koppel via spiebanen en elementkoppelingen binnenkomt in plaats van via een enkele as. Een mislukking is vaker een spline- of element-root-probleem dan een lichaamsfractuur, en desamengestelde configuratieEnverblijftijd rekenkundebeide vertrekken van de asbelasting in plaats van van de loop.
-
4. Te hoog koppel: de belangrijkste operationele oorzaak is een koude start
Het starten van een extruder voordat het polymeer daadwerkelijk is gesmolten, is de meest gebruikelijke manier om een schroef kapot te maken. De cilinder meet lang voordat de materiaalkern dat doet, en het draaien van een schroef tegen een cilinder vol vast polymeer produceert een koppelpiek ver buiten het ontwerpbereik. Grote machines hebben langere weektijden nodig dan de controller suggereert, en het thermokoppel meet metaal, niet smelten.
- Laat het apparaat op temperatuur komen en houd het vervolgens vast. Start niet omdat het display groen is
- Jog eerst op lage snelheid en luister, in plaats van meteen op hardloopsnelheid te gaan
- Controleer of de invoeropening daadwerkelijk wordt gevoed en niet onder de schroef glijdt
- Registreer de opstartroutine; als niemand het kan beschrijven, is het geen procedure
Vreemde voorwerpen zijn de andere klassieke spijker, en deze komen meestal aan met maalgoed of met materiaal van een nieuwe leverancier. Deroute van gerecycled materiaalEnrecycling van granulatieDit is waar dit het meest naar voren komt. Daarom hoort tramp-metal bescherming op de lijn en niet op het onderhoudswensenlijstje.
Start-up is ook waar de zuiveringspraktijk thuishoort. Een lijn die slecht van kleur of graad verandert, heeft een langere verblijftijd en meer thermische blootstelling dan nodig is, wat een langzamere route naar dezelfde plaats is – degids voor ontluchting en omschakelingbedekt het, en devoer-keel vergelijkingbestrijkt het voedingsgedrag dat in de eerste plaats een koude start veroorzaakt.
-
5. Omgekeerd buigen: slijtage is een voorwaarde
Dit is de faalwijze die het vaakst verkeerd wordt gediagnosticeerd, en die de moeite waard is om goed te begrijpen. Interne druk duwt de schroef zijwaarts terwijl deze draait, en de schroef wordt aan beide uiteinden vastgehouden - zodat hij één keer per omwenteling buigt, in beide richtingen. Dat is omgekeerd buigen, en het is hetzelfde mechanisme als het buigen van een draad totdat deze breekt.
Het belangrijkste onderdeel: om de smelt de schroef te laten buigen, moet er speling zijn, en speling is het gevolg van slijtage. Een schroef faalt op deze manier niet op een strakke loop. Het faalt op deze manier nadat de boring en de meenemers voldoende zijn versleten om de schroef te laten bewegen - wat betekent dat de loop al buiten de tolerantie is tegen de tijd dat de schroef breekt.
- Omgekeerd buigen plus torsie mislukt in zeer weinig cycli zodra de oppervlaktespanning de kritische waarde bereikt
- Die kritische waarde bedraagt grofweg 40% van de treksterkte van het materiaal, omdat buigen de bruikbare sterkte tot ongeveer de helft vermindert
- Daarom kan de breuk plotseling lijken, ook al heeft de oorzaak maanden geduurd
BELANGRIJK INZICHT
Als de schroef brak door omgekeerd buigen, was de loop eerder versleten dan de schroef. Het vervangen van alleen de schroef garandeert een tweede mislukking: de goedkope helft van het paar wordt twee keer gekocht.De speling die het buigen mogelijk maakt, moet ergens vandaan komen. Schurende vulmiddelen openen het het snelst, daarom aPVC-vat voor algemeen gebruikEnverbindingen met hoog vulmiddeldeze faalwijze eerder bereiken dan ongevulde hars - en waarombimetaal boringstelt het uit in plaats van het te voorkomen.
-
6. De worteldiameter draagt de last, en D³ is meedogenloos
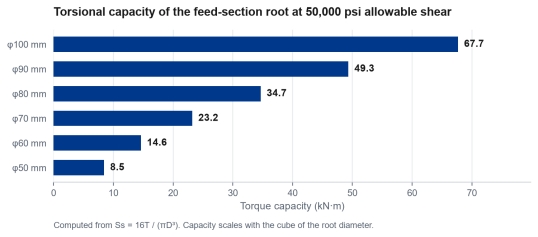
Voor een torsiecontrole is de gebruikelijke ontwerpaanname dat alleen de worteldiameter koppel overdraagt; de vlucht voegt kracht toe, maar niet op een manier waarop u kunt vertrouwen. Met een toegestane schuifspanning van ongeveer 50.000 psi, ongeveer de helft van de opbrengst van een warmtebehandelde 4140-schroef, is de capaciteitSs = 16T / (πD³). De kubus is het hele verhaal.
Worteldiameter van het invoergedeelte Koppelcapaciteit bij 50.000 psi toegestane schuifkracht 50 mm ongeveer 8,5 kN·m 60 mm ongeveer 14,6 kN·m 70 mm ongeveer 23,2 kN·m 80 mm ongeveer 34,7 kN·m 90 mm ongeveer 49,3 kN·m 100 mm ongeveer 67,7 kN·m Halveer de wortel en je halveert niet de capaciteit, je deelt hem door acht. Dit is de reden waarom een schroef die opnieuw is geslepen of een hardface heeft gekregen zonder aandacht voor de wortel, of een vervanging die is gekopieerd van een tekening met de verkeerde wortel, ernstig ondersterkte kan hebben terwijl hij er van buitenaf hetzelfde uitziet.
-
Torsiecapaciteit van de wortel van de voedingssectie ten opzichte van de diameter, berekend op basis van Ss = 16T / (πD³) bij een toegestane afschuiving van 50.000 psi. Capaciteit schaalt met de derde macht van de worteldiameter.
Materiaal volgt dezelfde kubuslogica. Een sterker staal verhoogt de toegestane schuifkracht, maar een sectieverandering is meer waard dan een verandering van kwaliteit - en dat is de redenlegering selectie, debimetaal behuizing met enkele schroefen debimetaal schroefcilinderbereik worden samen gelezen en niet als alternatieven.
-
7. Spanningsconcentraties: spiebaan, spiebaan, slingering van de vlucht
Vermoeidheid begint niet waar de stress gemiddeld het hoogst is; het begint waar de stress zich concentreert. In de praktijk betekent dit de spiebaan, de spiebaan, een scherpe verandering in de vluchtsectie of een hardfacing-laag die eindigt in een trede in plaats van uit te vloeien.
- Een vijl of een slijpvlek op de schacht is een scheurstarter en geen cosmetisch defect
- Een hardfacing die abrupt stopt, zorgt voor een sectiewisseling – vraag naar de uitloop
- Reparatielassen op een schroefschacht veranderen de metallurgie lokaal; ze zijn niet gelijk aan een nieuw onderdeel
Wanneer een schroef wordt vervangen vanwege sterkte en niet vanwege slijtage, kan dedoorgeharde optiegeeft een uniformere doorsnede dan een oppervlaktebehandeld exemplaar, en aaangepaste schroef en vatbeoordeling kan de basisgeometrie veranderen in plaats van deze te reproduceren.
Hoe de schroef is gemaakt, is ook van belang. Aproductie routedat slijpt na een warmtebehandeling laat een ander restspanningspatroon achter dan een patroon dat daarvoor slijpt, en het verschil is nooit op een tekening te zien.PIPLL's productiepaginabepaalt daarom de volgorde.
Vervangingsgeometrie is ook waar merkcompatibel werk zijn geld verdient. Op eenKraussMaffei KMDof eenTheysohn XTSde details van de schacht en de spiebaan komen uit de OEM-tekening, niet uit een generiek patroon - dat is de reden waarom devier dubbele architecturenzaak voordat er iets wordt geciteerd.
-
8. Na de pauze: wat je moet meten voordat je bestelt
Een vervanging besteld uit de kapotte helften reproduceert het probleem. Vijf metingen maken van de storing een specificatie, en vier daarvan gaan over de loop en niet over de schroef.
- Vatboring ID op verschillende axiale posities, en eventuele ovaliteit
- Schroefvlucht-OD op dezelfde posities, inclusief de versleten zones
- Schroefrechtheid en de slingering aan het aandrijfuiteinde
- Uitlijning van de koppeling en de staat van de passing van de aandrijfzijde
- De boring van het invoergedeelte – waar een koppelstoring begon
Die set vertelt je ook of het vat gered kan worden. Aboring die slechts plaatselijk versleten iskan worden hersteld met een hoes; een boring die ovaal of gebarsten is, is dat niet. Deslijtagecontrole zonder demontageis wat u vertelt dat u deze metingen vóór de pauze moet uitvoeren, en devervangingsgidsdekt de beslissing zodra u ze hebt.
-
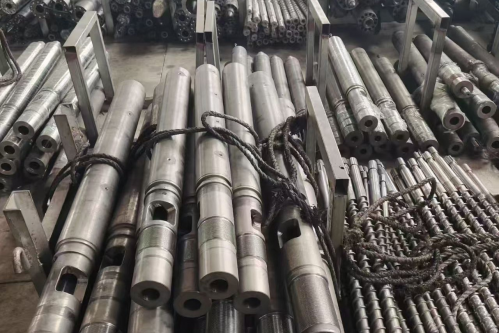
Schroeven en cilindersecties worden na verwijdering bij elkaar gehouden. Fotografeer en meet voordat er iets wordt schoongemaakt of verplaatst: het breukvlak en het slijtagepatroon zijn het bewijs.
Twee referenties zijn de moeite waard om open te houden terwijl u beslist. Debenchmarks voor service-intervallenvertellen of het onderdeel vroeg of op tijd stierf, en deselectiegids voor legeringenvertelt je of een andere constructie de uitkomst zou hebben veranderd. Wanneer geen van beide van toepassing is, wordt detoepassingsindexis de snellere route naar het juiste deel.
-
9. Wat te veranderen zodat het niet twee keer gebeurt
Er zijn maar vier hendels, en de meeste fabrieken trekken eerst aan de duurste. De onderstaande volgorde is grofweg de kostenvolgorde, omgekeerd.
- Opstartprocedure: geniettijd, joggen en een geschreven routine – gratis
- Uitlijning: koppeling en loop, gecontroleerd met een meetklok, niet op het oog
- Opruiming: vervang of herbouw het paar, niet de versleten helft
- Sectie: verander de wortel of het materiaal alleen als de eerste drie al correct zijn
De ontruimingshendel wordt overgeslagen, omdat deze de dure is. Het is ook degene die er toe doet: omgekeerde buiging heeft speling nodig om te kunnen bestaan, dus een strak, op elkaar afgestemd paar verwijdert het mechanisme in plaats van het uit te stellen. Dat is het argument om eenbimetaalschroef en vatals een set, en de reden waarom demateriaalkeuzegidsbegint vanuit de plicht in plaats van vanuit het onderdeel.
BELANGRIJK INZICHT
Elke storing heeft een goedkoopste oplossing en een duurste oplossing. De goedkoopste is bijna altijd procedureel, en bijna altijd degene die niemand wil horen.Geometrie is de laatste hefboom, en wordt het vaakst verward met een krachtprobleem. Een schroef die omhoog schiet omdat het compressieprofiel verkeerd is, krijgt de schuld van een breuk die hij niet heeft veroorzaaktgeometrie en smeermiddelmatchingnota en devergelijking tussen een enkele en tweelingscheid de twee diagnoses.
-
Schroeven op maat gesorteerd vóór verzending. Worteldiameter, vlucht-OD en sectieveranderingen zijn allemaal zichtbaar op het voltooide onderdeel - daarom moet er een dimensionaal rapport mee worden meegenomen.
De eerste drie hefbomen zijn ook de goedkoopste manier om erachter te komen of de vierde het echte probleem is. Ahoge snelheid enkele schroefdie pauzes zijn meestal buiten de pauze gelopenoppervlaktesnelheidsenvelop, en eenschuimende schroefdie breuken hadden meestal een gas- of drukprobleem, geen metalen probleem.
-
10. Wat u moet sturen als u om vervanging vraagt
Stuur de fout, niet alleen de afmetingen. Een leverancier die kan zien hoe het onderdeel is gestorven, zal anders specificeren, en een leverancier die alleen een diameter ontvangt, zal kopiëren wat niet is gelukt.
- Foto's van het breukvlak, vóór het reinigen
- Waar de breuk plaatsvond en wat de machine op dat moment aan het doen was
- Boring- en vluchtmetingen uit sectie 8
- Machinemerk, model, schroefdiameter en L/D, plus de originele tekening
- Hars, vulmiddel, draaiuren en levensduur van het vorige onderdeel
Deinformatiechecklistheeft de lange versie. Voor eigen machines: avervanging gebouwd op basis van OEM-tekeningenis meestal de kortste route, en deproductieprocesEncapaciteitpagina's zeggen wat praktisch is en hoe snel. Vergelijkende lezingen over de constructiekeuze zijn actiefbimetaal versus genitreerdEnhet kiezen van een fabrikant.
Nog een laatste punt over een tweeling. Op eenparallelle tweelingofconische tweelingde assen zijn voorzien van spiebanen en transporteren koppel via een ander pad, dus een breuk is vaker een spiebaan- of elementfout dan een lichaamsbreuk - devervangingsdetails die de moeite waard zijn om te bevestigenlijst omvat de interfaces die als eerste falen.
Materiële gezinnen veranderen wat een breuk betekent.Hard PVCwordt koud en corrosief,PEwordt heet en taai, enzwaar gevulde verbindingenbelast de vluchten het hardst van allemaal - dus hetzelfde breukvlak wijst naar drie verschillende eerste oorzaken.
-
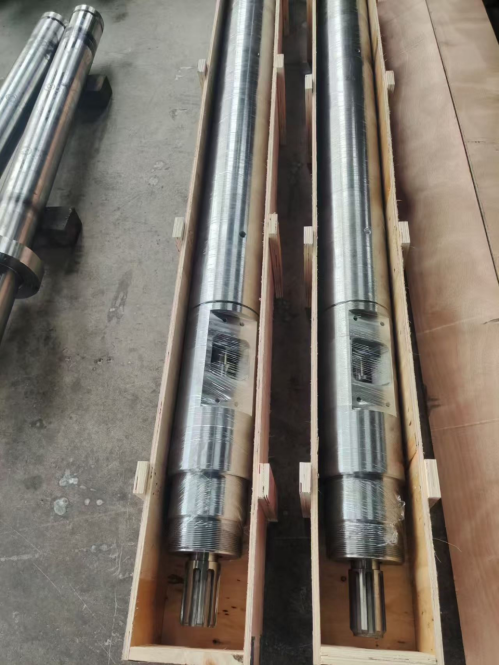
Een vervanging verpakt voor verzending. Het paar herstelt de speling; een schroef alleen herstelt slechts een deel ervan.
-
✔ Analyse van extruderschroeven en vatstoringen | ✔ Torsie-overbelasting · Omgekeerde buiging · Vermoeidheid
✔ Fractuur-gezichtsdiagnose | ✔ Worteldiameter · Speling · Uitlijning · Aangepaste geometrie