Languages
Hoe lang gaat een schroefcilinder mee en wanneer moet deze worden vervangen?
Hoe lang gaat een schroefcilinder mee en wanneer moet deze worden vervangen?
Een praktische gids over het levensduurbereik, de waarschuwingssignalen die u kunt zien voordat u iets meet, en de beslissing over repareren versus vervangen.
LEVENSDUUR VAN DE SCHROEFTON · INSPECTIE VAN SLIJTAGE · VERVANGING VAN DE TON · ONDERHOUD VAN DE EXTRUSIE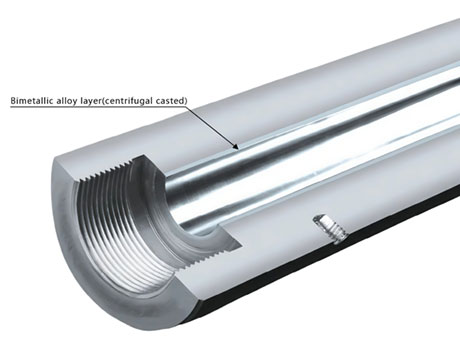
Dwarsdoorsnede van een bimetaalvat
een centrifugaal gegoten legeringsvoering in een gesmeed stalen omhulsel
Een schroefcilinder is een verbruiksartikel - plan er rekening mee
Aschroef en vatverslijt. Geen enkele schroefcilinder gaat langer mee dan de machine waarin hij zit. De nuttige vragen zijn dus niet of vervanging nodig zal zijn, maar wanneer, hoe dit te plannen en hoe slijtage te detecteren voordat het een productiecrisis wordt.
Typisch vervangingsinterval: twee tot zeven jaar, afhankelijk van wat je verwerkt, hoe de lijn is gebouwd en hoe deze wordt geëxploiteerd.
De kosten zijn zelden slechts het onderdeel. Op een lijn met meerdere ploegendiensten overschrijden verloren productie, versnelde logistiek en overuren doorgaans de aanschafkosten van het vat.
Een gepland schema dat is ingesteld bij de installatieis de meest effectieve manier om de levenscycluskosten te verlagen.De vier factoren die de levensduur bepalen
Materiaal verwerkt. Schoon, ongevuld polymeer is zacht voor staal. Glasvezel is schuurpapier. Calciumcarbonaat is schuurpapier van gemiddelde kwaliteit. Houtpoeder, steenpoeder en post-consumer recyclaat zijn het zwaarst. Dezelfde lijn op verschillende recepten kan totaal verschillende levensduur opleveren.
Constructie van de schroef en de loop. Agenitreerd vatis geschikt voor lichte werkzaamheden en faalt al vroeg bij zware werkzaamheden.Bimetaalconstructie– een dikke, slijtvaste legeringslaag in een stevige stalen behuizing – bestaat precies om deze reden.
Temperatuur en schroefsnelheid. Hogere temperaturen en hogere snelheden versnellen de slijtage. Dat geldt ook voor te koud lopen, omdat de schroef harder moet duwen. Elke lijn heeft een stabiel operationeel bereik, en het feit dat deze lijn jarenlang dienst doet.
Operationele discipline. Koude starts, drooglopen, onjuist spoelen en ongeplande uitschakelingen zijn de stille moordenaars van de levensduur van het vat. De gewoonten die dit voorkomen staan in hoofdstuk 7.BELANGRIJK INZICHT Materiaal en constructie bepalen het budget van de beschikbare levensduur. Het operationele bereik en de onderhoudsdiscipline bepalen hoe snel dat budget wordt besteed. Een premium bimetaalconstructie die onzorgvuldig wordt uitgevoerd, kan binnen twee jaar uitgeput zijn; een bescheiden genitreerde bouwput kan er zes opleveren.
Typische levensduur, afhankelijk van het gebruik en de constructie
Plicht Genitreerd vat Bimetaal vat Ongevuld polymeer 5–8 jaar, vaak langer op een goed beheerde lijn Meestal niet vereist Matig gevulde verbindingen (calciumcarbonaat, talk) 3–5 jaar 6–8 jaar Zwaar gevulde/glasvezelverbindingen 2–3 jaar 5–7 jaar Post-consumer gerecycleerde grondstoffen met verontreiniging 1–3 jaar 3–5 jaar WPC-terrasplanken en SPC-vloeren (≥50% vulmiddel) 12–18 maanden 3–5 jaar Elke lijn is anders, maar de orde van grootte is goed vastgesteld. Een lijn die elke twaalf maanden de schroefcilinder vervangt, heeft een onderliggend probleem: verkeerde materiaalspecificatie, verkeerd schroefontwerp, verkeerde bedieningswijze of een kwaliteitsprobleem met het onderdeel zelf. DeGids voor het vervangen van de extruderschroefcilinderwerkt via de gebruikelijke verdachten.
Sterk gevulde systemen verdienen een aparte vermelding. WPC-terrasplanken en SPC-vloeren hebben een vulstofgehalte van 50% of meer (vaak calciumcarbonaat, talk of houtvezels) en slijten de hardware navenant snel. Dehoogvullende conische dubbelschroefscilinderpagina van polymeerdocumenteert de configuratie die PIPLL voor deze taak specificeert, naast deWPCEnSPCtoepassingspagina's.
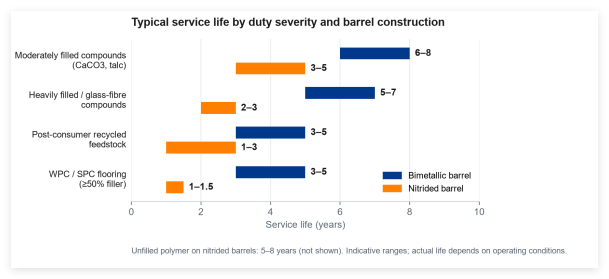 Typische levensduur afhankelijk van de zwaarte van het werk en de constructie van de loop (indicatieve bereiken)
Zes waarschuwingssignalen die u kunt zien voordat u iets meet
Slijtage is zonder instrumenten waarneembaar. Lang voordat afmetingen buiten de tolerantie vallen, vertelt de lijn dat er iets is veranderd.
- De productie neemt langzaam af.Temperaturen en schroefsnelheid zijn onveranderd, maar de output ligt 5–10% onder de basislijn. Een grotere terugstroming door grotere spelingen is de gebruikelijke oorzaak.
- Zonetemperaturen stijgen.Operators compenseren de dalende output door de instelpunten te verhogen – een teken dat de schroef en de cilinder niet langer een goed paar vormen.
- Smeltinstabiliteit of stijging.Uitgangspulsen of het extrudaatoppervlak wordt golvend, streperig of ruw. Versleten schroeven en overmatige speling zijn typische oorzaken; zienwaarom de extrusie-output op en neer gaatvoor de andere verdachten.
- Er verschijnen zwarte stippen.Verkoold materiaal dat vastzit in de dode hoeken van een versleten schroef of in krassen in de boring. Doorspoelen zal het probleem niet oplossen: het onderdeel is versleten.
- Motorstroom stijgt.De aandrijving werkt harder om materiaal door grotere spelingen te duwen. Zichtbaar op de trend op het bedieningspaneel.
- De zuiveringsfrequentie neemt toe.Als de lijn twee keer zo vaak wordt gespoeld als zes maanden geleden, worden de oppervlakken aangetast en blijft verbrand materiaal achter.
Voeg gegevenstrending toe aan die lijst. Wanneer een lijn consistent loopt, vormen zonetemperaturen, motorstroom en vermogen een basislijn die elke competente operator in één oogopslag kan lezen. Een afwijking van 5% die wekenlang aanhoudt, is een voorlopende indicator en treedt op voordat een enkele meting een drempel overschrijdt. Een eenvoudig trendlogboek is de meest waardevolle monitoringpraktijk die beschikbaar is voor een productieteam.
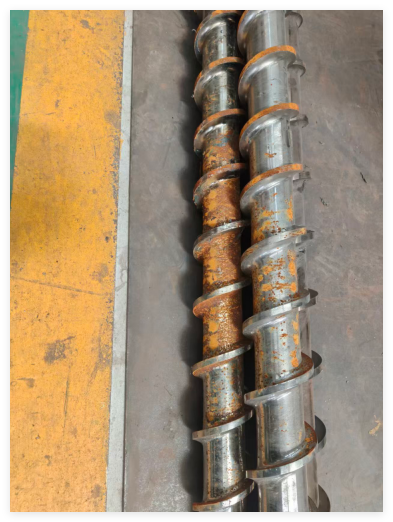 Geavanceerde slijtage en corrosie van schroeven die buiten gebruik zijn gesteld – het einde van de waarschuwingssignalen die maanden eerder verschenen
Hoe slijtage eigenlijk wordt gemeten
Wanneer waarschuwingssignalen zich opstapelen, is meten de volgende stap. Drie cijfers zijn belangrijk:
- Buitendiameter schroefop verschillende punten in de lengte. Een standaard micrometer is voldoende; resultaten worden vergeleken met de originele tekening of een bekende en goede referentie.
- Binnendiameter vatop verschillende posities, met behulp van een interne micrometer of binnenmaat.
- Opruiming tussen de twee, berekend op basis van de eerste twee waarden. Dit is de belangrijkste slijtage-indicator op het geheel.
Decontroleer de slijtage van de extruderschroef zonder demontageDe procedure is geschreven voor operators die een gemeten waarde nodig hebben zonder aan de schroef te trekken. Zodra de cijfers bekend zijn, vergelijkt u de gemeten speling met de harsspecifieke slijtagelimiet die door de fabrikant is gepubliceerd. Debimetaalschroefcilindergeleiderpubliceert typische slijtagelimieten per harsfamilie, met de aanbevolen actie bij elke drempel:
Speling versus slijtagelimiet Aanbevolen actie Onder 60% Plan de volgende vervanging voor de volgende geplande uitschakeling 60-80% Schaf binnen het huidige kwartaal een vervanging aan Boven 80% Beschouw vervanging als urgent Voer onmiddellijk na installatie basismetingen uit op een schroef-cilinderpaar waarvan u zeker weet dat het goed werkt. De snelheid waarmee de klaring in de loop van de tijd verandert, is informatiever dan welke enkele absolute meting dan ook, en operators die een klaringstrendlogboek bijhouden, merken doorgaans een aanstaande vervanging weken of maanden voordat een meting de gepubliceerde limiet overschrijdt.
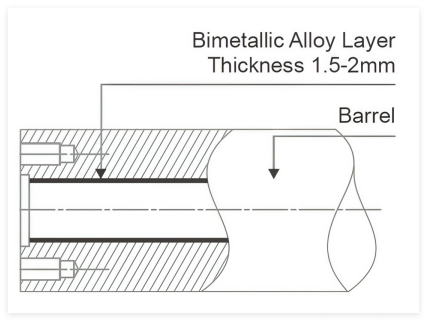 Bimetaallegeringslaag, doorgaans 1,5-2 mm in de cilinderboring: dikte en hardheid worden bij bestelling gespecificeerd en bij inspectie geverifieerd.
Repareren of vervangen? Niet elke versleten loop hoeft volledig te worden vervangen.
Drie vragen maken het af.
- Is de slijtage uniform of plaatselijk?Uniforme slijtage van een bimetaalvat kan soms opnieuw worden aangescherpt en weer voor een jaar in gebruik worden genomen. Een diepe guts of een gecorrodeerde plek betekent meestal vervanging.
- Is de schroef ook versleten?Het vervangen van het ene onderdeel zonder het andere is zelden kosteneffectief: een nieuwe cilinder gecombineerd met een versleten schroef herhaalt de inloopperiode op volle intensiteit. Debimetaalschroefcilindergeleideromvat de matchinglogica.
- Wat kost ongeplande stilstand?Bij een drieploegendienst zijn de kosten voor stilstand van een noodvervanging doorgaans groter dan de besparing die wordt bespaard door extra maanden te sparen voor een versleten onderdeel.
Als de slijtage licht is, een geplande stillegging nabij is en de rest van de lijn in orde is, is reparatie aangewezen. Als de slijtage aanzienlijk is, of als het geheel al meerdere revisies heeft ondergaan, vervang het dan. De volledige beslissingslogica is uiteengezet in deGids voor het vervangen van de extruderschroefcilinder.
Vervang als een gematcht paar.Over een periode van vijf jaar is de duo-aanpak steeds kosteneffectiever, omdat het de asymmetrische slijtage elimineert die ontstaat door het koppelen van een nieuw onderdeel aan een versleten onderdeel. Bovendien vereenvoudigt het de logistiek en vermindert het aantal geplande geplande shutdowns.
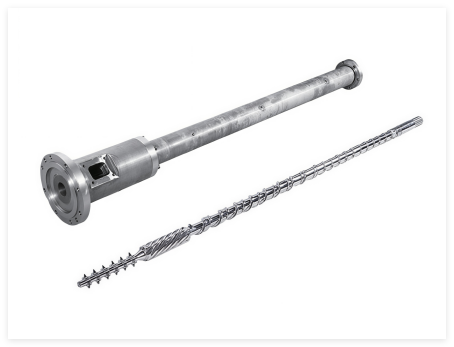 Schroef en cilinder als een op elkaar afgestemd paar: asymmetrische slijtage zijn de verborgen kosten van het vervangen van slechts één helft
Vijf gewoonten die de levensduur meetbaar verlengen
- Verwarm volgens specificatie.Volg het temperatuurprofiel van de harsleverancier en houd de voorgeschreven weektijd aan voordat u met de schroef begint. Koud begint met materiaal dat zich al in het vat bevindt, veroorzaakt de meest voorkomende vorm van schade.
- Draai de schroef nooit leeg.Materiaal tussen schroef en cilinder fungeert als hydrodynamisch medium en als thermische bescherming. Een paar minuten drooglopen scoort het oppervlak. Een lege hopper is een noodgeval, geen wachttoestand.
- Gebruik een spoelmiddel dat compatibel is met de gebruikte hars.Een onverenigbare zuivering brandt; een compatibel exemplaar reinigt. Spoel vóór het uitschakelen, vooral bij hittegevoelige of corrosieve soorten. Het achterlaten van corrosieve hars in het vat tussen batches door is een van de snelste routes naar door corrosie veroorzaakte slijtage.
- Houd een onderhoudslogboek bij.Harskwaliteit, vulstofpercentage, zonetemperaturen, vermogen, motorstroom en stilstand. Een eenvoudig record maakt langzaam verloop zichtbaar lang voordat het een crisis wordt –vraag naar de PIPLL-onderhoudslogboeksjabloon.
Aan alle vijf ligt de opleiding van operators ten grondslag. Een ervaren team dat de relatie tussen bedrijfsparameters en levensduur van componenten begrijpt, levert aanzienlijk langere onderhoudsintervallen op dan dezelfde lijn die wordt gerund door een minder ervaren team, bij identieke machine-instellingen. Een lagere vervangingsfrequentie, lagere uitvalpercentages en minder ongeplande stilstanden maken dit tot de meest effectieve operationele interventie die beschikbaar is voor een productiemanager.
Waarom proactieve vervanging goedkoper is
Een geplande vervanging binnen een gepland onderhoudsvenster is doorgaans een klus van een halve dag. Een noodvervanging op een lijn die buiten werking is, is een meerdaagse klus plus productieverlies. Zodra de vrije ruimte de bovengrens voor de in gebruik zijnde hars nadert, kunt u de vervanging plannen voor de volgende geplande stopzetting, in plaats van te wachten op een storing.Gids voor het vervangen van de extruderschroefcilinderbeschrijft de kostenberekening.
Als stilstand duur is, kunt u ter plaatse een reserveschroef- en cilinderset bewaren. De transportkosten worden terugverdiend zodra er voor de eerste keer een meerdaagse ongeplande stilstand wordt vermeden. Schaf het reserveonderdeel aan op het moment van de geplande vervanging, zodat het dimensionaal en metallurgisch overeenkomt met de huidige configuratie, en zorg ervoor dat de documentatie overeenkomt met de montage tijdens gebruik, zodat het onderhoudsteam vóór de installatie de pasvorm kan verifiëren.
 PIPLL-productielocatie – hoogwaardige schroeven en vaten voor wereldwijde extrusielijnen.
Veelgestelde vragen
De output daalt – zijn het altijd de schroef en de cilinder?Niet noodzakelijkerwijs. Slijtage van de controlering, het falen van de verwarmingsband en het overbruggen van de voedingshals zijn veelvoorkomende nabootsingen. Zienwaarom de extrusie-output op en neer gaat.
Kan een bimetaalvat opnieuw worden bekleed?In principe ja; in de praktijk is het zelden kosteneffectief. De meeste operaties vervangen het volledige vat en recyclen het stalen substraat.
Versnelt een hogere doorvoer de slijtage?Ja, maar niet lineair. Temperatuur, vervuiling en drooglopen zijn belangrijkere versnellers. Een goed uitgevoerde snelle lijn gaat langer mee dan een slecht uitgevoerde langzame lijn.
Hoe herken ik een betrouwbare leverancier?Begin met eenfabrieksmatige fabrikant van dubbele schroefcilindersdat materialen, afmetingen en keuring schriftelijk documenteert. Zie deprocesdocumentatieen deprojectbegeleiding op maat met schroefvat.
Met welke documentatie moet een vervangend vat worden verzonden?Een materiaal(molen)certificaat, een dimensionaal inspectierapport met daarin de schroefdiameter, de diameter van de cilinderboring en de berekende speling, een hardheidsrapport voor eventuele slijtvaste voeringen en een testresultaat voor de hechtsterkte voor bimetaalvoeringen. Deprojectbegeleiding op maat met schroefvattoont het pakket dat PIPLL standaard verzendt.
Is geplande vervangingsuitval echt anders?Ja. Een geplande vervanging binnen een uitschakelperiode duurt vier tot acht uur; een noodvervanging is een meerdaagse operatie waarbij diagnose, versnelde aanschaf en overwerkinstallatie betrokken zijn. In de meeste fabrieken is dat verschil het sterkste financiële argument voor planning.
De korte versie
- Een schroefvat gaat ergens tussenin meeachttien maanden en acht jaar.
- Vier factoren bepalen waar u terechtkomt:materiaal, constructie, exploitatiebereik en onderhoudsdiscipline. Alle vier zijn controleerbaar.
- Bekijk dezes waarschuwingssignalenen meet de schroef- en cilinderdiameter een of twee keer per jaar.
- Proactief vervangen wanneer de speling de limiet nadert – envervangen als een gematcht paar.
- Volg devijf bedieningsgewoonten. Ze zijn belangrijker dan de upgrade die u koopt.
Een schroefvat is een waardeverlagend actief. Geïnformeerde bedrijfsvoering verlengt de levensduur aanzienlijk, en planning elimineert de kosten van ongeplande mislukkingen. Geen van beide vereist specialistische kennis; alleen inzicht in de factoren die een rol spelen en een gedisciplineerde aanpak van houtkap. Voor een offerte voor een geplande vervanging stuurt u de onderdeelnummers en een kleine set foto's naar het technische team.
Hulp nodig bij een vervangingsproject?
PIPLL produceert vervangende schroef- en cilinderconstructies voor extrusie- en recyclinglijnen en beoordeelt OEM-tekeningen, metingen van versleten onderdelen en bedrijfsomstandigheden om de juiste metallurgie, vluchtgeometrie en slijtagebescherming aan te bevelen.
- Vervangende schroef- en cilinderconstructiesafgestemd op OEM-pasvorm
- BimetaalvatenEndoorgeharde schroevenvoor abrasief en hoog vulvermogen
- Slijtage-inspectieprocedureen slijtagelimieten per harsfamilie
- Onderhoudslogboeksjabloon, op aanvraag bij iedere offerte meegeleverd
- Materiaalcertificaat en maatinspectierapport bij elke verzending