






 Languages
Handleiding voor het vervangen van extruderschroeven
Wanneer moet u een extruderschroef en -cilinder vervangen?
7 waarschuwingssignalen van slijtage voor fabrikanten van kunststofextrusieExtruderschroefen loopcomponenten falen meestal niet van de ene op de andere dag. In de meeste gevallen ontwikkelt slijtage zich geleidelijk en wordt zichtbaar door veranderingen in de output, smeltstabiliteit, energieverbruik en productkwaliteit.
Voor fabrikanten van kunststofextrusie kan het uitstellen van de inspectie van schroefcilinders leiden tot onstabiele productie, meer materiaalverspilling en ongeplande stilstand. Als u de waarschuwingssignalen vroegtijdig kent, kunt u bepalen of de apparatuur moet worden aangepast, gereviseerd of volledig moet worden vervangen.
In deze gids worden de meest voorkomende tekenen van slijtage van schroeven en cilinders uitgelegd en wat moet worden gecontroleerd voordat u een vervanging bestelt.
ONTVANG NU EEN GRATIS OFFERTE
Waarom slijtage van schroeven en vaten belangrijk is
Tijdens de extrusie transporteert, comprimeert, smelt, mengt en brengt de schroef het materiaal onder druk voordat het de matrijs bereikt. Het vat vormt het gecontroleerde verwerkingskanaal waarin deze acties plaatsvinden.
Naarmate de schroefvlucht en het binnenoppervlak van de cilinder slijten, wordt de speling daartussen groter. Dit vermindert de transportefficiëntie en maakt het moeilijker om een stabiele smeltdruk te handhaven.
De gevolgen kunnen zijn:
- · Lagere productieoutput
- · Hogere schroefsnelheid nodig om dezelfde output te behouden
- · Onstabiele smeltdruk
- · Slechte plasticisering
- · Defecten aan het productoppervlak
- · Toegenomen materiaalverspilling
- · Hoger energieverbruik
- · Frequentere productieonderbrekingen
Slijtage komt vooral veel voor bij het verwerken van schurende, corrosieve, gerecyclede of sterk gevulde materialen.
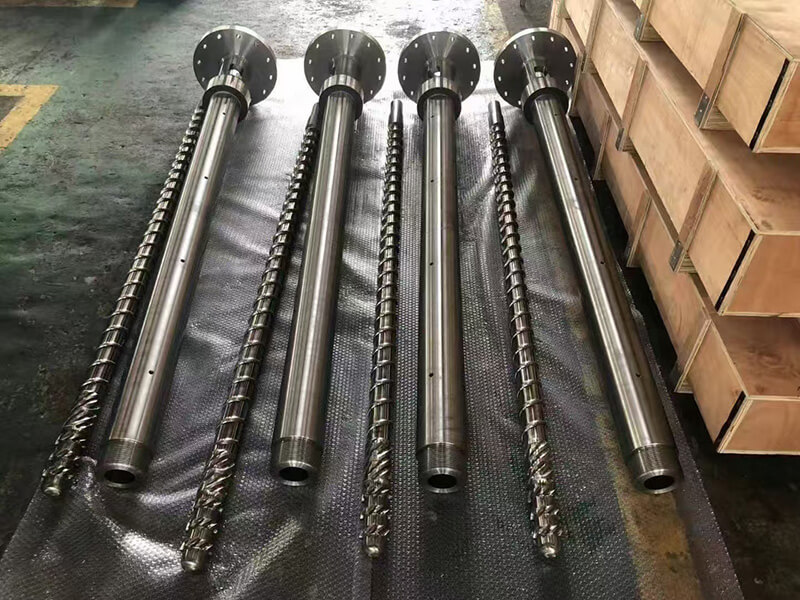
Figuur 1. PIPLL-componenten met enkele extrusieschroef en cilinder voor kunststofextrusietoepassingen.1. De productie neemt geleidelijk af
Een geleidelijke daling van de productie is een van de meest voorkomende waarschuwingssignalen van slijtage van schroeven en cilinders.
Als hetzelfde materiaal, dezelfde machine-instellingen en hetzelfde productieproces eerder een hogere output produceerden, maar de lijn nu meer schroefsnelheid vereist om hetzelfde resultaat te bereiken, moet de staat van de schroefcilinder worden gecontroleerd.
Naarmate de speling tussen de schroef en de cilinder groter wordt, kan materiaal gemakkelijker naar achteren stromen. Dit vermindert de transportefficiëntie van de schroef en verzwakt zijn vermogen om stabiele druk op te bouwen.
- · Consistentie van grondstoffen
- · Voederstabiliteit
- · Temperatuurinstellingen
- · Verwarmings- en koelprestaties
- · Sterftoestand
- · Staat van het schermpakket
- · Prestaties van het aandrijfsysteem
Wanneer het productieverlies zich echter geleidelijk ontwikkelt gedurende een lange productieperiode, moet slijtage als een waarschijnlijke factor worden beschouwd.
2. Smeltdruk wordt instabiel
Stabiele smeltdruk is belangrijk voor een consistente extrusiekwaliteit. Wanneer de druk excessief fluctueert, kan het eindproduct diktevariatie, oppervlaktedefecten, dimensionale instabiliteit of een inconsistent gewicht vertonen.
Versleten schroefbladen en cilinderoppervlakken kunnen het drukopbouwvermogen verminderen. De extruder kan nog steeds draaien, maar het wordt moeilijker om een stabiel procesvenster te handhaven.
Dit probleem is vooral belangrijk bij toepassingen zoals de extrusie van PVC-platen, pijpextrusie, profielextrusie, filmextrusie, kabelcoating, pelletisering en productielijnen met een hoog rendement.
Drukinstabiliteit betekent niet altijd dat de schroef en cilinder onmiddellijk moeten worden vervangen. Maar het is een duidelijk signaal dat de productielijn moet worden geïnspecteerd voordat het probleem ernstiger wordt.
3. Er is meer schroefsnelheid nodig voor dezelfde productieopbrengst
Wanneer een extrusielijn een hogere schroefsnelheid nodig heeft dan voorheen om dezelfde output te behouden, kan dit erop duiden dat de transportefficiëntie is afgenomen.
Een veel voorkomend patroon is dat de productie begint af te nemen, operators de schroefsnelheid verhogen ter compensatie, de smelttemperatuur stijgt, de druk minder stabiel wordt en de productkwaliteit moeilijker te controleren wordt.
Het verhogen van de schroefsnelheid kan de productie tijdelijk op peil houden, maar kan ook de afschuiving en de warmteontwikkeling vergroten. Voor warmtegevoelige materialen zoals PVC kan dit de verwerkingsomstandigheden moeilijker te controleren maken.
In plaats van voortdurend te compenseren met een hogere snelheid, moeten fabrikanten beoordelen of de schroef en de cilinder nog steeds voldoen aan de vereiste bedrijfsconditie.
4. De productkwaliteit wordt inconsistent
Veranderingen in de productkwaliteit kunnen verband houden met vele factoren, waaronder grondstoffen, temperatuurbeheersing, matrijsconditie, koeling en stroomafwaartse apparatuur.
Versleten schroef- en cilindercomponenten kunnen echter ook de smelthomogeniteit en drukstabiliteit beïnvloeden, wat zich kan voordoen als:
- · Ongelijkmatige productdikte
- · Oppervlakteruwheid
- · Vloeisporen
- · Kleurinconsistentie
- · Slechte maatvastheid
- · Ongelijkmatige schuimvorming
- · Inconsistent productgewicht
- · Schommeling van de smelttemperatuur
Het belangrijkste punt is niet om aan te nemen dat elk kwaliteitsprobleem voortkomt uit de schroefcilinder. In plaats daarvan moet de schroefcilinder worden opgenomen in een systematisch probleemoplossingsproces.
5. De schroef en de loop hebben de verwachte levensduur bereikt
Elke schroefcilinder heeft een praktische levensduur. De werkelijke levensduur is afhankelijk van de materiaalformulering, het vulniveau, de productie-uren, de schroefsnelheid, de verwerkingstemperatuur, de onderhoudspraktijken en het materiaal van de componenten.
Een conventionele genitreerde schroef en cilinder kunnen geschikte prestaties leveren onder gematigde bedrijfsomstandigheden. Sterk gevulde verbindingen, gerecyclede kunststoffen, glasvezels, calciumcarbonaat, minerale vulstoffen en corrosieve additieven kunnen de slijtage echter aanzienlijk versnellen.
Als de productielijn jarenlang onafgebroken heeft gewerkt onder veeleisende omstandigheden, kan het economischer zijn om de schroef en de cilinder te inspecteren voordat er een grote storing optreedt.
Geplande vervanging is meestal gemakkelijker te beheren dan noodvervanging. Hiermee kan de fabrikant tekeningen voorbereiden, afmetingen bevestigen, geschikte materialen selecteren en stilstand effectiever plannen.
6. Uit inspectie blijkt dat er sprake is van overmatige speling
De meest betrouwbare manier om slijtage van de schroefcilinder te evalueren is door middel van meting.
Een technicus kan op meerdere posities de buitendiameter van de schroefvlucht en de binnendiameter van de loop meten. De gemeten speling kan vervolgens worden vergeleken met de oorspronkelijke ontwerpeis of de specificatie van de machinefabrikant.
Belangrijke inspectiepunten kunnen zijn:
- · Buitendiameter schroefvlucht
- · Binnendiameter van de loop
- · Slijtage aan het compressiegedeelte
- · Slijtage aan het doseergedeelte
- · Plaatselijke slijtage nabij de invoeropening
- · Toestand van de schroefpunt en eindverbinding
- · Oppervlaktekrassen, corrosie of materiaalophoping
Slijtage is niet altijd uniform. Bij sommige toepassingen kan de voedingszone of het hogedrukgedeelte sneller slijten dan andere gebieden. Daarom mag een inspectie niet slechts op één meetpunt berusten.
7. Frequente reparaties verhogen de onderhoudskosten
Renovatie kan een praktische oplossing zijn als de slijtage beperkt is en de basiscomponenten structureel gezond blijven. Afhankelijk van de toestand kunnen reparatiemethoden het opnieuw opbouwen van de schroefvlucht, oppervlaktebehandeling, polijsten of machinaal bewerken omvatten.
Herhaalde reparaties zijn echter niet altijd de meest economische optie.
Een nieuwe schroef en cilinder kunnen geschikter zijn wanneer:
- · De slijtage is ernstig of ongelijkmatig
- · Outputverlies heeft gevolgen voor de productiedoelstellingen
- · Reparaties komen steeds vaker voor
- · Het originele materiaal is niet meer geschikt voor de toepassing
- · De klant stapt over op een schurendere formulering
- · Het binnenoppervlak van de loop is ernstig versleten of beschadigd
- · De productielijn vereist een betere slijtvastheid
Voor veeleisende toepassingen kan het upgraden van een conventionele genitreerde oplossing naar een bimetalen cilinder of een slijtvaste aluminium schroef de onderhoudsintervallen helpen verlengen.
Repareren of vervangen: hoe u de beslissing neemt
De juiste beslissing hangt af van de werkelijke staat van de schroefcilinder en de productie-eisen.
Reparatie kan geschikt zijn als:
- · Slijtage is beperkt
- · De schroefkern blijft in goede staat
- · De loop ligt nog steeds binnen aanvaardbare tolerantie
- · De productiebehoefte is matig
- · Een herstel op korte termijn is nodig
Vervanging kan geschikter zijn als:
- · De productie is aanzienlijk gedaald
- · De druk is onstabiel
- · De speling ligt buiten het aanvaardbare bereik
- · De slijtage is ernstig of ongelijkmatig
- · Het productiemateriaal is schurender geworden
- · De apparatuur heeft een prestatie-upgrade op lange termijn nodig
Bij het vervangen van een schroefcilinder is het belangrijk om componenten niet alleen op basis van de schroefdiameter te selecteren. De materiaalformulering, het machinemodel, de originele tekening, de bedrijfsomstandigheden en het productiedoel moeten allemaal in overweging worden genomen.
Welke informatie is nodig voor een vervangende schroefcilinder?
Om een vervangende of op maat gemaakte schroefcilinder te beoordelen, is de volgende informatie nuttig:
- ·Fabrikant en model van extruder
- · Schroefdiameter en totale lengte
- · L/D-verhouding
- · Originele schroef- en cilindertekening
- · Schroeftype: enkele schroef, conische dubbele schroef of parallelle dubbele schroef
- · Vulmiddelinhoud of wapeningstype
- · Huidige uitgangsvereiste
- · Schroefsnelheidsbereik
- · Bestaand schroef- en cilindermateriaal
- · Huidige productieproblemen
- · Foto's of metingen van versleten onderdelen
Als er geen volledige tekening beschikbaar is, kunnen een oud monster, foto's, gegevens op het typeplaatje van de machine en belangrijke afmetingen nog steeds een eerste technische evaluatie ondersteunen.
PIPLL-schroefvatoplossingen
PIPLL levert op maat gemaakte schroef- en cilinderoplossingen voor kunststof extrusietoepassingen, waaronder:
- · Enkele schroef en cilinder
- · Conische dubbele schroef en cilinder
- · Parallelle dubbele schroef en cilinder
- · Bimetaal loop
- · Slijtvaste aluminium schroef
- ·PVC extrusieschroefcilinder
- · Plaat- en profielextrusieschroefcilinder
- · Vervangende schroefcilinder op basis van tekeningen of monsters
Bij versleten onderdelen is het doel niet alleen het reproduceren van de originele afmetingen. Het is ook belangrijk om te evalueren of het huidige materiaal-, vulniveau en productie-eisen een upgrade naar slijtvaste oplossing rechtvaardigen.
Conclusie
Aversleten schroef en cilinderkan de productie geleidelijk verminderen, de drukstabiliteit verzwakken, het energieverbruik verhogen en de productkwaliteit moeilijker te controleren maken.
De meest voorkomende waarschuwingssignalen zijn afnemende productie, hogere vereiste schroefsnelheid, onstabiele smeltdruk, inconsistente producten, zichtbare slijtage en toenemende onderhoudsfrequentie.
Vroegtijdige inspectie helpt fabrikanten ongeplande stilstand te voorkomen en een beter geïnformeerde beslissing te nemen over reparatie of vervanging. Bij alle vervangingsprojecten zijn machinegegevens, tekeningen, materiaalgegevens en actuele productievraagstukken waardevol voor het selecteren van een passende oplossing.



