Languages
PVC pijpschroefcilinder: bijpassende conische, parallelle en enkele schroeflijnen
PVC pijpschroefcilinder: bijpassende conische, parallelle en enkele schroeflijnen
Hard PVC is meedogenloos bij de schroef. De juiste architectuur houdt de smelt stabiel; de verkeerde verschijnt als zwarte vlekken, zwellingen en een korte levensduur.
PVC pijpschroefcilinder · conische dubbele schroef · pijpextrusieschroefcilinder
1. Waarom de schroefcilinder de kwaliteit van PVC-buizen bepaalt
Problemen met PVC-buizen worden vaak eerst aan de matrijs of de formulering toegeschreven. In de praktijk bepalen de schroef en de cilinder de omstandigheden waarmee de matrijs moet werken: hoeveel schuifkracht het materiaal ondergaat, hoe lang het heet blijft en hoe gelijkmatig het wordt geplastificeerd voordat het de kop bereikt.
Stijf PVC geeft zeer weinig marge. Het wordt eerder afgebroken dan alleen maar zachter als het overbelast wordt, en de schade is niet omkeerbaar:
·Overmatige afschuiving verhoogt de smelttemperatuur en veroorzaakt thermische degradatie
· Ongelijke weekmaking veroorzaakt oppervlaktedefecten en maatafwijkingen
· Een lange of inconsistente verblijftijd veroorzaakt zwarte vlekken en verkleuring
· Een onstabiele smeltdruk vertaalt zich rechtstreeks in variatie in de buiswand
Dat is de reden waarom PVC-extrusie door het ontwerp een proces met lage afschuiving is, en waarom de geometrie van de schroefcilinder hier belangrijker is dan in de meeste andere landen.PVC-toepassingen . Dezelfde logica geldt voor het hele productassortiment, vanUPVC-afvoer en waterleidingnaarPVC-film en plaat .
BELANGRIJK INZICHTBij de extrusie van PVC-buizen smelt de schroefcilinder niet alleen materiaal. Het bepaalt of de smelt de matrijs intact bereikt.
2. Drie architecturen op echte PVC-buisleidingen
Loop door een pijpenfabriek en je ziet drie schroefconfiguraties die PVC-taken uitvoeren. Ze zijn niet uitwisselbaar, en elk verdient zijn plaats op een ander punt in het formaat en het outputbereik.
Architectuur Waar het past Karakter Conische dubbele schroef Kleine tot middelgrote stijve PVC-buis en profiel Grote voeropname voor poeder, hoge compressie, lage schuifkracht Parallelle dubbele schroef Pijp-, karton- en multiformuleringsinstallaties met hoog rendement Constante diameter, modulair, positief transport met in elkaar grijpende kamers Enkele schroef Pijp met grote diameter, polyolefine en speciale buis Eenvoudiger en goedkoper waarbij het om smelten en pompen gaat, en niet om compounderen De keuze wordt gemaakt wanneer de lijn wordt gespecificeerd en staat vast voor de levensduur van de machine. Dat is van belang voor reserveonderdelen:een conisch dubbelschroefsvatEneen parallelle dubbelschroefsloop zijn verschillende machineconfiguraties, niet twee versies van hetzelfde onderdeel.
3. Conische dubbele schroef: de standaard voor kleinere hard PVC-buizen
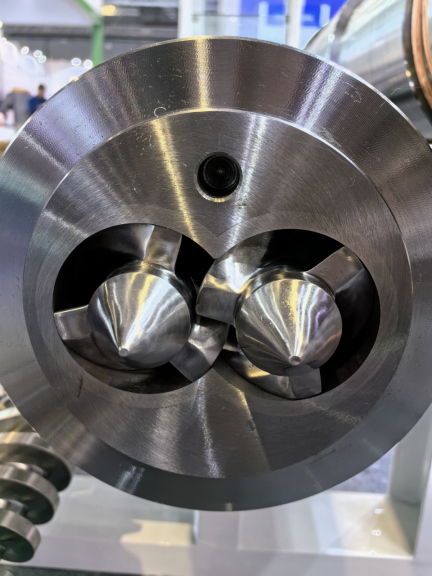
De taps toelopende schroef is de reden dat deze geometrie PVC domineert. De schroef is groot aan de invoerkant, wat een royaal inlaatgebied biedt voor PVC-poeder met een lage bulkdichtheid, en wordt smaller naar de afvoer toe, waardoor de compressie geleidelijk wordt opgebouwd in plaats van in één stap.
Omdat de compressie progressief is, blijft de afschuiving gematigd en wordt de smelt niet oververhit op weg naar de matrijs. Voor een polymeer dat afbreekt in plaats van alleen maar verzacht, is dat het hele argument.
PIPLL bouwt het algemene PVC-conische assortiment rond hetzelfde principe. De loop is uit één stuk gesmeed als een integrale naadloze structuur, waardoor de flensverbindingen worden verwijderd waar gesmolten PVC kan lekken en afbreken. De compressieverhouding is ingesteld tussen 2,5:1 en 3,5:1 om grondig week te maken zonder dat de afschuiving voorbij het punt komt waar PVC begint af te breken.
Conische dubbelschroefsloop voor PVC PIPLL-specificatie Basis staal 38CrMoAlA, met gepatenteerde ionennitrering Genitreerde laag 0,4 – 0,6 mm bij HV900 – 1100 Gepubliceerde levensduur 2 – 3 jaar bij laaggevulde toepassingen Compressieverhouding 2,5:1 – 3,5:1 Radiale speling 0,1 – 0,15 mm Temperatuurregeling 3 – 5 onafhankelijke verwarmingszones, enkel ventilatiesysteem Machinale controle 100% testen vóór verzending Toepassingen gaan verder dan gewone buizen: constructieprofielen, bekistingsplaten, granulatie, kantenband en afdichtingsstrips worden allemaal op deze geometrie geproduceerd. Waar de pijp zwaar gevuld is, wordt dezelfde architectuur gebruikt met een andere legering – ziehoogvullend conisch dubbelschroefsvat van polymeer .
4. Parallelle dubbele schroef: wanneer een pijpleiding parallel loopt
Parallelle machines behouden over de gehele verwerkingslengte een constante schroefdiameter. Ze zijn modulair, gemakkelijker te onderhouden en hebben een langere verwerkingszone met uniforme koppeloverdracht. Daarom verschijnen ze in fabrieken met een hoog rendement en fabrieken met meerdere formuleringen.
Voor PVC is de tegengesteld draaiende versie van belang. Het in elkaar grijpende conjugaatontwerp vangt materiaal op in gesloten C-vormige kamers en duwt het mechanisch naar voren, zodat het transport positief is en de drukopbouw sterk is. Directe PVC-poedertoevoer wordt praktisch omdat de gesloten kamers de overbrugging en het wegglijden niet toestaan waar niet-positief transport tegenaan loopt met poeder, en het algehele afschuifkarakter zacht genoeg blijft voor hard PVC.
PIPLL tegengesteld draaiende parallelle cilinder met dubbele schroef Bereik Schroefdiameter Φ45 – Φ300 L/D-verhouding 16 – 40 (aanpasbaar) Basismateriaal 38CrMoAlA premium gelegeerd staal Oppervlakte-opties Bimetaal cilinder en schroef, nitreren, elektrochromeren Typische plicht Buizen, profielen, planken, WPC, SPC-vloeren, pelletiseren Compatibiliteit is doorgaans de doorslaggevende factor tussen leveranciers, omdat de interface-afmetingen per machinebouwer verschillen. PIPLL bouwt sets die direct overeenkomen met de gebruikelijke builds -KraussMaffei KMD ,Battenfeld-Cincinnati twinEX ,Bausano MD ,Theysohn XTS EnWeber DSonder hen – in plaats van te werken vanuit een algemeen patroon.
Voor pelletiseer- en recyclingplicht op dezelfde architectuur, depelletiserende conische dubbelschroefsloop pagina behandelt de varianten met suikerklontjes en strengen, en gerecyclede formuleringen worden verwerkt met devat van gerecycled materiaalconfiguratie.
5. Enkele schroef: waar hij nog steeds wint op de buis
Een enkele schroef is de eenvoudigere machine, en voor een lange lijst met pijptaken is eenvoudiger correct. Waar het de taak is om een consistente smelt te smelten en in een matrijs te pompen – in plaats van te compounderen of homogeniseren – doet een enkele schroeflijn dit met minder variabelen en lagere kosten.
·Dubbelwandige gegolfde buis van HDPE, PP en PVC met grote diameter
· UPVC massieve wandbuis en kabelbeschermingsbuis
· Warm- en koudwaterleiding in PP-R, PE-RT en PE-X
· Medische PVC-buis en speciale buis
· PMMA, PC en ABS industriële buis
De configuraties verschillen per dienst. Barrièreschroefontwerpen verbeteren de smeltefficiëntie en smelthomogenisatie voor polyolefinebuizen met een hoog rendement, een vergelijking die de moeite waard is om te lezenbarrièreschroef versus conventionele schroef . Maddock- en ananasmengsecties zorgen voor homogenisatie van de smelt waarbij de vereiste eenvoudigweg uniformiteit is, en de gegroefde invoerconstructie ondersteunt het stabiele transport van vaste stoffen in lijnen met een hoog rendement - de wisselwerking tussen dat en een gladde boring wordt uiteengezet ingegroefde voeding versus vaten met gladde boring .
Het volledige scala aan buis- en buistoepassingen, inclusief golfplaten, composiet- en meerlaagse constructies, valt hieronderpijp- en buisextrusieschroefvaten .
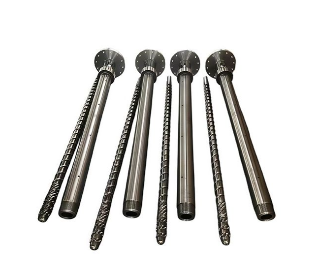
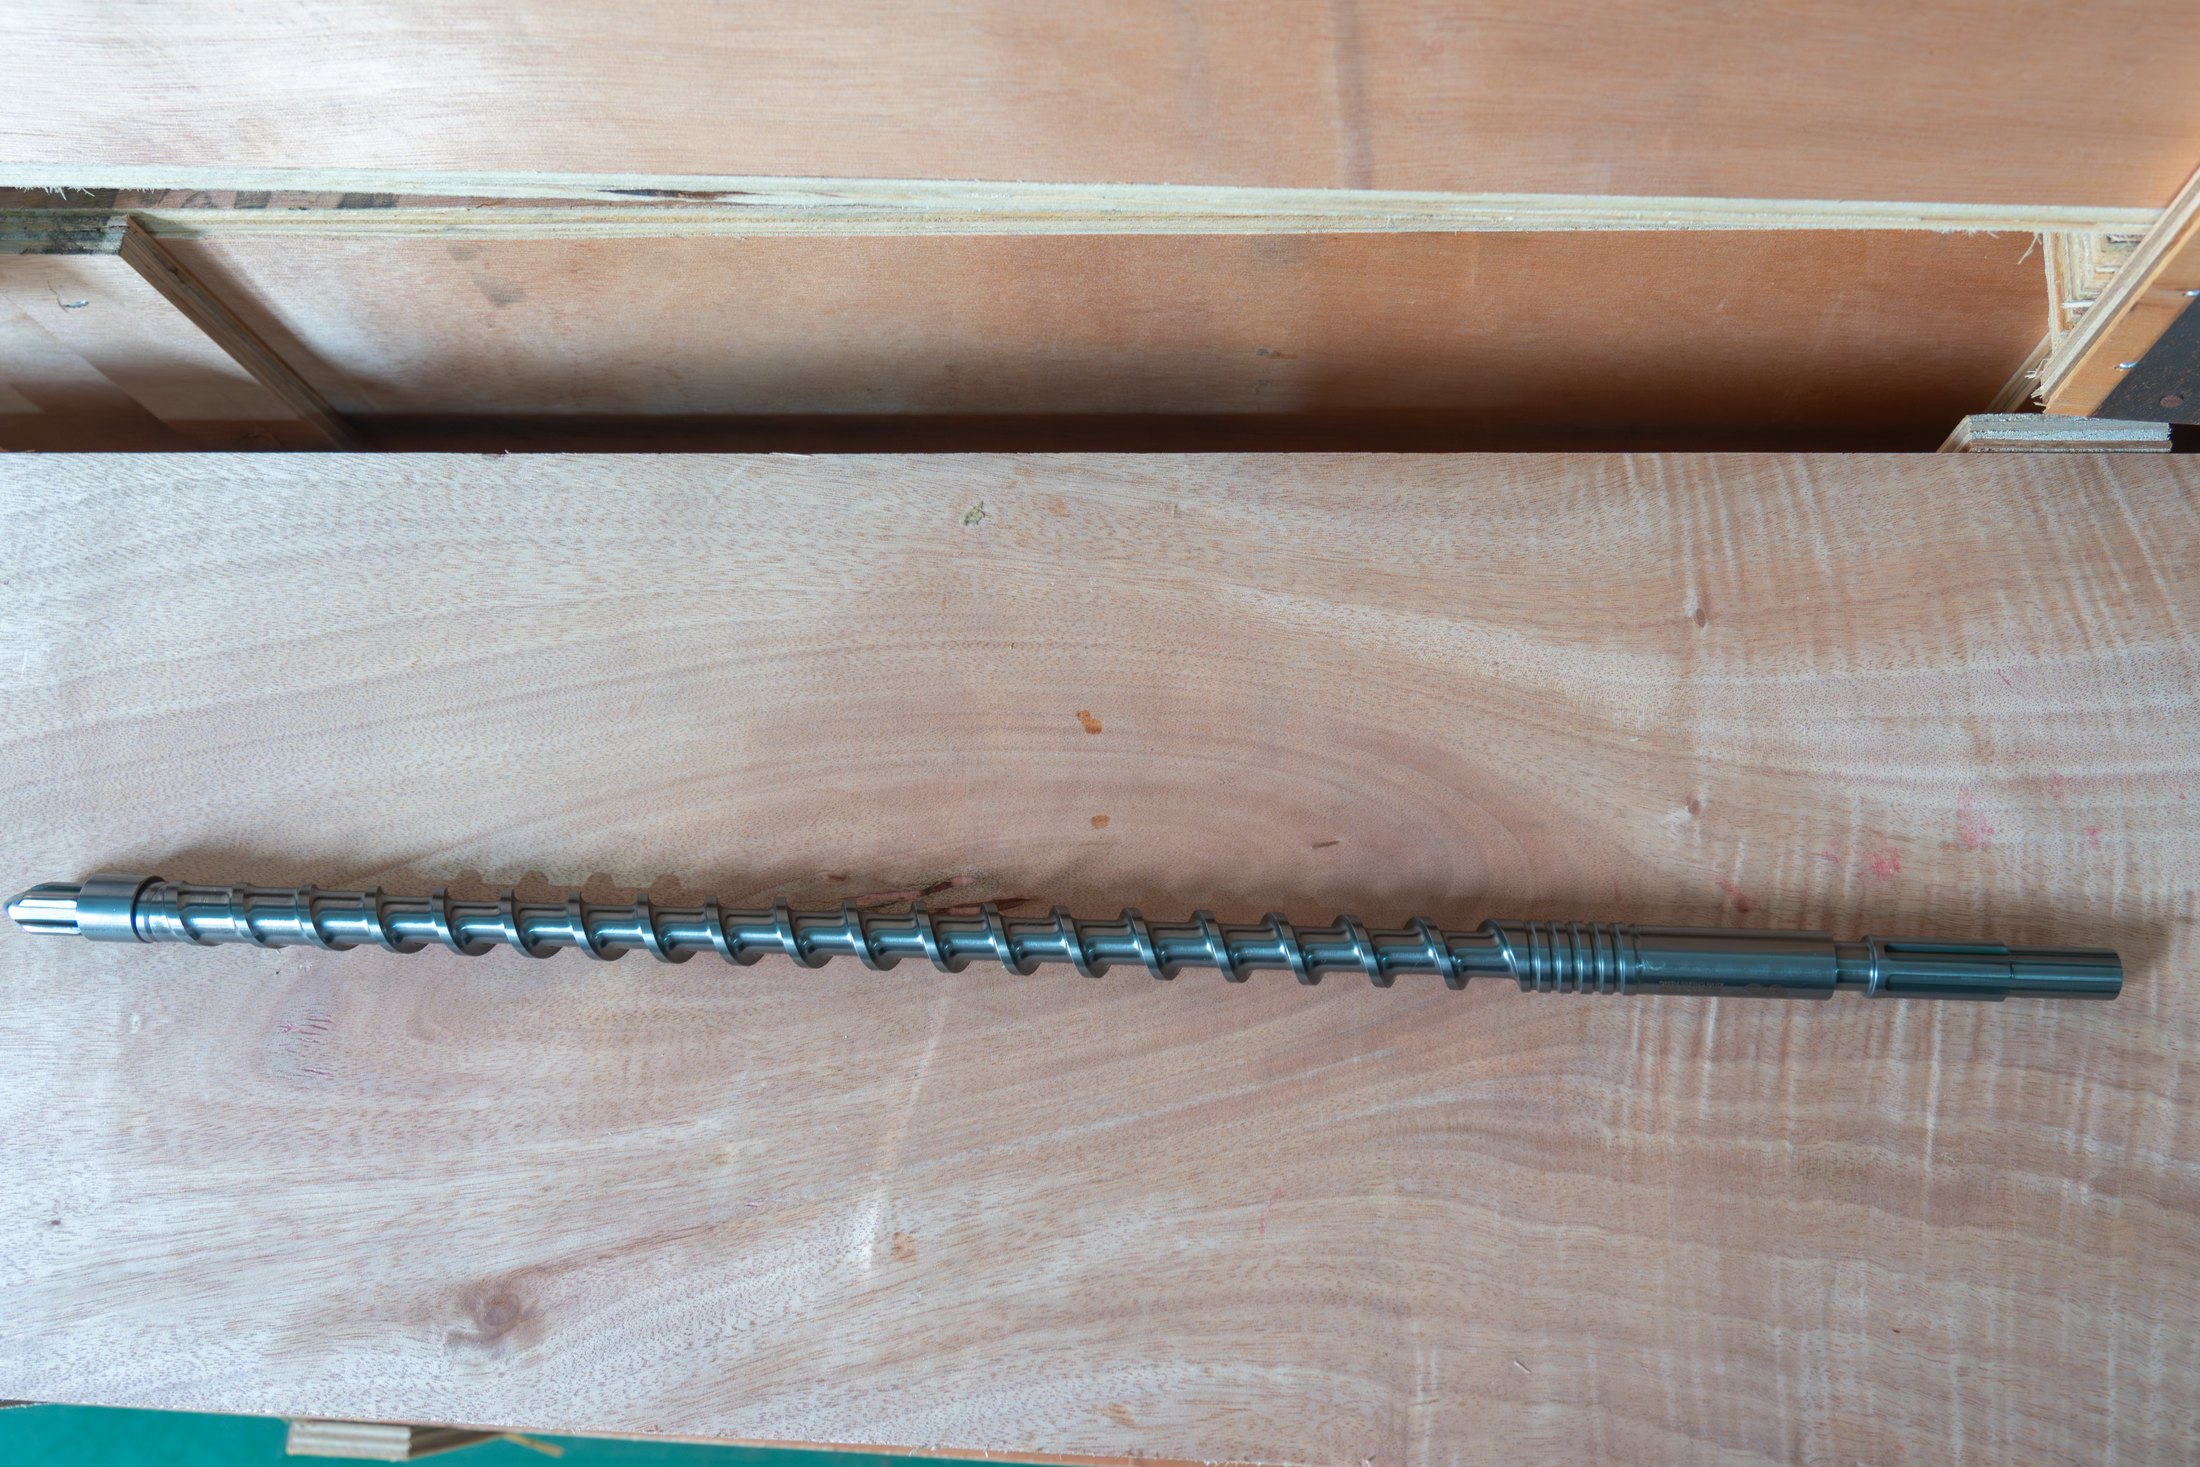
Een enkele schroef en cilinder voor pijpextrusie. Als het om smelten en pompen gaat in plaats van om compounderen, is dit het eenvoudiger antwoord.
6. Maatvoering van het vat op de diameter en de output van de buis
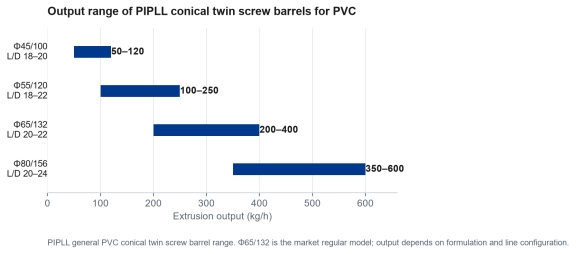
Zodra de architectuur vaststaat, wordt het modellenaanbod snel kleiner, omdat de pijpdiameter en de doelopbrengst samen de cilindergrootte bepalen. Het algemene PVC-conische assortiment omvat de gebruikelijke productievensters:
PIPLL-model L/D Uitvoer Typische toepassing Φ45/100 18–20 50–120 kg/u Buis met kleine diameter, precisieprofiel Φ55/120 18–22 100–250 kg/u Medium pijp, gewoon profiel Φ65/132 20–22 200–400 kg/u Regulier model op de markt, universele buis en profiel Φ80/156 20–24 350–600 kg/u Pijp met grote diameter, dikke plaat Uitgangsbereik van PIPLL algemene PVC conische dubbelschroefslopen. Φ65/132 is het reguliere marktmodel; De daadwerkelijke output hangt af van de formulering en lijnconfiguratie.
Twee waarschuwingen op die tafel. Ten eerste beschrijven de cijfers het bereik van de cilinders, geen belofte voor uw lijn; de formulering, het matrijsontwerp en de stroomafwaartse apparatuur bepalen allemaal de haalbare output. Ten tweede is het kiezen van een vat met een grotere maat 'vanwege de hoofdruimte' niet automatisch veiliger: een te grote schroef draait op lage snelheid en heeft een lange verblijftijd, wat precies de toestand is die hard PVC het slechtst verdraagt.
Een conische dubbelschroefsloop met een interne voeringhuls, een constructie waarmee het slijtoppervlak kan worden vernieuwd.
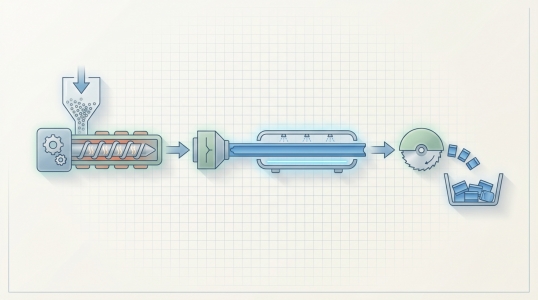
Schematische weergave van een extrusielijn: trechter, vat en schroef, verwarming, matrijskop en koeling. De schroefcilinder bepaalt de smeltconditie die de matrijs erft.
BELANGRIJK INZICHTPas de schroefcilinder aan op de taak die u daadwerkelijk uitvoert. Het te groot maken van een PVC-schroef om meer speling te krijgen, kost meestal de smeltkwaliteit in plaats van de koopmarge.
7. Laden van vulmiddel en slijtagebeeld
Bijna geen enkele PVC-buisformulering is pure hars. Calciumcarbonaat is het meest voorkomende vulmiddel, en het laadniveau (niet de buisdiameter) bepaalt meestal hoe lang een set schroeven en vaten meegaat.
Voor ongevulde en licht gevulde formuleringen is een genitreerde constructie normaal gesproken voldoende: PIPLL publiceert een genitreerde laag van 0,4–0,6 mm bij HV900–1100, met een levensduur van 2 à 3 jaar bij toepassingen met een lage vulling. Naarmate de vullingsgraad toeneemt, verschuift de balans. Slijtage door schuren versnelt bij de vleugels en in de boring, en zure afbraakproducten voegen daarbovenop een corrosie-element toe.
Voor die combinatie bestaat er een bimetaalconstructie, en voor de legeringslaag wordt betaald. PIPLL publiceert 1,5–3 mm, afhankelijk van de kwaliteit, bij HRC 50–65 en maximale werktemperaturen van ≤400°C tot ≤600°C. De keuze tussenbimetaal en genitreerde constructieis een plichtsvraag, en de legeringsfamilie voor een bepaalde formulering wordt uiteengezet inselectie van bimetaallegeringen . Voor de vulling zelf,calciumcarbonaat in kunststof legt uit wat het met een formulering doet.
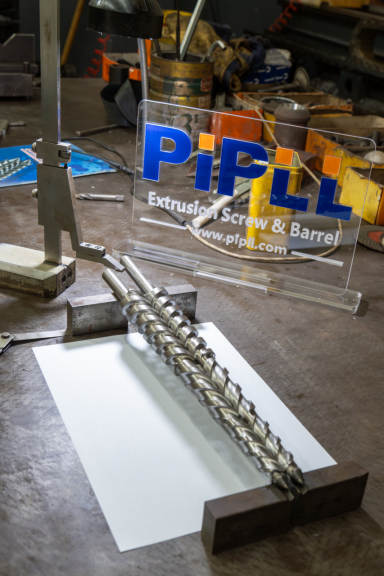
Een schroef en zijn vat in de werkplaats. Bij gevuld PVC dragen beide oppervlakken de slijtage, daarom heeft de legeringsbeslissing betrekking op het paar in plaats van alleen op de loop.
8. Wat kan wel en niet geruild worden
Bij vervanging komt een goede lijn in gevaar. De regels zijn kort en de eerste is absoluut.
·Een conische loop past niet in een parallelle machine, of omgekeerd, zonder een herontwerp van de machine
· Schroeven en cilinder worden vervangen als een op elkaar afgestemde set - hartafstand, profiel en speling zijn samen ontworpen
· Een hardere legering compenseert een verkeerde geometrie niet
· Een nieuwe loop op een versleten schroef herstelt niets behalve de inkooporder
De afmetingen die op elkaar moeten worden afgestemd zijn specifiek: schroefdiameter en totale lengte, L/D-verhouding, hartafstand, boringgeometrie, positie van de invoeropening, opstelling van de verwarming en koeling en de aansluiting op de tandwielkast. Onsparallelle PVC-geleider met dubbele schroefcilinder werkt door die checklist voor parallelle machines, en de algemene logica voor elke extruder zit in deGids voor het vervangen van de schroefcilinder . Wanneer herhaalde slijtage wordt verwacht, avat met een interne voeringhuls laat het slijtoppervlak vernieuwen zonder de hele loop te vervangen.
BELANGRIJK INZICHTZorg ervoor dat het onderdeel bij de machine past en vervolgens de legering bij de formulering. Als je die volgorde omkeert, lopen vervangingsprojecten mis.
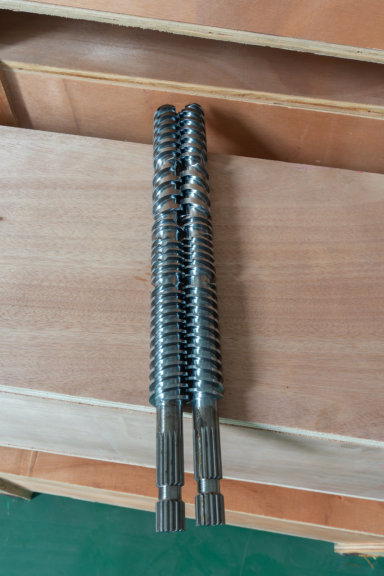
Een op elkaar afgestemd parallel dubbelschroefpaar. Verbinding en hartafstand verschillen per machinebouw, daarom zijn vervangingssets op elkaar afgestemd in plaats van op patroon.
9. Een versleten set opmeten voordat je bestelt
Slijtage aan een PVC-schroefcilinder is zelden uniform. De voedingszone, de compressiezone en het hogedrukgebied slijten met verschillende snelheden, en het meten van slechts één positie kan het echte probleem verbergen.
·Buitendiameter en staat van elke schroefvlucht
· Boringmeting op verschillende posities langs de loop
· Speling tussen schroef en boring op elke positie
· Toestand van de bevoorradingszone en het hogedrukgedeelte
· Staat van schroefpunt, spie en koppeling
· Aansluitingen voor vatverwarming en -koeling
· Foto's, plus het typeplaatje van de machine en het waargenomen productieprobleem
Met die informatie kan een offerte worden gebaseerd op metingen in plaats van op aannames. Zonder dit is de gebruikelijke terugval de originele tekening – en als die ook ontbreekt, ondersteunen foto’s en sleutelafmetingen nog steeds een eerste evaluatie, en dat is wat onzeaangepast schroef- en vatprocesis rondom ontworpen. Hoe een tekening een afgewerkt vat wordt, wordt hieronder beschrevenproductieproces Enproductiecapaciteit .
10. Symptomen die wijzen op de schroefcilinder
Wear kondigt zichzelf aan voordat het faalt. De onderstaande signalen bewijzen niet dat de schroefcilinder de enige oorzaak is – voeding, temperatuurcontrole, de matrijs en stroomafwaartse apparatuur verdienen allemaal een controle – maar ze hebben het op de lijst gezet.
· Geleidelijke vermindering van de productie
· Hogere schroefsnelheid nodig voor hetzelfde resultaat
· Onstabiele smeltdruk en stijgende output
· Slechtere weeking, meer oppervlaktedefecten
· Toenemende variatie in wanddikte
· Zichtbare krassen, putjes of corrosie op vluchten
· Herhaalde reparatie van hetzelfde onderdeel
Vooral pieken hebben verschillende mogelijke oorzakengids voor probleemoplossing voor onstabiele extrusie-uitvoer scheidt de oorzaken aan de schroefzijde van de oorzaken aan de proceszijde. Als er sprake is van slijtage, maar de lijn kan niet worden gestopt,inspectie zonder afbraak beschrijft wat ter plaatse kan worden gecontroleerd. Aangrenzende PVC-plicht zoalsPVC-film en plaat EnExtrusie van PET-vlokken en maalgoed volgt dezelfde slijtagelogica met verschillende temperatuurvensters.
Hulp nodig met een PVC pijpschroefton?
Stuur ons het machinemodel, de pijpdiameter, de formulering en de beoogde output en we zullen een vatgrootte en constructie aanbevelen. PIPLL produceert conische en parallelle dubbelschroefsvaten en enkele schroeven voor PVC-buis-, profiel-, plaat- en granulatielijnen.
· Algemene PVC conische dubbelschroefslopen van Φ45/100 tot Φ80/156, met standaardspecificaties op voorraad
· Compatibele sets voor Bausano, Weber, Theysohn, Luigi Bandera, Battenfeld, KraussMaffei en andere grote bouwwerken
· Genitreerde en bimetaalopties afgestemd op de vulvulling en bedrijfstemperatuur
Neem nu contact met ons op
Eric Dong | Mede-oprichter |eric@pipll.com| WhatsApp: +86-15267878906 |www.pill.com