Languages
Met glasvezel versterkte verbindingen: specificatie van de schroef en het vat
-
-
Met glasvezel versterkte verbindingen: specificatie van de schroef en het vat
Waar 20-50% glasvezel daadwerkelijk een werkoppervlak vernietigt – en welke constructie dit overleeft.
Glasvezelversterkte kunststof · Glasgevulde PA66-schroefcilinder · Wolfraamcarbide schroefcilinder · Schurende slijtage
-
1. Wat verandert er eigenlijk als je glasvezel toevoegt?
Een met glas gevulde compound is geen hardere versie van de ongevulde hars. De vezels zijn kort, stijf en veel harder dan het staal waar ze tegenaan glijden, en ze zijn in de meeste versterkte soorten met 20-50% van het gewicht aanwezig. Dat verandert tegelijkertijd het slijtagemechanisme, de hittegeschiedenis en het kwaliteitsrisicobimetaal schroefcilindergekocht voor “glasgevulde plicht” kunnen nog steeds eerder terugkomen.
- Vezellengte is een kwaliteitsvariabele en de schroef kan deze verkorten
- De schuurbelasting is een harde fase, geen zachte vulstof; het snijdt in plaats van polijst
- De meeste versterkte technische kwaliteiten zijn hygroscopisch, dus drogen en ontluchten sluiten aan bij de slijtagevraag
-
BELANGRIJK INZICHT
Specificeren voor glasvezel betekent vier dingen tegelijk specificeren: slijtvastheid, overleving van de vezellengte, vochtregulatie en maatvoering. Alleen de eerste kopen is de gebruikelijke fout. -
2. Waar de schade daadwerkelijk terechtkomt
Op een machine die met versterkt materiaal werkt, wordt de slijtage niet gelijkmatig over het werkoppervlak verdeeld. Het concentreert zich op vier plaatsen, en elke plaats verwijst naar een ander deel van de specificatie. DeDoorloop van de faalmodusbehandelt de mechanismen in het algemeen; wat volgt is de glasvezelspecifieke versie.
Locatie Wat je vindt Waarom het hier gebeurt Wat het verandert Schroefvluchtkam De vluchtbreedte is versleten, de kam is afgevlakt en de doorvaarthoogte is geopend Hoogste glijsnelheid tegen de boring, dun gedeelte, heetste metaal Flight hardfacing, kamgeometrie en de legering op de schroef - niet alleen op de loop Vatboring, meetzone Axiale groeven en een gepolijste slijtband, waarbij de output naar beneden drijft Volledig gesmolten, volledig met vezels beladen smelt die onder druk beweegt Boringlegeringsfamilie en voeringdikte voor dat vulniveau Voersectie en eerste vluchten Afgeronde vluchtranden, gepolijste wortel, af en toe groeven Koude, onverdichte korrels met hoog vezelgehalte, plus mechanische belasting Geometrie van de voerzone en of het voerhuis überhaupt gehard is Schroefpunt, terugslagklep, keerring (injectie) Erosie van afdichtingsvlakken, teruglekken, inconsistent schotgewicht Dezelfde schurende smelt dringt door de smalste openingen Tip- en ventielmateriaal, als set vervangen met de schroef -
3. De vier cijfers die de specificatie bepalen
Vier ingangen verplaatsen het antwoord meer dan wat dan ook in de vraag. Als er een offerte binnenkomt zonder dat er om gevraagd is, is de legering eerder uit gewoonte dan uit plicht gekozen.
- Vulstofgehalte per gewicht, en of het glas, mineraal of beide is
- Vezeltype en nominale lengte: gehakte streng, gemalen of een mengsel
- Smelttemperatuur en of de kwaliteit hygroscopisch is
- Draaiuren per jaar en het service-interval dat u probeert te bereiken
De eerste twee bepalen de mate van slijtage. De tweede twee beslissen of er naast een slijtvaste ook een corrosiebestendige familie nodig is, omdat een hete, vochtige, lichtzure smelt sommige harde legeringen sneller aantast dan een zachtere maar corrosiebestendigere. Deze afweging wordt gedetailleerd beschreven op deSelectiegids voor bimetaallegeringen.
-
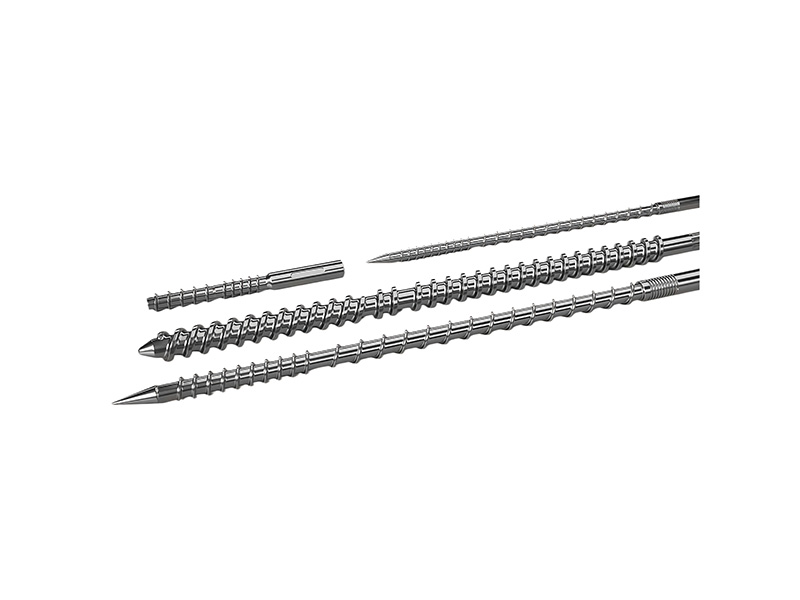
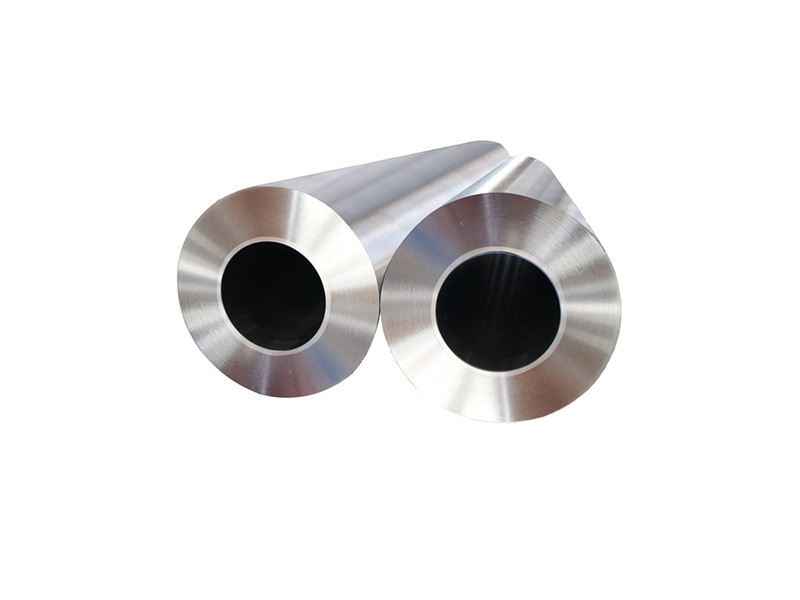
Vaten en schroeven vastgehouden in verschillende maten. De slijtvaste laag bevindt zich slechts enkele millimeters van de binnenwand; alles daarbuiten is structuur en slijt in een heel ander tempo.
-
4. Waarom ‘bimetaal’ op zichzelf geen antwoord is
Het woord beschrijft een constructie, niet een prestatieniveau. Een standaard centrifugaal gietijzeren basisvoering en een wolfraamcarbidecomposiet zijn beide "bimetaal", en op 30-50% glasgevulde PA66 zijn ze niet uitwisselbaar. De gepubliceerde vermenigvuldiger voor een carbidesysteem met een hoge glasvezelbelasting is grofweg vier tot zes keer een genitreerde boring; een voering met ijzeren basis die is gespecificeerd voor laag tot midden vulmiddel zit ver daaronder.
Bouw Hard werken Typische laag Beste pasvorm De wisselwerking Genitreerd (38CrMoAlA-klasse) Oppervlakgeharde behuizing, niet doorgehard Een fractie van een millimeter kast Ongevulde en licht gevulde grondstoffensoorten De kastdiepte is het gehele slijtagebudget; eenmaal doorbroken, versnelt de slijtage Standaard bimetaal, ijzeren basis HRC 58-62 1,5–2,0 mm Algemene technische kwaliteiten, glas onder ongeveer 15-20% Kosteneffectief, maar het carbidevolume is niet voldoende voor 30%+ vezels Wolfraamcarbide composiet HRC 65-68 1,0–1,5 mm 30-50% glas- of koolstofvezel, met mineralen gevulde technische kwaliteiten Dunnere laag, hogere kosten: de specificatie moet dit daadwerkelijk nodig hebben Op nikkelbasis, corrosiebestendig HRC 45–50 2,0–3,0 mm Corrosief en schurend tegelijk: vlamvertragende, zure of gehalogeneerde kwaliteiten Lagere hardheid door ontwerp; het kiezen ervan alleen vanwege de slijtage is een verkeerde specificatie BELANGRIJK INZICHT
De vraag is niet “is het bimetaal” maar “welke legeringsfamilie, bij welke laagdikte, op welk onderdeel”. Twee van die drie antwoorden ontbreken meestal in een citaat. -
5. De schroefkant: hardfacing en waarom de top eerst gaat
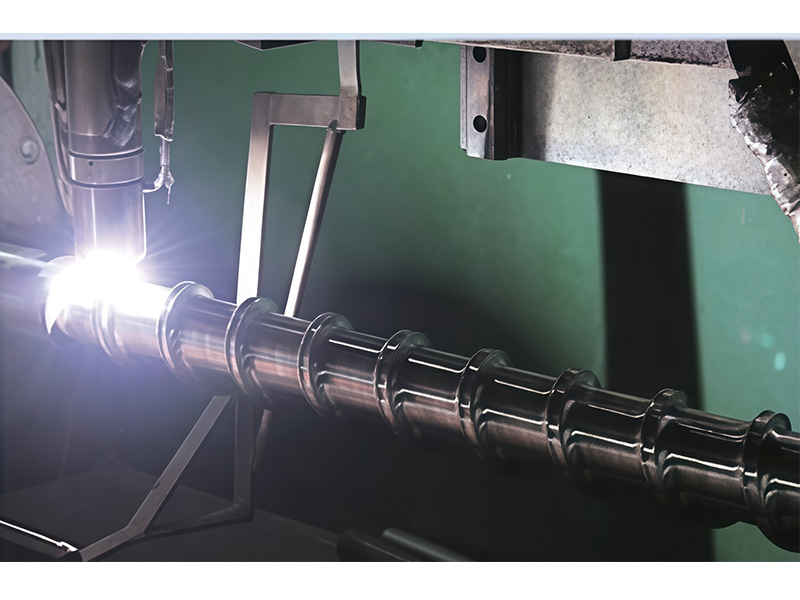
Bij versterkt gebruik verliest de schroef gewoonlijk zijn werkoppervlak voordat de loop dat doet, omdat de vluchtkam de hoogste glijsnelheid combineert met het dunste gedeelte. Abimetaal extrusieschroeflost dit op door een carbidedragende laag op de vleugel aan te brengen, meestal door PTA-lassen of lasercladding, op ongeveer 1,5–2,0 mm.
- De laag moet dik genoeg zijn om minimaal één keer herslijpen te overleven
- Het moet worden aangebracht op de top en de leidende flank, niet alleen op de bovenkant
- Verdunning met het basismetaal kost stilletjes hardheid – vraag hoe dit wordt gecontroleerd
- Hardfaced-vluchten kunnen niet op dezelfde manier worden afgewerkt als een gewone schroef; het afgewerkte profiel moet na het aanbrengen worden gesneden
Wanneer de hele schroef wordt vervangen in plaats van herbouwd, adoorgeharde schroefis soms het verstandiger antwoord bij gemiddelde vulniveaus; het slijt gelijkmatig en kan opnieuw worden gepolijst, wat ten koste gaat van de maximale slijtvastheid.
-
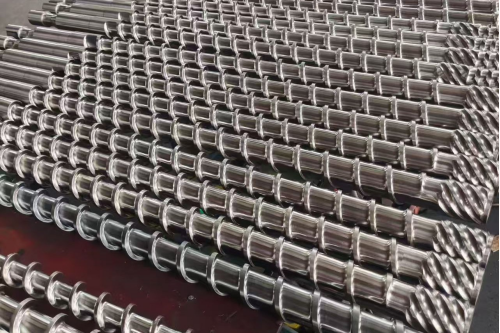
Afgewerkte schroeven geënsceneerd in rekken. Een schroef is gebouwd voor één compound en één machine; de diameter is de enige dimensie die twee verschillende taken betrouwbaar delen.
-
6. Vezellengte is een kwaliteitsspecificatie, niet alleen een slijtagespecificatie
Dit is het onderdeel van de glasvezelverwerking dat bij een schroefonderzoek de minste aandacht krijgt en stroomafwaarts voor de meeste argumenten zorgt. Versteviging werkt alleen als de vezels lang genoeg zijn; elk high-shear mengelement, elke scherpe compressieovergang en elke overmatige tegendrukinstelling verkort deze. Het resultaat is een onderdeel dat de dimensionale inspectie doorstaat en niet slaagt voor een sterktetest.
- Transportelementen verplaatsen materiaal met lage schuifkracht; kneedblokken gemengd met hoge afschuif- en breekvezels
- Een schroef die is geconfigureerd voor het dispergeren van een minerale vulstof zal een met glas gevulde soort overbelasten
- Tegendruk en schermpakbeperking zorgen overal voor schuifkracht, niet alleen waar u het bedoelde
- Hermaling van versterkt schroot bevat reeds ingekorte vezels; behandel het als een ander materiaal
Op samengestelde lijnen met dubbele schroeven is dit een elementconfiguratievraag, die wordt behandeld op depagina met dubbele schroefelementenen in desamengestelde toepassingsnotities. Bij een enkele schroef is het een kwestie van compressieverhouding, mengsectie en schroefsnelheidbereik met enkele schroefdaar worden die keuzes gemaakt.
BELANGRIJK INZICHT
Een schroef die de verspreiding maximaliseert en een schroef die de vezellengte behoudt, zijn verschillende schroeven. Bepaal vóór de offerte welke het onderdeel daadwerkelijk nodig heeft, en niet na de sterktetest. -
7. Schroefgeometrie voor glasgevulde verbindingen
Versterkte soorten zijn doorgaans stijver, schurender en minder vergevingsgezind ten aanzien van dode plekken dan de ongevulde versie van hetzelfde polymeer. De geometrie volgt daaruit en niet uit een algemeen ‘slijtschroef’-patroon.
- Diepere, zachtere compressie, zodat de vezel wordt bevochtigd zonder te worden geplet
- Geen scherpe treden of ondersnijdingen waar materiaal kan blijven zitten en degraderen
- Barrière- of mengsecties alleen waar de dispersie-eis de afschuiving rechtvaardigt
- Een invoergedeelte dat daadwerkelijk een gladde korrel met een lage bulkdichtheid kan vastgrijpen
Voor verbindingen die zowel sterk gevuld als hittegevoelig zijn, is dehoogvullend polymeervaten deverwerkingsnotities met een hoog CaCO3-gehaltebeschrijf hetzelfde geometrieprobleem vanuit de minerale kant, en de redenering gaat over.
-
8. Drogen, ontluchten en het falen dat op slijtage lijkt
PA, PBT en de meeste versterkte technische kwaliteiten zijn hygroscopisch. Vocht dat in de smelt wordt meegevoerd, hydrolyseert het polymeer, en de symptomen – bellen, holtes, spatten, verminderde sterkte, inconsistent schotgewicht – worden routinematig toegeschreven aan de schroef en de loop. Voordat een legering wordt vervangen, moet het materiaal droog zijn en moet de machine dit kunnen bewijzen.
- Hars gedroogd tot de aangegeven vochtlimiet van de kwaliteit en opnieuw gecontroleerd na opslag, niet alleen na de droger
- Een geventileerd of vacuümgevent vat waarbij de kwaliteit en de maalgoedinhoud dit rechtvaardigen
- Smelttemperatuur gemeten bij de spuitmond of matrijs, niet afgelezen op de controller
- Een controle of de “slijtage” daadwerkelijk dimensionaal is en niet chemisch
Het onderscheid is commercieel van belang: een corrosie- of hydrolyseprobleem kan niet worden opgelost door een hardere legering te kopen, en de fabriek betaalt uiteindelijk twee keer. DePolyamide toepassingspaginaen dePE- en PP-pagina'sleg vast wat elk gezin nodig heeft; voor gerecycled of zwaar vermalen materiaal, begin vanaf deroute van gerecycled materiaal.
-
9. Wat u moet meten op het onderdeel dat u vervangt
Een vervanging voor versterkt gebruik is slechts zo goed als het slijtagerecord erachter. Vijf metingen maken van “het was versleten” een specificatie, en ze kunnen allemaal worden uitgevoerd voordat de machine weer in elkaar wordt gezet.
Meting Waar Wat het je vertelt Wat het verandert Schroef vlucht OD Over de volledige lengte, elke 100–150 mm Waar de top materiaal heeft verloren, en hoeveel Of de schroef opnieuw wordt opgebouwd of vervangen, en welke zones een hardface nodig hebben Vatboring ID Dezelfde axiale posities als de schroef Boringslijtage en eventuele ovaliteit Of de loop nu is voorzien van een sleeve, opnieuw is bekleed of is vervangen Opruiming OD minus ID op elke positie Het getal dat feitelijk de output en de teruglekfunctie regelt Of beide onderdelen samen vervangen moeten worden Vluchtbreedte op de top Voedings-, compressie- en meetzones Wapenslijtage, die alleen OD verbergt Dikte van de hardoplaslaag en of naslijpen nog mogelijk is Slijtagepatroon - foto's Elke zone, met een schaal in frame Slijtage versus corrosie versus mechanische schade Legeringsfamilie, niet alleen de hardheid van de legering -
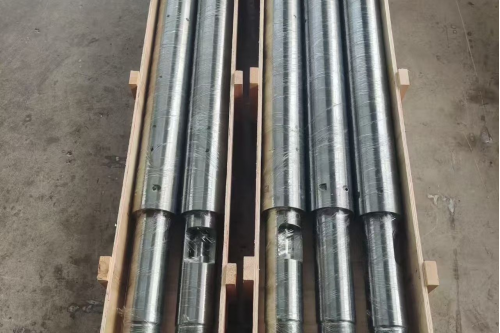
Schroeven- en cilindersets verpakt voor verzending. Het paar wordt samen gespecificeerd; de ruimte ertussen is het getal dat de output bepaalt, en het behoort tot geen van beide delen op zichzelf.
-
10. Wat moet u opsturen voor een offerte?
Versterkte plichtsonderzoeken mislukken elke keer om dezelfde reden: de machinedetails arriveren zonder de compoundgegevens, of de compound arriveert zonder tekenen van slijtage. Dechecklist voor een vervangingsprojectheeft de lange versie; de korte staat hieronder.
- Machinemerk, model en schroefdiameter, plus de originele tekening als deze bestaat
- Harskwaliteit, type en percentage vulmiddel, en het maalgoedaandeel
- Smelttemperatuur, rendement, schroefsnelheid en draaiuren per jaar
- De metingen in sectie 9 en foto's van elke slijtagezone
- Het service-interval dat u probeert te bereiken en wat het laatste onderdeel heeft bereikt
Als de machine een eigen ontwerp is, avervanging gebouwd op basis van OEM-tekeningenis meestal de kortste route, en deproductieprocesEnpagina's met capaciteitBeschrijf hoe het onderdeel wordt gemaakt en hoe lang het duurt. Waar zowel de geometrie als de legering moet veranderen, is deaangepaste schroef en vatroute omvat het paar samen.
Het is ook de moeite waard om het gewenste service-interval in maanden te vermelden, in plaats van in bijvoeglijke naamwoorden. Een versterkte boring die is gekocht om 24 maanden te bereiken en een die is gekocht om 36 maanden te bereiken, is niet dezelfde aankoop, en debenchmarks met verwachte intervallengeef je iets om mee te vergelijken.PIPLL's productiepaginabeschrijft wat de fabriek kan vasthouden aan legering, laagdikte en boringgeometrie, wat het interval eerder tot een verbintenis dan tot een hoop maakt.
-
✔ Glasvezelschroef- en tonspecialist | ✔ Wolfraamcarbide · Bimetaal · Hardfacet · Doorgehard
✔ Overlevingsgeometrie van de vezellengte | ✔ Slijtage in kaart brengen · OEM-vervanging · Service-Interval Engineering