Languages
押出機のネジが破損する理由: 交換品を注文する前の故障分析
-
-
押出機のネジが破損する理由: 交換品を注文する前の故障分析
ネジが壊れているのは証拠であり、不運ではありません。破損箇所を読めば、部品を購入するべきか、機械を修理すべきかがわかります。
押出機スクリュー破損・スクリュー破損解析・ねじり疲労・逆曲げ
-
1. 過負荷でネジが破損することはほとんどありません
押出スクリューは通常の運転ではほとんど故障しません。そのような場合、本能的にトルクのせいにしてしまいます。ドライブが強すぎた、素材が硬すぎた、オペレーターが短気すぎたなどです。過剰なトルクはねじを破損しますが、実際にはトルクよりも曲げの方が多くの破損を引き起こし、この 2 つはまったく異なる証拠を残します。
その違いによって、支出額が決まります。トルクの故障は、通常、日付を特定して説明できるイベントです。曲げの失敗は数か月にわたって発症した状態であり、次の場合も同じことが起こります。スクリュー条件が変わらない限り。
-
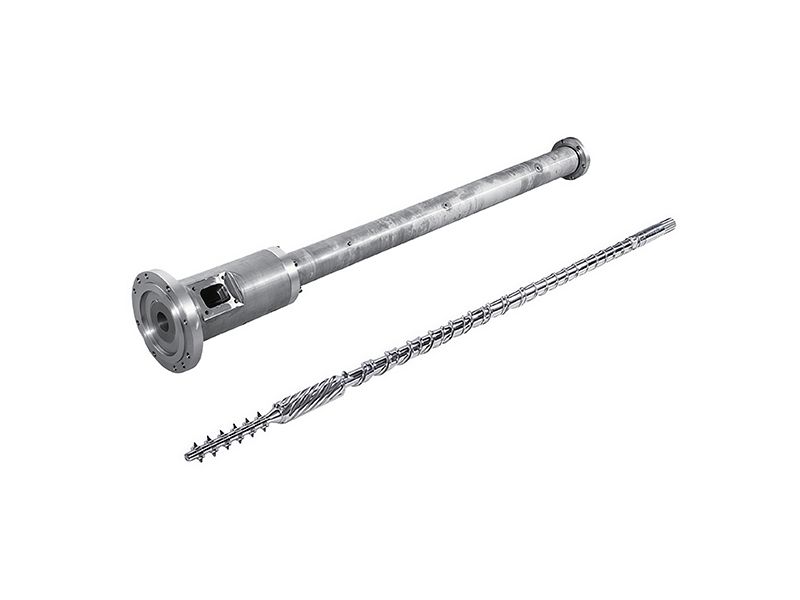
パイプ押出機のスクリューとバレルのセット。形状と表面処理は用途に合わせて選択されます。その選択が十分だったかどうかは、破面を見ればわかります。
-
2. 何かを掃除する前に骨折箇所を読んでください
骨折面は利用可能な最も安価な診断法であり、ワイヤーブラシで破壊されます。誰かが触る前に写真を撮りましょう。機構は 4 つの機能によって分離されており、いずれも実験室を必要としません。
あなたが見るもの 機構 次の部分でそれが何を意味するか 飛行面から中心に向かって放射状に亀裂が走る ねじり過負荷 1 つのイベント、高トルク スパイク — コールド スタートまたはトランプ メタルを探す ネジが「巻き上がった」。ブレイク付近の飛行ピッチが明らかに短くなっている ねじり過負荷 疲労ではなくトルクを確認します。ネジの径が大きくなり、外しにくくなる場合があります まっすぐに伸びる単一の亀裂、放射状亀裂なし、ピッチ変化なし 逆曲げ疲労 イベントではなく状態 — クリアランスとアライメントのチェックが必要 ビーチマークのある滑らかな進行ゾーン、その後の粗い最終破断エリア 高サイクル疲労 応力集中時に亀裂が発生し、長期間にわたって成長する -
ドライブエンドフィッティングを使用してシャンクをねじ込みます。キー溝とスプラインの付け根には応力が集中しているため、誰も検査していない端から疲労亀裂が始まることがよくあります。
休止後の決定は、改修の決定とは異なります。修理と交換再建工事の際に着手し、メンテナンスルーチンこれは、あなたがどのケースに陥っているかを示す履歴を生成するものです。
-
3. どこが壊れたのか、何を確認すべきかがわかる
部位は診断の後半であり、解釈の必要がないため、骨折面よりも信頼性が高くなります。過剰トルクの故障は、ほとんどの場合、送りセクションで発生します。これは、トルク負荷が最小の谷径にかかる箇所であるためです。曲げの破損は通常、ねじの強度が高い場所で発生します。これは、ねじを曲げるのに最も力がかかる場所だからです。
休憩場所 最も考えられるメカニズム 最初に確認すること フィードセクション ねじり過負荷 始動手順、浸漬時間、フィードスロートが掴まれているか滑っていないか メルトゾーンまたは遷移ゾーン コールドスタートまたは異物 トランプメタル保護、スクリーンパック、最後のシャットダウン ドライブエンド、キー溝、またはスプライン 疲労とアライメントのずれ カップリングの位置合わせと振れ — を参照してください。メンテナンスとギアボックスのガイド 胴体の中央部、最も厚い部分 逆曲げ バレルボアの磨耗、楕円度、スクリューとバレルのクリアランス 飛行根、硬い面の下にある セクション変更による疲労 かどうか硬化仕上げルートにブレンドされているか、ステップで終了しています ツインでは、トルクが単一のシャフトではなくスプラインと要素のカップリングを介して伝達されるため、同じロジックが変化します。故障は、ボディの破損よりもスプラインまたは要素のルートの問題であることが多く、配合構成そして滞留時間の演算どちらもバレルではなくシャフト負荷から始まります。
-
4. オーバートルク: 動作上の最大の原因はコールドスタートです。
ポリマーが実際に溶ける前に押出機を起動するのが、スクリューを破損する最も一般的な方法です。バレルは材料コアが設定値を読み取るずっと前に設定値を読み取り、固体ポリマーで満たされたバレルに対してスクリューを回すと、設計範囲のはるか外側にあるトルク スパイクが生成されます。大型の機械では、コントローラーが示すよりも長い浸漬時間が必要であり、熱電対は溶解ではなく金属を測定します。
- 温度まで浸してから保持します - ディスプレイが緑色のため開始しないでください
- すぐに走行速度に進むのではなく、最初は低速でジョギングし、音を聞きます。
- 送り口が実際に送り、ネジの下に滑り込まないことを確認してください。
- 起動ルーチンをログに記録します。誰もそれを説明できない場合、それは手順ではありません
異物はもう 1 つの典型的なスパイクであり、通常、再研磨または新しいサプライヤーの材料とともに到着します。のリサイクル材ルートそしてリサイクル造粒これが最も顕著になるのはこのためです。だからこそ、浮遊金属からの保護はメンテナンスの希望リストではなく、優先事項に含まれているのです。
スタートアップはパージの実践の場でもあります。色やグレードが大きく変化する線は、滞留時間が長くなり、必要以上に熱にさらされるため、同じ場所への経路が遅くなります。パージおよび切り替えガイドそれをカバーし、フィードとスロートの比較そもそもコールドスタートを引き起こす摂食行動について説明します。
-
5. 逆曲げ: 摩耗が前提条件です。
これは最も誤診されることが多い故障モードであり、正しく理解する価値があります。回転中に内圧によってネジが横方向に押され、ネジは両端で保持されるため、1 回転につき 1 回、両方向に曲がります。これは逆曲げであり、ワイヤーが切れるまで曲げるのと同じメカニズムです。
重要な部分: 溶融物がネジを曲げるためにはクリアランスが必要であり、クリアランスは摩耗によって生じます。この方法では、しっかりとしたバレル上でネジが破損することはありません。ボアとフライトがスクリューが動くほど摩耗した後、このように故障します。これは、スクリューが破損するまでにバレルがすでに許容範囲を超えていることを意味します。
- 逆曲げとねじりは、表面応力が臨界値に達すると、わずかなサイクルで失敗します。
- 曲げると使用可能な強度が約半分に減少するため、その臨界値は材料の引張強度の約 40% です。
- たとえ原因が何か月もかかっていたとしても、骨折が突然に見えるのはこのためです
重要な洞察
逆に曲げてネジが折れた場合は、ネジが磨耗する前にバレルが磨耗しています。ネジのみを交換すると、2 回目の故障が保証されます。ペアの安い半分が 2 回購入されることになります。曲げることができるクリアランスはどこかから来る必要があります。研磨フィラーは最も早く穴を開きます。汎用PVCバレルそしてハイフィラーコンパウンド未充填の樹脂よりも早くこの故障モードに達する理由と、バイメタルボアそれを防ぐのではなく、延期します。
-
6. 根元の直径が負荷を支え、D3 は容赦がありません
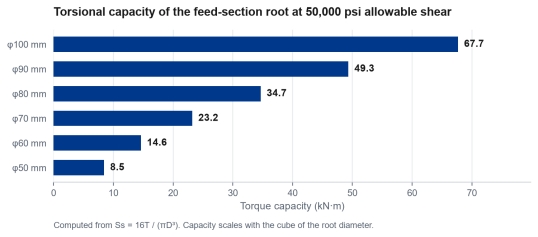
ねじれチェックの場合、通常の設計では、ルートの直径のみがトルクを伝達することを前提としています。フライトによって強度が追加されますが、信頼できる方法ではありません。許容せん断応力が約 50,000 psi で、熱処理された 4140 スクリューの降伏量の約半分であり、その能力はSs = 16T / (πD3)。立方体こそが物語のすべてだ。
送り部根元径 50,000 psi の許容せん断時のトルク容量 50mm 約8.5kN・m 60mm 約14.6kN・m 70mm 約23.2kN・m 80mm 約34.7kN・m 90mm 約49.3kN・m 100mm 約67.7kN・m ルートを半分にしても、容量が半分になるのではなく、8で割ることになります。根元に注意を払わずに再研磨または硬化処理されたネジ、または間違った根元を持つ図面からコピーされた代替品は、外側からは同じように見えても強度が著しく不足する可能性があるのはこのためです。
-
50,000 psi の許容せん断における Ss = 16T / (πD3) から計算された、直径に対するフィード セクションのルートのねじり耐力。容量はルート直径の 3 乗に比例します。
マテリアルは同じキューブ ロジックに従います。鋼材が強化されると許容せん断力が増加しますが、断面の変更はグレードの変更よりも価値があります。これが理由です。合金の選択、バイメタル単ネジケースそしてバイメタルスクリューバレル範囲は、代替としてではなく、一緒に読み取られます。
-
7. 応力集中: キー溝、スプライン、フライト振れ
疲労は平均してストレスが最も高い場所から始まるわけではありません。ストレスが集中するところから始まります。実際には、これはキー溝、スプラインの根元、フライト セクションの急激な変化、またはブレンドアウトされずにステップで終わる硬化肉盛層を意味します。
- シャンク全体にあるヤスリやグラインダーの跡はクラックの始まりであり、表面上の欠陥ではありません
- 急に停止するハードフェーシングはセクションの変化を生じます - 振れを要求します
- ねじシャンクの溶接を修復すると、局所的に冶金が変化します。新しい部品と同等ではありません
ネジが摩耗のためではなく強度のために交換される場合、完全硬化オプション表面処理したものよりも均一な断面が得られ、カスタムスクリューとバレルレビューでは、ルート ジオメトリを再現するのではなく、変更することができます。
ネジがどのように作られたかも重要です。あ製造ルート熱処理後に研削すると、前に研削したものとは異なる残留応力パターンが残り、その違いは図面には現れません。PIPLLの製造ページそのためのシーケンスを設定します。
交換用ジオメトリは、ブランドと互換性のある作品が価値を生む場所でもあります。でクラウスマッフェイ KMDまたはゼソーン XTSシャフトとスプラインの詳細は、一般的なパターンではなく、OEM 図面から取得されます。そのため、4つのツインアーキテクチャ何かが引用される前に重要です。
-
8. 休憩後: 注文前に測定するもの
壊れた半分から注文した交換品により問題が再現されます。 5 回の測定により故障が仕様に変わり、そのうち 4 回はスクリューではなくバレルに関するものです。
- いくつかの軸方向位置におけるバレルボア ID、および任意の楕円形
- 摩耗領域を含む同じ位置のスクリューフライト外径
- ねじの真直度と駆動端の振れ
- カップリングのアライメントと駆動端の嵌合状態
- 供給セクションのボア - トルク障害が始まった場所
このセットは、バレルを保存できるかどうかを判断するものでもあります。あ局所的にのみ着用されるボアスリーブで回収できる場合もあります。楕円形または亀裂のあるボアはそうではありません。の分解せずに摩耗チェックこれは、休憩前にこれらの測定値を取得するように指示するものであり、交換ガイド決定が完了したら、それをカバーします。
-
ネジとバレルセクションは取り外した後も一緒に保持されます。何かを掃除したり移動したりする前に、写真を撮って測定します。破断面と摩耗パターンが証拠となります。
決定するまでの間、2 つの参考資料を開いておいてください。のサービス間隔のベンチマーク部品が早期に死亡したか、予定どおりに死亡したかを示します。合金選択ガイド異なる構築が結果を変えたかどうかを示します。どちらにも当てはまらない場合、アプリケーションインデックスのほうが右側の部分への早いルートです。
-
9. 同じことが二度と起こらないようにするには何を変更するか
レバーは 4 つしかなく、ほとんどの植物は最も高価なレバーを最初に引きます。以下の順序は、おおよそコストの順序を逆にしたものです。
- 開始手順: ソークタイム、ジョギング、および書かれたルーチン - 無料
- アライメント: カップリングとバレル、目視ではなくダイヤルインジケーターでチェック
- クリアランス: 磨耗した部分ではなく、ペアを交換または再構築します
- セクション: 最初の 3 つがすでに正しい場合にのみ、ルートまたはマテリアルを変更します。
クリアランスレバーは高価なものなので省略されます。これは重要なことでもあります。逆曲げにはクリアランスが必要なので、しっかりと一致したペアによって機構が延期されるのではなく、取り除かれます。それが購入の議論ですバイメタルネジとバレルセットとして、そしてその理由は、材料選択ガイドパートからではなく義務から始まります。
重要な洞察
すべての障害には、最も安価な修正と最も高価な修正があります。最も安価なものは、ほとんどの場合手続き的なものであり、ほとんどの場合、誰も聞きたくないものです。形状は最後の手段であり、強度の問題と最も混同されやすいものです。圧縮プロファイルが間違っているためにねじが急上昇した場合、ねじが原因ではない破損の責任が問われます。形状と潤滑剤のマッチングメモとシングルとツインの比較2 つの診断を区別します。
-
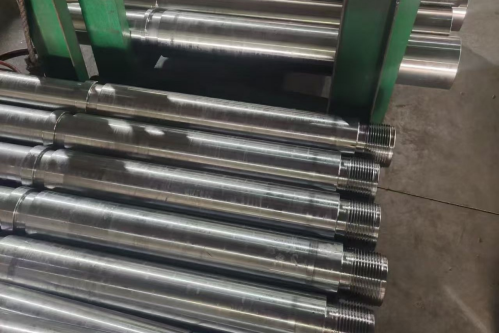
ネジは発送前にサイズごとにラックに入れられます。ルート直径、フライト外径、断面の変化はすべて、完成した部品に表示されます。そのため、寸法レポートも添付する必要があります。
最初の 3 つのレバーは、4 番目のレバーが本当の問題であるかどうかを確認するための最も安価な方法でもあります。あ高速シングルスクリュー休憩は通常その外で実行されます表面速度エンベロープ、そして発泡スクリュー破損した場合、通常は金属の問題ではなく、ガスまたは圧力の問題が発生しました。
-
10. 交換を依頼する場合に送るもの
寸法だけでなく、失敗も送信してください。部品がどのように破損したかを確認できるサプライヤーは異なる指定を行い、直径のみを受け取るサプライヤーは失敗したものをコピーします。
- 洗浄前の破断面の写真
- 破損が発生した場所とその時点でのマシンの動作
- セクション 8 のボアとフライトの測定
- 機械メーカー、型式、ねじ径、L/D、および元の図面
- 樹脂、フィラー、稼働時間および前部品の耐用年数
の情報チェックリストロングバージョンがあります。独自のマシンの場合、OEM 図面から構築された交換品通常はこれが最短ルートであり、製造工程そして容量ページには、何が実用的で、どれくらい速いかが記載されています。構造選択に関する比較検討が行われていますバイメタルと窒化物そしてメーカーを選ぶ。
最後に双子についてもう一つ。でパラレルツインまたはコニカルツインシャフトにはスプラインが付いており、別の経路でトルクが伝達されるため、破損はボディの破損よりもスプラインまたは要素の破損であることが多くなります。交換の詳細を確認する必要がありますリストには、最初に障害が発生するインターフェイスが含まれています。
マテリアル ファミリによって、休憩の意味が変わります。硬質PVC冷たくて腐食性があり、PE熱くてタフに走ります、そして高充填化合物フライトには最も大きな負荷がかかります。そのため、同じ破面が 3 つの異なる最初の原因を指します。
-
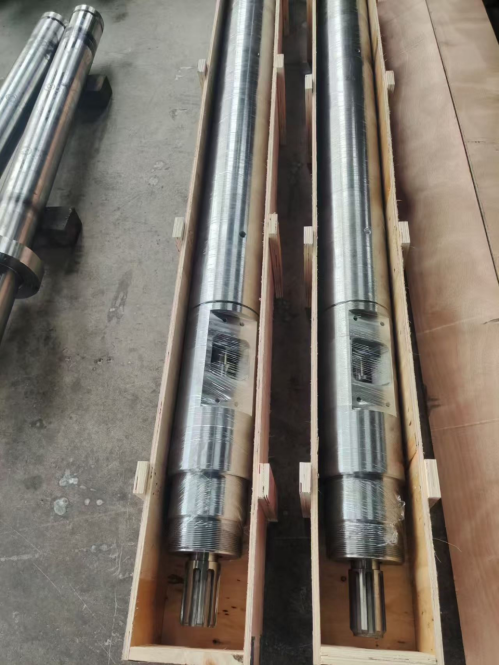
発送用に梱包された交換品。このペアはクリアランスを回復するものです。ネジだけでは部分的にしか復元できません。
-
✔ 押出機のスクリューとバレルの故障解析 | ✔ ねじり過負荷、逆曲げ、疲労
✔ 骨折面診断 | ✔ ルート直径、クリアランス、アライメント、カスタム形状