Languages
スクリューバレルのメンテナンスとトラブルシューティング
拡張のための実践的なガイドスクリューバレル寿命を延ばし、ダウンタイムを削減し、射出成形や押出成形の一般的な問題を解決します。
今すぐ無料見積もりを入手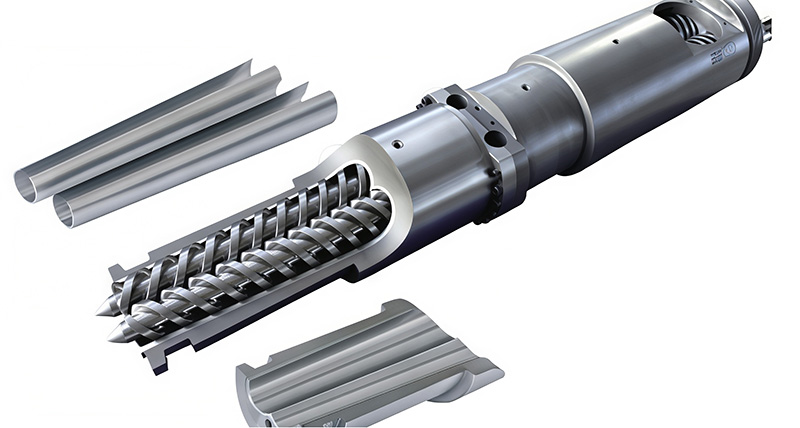
重要なポイント
- • スクリューバレルの摩耗は正常です。とは何ですか普通ではない黒点、可塑化ムラ、出力低下、異音、短期間での急激な摩耗など。これらは信号、「老後」ではありません。
- • フィールドの問題の 10 件中 9 件間違った材料選択、間違ったプロセス設定、間違ったメンテナンス、または汚染の 4 つの原因のいずれかを追跡します。解決策は、4 つのうち正しいものを見つけることです。
- •あ書面による予防保守スケジュール (日次/週次/月次/四半期/年次)計画外のダウンタイムが発生する前に、ほとんどの問題を検出します。
- • 推測ではなく測定、修理するか交換するかを決定します。重要な 3 つの数値は、スクリュー外径、バレル ID、およびそれらから導出されるクリアランスです。
- • 予熱、パージ、シャットダウンに関するオペレータートレーニング延長するための最も安価な方法ですスクリューバレル人生。
1. 症状→原因→対策マトリックス
診断を開始する最も早い方法は、症状を読み取り、最も可能性の高い原因を見つけ、部品を交換する前に最も安価な検証手順を実行することです。以下の表は、製造現場で最も一般的な症状を示しています。
| 症状 | 考えられる原因 | 最初のチェック(最低コスト) | 次に何をすべきか |
|---|---|---|---|
| 出力低下 | スクリューバレルの摩耗、チェックリングの漏れ、加熱不足、送りの問題 | スクリュー外径とバレル内径を測定し、ヒーターインジケーターを確認します | クリアランスを計算し、チェック リングを検査し、温度プロファイルを確認してから、フィード スロートを確認します。 |
| 黒い斑点・黄色のスジ | 材料の停滞、デッドコーナー、過熱、パージ不良 | 混合セクションを検査し、バレルの内壁を検査します | パージ化合物と手順を改善し、温度を下げ、必要に応じてネジを洗浄または交換します |
| 不均一な可塑化 | 混合エレメントの磨耗、間違った圧縮比、不安定な背圧 | 過去 50 サイクルにわたる背圧とスクリュー速度の傾向を確認します | 樹脂のスクリュー設計を見直し背圧を安定化 |
| ノイズ・電流変動 | アライメントのズレ、材料不足、異物、ベアリングの不具合 | ホッパーとスクリューの目視検査、始動時に音を聞く | アライメントの確認、汚れの選別、駆動システムの検査 |
| 漏れ・噴射不安定 | チェックリングの摩耗、バレルの摩耗、ノズルのフィット感不良 | チェックリングとシートの寸法を測定する | まずチェックリングを交換してからバレルIDを再測定してください |
| ネジ折れ | 過大トルク、異物噛み込み、疲労 | 破損面の原点を検査します | 材料の汚染とプロセス設定を監査し、ネジの材料が適切であることを確認します |
| サージング・脈動 | 供給が不安定、摩耗している | チェック材料流れ | ネジの摩耗、出力を測定 |
| 出力 | スクリュー、温度変動 | およびヒーターバンドのパフォーマンス | 背圧を安定させ、必要に応じて重量フィーダーを取り付けます |
| ノズルのよだれ・糸引き | 温度が高すぎる、ノズルが磨耗している、チップが間違っている | ノズルの温度とチップの状態を確認してください | ノズルの温度を下げ、チップを検査し、摩耗している場合はノズルを交換します |
2. 摩耗と腐食の根本原因
以下の表は、各根本原因を、それが引き起こす損害パターンとそれを制限する上流の制御にマッピングしています。
| 根本的な原因 | ダメージパターン | 上流制御 |
|---|---|---|
| 研磨剤(フィラー、ガラス、カーボン) | バレルボアとスクリューフライトにサンドペーパーのような傷を付けた | 材質と表面処理の選択、潤滑 |
| 腐食性ガス(PVC、ハロゲン系難燃剤) | バレル表面の孔食や錆、ネジの腐食 | ニッケルベース合金のバレルとスクリュー、より厳密な温度管理 |
| 高温酸化 | 窒化物層の亀裂および剥離 | 樹脂の推奨処理ウィンドウ内に留まります |
| ドライラン (材料なし) | 局所的な過熱、加速された摩耗 | オペレーターの規律、材料不足時の自動シャットダウン |
| コールドスタート、ミスアライメント | スクリューバレルとドライブ結合スクリューの高トルク | 始動前の予熱および浸漬手順 |
| 位置ずれ | 片ネジ擦れ、偏摩耗、異音 | 取付時のアライメントチェック、定期点検 |
| 不適切なパージとシャットダウン | 炭化した残留物、黒い斑点 | パージ化合物の選択、パージ手順 |
| 汚れ(金属、砂) | ボアの傷、フライトの欠け | 磁気トラップ、ふるい、管理されたマテリアルハンドリング |
| 過剰な背圧またはスクリュー速度 | せん断過熱、材料劣化 | プロセスレシピの監査、溶融温度の検証 |
3.スクリューバレルすきま許容差の参考値
3.A — ねじ軸すきま許容差の目安(汎用)
クリアランスは、スクリューとバレルのペアにおける最も重要な測定値です。クリアランスが大きすぎると、出力損失、背圧の不安定、サージング、黒点、可塑化ムラの原因となります。汎用ツインの場合スクリューバレル、推奨されるスクリューとバレルのクリアランスと交換用トリガーは次のとおりです。
- ネジ外径30~50mm— ターゲットクリアランス 0.08 ~ 0.15 mm。交換用トリガー > 0.30 mm。
- ネジ外径30~60mm— ターゲットクリアランス 0.10 ~ 0.20 mm。交換用トリガー > 0.40 mm。
- ネジ外径60~100mm— ターゲットクリアランス 0.15 ~ 0.25 mm;交換用トリガー > 0.50 mm。
- ネジ外径100~150mm— 目標クリアランス 0.20 ~ 0.30 mm。交換用トリガー > 0.60 mm。
- ネジ外径 > 150 mm— ターゲットクリアランス 0.25 ~ 0.40 mm。交換用トリガー > 0.80 mm。
のために研磨義務(ガラス充填、ミネラル充填、高フィラーコンパウンド) はターゲットを約 30% 締め付け、交換用ウィンドウをより早く導入します。のために腐食義務(難燃グレード、PVC、ハロゲン化化合物)の上限を締めて、クリアランスだけでなくピッチングにも注意してください。のために非研磨性、非腐食性(PE、PP、汎用PS)標準範囲で大丈夫です。
信頼できるスクリューバレルメーカーは常にこの種の許容範囲を出荷時に公表しており、より優れた企業、つまり協力する価値のある産業用スクリューバレルの輸出業者は、受け取り時に特定のスクリューとバレルを測定し、最初の起動前に数値を確認します。
PIPLL コメント: PIPLL は、世界中のコンパウンド顧客にサービスを提供する工業用スクリュー バレル輸出業者の 1 つとして、特定の樹脂関税にラベルを付けたクリアランス リファレンス カードをすべての出荷品に提供しています。これは、トップ輸出企業が出荷前の測定に投資する小さいながらも有益な理由です。最初の立ち上げ時に 1 つの数字の不一致により、調合ラインの完全なシフトが発生する可能性があります。
4. ウェアパターンアトラス
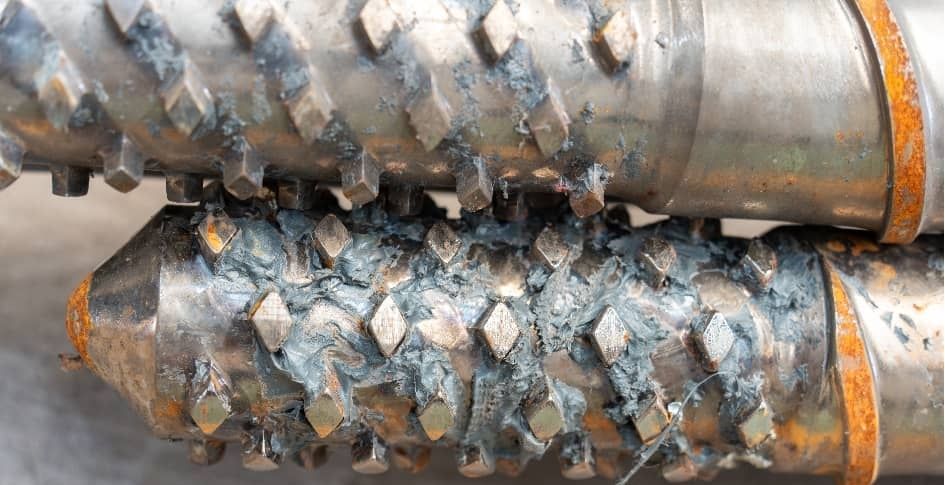
失敗が異なれば、残る痕跡も異なります。分解する前に、以下の表を使用して、ネジまたはバレルが何を示しているかをお読みください。
| 観察されたパターン | 出現する場所 | 最も可能性の高い原因 | 確認する |
|---|---|---|---|
| ボア内の縦方向の切り込み | 圧縮および計量ゾーン | 研磨フィラー(ガラス、鉱物) | 樹脂データシートでフィラー含有量を確認する |
| スクリューフライトの片側摩耗 | 特定の飛行面 | 位置ずれ | ダイヤルインジケーターチェック、アライメントテスト |
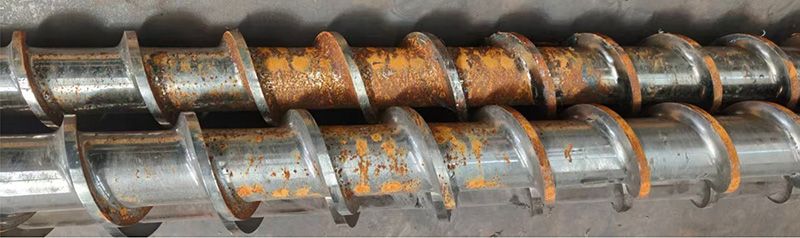
| 穴のピッチング、ネジの錆 | フロントエンドへのフィード | PVC またはハロゲン化添加剤による腐食 | 凝縮水のpHを測定し、ニッケル合金に切り替える |
| 亀裂または剥離した窒化物層 | どこでも | 高温酸化・過熱 | クーポンの硬度トラバース |
| 計量ゾーン端部の段差摩耗 | スクリューフライト | 過度の背圧による摩耗 | スクリューバレルの計量とODを確認してください |
| チェックリングシートに装着 | スクリューとバレルシートの前面 | 射出成形の高いサイクル数 | チェックリング外径とシートIDの測定 |
| 黒またはカーボンの蓄積 | ミキシングセクション、デッドコーナー | 材料の劣化、パージ不良 | ボアスコープ、その後パージテスト |
| ネジ山の欠けや衝撃による損傷 | どこでも | 異物混入 | 磁気トラップチェック、ホッパー検査 |
5. よくある誤診
多くのサービス コールは、メンテナンス チームに届くまでに間違っています。以下のリストは、類似した症状と実際の原因、およびそれらを区別する単一のチェックを組み合わせたものです。
5.A — 1 週間の費用がかかる前に誤診を読み取る方法
誤った診断は、配合および押出ラインの誤診を修正するためにチームを派遣することになるため、通常、部品の故障よりもコストが高くなります。
- 黒い斑点本当の原因は、摩耗した混合セクションまたはバレルの壁を傷つけるチェックリングである場合、樹脂の汚染が原因であると考えられます。
- 出力低下原因が公差を超えて大きくなったスクリューとバレルのクリアランスである場合、樹脂のばらつきが原因であると考えられます。
- 急速な摩耗原因がコールドスタートまたはプロセスドリフトによる急増である場合、スクリューバレルのサプライヤーのせいになります。
- 押し寄せる送り口が実際のボトルネックである場合、スクリューが原因であると考えられます。
- ノズルのよだれ逆流防止リングのシールが摩耗してバイパスしている場合は、温度が原因と考えられます。
信頼できるスクリューバレルメーカーは、最初の問い合わせ時にこれらをチェックリストのように扱います。 PIPLL 調査では、PIPLL 診断フローは、推奨事項や推奨事項を作成する前に、スクリュー外径、バレル ID、摩耗した各サンプルのクリアランスという 3 つの測定から始まります。
過去 6 か月間で回線が 3 回「診断」され、解決されなかった場合、問題は重大ではなく測定にある可能性があります。
6. 日々の運用のベストプラクティス
スクリューバレルの寿命を最も安価に改善できるのは、ラインを毎日どのように操作するかによってもたらされます。以下の項目はいずれも導入に費用がかかりません。これらを組み合わせることで、現場で見られるほとんどの失敗を防ぐことができます。
- 適切に予熱してください。樹脂サプライヤーの推奨温度プロファイルに従ってください。
- 長時間の空運転を避けます。材料を入れずに長時間ネジを回転させないでください。
- バレルは梱包しておいてください。樹脂や機械に合わせて適切な出力を選択してください。
- 停止中に保護します。可能であれば、洗浄および保管のためにネジを取り外して、攻撃性の物質や熱に弱い物質を取り除きます。
- ヒーター、熱電対を確認してください。ヒーターの故障、不適切な熱電対により、ホット スポットが発生する可能性があります。
- メンテナンス履歴。ターゲット温度、出力、および PIPLL のログ ファイルを保存します。トラブルシューティング用のコンパウンド。
PIPLL の注意: コンパウンドを使用している顧客の場合、早期摩耗による 1 回のシフトの損失で、10 年分以上の予防パージ コンパウンドのコストがかかります。
7. 予防保守スケジュール
7.A — バイメタルツインスクリューバレルの予防保守スケジュール
頻度は、樹脂、フィラー含有量、生産時間、マシンクラスによって異なります。ベースラインとして、経験豊富なスクリュー バレル メーカーは通常、ツイン スクリュー バレルに対して次のリズムを推奨します。
- 毎日— 温度、ヒーター機能、モーター電流、出力の安定性、およびパージをチェックします。
- 毎週— 供給口を検査し、パージ手順を確認し、ノズルの状態を確認し、アダプターとボルトを確認します。
- 毎月— 出力の安定性を測定し、スクリュー速度と背圧を確認します。
- 四半期ごと— 逆止リング、ノズル、ヒーターバンドを確認し、カップリングの位置を再確認します / ばらつきがある可能性があります。
- 毎年(または条件ごとに)— スクリューを引き、スクリューの外径とバレルの ID を測定し、ボアを検査し、フライトをチェックし、ライナーの孔食や亀裂をチェックし、摩耗を評価します。
年次測定で樹脂の上限に近いクリアランスが示された場合は、次回の計画停止中に完全な再構築を計画してください。多くの場合、5 年間のスクリューバレル計画が緊急事態の防止に役立ちます。 — 予防充填に関する 5 年間のデータ記録、バレルライナーへのデータ入力。 PIPLL のフィールドプラクティス: 東南アジアとラテンアメリカの長期配合顧客にサービスを提供するスクリューバレル輸出業者の 1 つとして、PIPLL の違いは、持続可能なサービスでスクリューバレルのメンテナンスを行い、ダウンタイムを削減し、お客様と機械の交換を節約することです。
8. 検査および測定
パフォーマンスが低下した場合には、体系的な検査が必要です。最も重要な 3 つの数値は、スクリュー外径、バレル ID、およびそれらから導き出されるクリアランスです。
8.1 ネジの検査
- ネジ外径を複数箇所で測定します。
- フライトに傷、欠け、亀裂がないか検査します。
- 真直度、かじり、ピット、腐食の有無を確認します。
- 可能であれば硬度と窒化の深さを測定してください。
- 複数の位置で内径を測定し、テーパーを確認します。
- ボアスコープに傷、穴、摩耗帯がないか確認してください。
- フランジやネジ山に腐食、亀裂、損傷がないか確認してください。
8.2 バレル検査
8.3 クリアランスチェック
スクリューバレルのクリアランスは最も重要な測定値の 1 つです。隙間が大きすぎると出力ロスの原因となります。スクリューの摩擦、材料の逆流、圧力損失の増加を参照してください。スクリューバレルのクリアランスと逆流による材料。
8.4 チェックリングとノズル
射出成形の場合、チェック リング、シート、ノズルが一般的な摩耗点となります。チェックリングが摩耗すると、ショットサイズのばらつき、漏れ、出力低下の原因となります。
9. スペアパーツと工具のチェックリスト
検査を計画します。以下のリストは、メンテナンス前に最も頻繁に必要となる項目を示しています。大規模な交換により、生産のダウンタイムが最短になります。
主要な重要な予備セットを少なくとも 1 つ保管し、加えて予備のチェック リングとノズル チップを保管し、通常は 3 ~ 6 か月間連続使用します。年に一度の緊急事態により、バレルと予備で使用されるチェックリングのフルセットが食べられてしまう可能性があります。スペアの完全なツイン スクリュー バレルとバレルのフルセット、コーンごとの PIPLL キット。交換されたすべてのスクリューバレル内で有効になるため、1 回のシャットダウンでラインを仕様に戻すことができます。
10. A — 決定方法: 既存のスクリューバレルを修理するか交換するか
すべてが着用されているわけではありませんバイメタルスクリューバレル交換。決定は、サービスの用途、コスト、残りの寿命、および機械の状態によって決まります。
- 修理が意味を持つのは次のような場合です摩耗は中程度で均一であり、バレルライナー (直径はまだ公差内にあります。スクリューは再加工、溶接、または複合コーティングのスプレーが可能です。押出に適しており、摩耗性は高くありません)。
- 次の場合は、交換する方が良い方法です。バレルライナーがひどく磨耗または腐食しており、窒化処理が広範囲に剥離しており、スクリューが曲がったり、亀裂が入ったり破損したりして、安定した生産ができなくなります。
コスト分析には、修理価格だけでなく、ダウンタイム、スクラップ率、エネルギー消費、同じ四半期内の 2 回目の故障のリスクも含める必要があります。
10. B — バイメタルツインスクリューバレルの寿命を延ばす6つのレバー
最も安価な寿命延長は、新しいマシンから得られることはほとんどありません。それは、信頼できるスクリュー バレル メーカーが初日に説明する 6 つの操作レバーから来ています。
- 素材と樹脂のマッチング— 標準的な窒化鋼が、ガラス入り樹脂、腐食性樹脂、または高フィラー樹脂に十分であることはほとんどありません。適切な合金層を備えたバイメタル ツイン スクリュー バレルは、研磨負荷を最も早く回収します。
- 適切な表面処理を使用する— 炭化タングステンコーティング、ニッケルベース合金、PM HSS、およびフルバイメタルライナーは、それぞれ異なる価格/性能の限界を解き放ちます。
- プロセスを安定化する— 過剰な温度、スクリュー速度、背圧はサイレントキラーです。安定したプロセスは静かなプロセスでもあります。
- フィルターをかけて汚染を制御する— スクリーン、磁石、清潔な材料の取り扱いにより、最も深刻な損傷モード (欠けや傷) が排除されます。
- フィードの一貫性を保つ— ブリッジングとサージングは、飛行側面を非対称に摩耗させるトルク スパイクとして現れます。
- 電車の運転士— 冷間始動、空運転、不適切なパージ、および緊急停止は、壊滅的な損失の大部分を引き起こします。
PIPLLの視点: 30 か国以上の顧客と取引しているカスタム スクリュー バレルの輸出業者として、PIPLL は材料の選択、バイメタル合金の選択、プロセス トレーニングを 1 つのパッケージとして扱います。だからこそ、スクリュー バレルのトップ輸出業者は、この種のガイダンスを隠すのではなく公開しています。
10.C — 最も一般的な 6 つのスクリューバレルの故障に対する最初の指示
生産ラインから苦情が寄せられると、ほとんどのフィールド チケットは 6 つの問題グループのいずれかに分類されます。これらは、優れたスクリューバレルメーカーが最初に取り組む第一線のアクションです。
- 黒い斑点— 温度を 5 ~ 10 °C 下げ、コンパウンドのパージを改善し、混合セクションとバレルの壁を検査し、摩耗したチェック リングを交換し、必要に応じてネジを清掃または交換します。
- 出力低下— スクリューとバレルのクリアランスを測定し、チェックリングを検査し、フィードスロートにブリッジがないか確認し、温度プロファイルを確認し、必要に応じて背圧を調整します。
- 急速な摩耗— スクリューバレルの材質をアップグレードし、アライメントをチェックし、起動および停止手順を改善し、不必要な空運転を排除します。
- サージングまたは脈動出力— 材料の流れをチェックし、ヒーターゾーンを検証し、スクリューの摩耗を測定し、背圧を安定させます。
- ノズルの垂れや漏れ— ノズルの温度を下げ、ノズルとチップを検査し、摩耗したチェック リングまたはノズルを交換します。
- ネジ折れ— 材料の汚染とプロセス設定を監査し、ネジの材料が樹脂と一致していることを確認します。
修理後数週間以内に同じ障害が再発する場合、その原因は通常、上流にあります。つまり、汚染、間違った材料グレード、または現在のスクリュー バレルが設計されていないプロセスです。
PIPLL サポートノート: バイメタルおよびツイン スクリュー バレルの設計に取り組む経験豊富なスクリュー バレル メーカーとして、PIPLL は、ビデオ検査、摩耗痕分析、交換仕様を通じて、顧客がこれら 6 つの障害を優先順位付けできるよう定期的に支援します。に連絡してくださいwww.pipll.com写真とプロセスデータを使用して診断ループを短縮します。