Languages
ガラス繊維強化コンパウンド: スクリューとバレルの指定
-
-
ガラス繊維強化コンパウンド: スクリューとバレルの指定
20 ~ 50% のガラス繊維が作業面を実際に破壊する場合、どの構造がそれを生き残るか。
ガラス繊維強化プラスチック・ガラス入りPA66スクリューバレル・超硬スクリューバレル・摩耗
-
1. ガラス繊維を加えると実際に何が変わるのか
ガラス充填コンパウンドは、充填されていない樹脂のより硬いバージョンではありません。繊維は短く、硬く、滑る鋼鉄よりもはるかに硬く、ほとんどの強化グレードでは重量の 20 ~ 50% 含まれています。これにより、摩耗メカニズム、熱履歴、品質リスクが同時に変化します。そのため、バイメタルスクリューバレル「ガラス張りの義務」のために購入した場合でも、早めに返品することができます。
- 繊維の長さは品質変数であり、ネジによって繊維の長さを短くすることができます
- 研磨負荷は硬い相であり、柔らかいフィラーではありません。研磨するのではなく、切断します。
- ほとんどの強化エンジニアリンググレードは吸湿性があるため、乾燥と通気が摩耗の問題に加わります
-
重要な洞察
ガラス繊維を指定するということは、耐摩耗性、繊維長の生存性、湿気制御、寸法フィットの 4 つの項目を同時に指定することを意味します。最初の 1 つだけを購入するのはよくある間違いです。 -
2. 被害が実際に発生する場所
強化コンパウンドを使用した機械では、摩耗が作業面全体に均一に広がりません。それは 4 か所に集中しており、それぞれが仕様の異なる部分を指します。の障害モードのウォークスルー一般的なメカニズムを説明します。以下はグラスファイバー固有のバージョンです。
位置 見つけたもの なぜここでそれが起こるのか 何が変わるのか スクリューフライトクレスト 飛行幅が減少し、頂部が平らになり、クリアランスが開いた ボア、薄肉部、最も熱い金属に対する最高の滑り速度 バレルだけでなく、フライトハードフェーシング、クレストの形状、スクリューの合金 バレルボア、計量ゾーン 軸方向のスコアリングと研磨された摩耗バンド、出力のドリフトダウン 完全に溶融し、繊維を完全に充填した溶融物が圧力を受けて移動 そのフィラーレベルのボア合金ファミリーとライニングの厚さ フィードセクションと最初のフライト 丸みを帯びたフライトエッジ、研磨されたルート、時折の溝加工 繊維含有量が高く、機械的負荷が加えられた冷たい、圧縮されていない顆粒 フィードゾーンの形状とフィードハウジングが硬化されているかどうか ネジ先端、逆止弁、逆止弁(インジェクション) シール面の浸食、漏れ戻り、ショット重量の不一致 同じ研磨溶融物が最も狭い隙間を通過します チップとバルブ材質、ネジとセットで交換 -
3. 仕様を決める4つの数字
4 つの入力は、問い合わせに対する他の何よりも答えを導きます。依頼されていないのに見積書が届いた場合、その合金は義務ではなく習慣によって選択されたことになります。
- 重量によるフィラー含有量、およびガラスか鉱物かその両方か
- 繊維の種類と公称長さ — チョップドストランド、ミルド、またはブレンド
- 溶融温度とグレードが吸湿性かどうか
- 年間の稼働時間と到達しようとしているサービス間隔
最初の 2 つは摩耗率を設定します。 2 番目の 2 つは、耐摩耗性だけでなく耐食性のファミリーが必要かどうかを決定します。これは、高温で湿ったわずかに酸性の溶融物は、柔らかいがより耐食性の高い合金よりも早く一部の硬質合金を攻撃するためです。そのトレードオフについては、バイメタル合金選択ガイド。
-
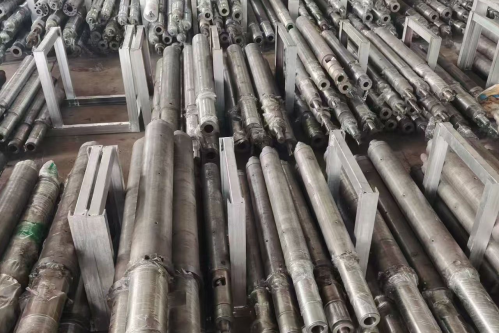
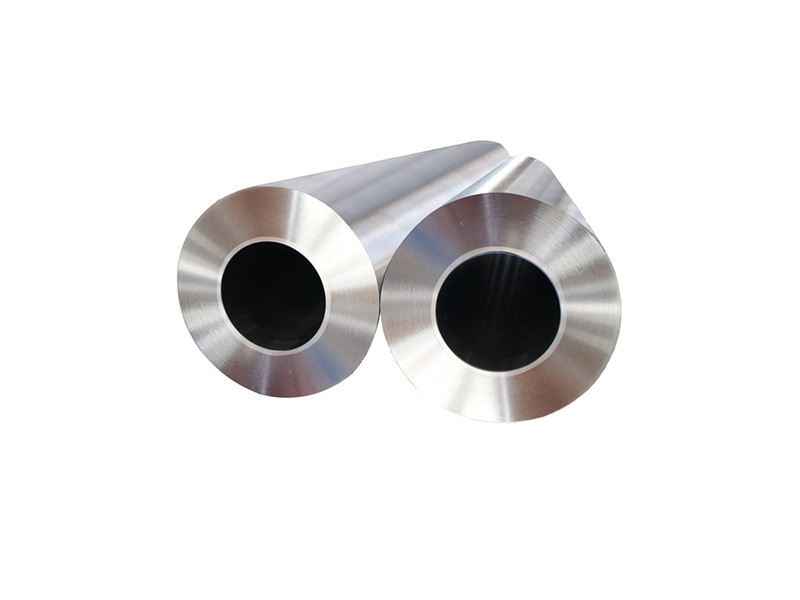
さまざまなサイズのバレルとスクリューを保持します。耐摩耗層は内壁のわずか数ミリメートルです。その外側にあるものはすべて構造であり、摩耗の速度はまったく異なります。
-
4. なぜ「バイメタル」だけでは答えにならないのか
この言葉は構造を表すものであり、性能レベルを表すものではありません。標準の遠心鋳鉄ベースのライニングとタングステンカーバイド複合材はどちらも「バイメタル」であり、30 ~ 50% のガラス充填 PA66 では互換性がありません。ガラス繊維の使用率が高い場合の超硬システムの公表されている乗数は、窒化処理された穴のおよそ 4 ~ 6 倍です。低〜中フィラー用に指定された鉄ベースのライニングは、それよりはるかに下に位置します。
工事 加工硬度 代表的な層 ベストフィット トレードオフ 窒化処理(38CrMoAlA級) 貫通硬化ではなく、表面硬化されたケース ケースの数分の1ミリメートル 未充填および軽充填の商品グレード ケースの深さは全体の摩耗予算です。一度破れると摩耗が加速する 標準バイメタル、鉄ベース HRC 58–62 1.5~2.0mm 一般的なエンジニアリンググレード、約 15 ~ 20% 未満のガラス 費用対効果は高いが、繊維の 30% 以上に対して炭化物の量が少ない 炭化タングステン複合材 HRC 65 ~ 68 1.0~1.5mm 30 ~ 50% のガラスまたはカーボンファイバー、ミネラル充填エンジニアリンググレード 層が薄いほどコストが高くなります - 仕様が実際にそれを必要とする必要があります ニッケルベース、耐食性 HRC 45 ~ 50 2.0~3.0mm 腐食性と研磨性を兼ね備えたもの: 難燃性、酸性またはハロゲン化グレード 設計により硬度が低くなります。摩耗だけを目的としてそれを選択するのはミススペックです 重要な洞察
問題は、「バイメタルかどうか」ではなく、「どの合金族、どの層の厚さ、どのコンポーネント上にあるか」です。通常、これら 3 つの回答のうち 2 つは引用文に含まれていません。 -
5. ネジ側: 硬化肉盛と山が最初に来る理由
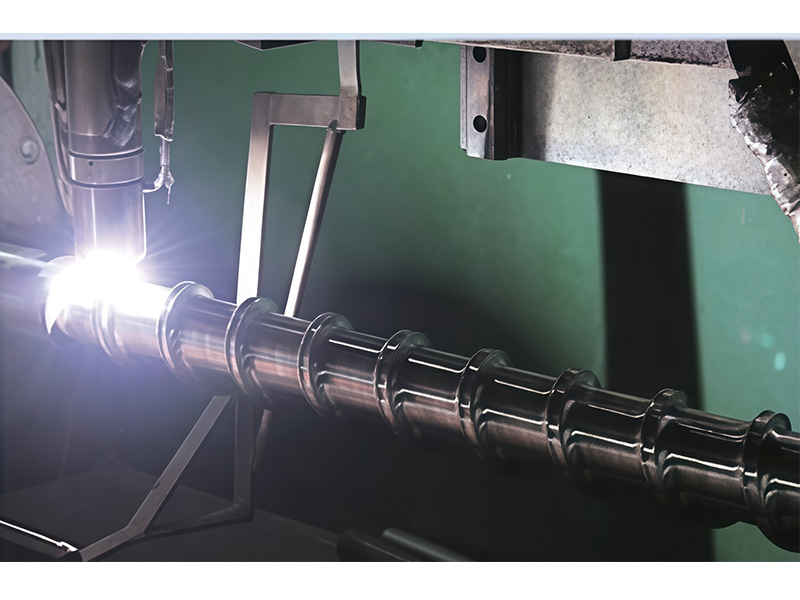
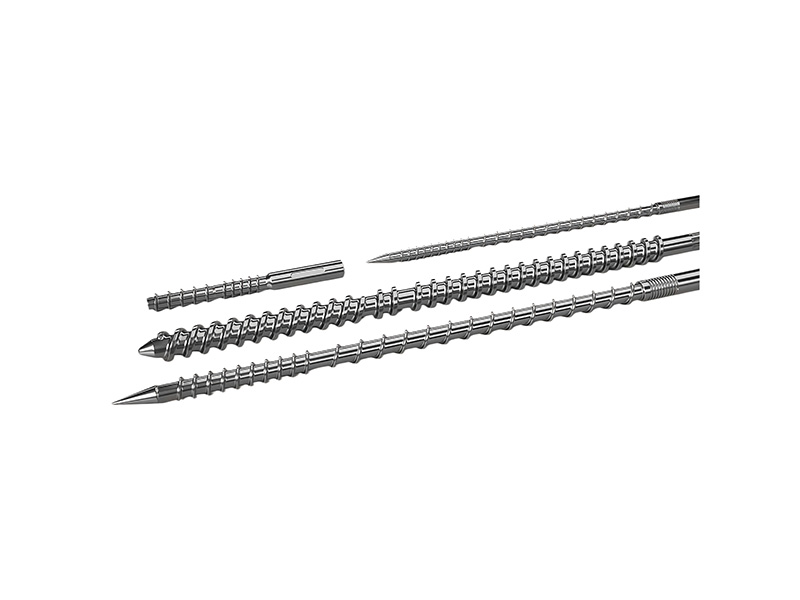
強化任務では通常、スクリューはバレルよりも先に作業面を失います。これは、フライト頂部が最高の滑り速度と最も薄い部分を兼ね備えているためです。あバイメタル押出ねじは、通常は PTA 溶接またはレーザークラッディングによって、フライト上におよそ 1.5 ~ 2.0 mm の炭化物含有層を堆積することでこの問題に対処しています。
- 層は少なくとも 1 回の再研磨に耐えられる十分な厚さでなければなりません
- 頂上だけでなく、頂上と先頭の側面にも適用する必要があります
- 卑金属による希釈は、密かに硬度を低下させます - どのように制御されているかを尋ねてください
- 硬化処理されたフライトは、普通のネジと同じように仕上げることはできません。完成したプロファイルは蒸着後に切断する必要があります
ネジ全体が再構築されるのではなく交換される場合、貫通硬化ネジ中程度のフィラーレベルでは、これがより賢明な答えである場合があります。ピークの耐摩耗性を犠牲にして、均一に摩耗し、再研磨できます。
-
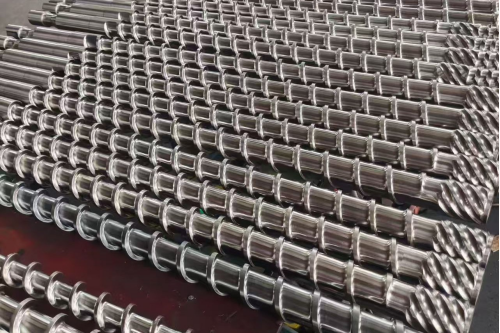
完成したネジがラックに並べられます。 1 つのスクリューは 1 つのコンパウンドと 1 つのマシン用に構築されます。直径は、2 つの異なる役割が確実に共有する唯一の寸法です。
-
6. 繊維の長さは単なる摩耗仕様ではなく、品質仕様です。
これは、ガラス繊維加工の部分であり、ネジの調査では最も注目されず、下流で最も多くの議論を引き起こす部分です。強化は繊維が十分に長い場合にのみ機能します。すべての高せん断混合要素、すべての鋭い圧縮遷移、およびすべての過剰な背圧設定により、それらが短縮されます。その結果、部品は寸法検査には合格しますが、強度試験には不合格となります。
- 搬送要素は材料を低せん断で移動させます。混練ブロックは高せん断力で混合し、繊維を破壊します
- 鉱物フィラーを分散するように構成されたスクリューは、ガラス充填グレードを過剰に処理します。
- 背圧とスクリーンパックの制限により、意図した場所だけでなくあらゆる場所にせん断力が加わります。
- 強化スクラップの再粉砕には、すでに短くなった繊維が含まれています。別の素材として扱う
二軸スクリュー配合ラインでは、これは要素構成に関する質問であり、二軸スクリューエレメントのページそしてその中でアプリケーションノートの配合。単一のスクリューでは、圧縮比、混合セクション、スクリュー速度が問題になります。単一ネジの範囲それらの選択が行われる場所です。
重要な洞察
分散を最大化するスクリューと繊維長を維持するスクリューは別のスクリューです。強度テストの後ではなく、見積前にその部品に実際にどれが必要かを決定してください。 -
7. ガラス入りコンパウンドのねじ形状
強化グレードは通常、同じポリマーの未充填バージョンよりも硬く、摩耗性が高く、デッドスポットが起こりにくいです。ジオメトリは、一般的な「摩耗ネジ」パターンではなく、それに基づいています。
- より深く穏やかな圧縮により、繊維が潰されることなく濡れます。
- 素材が座って劣化する可能性のある鋭い段差やアンダーカットがない
- 分散要件がせん断を正当化する場合のみ、バリアまたは混合セクション
- 嵩密度が低く滑りやすい顆粒を実際に掴むことができる供給部
充填率が高く熱に敏感な化合物の場合、高充填ポリマーバレルそして高CaCO3処理に関する注意事項彼らは同じ幾何学問題を鉱物側から説明しており、その推論は引き継がれています。
-
8. 乾燥、通気、摩耗に見える故障
PA、PBT、およびほとんどの強化エンジニアリンググレードは吸湿性です。溶融物に持ち込まれる水分によってポリマーが加水分解され、気泡、ボイド、広がり、強度の低下、ショット重量のばらつきなどの症状は、通常、スクリューとバレルのせいだと考えられています。合金を変更する前に、材料は乾燥しており、機械がそれを証明できる必要があります。
- 樹脂はグレードに記載されている水分制限まで乾燥され、乾燥後だけでなく保管後にも再検査されます。
- グレードと再生材の含有量に応じて適切なベント式または真空ベント式バレル
- 溶融温度はノズルまたはダイで測定され、コントローラーから読み取られるものではありません
- 「摩耗」が化学的なものではなく、実際に次元的なものであることを確認する
この区別は商業的に重要です。腐食や加水分解の問題は、より硬い合金を購入しても解決できず、工場は最終的に 2 倍の費用を支払うことになります。のポリアミドのアプリケーションページそしてPEおよびPPページ各家族が必要とするものを決めます。リサイクルまたはリグラインドを多量に使用した強化材の場合は、リサイクル材ルート。
-
9. 交換する部品の何を測定するか
強化された耐久性の交換品は、その後の摩耗記録と同じくらい優れています。 5 つの測定により「磨耗」が仕様に変換され、すべての測定は機械を再組み立てする前に行うことができます。
測定 どこ それがあなたに伝えること 何が変わるのか スクリューフライト外径 全長に沿って、100 ~ 150 mm ごとに 紋章の材料がどこでどれだけ失われたか ネジを再構築するか交換するか、およびどのゾーンに硬化が必要か バレルボアID ネジと同軸位置 ボアの磨耗と楕円率 バレルがスリーブ化されているか、リライニングされているか、交換されているかどうか クリアランス 各位置の外径から内径を引いた値 実際に出力とリークバックを制御する数値 両方の部品を一緒に交換する必要があるかどうか 頂上での飛行幅 フィード、圧縮、計量ゾーン ODだけで隠れるクレストウェア 硬化肉盛の厚さと再研磨がまだ可能かどうか 摩耗パターン — 写真 各ゾーン、フレーム内のスケール付き 摩耗、腐食、機械的損傷 合金の硬さだけではない合金族 -
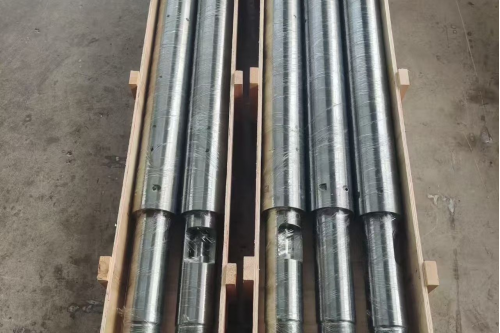
出荷用に梱包されたスクリューとバレルのセット。ペアは一緒に指定されます。それらの間のクリアランスが出力を決定する数値であり、それ自体はどちらの部分にも属しません。
-
10. 見積もりのために送信するもの
強化された義務の調査は、毎回同じ理由で失敗します。つまり、機械の詳細が配合物の詳細なしで到着するか、配合物が摩耗の証拠なしで到着します。の代替プロジェクトのチェックリストロングバージョンがあります。短いものは下にあります。
- 機械のメーカー、モデル、ねじ径、および元の図面が存在する場合はその図面
- 樹脂グレード、フィラーの種類と割合、およびリグラインド比率
- 溶融温度、生産量、スクリュー速度、年間運転時間
- セクション9の測定値と各摩耗ゾーンの写真
- 到達しようとしているサービス間隔と、最後の部分で達成された内容
機械が独自設計の場合、OEM 図面から構築された交換品通常はこれが最短ルートであり、製造工程そして容量ページ部品がどのように作られるのか、どのくらいの時間がかかるのかを説明します。合金だけでなく形状も変更する必要がある場合、カスタムスクリューとバレルルートはペアを一緒にカバーします。
また、求めているサービス間隔を形容詞ではなく月単位で記述することも重要です。 24 か月に達するまで購入した強化耐久ボアと 36 か月に達するまで購入したものは同じ購入ではありません。予想される間隔のベンチマーク比較するものを与えます。PIPLLの製造ページプラントが合金、層の厚さ、穴の形状に保持できる範囲を設定します。これが、間隔を希望ではなく約束にするものです。
-
✔ グラスファイバースクリューおよびバレルのスペシャリスト | ✔ タングステンカーバイド · バイメタル · 表面硬化 · 完全硬化
✔ 繊維長サバイバルジオメトリ | ✔ 摩耗マッピング · OEM 交換 · サービスインターバルエンジニアリング