Languages
押出機の固有エネルギー消費量: kg あたりの kWh から摩耗と設計がわかる
-
-
押出機の固有エネルギー消費量: kg あたりの kWh から摩耗と設計がわかる
押出ライン上で最も有用な数値は、誰も書き留めない数値であり、プラント間で比較できるものではありません。
押出機の比エネルギー消費量 · KWH/KG · 比機械エネルギー · 押出エネルギー効率
-
1. 誰も尋ねない質問に答える 1 つの数字
プラントは出力を時速キログラム、電力をキロワットで測定し、どちらも比較しません。一方をもう一方で割ると、特定のエネルギー消費量、つまり製品 1 キログラムあたりのキロワット時が得られます。これは、マシンの機能とコストを組み合わせた唯一の数値であり、トレンドになることはほとんどありません。
SEC = 総電気消費量 (kWh) ÷ 出力 (kg)。モーター、ヒーター、フィーダー、冷却装置、真空ポンプが含まれます。この数には、メインドライブのみが含まれますが、これらの装置は、システムとは関係のない理由で動作します。スクリュー。
-
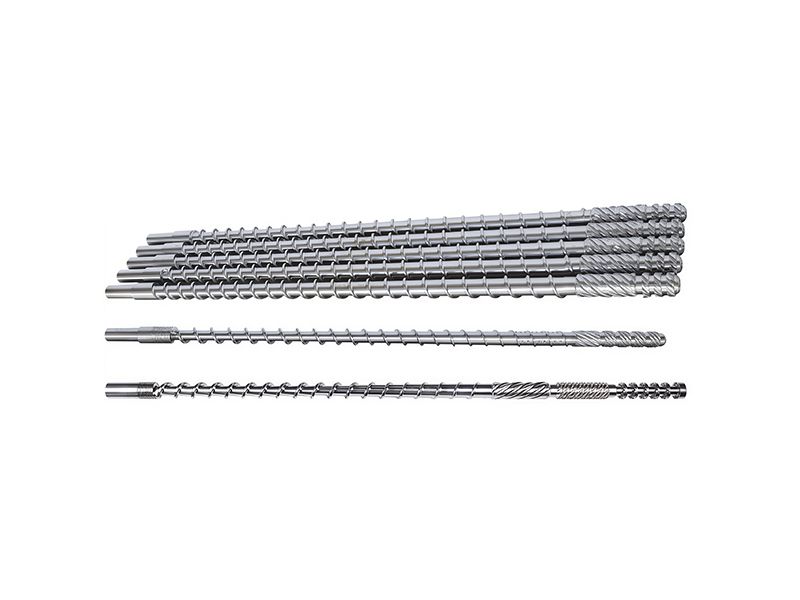
さまざまな形状の押出ねじ。飛行設計、混合セクション、および表面処理はすべて、1 キログラムの溶融物を供給するために必要なエネルギー量に影響します。
-
重要な洞察
SEC は、時間の経過とともにそれ自身と比較できるようになり、他のものとほとんど比較できなくなります。 18 か月で 12% 変動したラインは何かを物語っています。公表されているベンチマークを 12% 上回るラインは、ほとんど何も意味しません。数値の動作もマシンごとに異なります。あ単一ネジエネルギーのほとんどを溶解とポンピングに費やしますが、コンパウンディングツインより多くの時間をミキシングに費やすため、正当な理由で同じスケールで上位に位置します。似たものと似たものを比較するか、塩ビパイプラインネジとは関係のない理由で効率的に見えるでしょう。
-
2. 何も買わずに測る方法
測定にはクランプメーターとストップウォッチを使用し、結果を書き留める訓練も必要です。難しいのは、条件を維持することです。SEC は生産量、溶融温度、材料に応じて変化するため、2 つの異なる製品間の比較は無意味です。
- 同じ樹脂、同じダイ、同じスクリーンパック、同じ温度プロファイル
- 測定前の少なくとも 20 分間は定常状態
- スクリューの回転数、出力、ヘッド圧力、溶融温度を一緒に記録します。
- 最大値だけでなく、2 つまたは 3 つの出力レベルで繰り返します
その記録はあの記録と同じだ非分解摩耗チェックこれは便利です。2 つの診断はデータ セットを共有します。すでに特定の出力のトレンドを分析している場合は、SEC まであと 1 部門です。
保持する価値のあるフィールドはすでにリストされています。PEプロセスガイドそして単一ネジの選択に関する注意事項、そして単一ネジの範囲2 つの行を比較する前に、マシン タイプ間で何が変わるかを説明します。
-
3. 公開されているベンチマークは一致しないが、それが有益な部分である
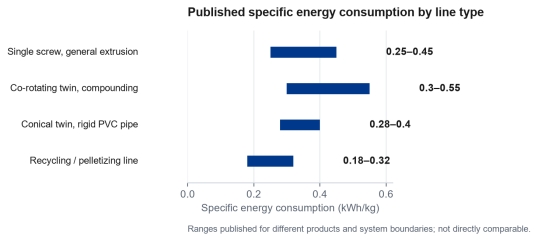
ベンチマークを検索すると、ほとんど重なっていない範囲が見つかります。ある情報源は、商品配合量を 0.08 ~ 0.15 kWh/kg としています。別の研究者は、単軸押出成形を 0.25 ~ 0.45 としています。これらの図はさまざまな製品、さまざまなダイ、およびシステム境界を描くさまざまな方法を示しているため、どちらも正しい可能性があります。
線種 公表範囲 (kWh/kg) 通常含まれるもの 一軸ねじ、一般押出 0.25~0.45 モーター、ヒーター、冷却、フィーダー 共回転ツイン、コンパウンディング 0.30~0.55 モーター、ヒーター、フィーダー、バキューム コニカルツイン硬質PVCパイプ 0.28~0.40 モーター、ヒーター、冷却、運搬は除く リサイクル・ペレット化ライン 0.18~0.32 モーター、ヒーター、カッター、ウォーターリング 米国で公開されたガイダンスでは、標準ラインで約 0.50 kWh/kg を超えるものはすべて改修候補として扱われます。集中的な混合作業にあるガラス充填コンパウンドは、正当にその範囲の上限近くに位置するため、これは有用な警告線ですが、目標としては不十分です。
-
公開されている SEC の範囲は回線タイプごとに異なります。バンドは重複しており、情報源は一致していません。だからこそ、このグラフは調達仕様書ではなく、会話の出発点となります。
有効な比較は、同じ線上にある 2 つの構造間の比較です。あバイメタルバレル合金以外のすべてが一定に保たれるため、同じ製品を実行する窒化されたものと直接比較できます。これが、サービス間隔に価格を設定する唯一の明確な方法です。
-
4. 実際に数字を動かすもの
SEC を動かすのは 5 つありますが、そのうちの 1 つだけがネジです。どちらが移動するかを知ることは、技術的な決定と買い物の違いです。
レバー SEC の動き それが原因であることを確認する方法 クリアランスと摩耗 1 回転あたりのリークバックが増えるため、同じ出力でもより多くの rpm が得られます 比出力 (kg/h/rpm) は減少傾向にあります ネジの形状 溶解が不十分なため、ヒーターの補正が必要となり、滞留時間が長くなります。 メルト温度とヒーターデューティーが連動して上昇 ドライブとギアボックス 機械効率が低くなり、同じトルクでも電流が大きくなる 一致した負荷でのモーター電流、ギアボックス温度 暖房と冷房 断熱されていないバレルまたは冷却戦闘ヒーターによる熱損失 定常状態でのヒーターデューティー、バレル表面温度 ダイとスクリーンパック 制限により駆動力が熱に変換され、圧力と温度の両方が上昇します。 ヘッド圧力とスクリーン差 プロセスの副作用は摩耗と誤解されやすいです。密閉されなくなった通気、ペレット化ラインで溶融物が熱くなりすぎていること、制限されたダイに押し付けられているパイプバレルはすべて、クリアランスを変化させることなく比エネルギーを上昇させます。ベントポートのチェック、透明PVCペレット化ノートそしてパイプバレルの範囲部品を注文する前に。
-
5. SEC の上昇は通常、摩耗信号です
これは習慣を築く価値のあるつながりです。フライト外径とボアが摩耗すると、それらの間の隙間が開きます。溶融物は前方に進むのではなく、飛行中に後方に漏れるので、同じキログラムを供給するにはスクリューをより速く回転させる必要があります。そして、より高速であるということは、1 キログラム当たりのエネルギーが少なくなるのではなく、より多くなるということを意味します。
- 回転数が上昇しても出力は一定に保たれます - 古典的な初期の特徴
- 総生産量が減少する前に特定の生産量が減少する
- 余分な仕事が熱になるため、溶融温度がドリフトします。
- 誰かが摩耗の問題を宣言する前に、スクラップおよびスタートアップの損失が増加する
実際的な結果: SEC は、オペレーターが何かに気づく前に移動することがよくあります。これは先行指標であり、耐用年数の目安比較するための大まかな期待値が得られます。 SEC と特定の出力が一緒に移動する場合、ペアは摩耗したものとして扱い、交換ガイドそこから決定を下します。
-
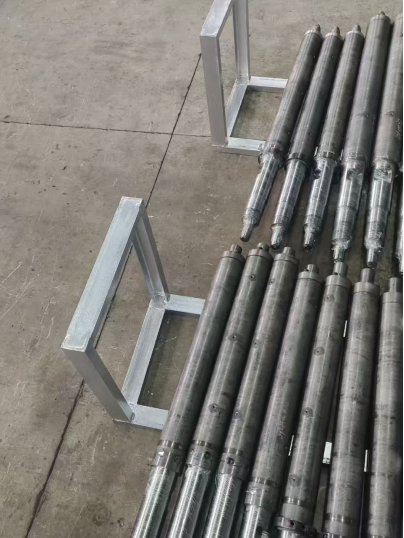
発送を待つ屋外ラックのネジ。作業面はクリアランスを設定する部分であり、クリアランスは SEC が実際に時間をかけて測定するものです。重要な洞察
押出ライン上のほぼすべての SEC 引数は、実際にはまだ測定されていないクリアランス引数です。リサイクルラインは、摩耗だけでなく原料も変化するため、その効果が最も明確に現れます。のPETフレークとリグラインドのメモそして高CaCO3配合ノートどちらも、特定のエネルギーを攻撃対象ではなく説明すべき症状として扱います。
-
6. ドライブ側: 効率は検査できません
効率が低下したドライブは、同じ出力に対してより多くのアンペアを必要とするという症状が同じであるため、ねじの問題のように見えます。違いは、フライトの摩耗にはドライブの問題が伴うわけではないということです。
- 一致した回転数ではなく、一致した負荷でのモーター電流を比較します。
- ギアボックスの温度とオイルの状態を確認します - 熱が効率的に失われます
- カップリングの位置が合っていることを確認します。アライメントのずれは、ベアリングとシールのコストだけでなく、電力コストもかかります
- ネジのせいにする前に、ベルトやカップリングの状態を見てください。
のメンテナンスとギアボックスのガイドドライブエンドのチェックを順番に説明します。ネジを注文する前に行う価値があります。疲れたギアボックスの前に新しいネジを取り付けても、何も変わりません。
駆動効率はマシンの製造方法にも反映されます。あ高速シングルスクリュー適合したドライブを使用すると、低速で動作する特大の標準マシンよりも、1 キログラムあたりのエネルギーが低くなり、出力に達します。これは、カタログ最大値ではなく、業務に応じてサイズを決定する実際的なケースです。
-
7. ヒーター、断熱および冷却
ヒーターデューティは、作動しているときは目に見えないため、SEC で最も見落とされている用語です。同じ設定値を維持するために 40% 多くのヒーター出力を必要とするバレルは、どこかで熱を失っているか、スクリューが以前のようにせん断熱を発生しなくなっています。
- 絶縁されていないバレル表面は連続的に放射します。断熱効果はすぐに元に戻ります
- 熱電対の読み取り値が低いと、ゾーンが過熱します。接触プローブと照らし合わせて確認してください。
- ヒーターに対して継続的に作動する冷却は制御障害であり、動作条件ではありません
- 熱に弱い化合物では、過剰なヒーター負荷も劣化のリスクとなります
特にPVCの場合、バランスが微妙です。PVC押出成形のページそして剛性と柔軟性の比較同じ SEC 数値が 2 つの化合物で異なる意味をもつ理由を説明します。
熱バランスも建設の重要なポイントです。アン内部ライナースリーブバレル壁を通る熱経路を変更し、樽はどのように作られるのか注では、壁断面が熱伝達と剛性の両方に重要である理由が説明されています。
-
8. ダイ、スクリーンパック、背圧
下流の制限には上流の料金が支払われます。スクリーン パックが汚れているとヘッド圧力が上昇し、ドライブがそれを熱に変換するため、製品がまだ許容範囲内に見えても SEC が上昇します。これは最も一般的な誤った摩耗信号の 1 つであり、除外するのが最も安価です。
- ヘッド圧力だけでなく、スクリーンパック全体の圧力差を記録します。
- カレンダーではなくディファレンシャルで画面を切り替えます
- 研磨または再切断されたダイはベースラインを変更します - ダイの加工後にベースライン SEC を再設定します
- 画面の変更に伴うサージングは、スクリューの症状ではなく、濾過の症状です。
のサージ診断2つを分離し、バリアネジの比較ダイの抵抗が本当に高く、それに合わせてネジを設計する必要がある場合をカバーします。
フィルムとシートのラインは、ダイと冷却ロールが同じエネルギー境界内にあるため、2 番目の変数を追加します。比エネルギーが乏しいように見えるラインは、スクリューの下流でエネルギーを失っている可能性があります。フィルムブローそしてシート範囲はその境界を念頭に置いて指定されており、バイメタルネジバランスが再び動きます。
-
9. ネジの形状: 実際に変更できるレバー
最初の 4 つのレバーが問題なく、SEC がまだ不十分な場合、残りの説明はジオメトリになります。溶解能力、混合強度、滞留時間はすべて、キログラムあたりのエネルギーとして表示され、L/D、圧縮プロファイル、混合セクションによって設定されます。
- スクリューが遅く溶けると、ヒーターの補正が強制され、総エネルギーが増加します。
- 過剰な混合によりせん断熱が増加するため、冷却して除去する必要があります。
- 溝送りと平滑ボアでは搬送効率が大きく変わります
- バリアセクションは、圧力安定性と混合品質をトレードします。
構造の比較は最も安価な実験です。バイメタルと窒化物注では、サービス間隔が長くなると寿命 SEC にどのような影響が及ぶかが説明されています。PE の設計と温度ガイド数値のうちどれだけが化合物固有のものであるかを示します。ジオメトリを変更する必要がある場合、カスタムネジ設計ルートです。そうでない場合は、バイメタルシングルスクリューバレル損失のほとんどを取り戻すことができるかもしれません。
-
1. 誰も尋ねない質問に答える 1 つの数字
プラントは出力を時速キログラム、電力をキロワットで測定し、どちらも比較しません。一方をもう一方で割ると、特定のエネルギー消費量、つまり製品 1 キログラムあたりのキロワット時が得られます。これは、マシンの機能とコストを組み合わせた唯一の数値であり、トレンドになることはほとんどありません。
SEC = 総電気消費量 (kWh) ÷ 出力 (kg)。モーター、ヒーター、フィーダー、冷却装置、真空ポンプが含まれます。この数には、ネジとは関係のない理由で動くメイン ドライブのみが含まれます。
-
10. 何を記録するか、そしてそれをどうするか
健全なペアで取得されたベースラインは、マシンを説明する唯一の数値であるため、どのベンチマークよりも価値があります。一度きちんと記録して、あとはトレンドに任せましょう。
- 樹脂と配合、スクリュー rpm、出力 kg/h、SEC kWh/kg
- ヘッド圧力、スクリーン差、溶融温度
- ゾーンごとのモーター電流とヒーターデューティ
- 2 点または 3 点のバレル表面温度
- 日付と最後のメンテナンス介入
毎月見直してください。たった 1 週間の悪い週には何の意味もありません。四半期にわたる単調な変動は決定です。トレンドでこのペアが着用されていると言われている場合、摩耗測定それを確認し、トレンドが横ばいでもコストが高い場合は、ジオメトリに注目します。
最後にコマーシャルフレームです。 SEC は、コンポーネントの購入を運用コストの議論に変える数値であり、これが、バイメタルバレルたとえ請求書上の価格が高かったとしても、3 年間で窒化処理されたものよりも安くなる可能性があります。の合金選択ガイド建設的な側面を持っています。のPE、PPそしてペットページは複合面をカバーしています。数値が継続的に悪い行の場合、製造業そして容量ページには、交換に伴う内容が示されています。
さらに 2 つの比較をファイルに保存しておく価値があります。PVCパイプバレルケースとパラレルツインPVCガイド2 つのアーキテクチャ上で同じ化合物を記述し、高速HDPE出力の場合は、出力が表面速度制限に達すると何が起こるかを示しています。
-
ネジの先端、リング、小さな部品を予備として保管しています。消耗品のコストと電気代は連動して変動します。どちらも作業面の磨耗の速さによって決まります。
これらはいずれもベースラインに代わるものではなく、ベースラインはリストの中で最も安価な項目です。のメンテナンスルーチン実際に測定値が取得される場所です。滞留時間の演算1 つの出力が 2 つの異なるエネルギー数値を伝えることができる理由を説明します。リサイクル造粒は分散が最大となる義務です。
最後に、設計上、キログラムあたりのコストが高い化合物について触れておきます。WPCそしてSPCラインには 50% 以上の充填剤が含まれているため、その比エネルギーが高いのは、欠陥ではなく理由があります。パイプラインではなく、パイプライン自体と比較してください。
-
✔ 押出機スクリューおよびバレルのスペシャリスト | ✔ 比エネルギー · 摩耗診断 · 形状の最適化
✔ バイメタル · 窒化 · 完全硬化 | ✔ カスタム設計 · 生涯にわたる SEC コスト計算