Languages
PVC パイプ スクリュー バレル: 円錐形、平行、単ネジのラインのマッチング
PVC パイプ スクリュー バレル: 円錐形、平行、単ネジのラインのマッチング
硬質PVCはネジ部に容赦がありません。適切なアーキテクチャは溶融物を安定に保ちますが、間違ったアーキテクチャは黒い斑点、サージ、短い耐用年数として現れます。
PVCパイプスクリューバレル・コニカルツインスクリュー・パイプ押出スクリューバレル
1. スクリューバレルが塩ビ管の品質を決める理由
PVC パイプの問題は、多くの場合、最初に金型または配合が原因とされます。実際には、スクリューとバレルによって、材料がどの程度のせん断を受けるか、どのくらいの時間熱を保つか、ヘッドに到達する前にどの程度均一に可塑化されるかなど、金型が動作しなければならない条件が設定されます。
硬質PVCではマージンがほとんどありません。過度に使用すると、単に柔らかくなるのではなく劣化し、損傷は元に戻せません。
·過剰なせん断により溶融温度が上昇し、熱劣化が始まります
· 不均一な可塑化により表面欠陥や寸法のばらつきが生じる
· 滞留時間が長い、または不均一であると、黒い斑点や変色が発生します。
· 不安定な溶融圧力はパイプ壁の変動に直接影響します
これが、PVC 押出成形が設計上低せん断プロセスである理由であり、ここでのスクリュー バレルの形状が他のほとんどの場合よりも重要である理由です。PVC アプリケーション 。同じロジックが製品範囲全体に適用されます。UPVC 排水および配水管にPVCフィルムおよびシート 。
重要な洞察PVC パイプの押出成形では、スクリュー バレルは材料を溶かすだけではありません。溶融物がそのままの状態でダイに到達するかどうかが決まります。
2. 実際の PVC パイプラインの 3 つのアーキテクチャ
パイプ工場の中を歩くと、PVC の役割を果たしている 3 つのスクリュー構成が見えます。これらは交換可能ではなく、サイズと出力範囲の異なる点でそれぞれの場所を獲得します。
建築 どこに当てはまるか キャラクター コニカルツインスクリュー 小~中硬質PVCパイプと異形材 粉末のための大きなフィード摂取量、高圧縮、低せん断 平行二軸ネジ 高生産量のパイプ、ボード、およびマルチフォーミュレーションプラント 一定直径、モジュール式、連動チャンバーによるポジティブ搬送 単ネジ 大径パイプ、ポリオレフィン、特殊チューブ コンパウンドではなく溶融とポンプの役割を担う場合、よりシンプルかつ安価になります。 選択はラインを指定するときに行われ、マシンの寿命が続くまで固定されます。それはスペアにとって重要です:コニカルツインスクリューバレルそしてパラレルツインスクリューバレル これらは異なるマシン構成であり、同じパーツの 2 つのバージョンではありません。
3. コニカルツインスクリュー:小型硬質PVCパイプの標準
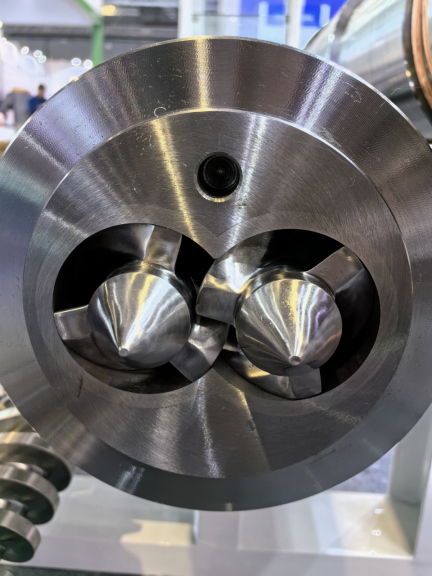
テーパーネジは、この形状が PVC の主流となる理由です。スクリューは供給端で大きいため、低嵩密度の PVC パウダーに対して十分な吸入領域が得られ、排出に向かって狭くなり、一度ではなく徐々に圧縮が行われます。
圧縮は段階的に行われるため、せん断は適度に保たれ、溶融物がダイに向かう途中で過熱することはありません。単に軟化するのではなく分解するポリマーの場合、それがすべての議論です。
PIPLL は、同じ原理に基づいて一般的な PVC 円錐シリーズを構築します。バレルは単一のビレットから一体のシームレス構造として鍛造されており、溶融 PVC が漏れて劣化する可能性があるフランジ接合部が除去されています。圧縮率は 2.5:1 ~ 3.5:1 の間に設定されており、PVC が分解し始める点を超えてせん断力を加えることなく完全に可塑化されます。
PVC用コニカルツインスクリューバレル PIPLL仕様 ベーススチール 38CrMoAlA、独自のイオン窒化処理 窒化層 HV900~1100で0.4~0.6mm 公表されている耐用年数 低充填アプリケーションでは 2 ~ 3 年 圧縮率 2.5:1 – 3.5:1 ラジアルすきま 0.1~0.15mm 温度制御 3 ~ 5 つの独立した加熱ゾーン、単一の通気システム 加工チェック 出荷前に100%テスト 用途は普通のパイプを超えて実行されます。建設用プロファイル、型枠用シート、造粒、エッジ バンディング、およびシール ストリップはすべてこの形状で製造されます。パイプが大量に充填されている場合、同じアーキテクチャが異なる合金で使用されます。「」を参照してください。高充填ポリマーコニカルツインスクリューバレル 。
4. 平行二軸スクリュー:管路が平行になる場合
パラレルマシンは、加工長さ全体にわたって一定のスクリュー直径を維持します。これらはモジュール式でメンテナンスが容易で、均一なトルク伝達でより長い処理ゾーンを維持できるため、高出力の多配合プラントで使用されるのです。
逆回転バージョンは PVC にとって重要です。連動するコンジュゲート設計により、閉じた C 字型チャンバー内に材料が閉じ込められ、機械的に前方に押し出されるため、搬送が確実に行われ、圧力の上昇が強力になります。 PVC 粉末の直接供給が実用的になるのは、密閉チャンバーにより、非積極的な搬送で粉末が発生するブリッジングや滑りが発生せず、全体的なせん断特性が硬質 PVC に対して十分に穏やかなままであるためです。
PIPLL二重反転平行二軸スクリューバレル 範囲 ネジ径 Φ45~Φ300 L/D比 16 – 40 (カスタマイズ可能) 基材 38CrMoAlAプレミアム合金鋼 表面オプション バイメタルバレルとスクリュー、窒化処理、エレクトロクロマイズ処理 典型的な義務 パイプ、形材、ボード、WPC、SPC床材、ペレット化 インターフェイスの寸法は機械メーカーによって異なるため、通常は互換性がサプライヤー間の決定要因となります。 PIPLL は一般的なビルドに直接一致するセットをビルドします —クラウスマッフェイ KMD 、バッテンフェルド - シンシナティ ツインEX 、バウサーノ医学博士 、ゼソーン XTS そしてウェーバーDS一般的なパターンに基づいて作業するのではなく、それらの間で検討します。
同じアーキテクチャでのペレット化とリサイクルの義務については、ペレット化コニカルツインスクリューバレル ページには角砂糖とストランドカットのバリエーションが含まれており、リサイクルされた配合物はリサイクル素材のバレル構成。
5. シングルスクリュー: 依然としてパイプに最適な場所
ネジが 1 本の方が単純な機械であり、パイプの役割の長いリストでは、より単純な方が正しいです。コンパウンドや均質化ではなく、溶融して一貫した溶融物を金型に送り込むことが目的の場合、単一のスクリューラインでより少ない変数と低コストでそれを実行します。
·大口径HDPE、PP、PVC二重壁コルゲートパイプ
· UPVCソリッドウォールパイプ およびケーブル保護パイプ
· PP-R、PE-RT、PE-Xの冷温水パイプ
· 医療用PVCチューブ そして特殊チューブ
· PMMA、PC、ABS 工業用チューブ
構成は職務によって異なります。バリア スクリューの設計により、高生産ポリオレフィン パイプの溶融効率と溶融均質化が向上します。この比較は読む価値があります。バリアネジと従来のネジの比較 。マドックとパイナップルの混合セクションは、要件が単純に均一である場合の溶融均質化を処理し、溝付きフィード構造が高出力ラインでの安定した固形物の搬送をサポートします。これとスムーズなボアとの間のトレードオフは、次のとおりです。溝付きフィードとスムースボアバレルの比較 。
波形、複合材、多層構造を含むパイプとチューブの全範囲がカバーされます。パイプおよびチューブ押出スクリューバレル 。
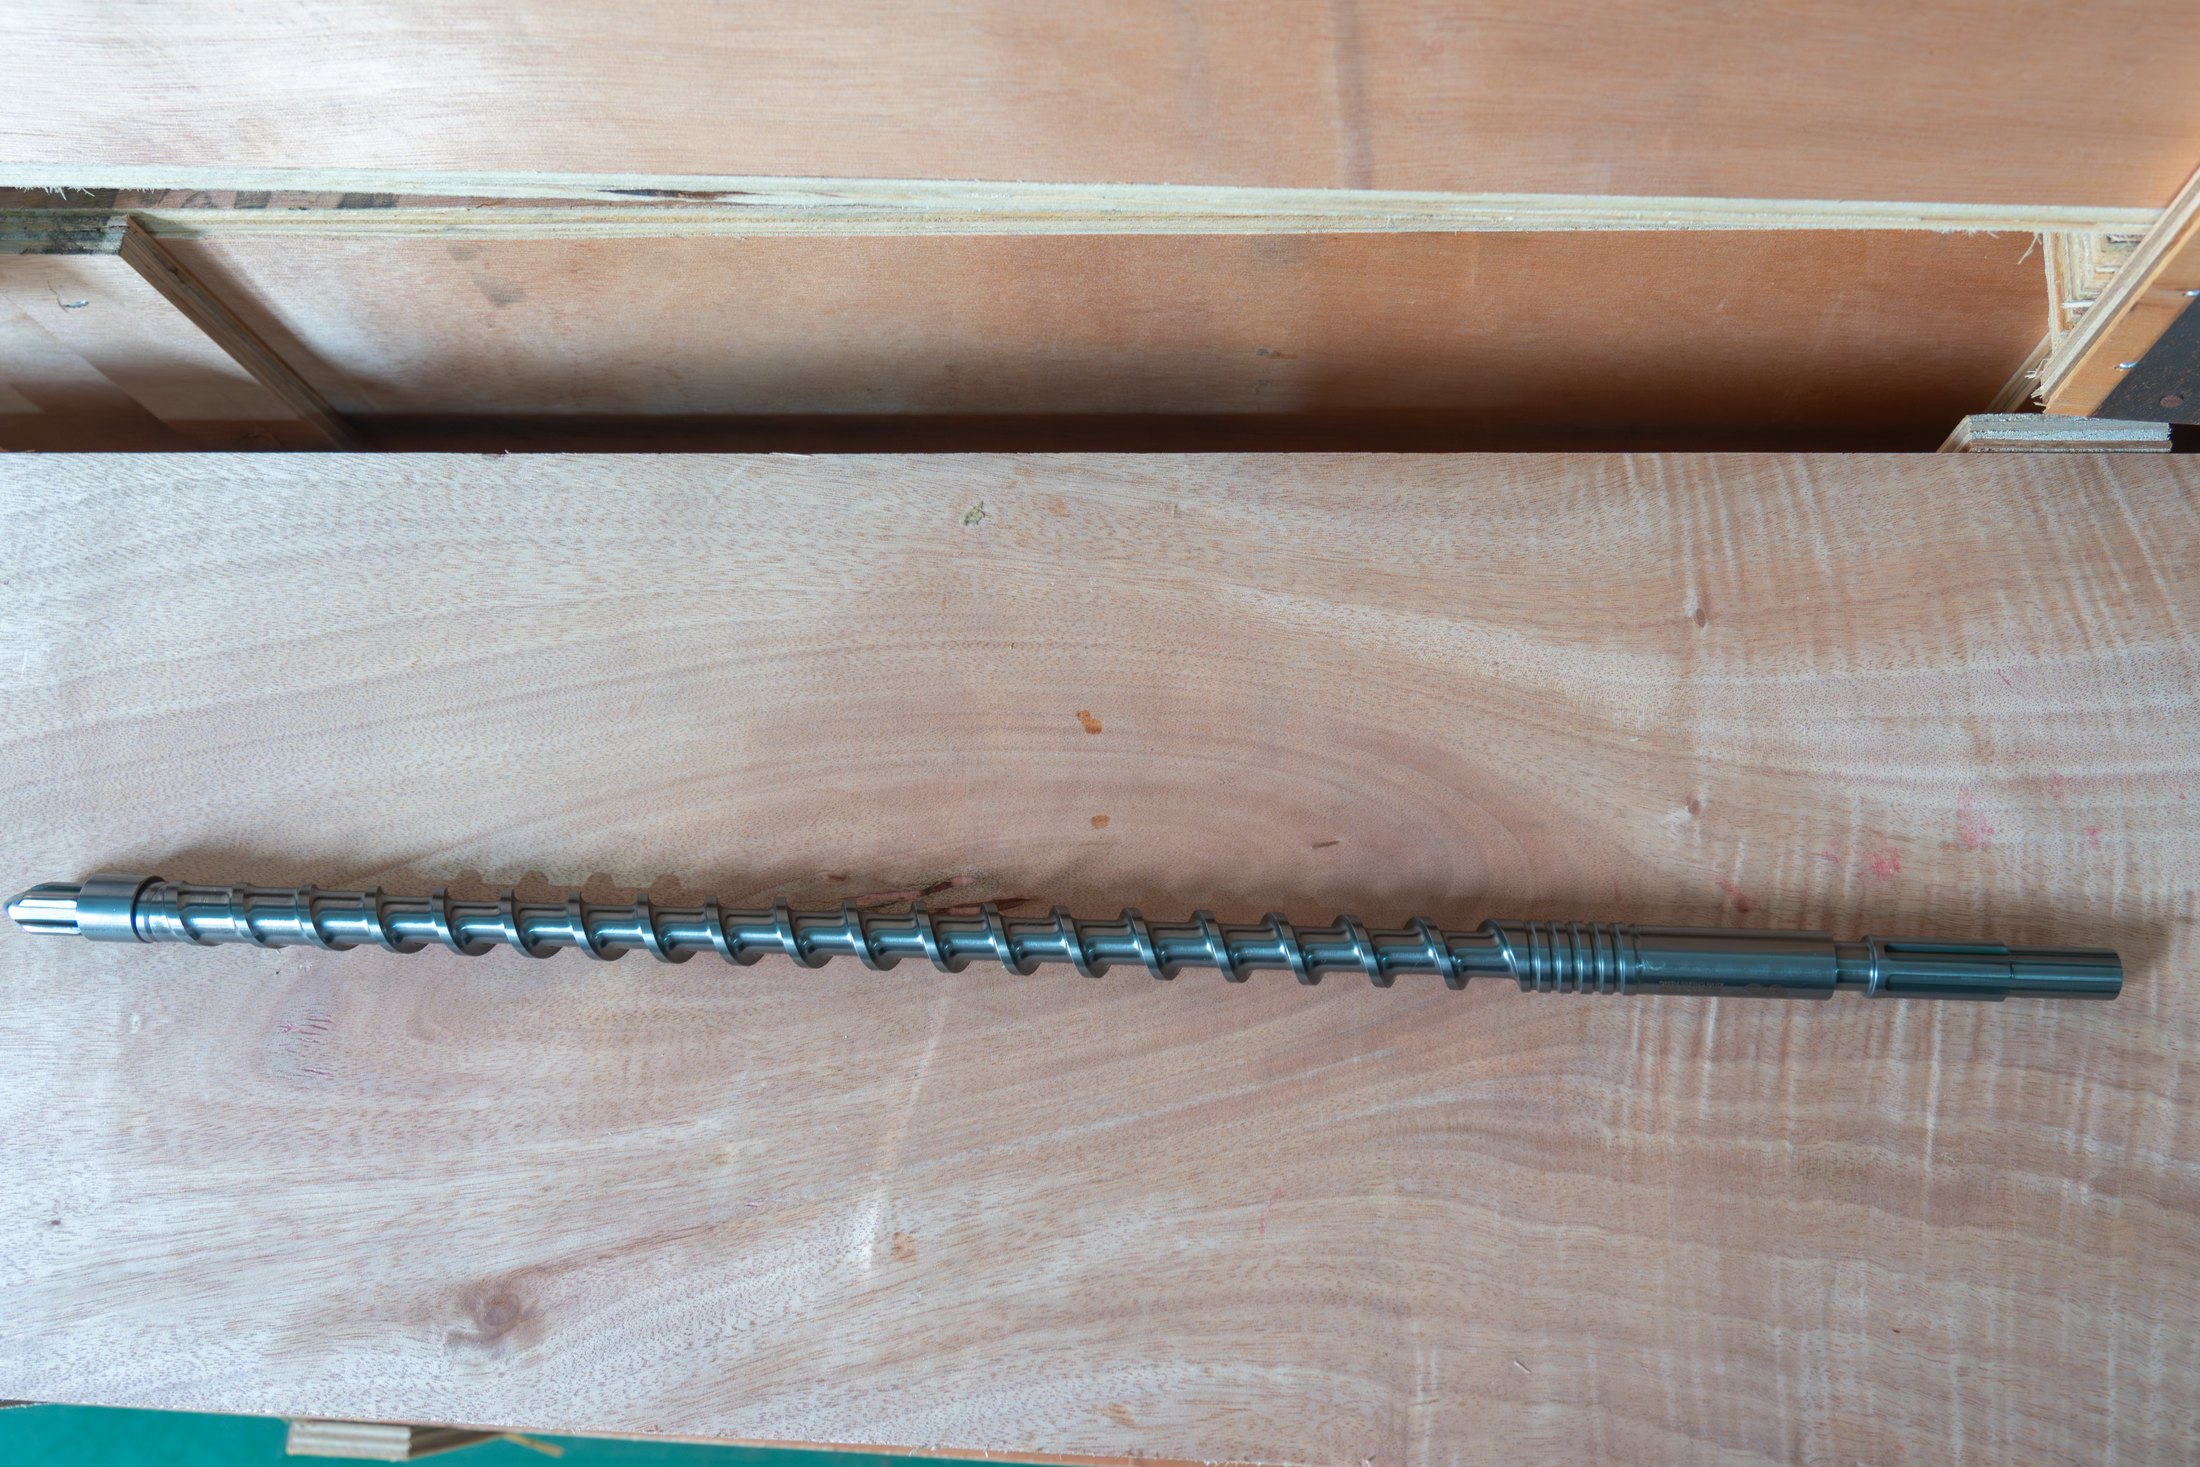
パイプ押出用の 1 本のスクリューとバレル。役割が複合化ではなく溶解と汲み上げである場合、これはより簡単な答えです。
6. パイプの直径と出力に応じたバレルのサイズ設定
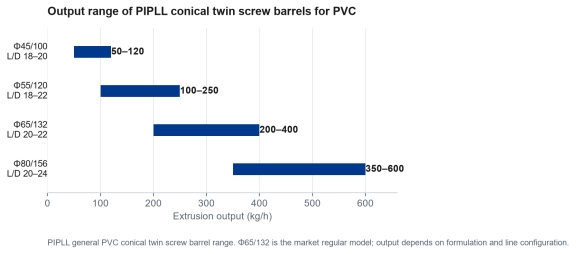
アーキテクチャが固定されると、パイプの直径とターゲット出力がバレルのサイズを決定するため、モデルの範囲は急速に狭まります。一般的な PVC 円錐形の範囲は、通常の生産ウィンドウをカバーします。
PIPLLモデル L/D 出力 代表的な用途 Φ45/100 18~20 50 ~ 120 kg/h 小径コンジット、精密プロファイル Φ55/120 18~22 100~250kg/h 中パイプ、普通形 Φ65/132 20–22 200 ~ 400 kg/h 市販レギュラーモデル、ユニバーサルパイプ、プロファイル Φ80/156 20–24 350 ~ 600 kg/h 大径パイプ、厚板 PIPLLの一般的なPVCコニカルツインスクリューバレルの出力範囲。 Φ65/132は市場の通常モデルです。実際の出力は配合とライン構成によって異なります。
そのテーブルには 2 つの注意事項があります。まず、数値はバレルの範囲を示したものであり、ラインに対する約束ではありません。配合、金型の設計、下流の設備はすべて、達成可能な生産高を左右します。第二に、「ヘッドルームのため」に 1 サイズ上のバレルを選択することが自動的に安全になるわけではありません。特大のスクリューは低速で滞留時間が長くなり、まさに硬質 PVC が最も耐える条件となります。
内部ライナースリーブを備えた円錐形ツインスクリューバレルは、摩耗面を更新できる構造です。
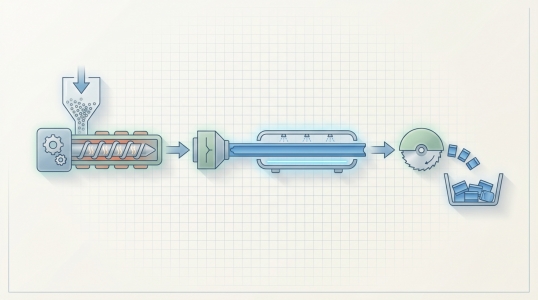
押出ラインの概略図: ホッパー、バレル、スクリュー、加熱、ダイヘッド、冷却。スクリューバレルは、ダイが継承する溶融状態を設定します。
重要な洞察実際に実行する作業に合わせてスクリューバレルのサイズを調整します。ヘッドルームを確保するために PVC ネジのサイズを大きくすると、通常、マージンを買うよりも溶解品質が犠牲になります。
7. フィラー充填と摩耗写真
純粋な樹脂を使用した塩ビパイプの配合はほとんどありません。炭酸カルシウムは最も一般的な充填剤であり、通常、パイプの直径ではなく、その充填レベルによってスクリューとバレルのセットの寿命が決まります。
未充填および軽充填配合の場合、通常は窒化構造で十分です。PIPLL は、HV900 ~ 1100 で 0.4 ~ 0.6 mm の窒化層を公開しており、低充填用途では 2 ~ 3 年間使用できます。フィラーの配合量が増加すると、バランスが変化します。フライトとボア内で摩耗が加速し、酸性劣化生成物によって腐食要素が加わります。
その組み合わせにはバイメタル構造が存在し、合金層がその対価として支払われています。PIPLL は、HRC 50 ~ 65、最大使用温度 ≤400°C ~ ≤600°C で、グレードに応じて 1.5 ~ 3 mm を公表しています。次の間の選択バイメタルおよび窒化構造は義務的な質問であり、特定の配合の合金ファミリーは次のとおりです。バイメタル合金の選択 。フィラー自体については、プラスチック中の炭酸カルシウム それが配合にどのような影響を与えるかを説明します。
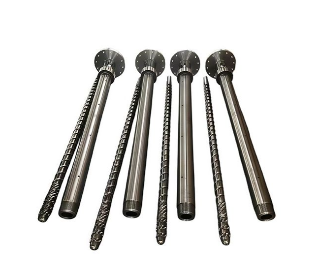
作業場にあるネジとそのバレル。充填PVCの義務では、両方の表面が摩耗するため、合金の決定はバレル単体ではなくペアを対象としています。
8. 交換できるものと交換できないもの
交換とは、良好なラインが損なわれる場合です。ルールは短く、最初のルールは絶対です。
·円錐バレルは、機械を再設計しない限り、並列機械に導入したり、その逆に使用したりすることはできません。
· スクリューとバレルは適合するセットとして交換されます - 中心距離、プロファイル、クリアランスが一緒に設計されます
· より硬い合金は間違った形状を補正しません
· 摩耗したネジに新しいバレルを付けても、注文書以外は何も復元されません。
一致させる必要がある寸法は具体的です: ねじの直径と全長、L/D 比、中心距離、ボア形状、供給開口部の位置、加熱および冷却のレイアウト、ギアボックスへの接続。私たちの平行二軸スクリューバレルPVCガイド 並列マシンのチェックリストを使用して作業し、押出機の一般的なロジックはスクリューバレル交換ガイド 。繰り返しの摩耗が予想される場合は、内部ライナースリーブ付きバレル バレル全体を交換することなく摩耗面を更新できます。
重要な洞察部品を機械に合わせてから、合金を配合に合わせます。この順序を逆にすると、代替プロジェクトが失敗する原因になります。
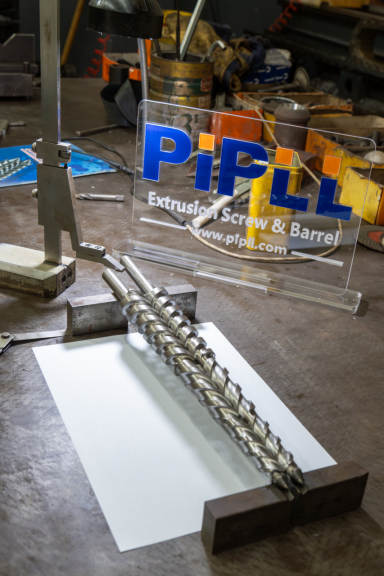
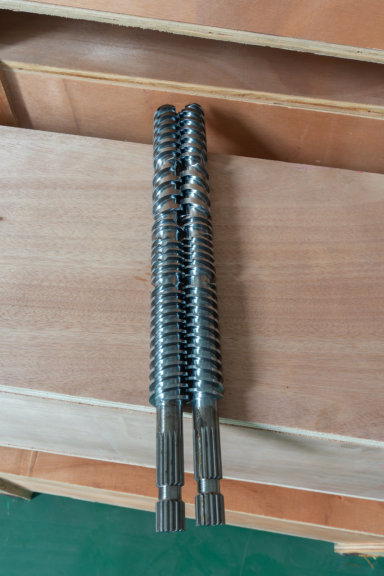
適合する平行ツインスクリューのペア。接続と中心距離はマシンのビルドによって異なるため、交換用セットはパターン化されずに一致します。
9. 注文前に着用済みのセットを測定する
PVC スクリュー バレルの摩耗が均一になることはほとんどありません。供給ゾーン、圧縮ゾーン、高圧領域では摩耗の速度が異なるため、1 つの位置だけを測定すると本当の問題が隠れてしまう可能性があります。
·各スクリューフライトの外径と状態
· バレルに沿ったいくつかの位置でのボア測定
· 各位置のネジと穴の隙間
· フィードゾーンと高圧セクションの状態
· ネジ先端、スプライン、結合状態
· バレルの加熱および冷却接続
· 写真、機械の銘板、観察された製造上の問題
その情報を使用すると、仮定ではなく測定値に基づいて見積もりを作成できます。それがなければ、通常のフォールバックは元の図面です。そして、それも欠けている場合でも、写真と主要な寸法は初期評価をサポートします。それが私たちのものです。カスタムスクリューとバレルのプロセスを中心に設計されています。図面が完成したバレルになるまでの過程については、以下で説明します。製造工程 そして生産能力 。
10. スクリューバレルに現れる症状
Wear は故障する前に自らをアナウンスします。以下の信号は、スクリュー バレルが唯一の原因であることを証明するものではありません。供給、温度制御、ダイおよび下流の機器はすべてチェックに値します。しかし、リストには記載されています。
· 生産量の段階的な削減
· 同じ結果を得るには、より高いスクリュー速度が必要です
· 不安定な溶融圧力とサージ出力
· 可塑化が悪く、表面欠陥が増える
· 肉厚バリエーションの増加
· フライトに目に見える傷、穴、または腐食がある
· 同じコンポーネントの繰り返しの修理
特にサージングにはいくつかの原因が考えられます。不安定な押し出し出力のトラブルシューティング ガイド ネジ側の原因とプロセス側の原因を分離します。摩耗が疑われるがラインを停止できない場合は、分解せずに検査する その場で確認できる内容について説明します。隣接するPVC義務などPVCフィルムおよびシート そしてPETフレークおよびリグラインド押出 異なる温度ウィンドウでも同じ摩耗ロジックに従います。
PVC パイプ スクリュー バレルについてサポートが必要ですか?
機械のモデル、パイプの直径、配合、目標出力をお送りいただければ、バレルのサイズと構造を推奨します。 PIPLL は、PVC パイプ、プロファイル、シート、造粒ライン用の円錐形および平行 2 軸スクリュー バレルと 1 軸スクリューを製造しています。
· 一般的なPVCコニカルツインスクリューバレルΦ45/100からΦ80/156まで、標準仕様を在庫しております
· Bausano、Weber、Theysohn、Luigi Bandera、Battenfeld、KraussMaffei およびその他の主要なビルドと互換性のあるセット
· フィラーの充填量と動作温度に合わせた窒化およびバイメタルのオプション
今すぐお問い合わせください
エリック・ドン |共同創設者 |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com