Languages
Perché le viti dell'estrusore si rompono: analisi dei guasti prima di ordinare una sostituzione
-
-
Perché le viti dell'estrusore si rompono: analisi dei guasti prima di ordinare una sostituzione
Una vite rotta è una prova, non sfortuna. Leggi la frattura e saprai se acquistare un pezzo o riparare una macchina.
ROTTURA VITE DELL'ESTRUSORE · ANALISI DI GUASTO VITE · FATICA TORSIONALE · PIEGATURA INVERSA
-
1. Una vite raramente si rompe perché sovraccarica
Le viti di estrusione non si guastano quasi mai durante il normale funzionamento. Quando lo si fa, l'istinto è quello di dare la colpa alla coppia: la spinta era troppo forte, il materiale troppo rigido, l'operatore troppo impaziente. Una coppia eccessiva rompe le viti, ma in pratica la flessione provoca più rotture della coppia, e le due lasciano prove completamente diverse.
Questa distinzione decide quanto spendi. Un guasto alla coppia è un evento che solitamente è possibile datare e spiegare. Un cedimento alla flessione è una condizione che si sviluppa da mesi e farà la stessa cosa anche a quella successivavitea meno che la condizione non cambi.
-
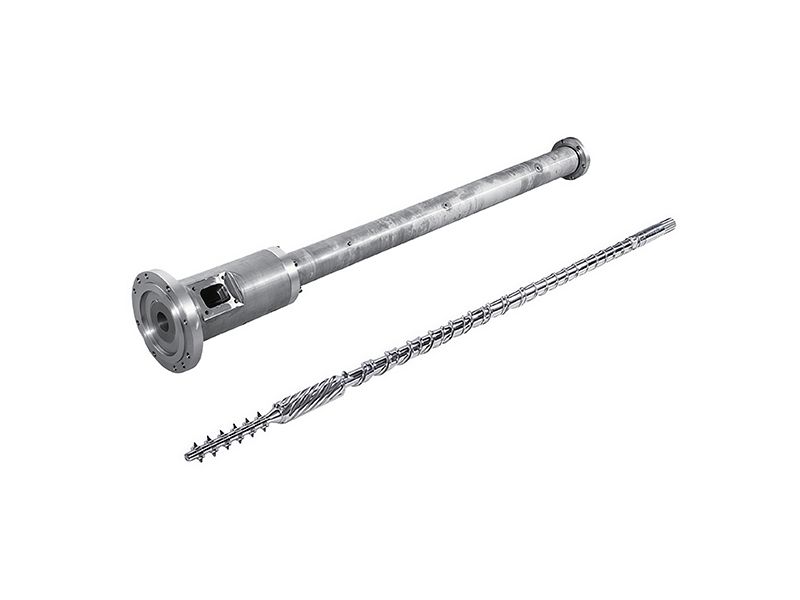
Set di viti e cilindro per estrusore per tubi. La geometria e il trattamento superficiale sono scelti per il compito; la faccia della frattura ti dice se quella scelta è stata sufficiente.
-
APPROFONDIMENTI CHIAVE
Una vite che si è rotta in una delle sue sezioni più spesse quasi certamente non era serrata eccessivamente. Questa è la frase più utile in questo articolo ed è quella più spesso ignorata.Anche le interruzioni si raggruppano per applicazione, così come le correzioni. UNvite del tubodi solito non riesce a raggiungere la coppia di avvio dopo un lungo arresto, avite della pellicolasulla piegatura una volta aperto il gioco, e avite del cavosulla storia di taglio di una zona ad alta compressione.
-
2. Leggi la frattura prima di pulire qualsiasi cosa
La faccia della frattura è la diagnostica più economica disponibile e viene distrutta da una spazzola metallica. Fotografalo prima che qualcuno lo tocchi. Quattro caratteristiche separano i meccanismi e nessuno di essi necessita di un laboratorio.
Quello che vedi Meccanismo Cosa significa per la parte successiva Crepe radiali che vanno dalla superficie di volo verso il centro Sovraccarico torsionale Un evento, picco di coppia elevato: cerca un avviamento a freddo o un metallo vagante La vite è “caricata”; il passo di volo vicino alla pausa è visibilmente più corto Sovraccarico torsionale Conferma la coppia, non la fatica. La vite è cresciuta di diametro e potrebbe essere difficile da rimuovere Una singola fessura dritta, nessuna fessura radiale, nessun cambiamento di tono Fatica da flessione inversa Una condizione, non un evento: è necessario verificare la distanza e l'allineamento Zona progressiva e liscia con segni di spiaggia, poi zona ruvida di rottura finale Fatica ad alto numero di cicli La fessura è iniziata ad una concentrazione di stress ed è cresciuta per un lungo periodo -
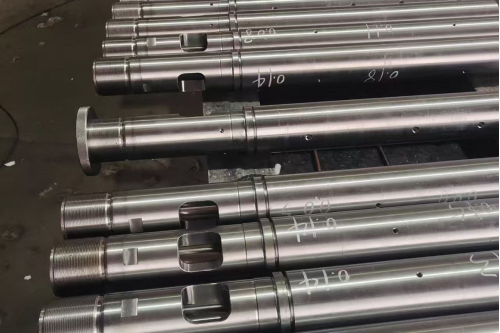
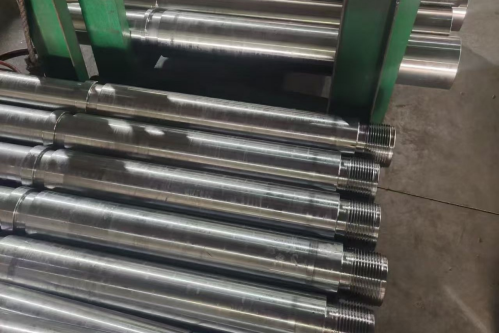
Steli delle viti con i relativi raccordi lato comando. La sede della chiavetta e la radice della scanalatura sono concentrazioni di sollecitazione, motivo per cui una cricca da fatica inizia così spesso alla fine che nessuno controlla.
La decisione dopo una pausa non è la stessa decisione di una ristrutturazione.Riparazione contro sostituzionestabilisce quando lavori di ricostruzione, e ilroutine di manutenzioneè ciò che produce la storia che ti dice in quale caso ti trovi.
-
3. Il punto in cui si è rotto ti dice cosa controllare
La localizzazione rappresenta la seconda metà della diagnosi ed è più affidabile del volto della frattura perché non necessita di interpretazione. Un guasto da sovracoppia si verifica quasi sempre nella sezione di alimentazione, perché è lì che il carico di coppia viene trasferito sul diametro della radice più piccolo. Un cedimento dovuto alla flessione di solito si verifica in un punto in cui la vite è resistente, perché è lì che è necessaria la massima forza per piegarla.
Posizione della pausa Meccanismo più probabile Prima cosa da verificare Sezione alimentazione Sovraccarico torsionale Procedura di avvio, tempo di immersione e se la gola di alimentazione ha afferrato o è scivolata Zona di fusione o di transizione Avvio a freddo o un oggetto estraneo Protezione Tramp-Metal, pacchetto schermo e ultimo spegnimento Estremità di comando, sede per chiavetta o scanalata Fatica più disallineamento Allineamento e disallineamento del giunto: vedereguida alla manutenzione e al cambio Metà del corpo, sezione più spessa Piegatura inversa Usura dell'alesaggio della canna, ovalizzazione e gioco tra la vite e la canna Radice rampicante, sotto una cresta dura Fatica da un cambio di sezione Sia che ilrivestimento duroè stato fuso nella radice o terminato con un passaggio Su un gemello la stessa logica cambia, perché la coppia arriva attraverso scanalature e giunti di elementi anziché attraverso un singolo albero. Un guasto lì è più spesso un problema della spline o della radice dell'elemento che una frattura del corpo, e ilconfigurazione di composizioneEaritmetica del tempo di residenzaentrambi partono dal carico dell'asta anziché dalla canna.
-
4. Coppia eccessiva: la causa operativa numero uno è l'avviamento a freddo
Avviare un estrusore prima che il polimero si sia effettivamente fuso è il modo più comune per rompere una vite. Il cilindro legge al valore impostato molto prima del nucleo del materiale e ruotare una vite contro un cilindro pieno di polimero solido produce un picco di coppia molto al di fuori dell'involucro di progettazione. Le macchine di grandi dimensioni necessitano di tempi di immersione più lunghi di quanto suggerito dal controller e la termocoppia misura il metallo, non la fusione.
- Immergere a temperatura, quindi tenere premuto: non avviare perché il display è verde
- Prima fai jogging a bassa velocità e ascolta, invece di andare dritto a correre a tutta velocità
- Controllare che la gola di alimentazione stia effettivamente alimentando e non scivoli sotto la coclea
- Registra la routine di avvio; se nessuno può descriverlo, non è una procedura
I corpi estranei sono l'altro classico picco e di solito arrivano con il rimacinato o con il materiale di un nuovo fornitore. ILpercorso del materiale riciclatoEgranulazione di riciclaggiosono i casi in cui ciò si presenta maggiormente, motivo per cui la protezione dai metalli vaganti appartiene alla linea e non alla lista dei desideri di manutenzione.
L'avvio è anche il luogo in cui rientra la pratica di eliminazione. Una linea che cambia colore o pendenza comporta un tempo di residenza più lungo e una maggiore esposizione termica del necessario, che è un percorso più lento verso lo stesso posto: ilguida allo spurgo e al cambiolo copre, e ilconfronto sfrenatocopre in primo luogo il comportamento di alimentazione che produce partenze a freddo.
-
5. Piegatura inversa: l'usura è la precondizione
Questa è la modalità di errore che viene diagnosticata erroneamente più spesso ed è quella che vale la pena comprendere correttamente. La pressione interna spinge la vite lateralmente mentre gira, e la vite viene trattenuta su entrambe le estremità, quindi si flette una volta per giro, in entrambe le direzioni. Questa è la piegatura inversa ed è lo stesso meccanismo della flessione di un filo finché non si spezza.
La parte importante: affinché la massa fusa possa piegare la vite, deve esserci spazio, e lo spazio è dovuto all'usura. Una vite non fallisce in questo modo su una canna stretta. Fallisce in questo modo dopo che la noia e le alette si sono usurate abbastanza da consentire il movimento della vite, il che significa che la canna è già fuori tolleranza nel momento in cui la vite si rompe.
- La flessione inversa più la torsione falliscono in pochissimi cicli una volta che la sollecitazione superficiale raggiunge il valore critico
- Questo valore critico corrisponde a circa il 40% della resistenza alla trazione del materiale, poiché la flessione riduce la resistenza utilizzabile a circa la metà
- Ecco perché la frattura può sembrare improvvisa anche se la causa è durata mesi
APPROFONDIMENTI CHIAVE
Se la vite si rompeva per piegatura inversa, la canna era usurata prima della vite. Sostituire solo la vite garantisce un secondo guasto: la metà economica della coppia viene acquistata due volte.Lo spazio che consente la flessione deve provenire da qualche parte. I riempitivi abrasivi lo aprono più velocemente, ecco perché acanna in PVC per uso generaleEcomposti ad alto contenuto di riempitivoraggiungere questa modalità di fallimento prima della resina non riempita - e perché aforo bimetallicolo rinvia anziché impedirlo.
-
6. Il diametro della radice sostiene il carico e D³ non perdona
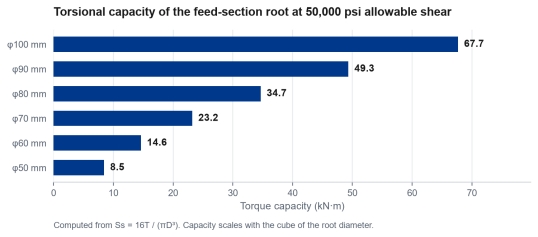
Per un controllo torsionale, il consueto presupposto di progettazione è che solo il diametro della radice porti la coppia: il volo aggiunge forza, ma non in un modo su cui si possa fare affidamento. Con uno sforzo di taglio consentito di circa 50.000 psi, circa la metà della resa di una vite 4140 trattata termicamente, la capacità èSs = 16T / (πD³). Il cubo è tutta la storia.
Diametro della radice della sezione di alimentazione Capacità di coppia al taglio consentito di 50.000 psi 50 mm circa 8,5 kN·m 60 mm circa 14,6 kN·m 70 mm circa 23,2 kN·m 80 mm circa 34,7 kN·m 90 mm circa 49,3 kN·m 100 mm circa 67,7 kN·m Dimezzate la radice e non dimezzate la capacità, la dividete per otto. Questo è il motivo per cui una vite che è stata riaffilata o rettificata senza prestare attenzione alla radice, o una sostituzione copiata da un disegno con la radice sbagliata, può essere notevolmente sotto-resistenza pur apparendo identica dall'esterno.
-
Capacità torsionale della radice della sezione di alimentazione rispetto al diametro, calcolata da Ss = 16T / (πD³) a taglio ammissibile di 50.000 psi. La capacità scala con il cubo del diametro della radice.
Il materiale segue la stessa logica del cubo. Un acciaio più resistente aumenta il taglio consentito, ma un cambiamento di sezione vale più di un cambiamento di grado, ecco perchéselezione delle leghe, ILcassa bimetallica a vite singolae ilcanna a vite bimetallicagamma vengono letti insieme piuttosto che come alternative.
-
7. Concentrazioni di sollecitazioni: chiavetta, spline, runout del volo
La fatica non inizia dove lo stress è in media più elevato; inizia dove si concentra lo stress. In pratica ciò significa la sede della chiavetta, la radice della spline, un brusco cambiamento nella sezione del facchino o uno strato di rivestimento duro che termina con un gradino invece di essere sfumato.
- Un segno di lima o di mola sul gambo è un indizio di crepa, non un difetto estetico
- Il riporto duro che si interrompe bruscamente crea un cambio di sezione: chiedi la corsa
- Le saldature di riparazione sul gambo di una vite modificano localmente la metallurgia; non sono equivalenti a una nuova parte
Laddove una vite viene sostituita per resistenza piuttosto che per usura, ilopzione completamente temprataconferisce una sezione più uniforme rispetto ad uno trattato superficialmente, e avite e canna personalizzatela revisione può modificare la geometria della radice anziché riprodurla.
Anche il modo in cui è stata realizzata la vite è importante. UNpercorso di produzioneche macina dopo il trattamento termico lascia un modello di tensione residua diverso da quello che macina prima e la differenza non è mai visibile su un disegno.Pagina di produzione di PIPLLstabilisce la sequenza per questo motivo.
La geometria sostitutiva è anche il luogo in cui il lavoro compatibile con il marchio guadagna terreno. Su unKraussMaffei KMDo aTheysohn XTSi dettagli dell'albero e della scanalatura provengono dal disegno OEM, non da un modello generico, ecco perchéquattro architetture gemelleimporta prima che qualsiasi cosa venga citata.
-
8. Dopo la pausa: cosa misurare prima di ordinare
Una sostituzione ordinata dalle metà rotte riproduce il problema. Cinque misurazioni trasformano il guasto in una specifica e quattro di esse riguardano la canna, non la vite.
- Diametro interno del foro della canna in diverse posizioni assiali e qualsiasi ovalizzazione
- OD della faletta della vite nelle stesse posizioni, comprese le zone usurate
- La rettilineità della vite e il disallineamento all'estremità dell'azionamento
- Allineamento del giunto e condizioni dell'accoppiamento lato comando
- Il foro della sezione di alimentazione: dove è iniziata la perdita di coppia
Questo set è anche ciò che ti dice se il barile può essere salvato. UNnoia che è usurata solo localmentepuò essere recuperabile con una manica; un foro ovale o incrinato non lo è. ILcontrollo dell'usura senza smontaggioè ciò che ti dice di prendere queste letture prima della pausa, e ilguida alla sostituzionecopre la decisione una volta che li hai.
-
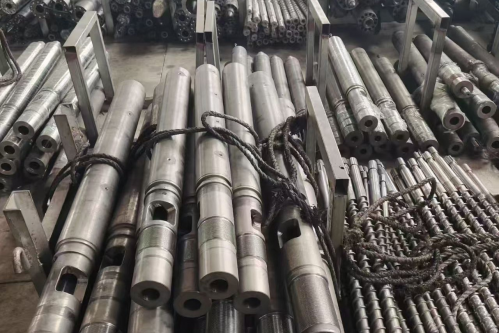
Viti e sezioni del cilindro tenute insieme dopo la rimozione. Fotografa e misura prima che qualsiasi cosa venga pulita o spostata: la superficie della frattura e il modello di usura ne sono la prova.
Vale la pena tenere aperti due riferimenti mentre si decide. ILbenchmark degli intervalli di serviziodirti se la parte è morta presto o in tempo e ilguida alla scelta delle legheti dice se una costruzione diversa avrebbe cambiato il risultato. Laddove nessuno dei due si applica, ilindice dell'applicazioneè il percorso più veloce verso la parte destra.
-
9. Cosa cambiare affinché non accada due volte
Ci sono solo quattro leve e la maggior parte degli stabilimenti tira per prima quella più costosa. L'ordine seguente è più o meno l'ordine dei costi, invertito.
- Procedura di avvio: tempo di immersione, corsa e una routine scritta, gratuiti
- Allineamento: innesto e bariletto, controllato con comparatore, non a occhio
- Liquidazione: sostituire o ricostruire la coppia, non la metà usurata
- Sezione: cambiare la radice o il materiale solo se i primi tre sono già corretti
La leva di sblocco è quella che viene saltata perché è quella costosa. È anche quello che conta: la flessione inversa ha bisogno di spazio per esistere, quindi una coppia stretta e abbinata rimuove il meccanismo anziché rinviarlo. Questo è l'argomento per acquistare avite e cilindro bimetallicicome insieme e il motivo per cuiguida alla scelta del materialeparte dal dovere piuttosto che dalla parte.
APPROFONDIMENTI CHIAVE
Ogni guasto ha una soluzione più economica e una soluzione più costosa. Il più economico è quasi sempre procedurale, ed è quasi sempre quello che nessuno vuole sentire.La geometria è l’ultima leva e quella più spesso confusa con un problema di forza. Una vite che si muove perché il profilo di compressione è sbagliato viene accusata di una rottura che non ha causato: iladattamento della geometria e del lubrificantenota e ilconfronto tra singolo e gemelloseparare le due diagnosi.
-
Viti travasate per dimensione prima della spedizione. Il diametro della radice, il diametro esterno del volo e le modifiche della sezione sono tutti visibili sulla parte finita: ecco perché un rapporto dimensionale dovrebbe accompagnarla.
Le prime tre leve sono anche il modo più economico per scoprire se il vero problema è la quarta. UNvite singola ad alta velocitàche le pause sono state solitamente eseguite al di fuori del suoinviluppo della velocità superficiale, e avite schiumogenaquelle rotture di solito avevano un problema di gas o di pressione, non di metallo.
-
10. Cosa inviare quando si richiede la sostituzione
Invia l'errore, non solo le dimensioni. Un fornitore che può vedere come è morta la parte specificherà diversamente, mentre un fornitore che riceve solo un diametro copierà ciò che non è riuscito.
- Fotografie della faccia della frattura, prima della pulizia
- Dove si è verificata l'interruzione e cosa stava facendo la macchina in quel momento
- Misure di alesaggio e volo dalla sezione 8
- Marca della macchina, modello, diametro della vite e L/D, più il disegno originale
- Resina, riempitivo, ore di funzionamento e durata della parte precedente
ILlista di controllo delle informazioniha la versione lunga. Per le macchine proprietarie, asostituzione costruita secondo i disegni OEMè solitamente il percorso più breve e ilprocesso di produzioneEcapacitàle pagine dicono cosa è pratico e quanto velocemente. È attiva la lettura comparata sulla scelta costruttivabimetallico rispetto a nitruratoEscegliendo un produttore.
Un ultimo punto sui gemelli. Su ungemello paralleloOgemello conicogli alberi sono scanalati e trasportano la coppia attraverso un percorso diverso, quindi una rottura è più spesso un guasto della scanalatura o di un elemento che una frattura del corpo: ildettagli di sostituzione che vale la pena confermareL'elenco copre le interfacce che falliscono per prime.
Le famiglie materiali cambiano il significato di una rottura.PVC rigidodiventa freddo e corrosivo,PEfunziona caldo e duro, ecomposti fortemente riempiticaricare i voli più duramente di tutti, quindi la stessa faccia di frattura indica tre diverse cause prime.
-
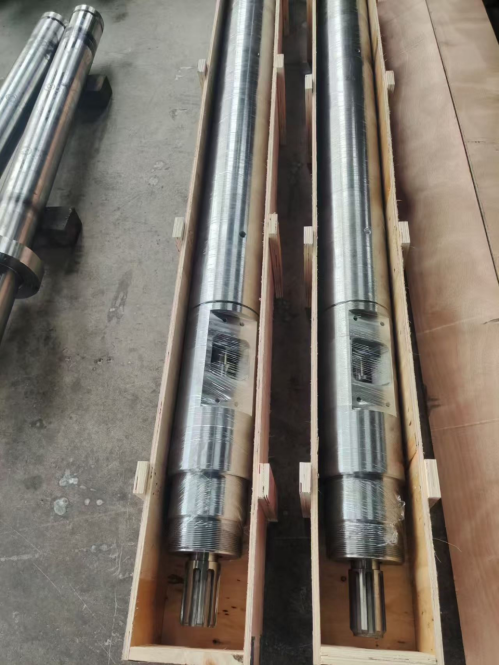
Un sostituto imballato per la spedizione. La coppia è ciò che ripristina la distanza; una sola vite ne ripristina solo una parte.
-
✔ Analisi dei guasti della vite e del cilindro dell'estrusore | ✔ Sovraccarico torsionale · Flessione inversa · Fatica
✔ Diagnosi della frattura del viso | ✔ Diametro della radice · Distanza · Allineamento · Geometria personalizzata