Languages
Cilindro bivite parallelo: i quattro tipi principali e come sceglierne uno
Cilindro bivite parallelo: i quattro tipi principali e come sceglierne uno
La direzione di rotazione e l'intreccio danno vita a quattro architetture, ognuna delle quali è progettata per un lavoro diverso sulla linea.
Cilindro bivite parallelo · Tipi bivite · Estrusione e compounding
1. Cos'è in realtà un cilindro bivite parallelo
Un cilindro a doppia vite parallelo contiene due viti in due fori strettamente abbinati che rimangono paralleli lungo l'intera lunghezza di lavorazione. A differenza del design conico, il diametro della coclea non cambia dall'alimentazione allo scarico.
La conseguenza importante è che la canna non è mai un pezzo di ricambio a sé stante. Viti e cilindro funzionano come un insieme coordinato e le dimensioni che li uniscono devono concordare:
·Interasse tra i due fori
·Profilo della vite e geometria del volo
·Gioco radiale tra vite e foro
·Posizione e dimensione dell'apertura di alimentazione
·Disposizione riscaldamento e raffrescamento
·Connessione e interfaccia del cambio
I sistemi bivite paralleli vengono utilizzati in un'ampia gamma di produzione: Tubo e profilo in PVC , tubo e pellicola in poliolefina , Scheda WPC e SPC , linee di pellettizzazione e compounding. La stessa forma a botte serve a tutti, ed è proprio per questo che è l'architettura interna, e non le dimensioni esterne, a decidere se funziona. Nostro panoramica dell'applicazione elenca i gruppi polimerici per cui costruiamo.
APPROFONDIMENTI CHIAVE L'architettura della macchina decide il compito. La canna si limita a eseguirlo, motivo per cui la prima domanda non è mai "quanto tempo", ma "che tipo di doppia vite è questa".
2. Due assi definiscono ogni design a doppia vite
Le macchine bivite sono comunemente descritte per marca o per applicazione, il che nasconde il fatto che sono costruite sulla base di due scelte indipendenti. Una volta separate queste scelte, l'intera famiglia diventa facile da leggere.
Asse Opzioni Cosa decide Direzione di rotazione Corotante/controrotante Come viaggia il materiale: percorso di miscelazione rispetto a camere chiuse Interconnessione Interingrazzanti/non interingrazzanti Con quanta forza si impegnano le viti: livello di taglio e trasporto positivo Geometria Parallelo/conico Alimentazione, distribuzione della coppia e modalità di sostituzione della canna Combinando i primi due assi si ottengono le quattro architetture pratiche: intermeshing corotante, intermeshing controrotante, controrotante non intermeshing e corotante non intermeshing. Il terzo asse, la geometria, è una decisione separata: aCanna conica bivite e un barilotto parallelo può condividere la stessa direzione di rotazione e comportarsi comunque in modo molto diverso.
Questo non è accademico. La classificazione prevede ciò che una macchina può e non può fare, ed è il motivo per cui due citazioni per la canna della "stessa dimensione" possono descrivere componenti completamente diversi. Un fornitore cheproduce entrambe le famiglie ti chiederà quale architettura stai utilizzando prima di discutere le dimensioni.
3. Interingranamento corotante: il cavallo di battaglia del compounding
Entrambe le viti girano allo stesso modo. Il materiale segue un percorso a forma di otto attorno alle due viti, trasferendosi continuamente da un canale all'altro e i facchini si sfregano a vicenda mentre girano.
Questa combinazione produce una miscelazione distributiva e dispersiva intensiva, motivo per cui le macchine intermescolanti corotanti dominano il compounding, il masterbatch e l’estrusione reattiva. Quando una formulazione deve essere uniforme – pigmenti, additivi, fibra di vetro, riempitivi – questa è la geometria che la garantisce.
·Compounding e masterbatch, inclusicompound caricati e rinforzati con vetro
·Estrusione reattiva e produzione di additivi funzionali
·Formulazioni in cui la qualità della dispersione decide il prodotto
·Materie prime riciclate e miste che necessitano di omogeneizzazione
Poiché la miscelazione è aggressiva per natura, le formulazioni abrasive su questa architettura vengono solitamente eseguite con viti e cilindri bimetallici. La qualità della miscelazione non è il fattore limitante, lo è l’usura superficiale. I nostri appunti sucomposti ad alto contenuto di CaCO3 Ecarbonato di calcio nella plastica coprire quel lato del problema.
4. Interingranamento controrotante: camere chiuse e trasporto positivo
Qui le viti girano in direzioni opposte, quindi le alette si ingranano e intrappolano il materiale in una serie di camere chiuse a forma di C che vengono spinte assialmente lungo la canna. Poiché il materiale viene racchiuso e spostato meccanicamente anziché trascinato, il trasporto è positivo e l'accumulo di pressione è forte.
La gamma parallela controrotante di PIPLL è costruita attorno a un design coniugato completamente interconnesso che forma le camere a C sigillate. Questo è ciò che rende pratico l'alimentazione diretta della polvere di PVC: le camere chiuse eliminano i ponti e gli scivolamenti che una geometria di trasporto non positiva incontra con la polvere. Il taglio complessivo rimane basso e delicato, il che è importante per un polimero sensibile al calore come il PVC.
Canna bivite parallela controrotante PIPLL Allineare Diametro della vite Φ45 – Φ300 Rapporto L/D 16 – 40 (personalizzabile) Materiale di base Acciaio legato premium 38CrMoAlA Opzioni di superficie Canna e vite bimetalliche, nitrurazione, elettrocromatura Dovere tipico Tubi, profili, pannelli, WPC, pavimentazioni SPC, pellettizzazione I set sostitutivi sono realizzati per corrispondere alle principali costruzioni di macchine piuttosto che a uno standard generico, poiché le dimensioni dell'interfaccia differiscono da un produttore all'altro. Le pagine di riferimento per quelli più comuni includonoSerie KraussMaffei KMD ,Gemello Battenfeld-CincinnatiEX ,Bausano MD ,Theysohn XTS ESerie Weber DS , conKabra ,Microsan MCV ELuigi Bandera 2B HTS anche coperto.
·Tubo e profilo in PVC rigido e riempito
·Pavimentazioni in WPC e SPCdove la stabilità dimensionale è fondamentale
·Linee di pellettizzazione e riciclo
·Formulazioni termosensibili o ad alta viscosità
5. Non intrecciati: volume libero elevato e manipolazione delicata
In un design senza ingranamento le due viti non si incastrano affatto. Dal punto di vista geometrico è più vicino a due singole viti che condividono un cilindro e il trasporto del materiale si basa sulla resistenza e sull'attrito piuttosto che sullo spostamento positivo.
L’efficienza del trasporto è inferiore e il flusso di perdita è maggiore, ma il volume libero è ampio e il taglio è minimo. Questo scambio rende la geometria non interconnessa utile per la devolatilizzazione – dove i volatili hanno bisogno di spazio per fuoriuscire – e per composti sensibili al taglio che verrebbero danneggiati da una sezione di miscelazione aggressiva.
Dove il requisito è semplicemente un trasporto delicato e una fusione stabile, ben configuratocanna a vite singola è spesso la risposta più economica e, in particolare, per l'attività di riciclaggio avite di riciclo e granulazione fa lo stesso lavoro con meno parti mobili.
6. Parallelo o conico: il terzo asse
Le viti gemelle parallele e coniche vengono spesso paragonate come se fossero semplicemente migliori. Si tratta di configurazioni di macchine diverse e la differenza si nota prima nella fase di alimentazione.
Bivite parallela Doppia vite conica Forma a vite Diametro costante su tutta la lunghezza Rastremato: più grande all'alimentazione, più piccolo allo scarico Assunzione di mangime Apertura di alimentazione standard Ampia area di aspirazione, ideale per polvere a bassa densità apparente Coppia Distribuito lungo la lunghezza della vite Coppia elevata disponibile all'estremità di alimentazione Manutenzione Modulare, facile da riconfigurare Le dimensioni coniche devono essere abbinate in coppia La differenza pratica è dove ogni geometria guadagna il suo posto. Le macchine coniche con sezione di alimentazione rastremata gestiscono particolarmente bene la polvere di PVC a bassa densità apparente e sono la scelta standard per linee di tubi e profili in PVC rigido di piccole e medie dimensioni: vedere la sezioneCanna conica bivite in PVC per uso generale . Le macchine parallele mantengono un diametro costante, che si adatta agli impianti ad alta produttività e multi-formulazione dove le zone di lavorazione più lunghe e la configurazione modulare contano di più.
Una regola conta più di qualsiasi tabella comparativa: un pezzo di ricambio deve corrispondere al tipo di estrusore installato. Una canna conica non può essere sostituita in una macchina parallela, o viceversa, senza una riprogettazione della macchina. Tratteremo in dettaglio questa logica di sostituzione nel fileGuida in PVC con cilindro bivite parallelo .
APPROFONDIMENTI CHIAVEScegli l'architettura al momento dell'acquisto della macchina. Quando sostituisci la vite e il cilindro, corrispondi a quello che è già la macchina.
7. Adattare l'architettura al compito
Leggi la tabella seguente partendo dal dovere al contrario. La maggior parte degli errori di selezione derivano dallo scegliere una geometria familiare e poi chiederle di svolgere un lavoro per il quale non è mai stata progettata.
Dovere Architettura usuale Perché Compounding, masterbatch, compound caricati Interingranamento corotante Miscelazione intensiva; voli con cancellazione automatica Tubo e profilo in PVC rigido Interingranamento controrotante Camere chiuse, trasporto positivo, taglio complessivo basso Pavimentazioni in WPC e SPC Interingranamento controrotante Elevati carichi di riempitivo e controllo dimensionale Scaglie e film riciclati Interingranamento corotante Le materie prime miste necessitano di omogeneizzazione Devolatilizzazione Non intermescolante Ampio volume libero, taglio minimo Due file adiacenti possono sembrare simili sulla carta e comportarsi in modo molto diverso durante la produzione. Le scaglie riciclate e l'estrusione vergine, ad esempio, differiscono meno nel polimero che nella consistenza dell'alimentazione: una necessita di potere omogeneizzante, l'altra necessita di un trasporto stabile. Questo è il livello al quale deve essere scelta l’architettura, ed è per questo che la selezione inizia dalla storia del materiale piuttosto che dal diametro della vite.
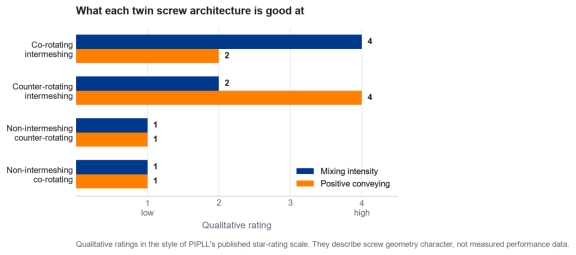
Ciò in cui ciascuna architettura bivite è brava. Le valutazioni sono qualitative e descrivono la geometria, non le prestazioni misurate.
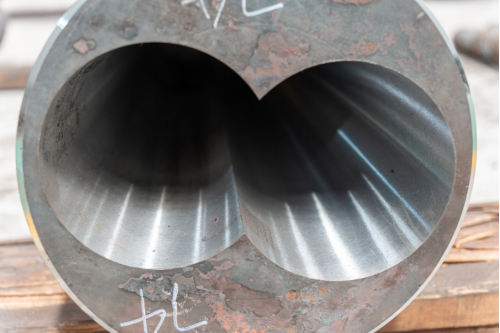
Un foro cilindrico a doppia vite parallelo: due fori abbinati tenuti in un unico corpo canna. L'interasse e la geometria del foro devono concordare con le viti prima di decidere qualsiasi altra cosa.
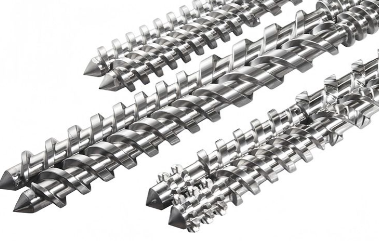
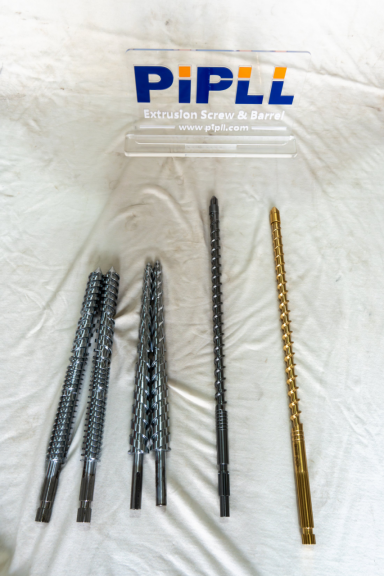
Una coppia di viti gemelle parallele abbinate. Viti e cilindro sono progettati come un unico set, non come pezzi di ricambio indipendenti.
- 8. Usura, corrosione e scelta del materiale della cannaUna volta che la geometria è corretta, la durata viene decisa da ciò che il materiale fa alla superficie metallica. Dominano due meccanismi. I riempitivi abrasivi - carbonato di calcio, talco, fibra di vetro - macinano le alette e forano. I composti corrosivi attaccano chimicamente le stesse superfici. Il PVC con elevato carico di riempitivo fa entrambe le cose contemporaneamente.Per questo motivo PIPLL pubblica quattro leghe bimetalliche e la scelta è uno scambio tra resistenza all'usura, resistenza alla corrosione e temperatura di esercizio piuttosto che la ricerca della superficie più dura disponibile.
Lega Indossare Corrosione Strato Durezza Temp. massima PIPLL01 (Fe-Ni-Cr-B) Molto bene Bene 2–3 mm HRC 58–65 ≤400°C PIPLL02 (Ni-Cr-Co-B) Bene Molto bene 1,5–2 mm 50–58 HRC ≤450°C PIPLL03 (Ni-Cr-Co-VB) Molto bene Molto bene 1,5–2 mm 55–60 HRC ≤450°C PIPLL04 (Ni-WC-Cr-B) Eccellente Molto bene 1,5–2 mm 55–65 HRC ≤600°C Viti predisposte per l'ispezione finale. Il grado della lega e la geometria del volo vengono registrati rispetto al set di canne a cui verranno abbinati.
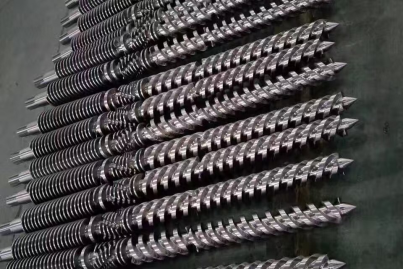
Viti bimetalliche in produzione. La logica della lega che protegge il foro della canna si applica anche alle eliche.
Per lavori vuoti e leggermente riempiti, una vite e un cilindro nitrurati sono solitamente la risposta economicamente vantaggiosa: uno strato nitrurato da 0,4–0,6 mm a HV900–1100, che PIPLL pubblica come 2–3 anni di servizio in applicazioni a basso riempimento. Laddove il caricamento del riempitivo abrasivo è continuo, ilcanna bimetallica ed è abbinatovite di estrusione bimetallica sostenere il costo dello strato di lega per un intervallo di manutenzione più lungo. Il compromesso tra le due costruzioni è esposto nella nostra notacanne a vite bimetalliche e nitrurate e la logica lega per applicazione inselezione delle leghe bimetalliche .
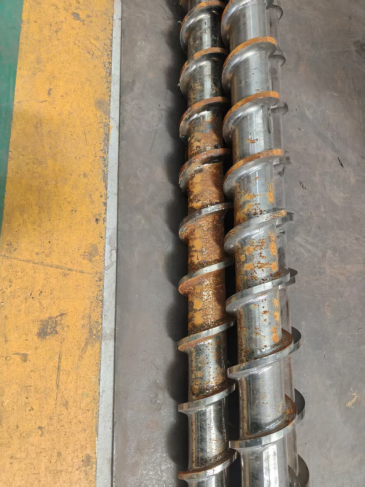
Una vite ritirata che mostra usura e corrosione combinate. Danni localizzati come questo di solito sono legati alla formulazione e alla temperatura, non semplicemente alle ore di funzionamento.
APPROFONDIMENTI CHIAVEAbbinare la lega alla formulazione effettiva e alla temperatura operativa. Una superficie più dura non è automaticamente la risposta giusta.
9. Cosa inviare per un preventivo accurato
Non è possibile quantificare con precisione un cilindro a doppia vite parallela basandosi solo sul diametro della vite. Più informazioni puoi fornire, meno ipotesi dovranno essere fatte.
·Produttore, modello e applicazione dell'estrusore
·Disegno originale della vite e della canna, se disponibile
·Diametro della vite, lunghezza totale e rapporto L/D
·Interasse e dimensioni di connessione chiave
·Formulazione e percentuale approssimativa di riempitivo
·Uscita di corrente, intervallo di velocità della vite e pressione di fusione
·Materiale della vite e del cilindro esistenti
·Foto, misurazioni e il problema di produzione che stai vedendo
Se non esiste alcun disegno, un campione di vite o cilindro usurato con fotografie dettagliate e misurazioni chiave può comunque supportare una valutazione tecnica iniziale. Nostroproduzione di viti personalizzate il processo è costruito esattamente attorno a quella situazione, ilflusso di lavoro di produzione copre come un disegno diventa una coppia finita e ilcapacità produttiva dietro c'è ciò che rende possibili tempi di consegna brevi sulle specifiche standard. Si applica la stessa lista di controllo delle informazioniprogetti di sostituzione personalizzati di qualsiasi dimensione.
10. Mantenere viva l'assemblea
La durata dipende dal servizio molto più che dal calendario. La gamma generale conica in PVC di PIPLL è pubblicata come 2–3 anni in applicazioni a basso riempimento; il servizio abrasivo, fortemente riempito e corrosivo lo accorcia e la costruzione bimetallica lo estende.
L'usura è raramente uniforme ed è opportuno misurarla prima che diventi un problema di qualità. I primi segnali sono solitamente un output che richiede una velocità della vite più elevata per lo stesso risultato, una variazione della pressione di fusione e una variazione dimensionale crescente.
·Controllare l'usura senza separare il filo:ispezione senza smontaggio
·Uscita instabile che non è un problema di vite:l'estrusore si solleva
·Quando la decisione è riparare o sostituire:guida alla sostituzione
·Costruzione basata sulla fodera per usura ripetuta:canna con rivestimento interno
·Elevato carico di riempitivo nella pratica:composti ad alto contenuto di CaCO3
Un cilindro a doppia vite parallela è un materiale di consumo che si ripaga molto lentamente o molto rapidamente. Specificato rispetto al compito reale (prima la geometria, poi la lega, quindi le dimensioni) funziona per anni con risultati prevedibili. Specificato solo rispetto a una dimensione, diventa un elemento pubblicitario di manutenzione ricorrente.
Hai bisogno di aiuto per specificare un cilindro a doppia vite parallela?
Raccontaci la macchina, la formulazione e la mansione e ti consiglieremo una geometria e una lega. PIPLL produce cilindri bivite paralleli e conici e viti singole per linee di estrusione e compounding, compresi set di sostituzione compatibili per le principali macchine costruite.
·Canne parallele controrotanti da Φ45 a Φ300, L/D 16–40
·Set compatibili per KraussMaffei, Battenfeld-Cincinnati, Bausano, Theysohn, Weber, Kabra, Mikrosan, Bandera e altri importanti modelli
·Opzioni bimetalliche, nitrurate e temprate per impieghi abrasivi e corrosivi
Contattaci ora
Eric Dong | Cofondatore |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com