Languages
Guida tecnica alle viti e ai cilindri bimetallici: metallurgia, selezione delle leghe, compatibilità dei polimeri e analisi del TCO sulla durata di vita
1. Riepilogo esecutivo e panoramica sulla metallurgia
La rapida crescita di materiali termoplastici ingegnerizzati ad alte prestazioni, come PA66 rinforzato con fibre di vetro al 30%-50%, composti PBT/PET, ritardanti di fiamma privi di alogeni (HFFR) e polimeri ad altissime temperature come PEEK, LCP e PEI, ha messo in luce i limiti prestazionali degli acciai nitrurati convenzionali.
I componenti nitrurati standard (come 38CrMoAlA / SACM645) presentano uno strato superficiale indurito sottile (0,4–0,7 mm di profondità, HV 850–950). In ambienti abrasivi o corrosivi, questo sottile strato si consuma entro 2-6 mesi di funzionamento continuo. Una volta rotto, il substrato morbido sottostante (HRC 28-32) si degrada rapidamente, provocando gravi perdite dimensionali, contaminazione del prodotto e costosi tempi di fermo macchina non programmati.
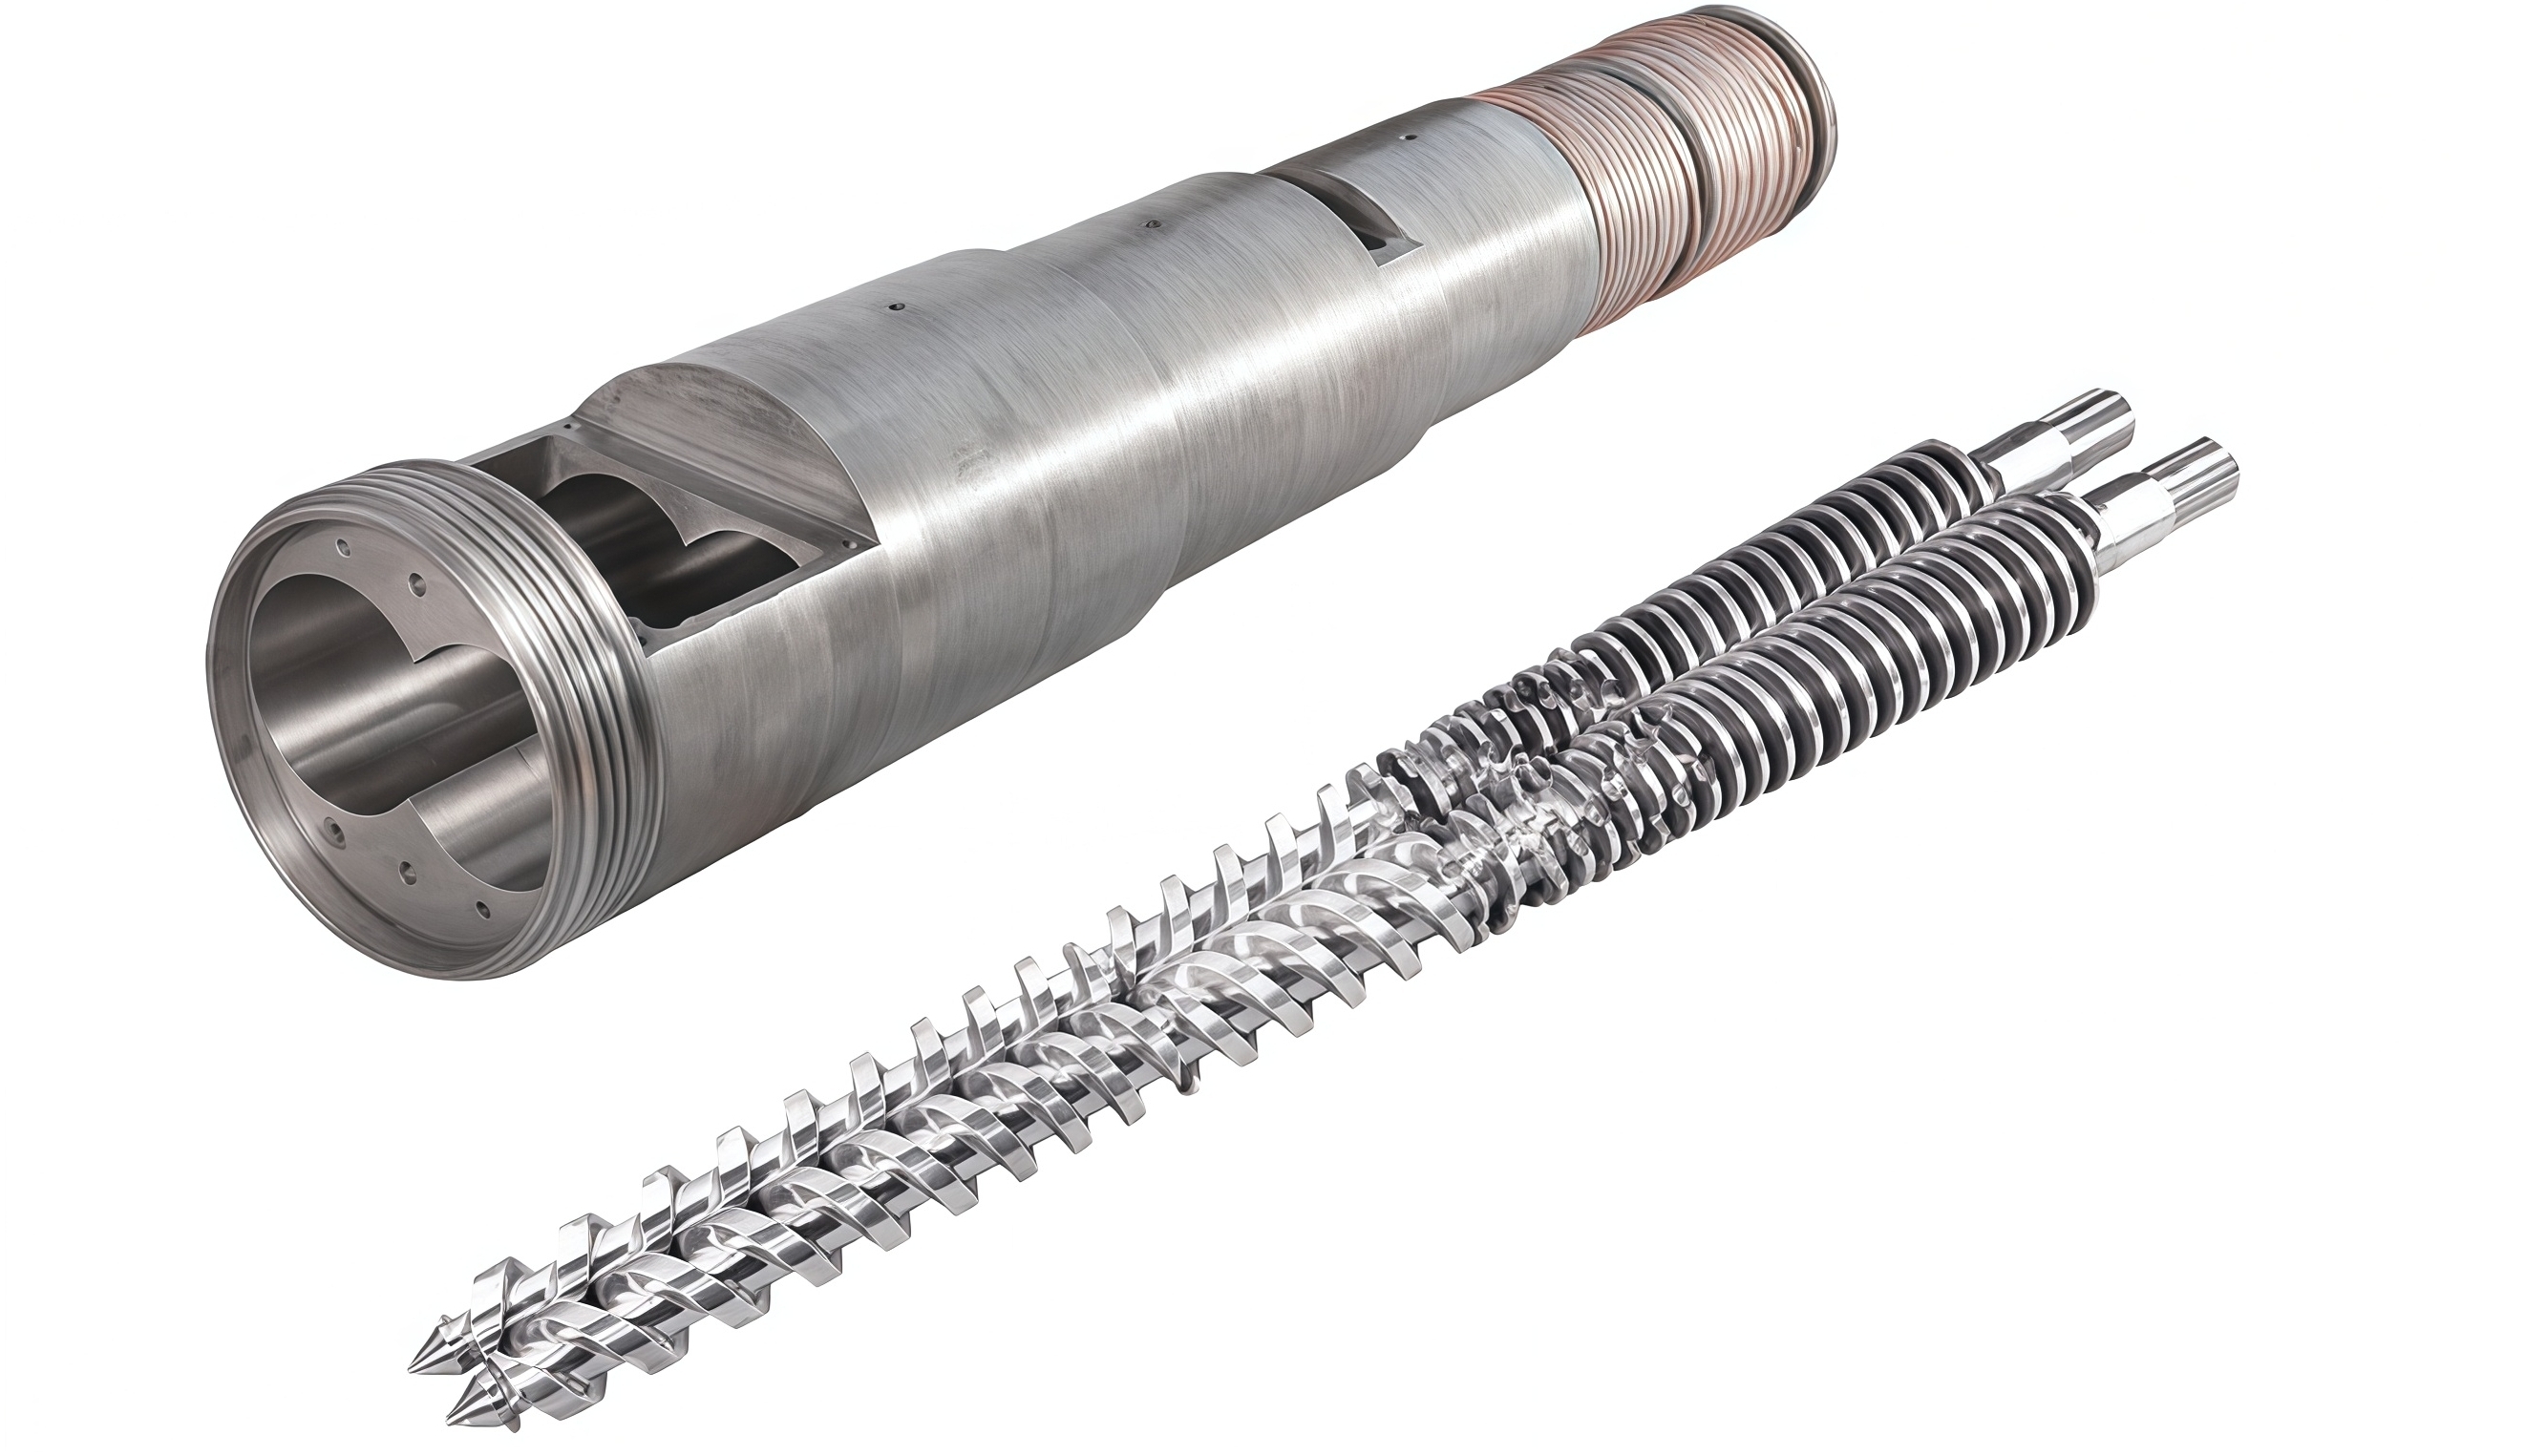
BimetallicoLa tecnologia risolve questo problema legando metallurgicamente uno strato di lega spesso (1,5–2,5 mm), altamente resistente all’usura e alla corrosione su un substrato di acciaio robusto e resistente agli urti. Questa struttura composita fornisce un'eccezionale resistenza all'usura pur mantenendo la robustezza strutturale.
3. Analisi chimica e metallurgica dei quattro principali sistemi di leghe bimetalliche
La selezione della lega bimetallica ottimale richiede l'abbinamento della microstruttura e della composizione chimica del materiale alle condizioni specifiche di usura e corrosione dell'applicazione di lavorazione.
| Sistema a matrice di leghe | Gamma di durezza | Resistenza all'abrasione | Resistenza alla corrosione | Metallurgia del nucleo e microstruttura | Applicazione di elaborazione tipica |
|---|---|---|---|---|---|
| Leghe a base di Fe (matrice di ferro) | HRC 58 – 64 | ★★★☆☆ | ★★☆☆☆ | Matrice Fe-Cr-C rinforzata con carburi primari di cromo (Cr7C3). Eccellente valore per ambienti non corrosivi e con usura moderata. | Materie plastiche di base generale (PP, PE, PS) con <15% di riempitivo minerale o di vetro. |
| Leghe a base di nichel (matrice di nichel) | HRC 52 – 58 | ★★★★☆ | ★★★★★ | Matrice Ni-Cr-B-Si contenente boruri e siliciuri di nichel. Eccezionale resistenza alla corrosione acida e agli attacchi chimici. | Plastiche corrosive: PVC rigido, CPVC, fluoropolimeri (PVDF), resine ignifughe. |
| Leghe di co-base (matrice di stellite) | HRC 46 – 52 | ★★★☆☆ | ★★★★★ | Matrice Co-Cr-W che fornisce eccezionale durezza termica al rosso fino a 650°C e resistenza ai gas di scarico corrosivi. | Resine tecniche per alte temperature: LCP, PEEK, PEI, PPS lavorate a temperature superiori a 350°C. |
| Carburo di tungsteno (WC composito) | HRC 62 – 68 | ★★★★★ | ★★★★☆ | 60%–85% di carburo di tungsteno di microgradazione (WC/W2C) particelle incorporate in una resistente matrice Ni-Cr. Massima protezione dall'usura. | Abrasione estrema: 30%–50%+ PA66 caricato con vetro, fibra di carbonio, composti ceramici. |
4. Matrice completa di selezione dalla resina polimerica alla metallurgia
L'abbinamento della corretta coppia metallurgica vite-cilindro al tipo di resina lavorata previene l'usura prematura e garantisce una durata di servizio prevedibile dell'attrezzatura.
| Categoria Resina | Esempi di composti polimerici | Metallurgia delle viti consigliata | Metallurgia dei barili consigliata | Moltiplicatore della durata di vita prevista |
|---|---|---|---|---|
| Resine di base non caricate | Resina PP, PE, PS, ABS, PET | Acciaio nitrurato standard (38CrMoAlA / SACM645) | Acciaio nitrurato standard (38CrMoAlA / SACM645) | 1,0× (riferimento 12-18 mesi) |
| Basso/medio rinforzato con fibra di vetro | PA6/66 + 15% VF, PBT + 15% VF | PTA a vite rivestito con lega Fe-Base/Ni-Base | Canna bimetallica colata centrifugamente a base Fe | 2,5× – 3,0× |
| Alto GF/riempimento altamente abrasivo | PA66 + 30%–50% GF, PBT + 40% GF, fibra di carbonio | Vite bimetallica (30%–50% WC in carburo di tungsteno rivestito in PTA) | Canna bimetallica centrifuga in carburo di tungsteno (WC 40%). | 4,0× – 6,0× |
| Corrosivo/generatore di acidi | PVC rigido, CPVC, Fluoropolimeri (PVDF), HFFR | Vite rivestita in PTA a base Ni o vite in acciaio inossidabile 9Cr18Mo | Canna bimetallica a base Ni-Base (Ni-60) colata centrifugamente | 3,5× – 5,0× |
| Alta temperatura/corrosivo/abrasivo | LCP + 40% GF, PEEK + 30% GF, PEI, PPS | Vite bimetallica con base in cobalto (stellite) o WC | Canna bimetallica a base di cobalto/carburo di tungsteno | 4,0× – 5,5× |
2. Processi produttivi: fusione centrifuga e rivestimento in PTA
Il raggiungimento di un legame metallurgico privo di difetti tra la lega di base e il rivestimento protettivo richiede processi di produzione specializzati sia per il cilindro che per la vite.
-
2.1 Colata centrifuga per botti
Canne bimetallichesono prodotti utilizzando la fusione centrifuga ad alta temperatura. Le polveri di leghe di precisione (base Fe, base Ni, base Co o composito WC) sono distribuite uniformemente all'interno di un tubo di supporto in acciaio legato senza saldatura (ad esempio 4140 o 38CrMoAlA).
Il gruppo viene sigillato, posto in un forno specializzato e riscaldato a 1050°C–1250°C per fondere completamente la polvere di lega. Il forno fa girare il tubo ad alte velocità di rotazione, generando forze centrifughe superiori a 50G. Questa forza spinge il liquido della lega ad alta densità verso l'esterno contro la parete interna, spremendo gas, scorie e impurità. Mentre si raffredda, si forma un rivestimento denso e privo di pori (spessore 1,5–2,5 mm), fuso con il guscio di acciaio.
-
2.2 Plasma PTA e rivestimento laser per viti
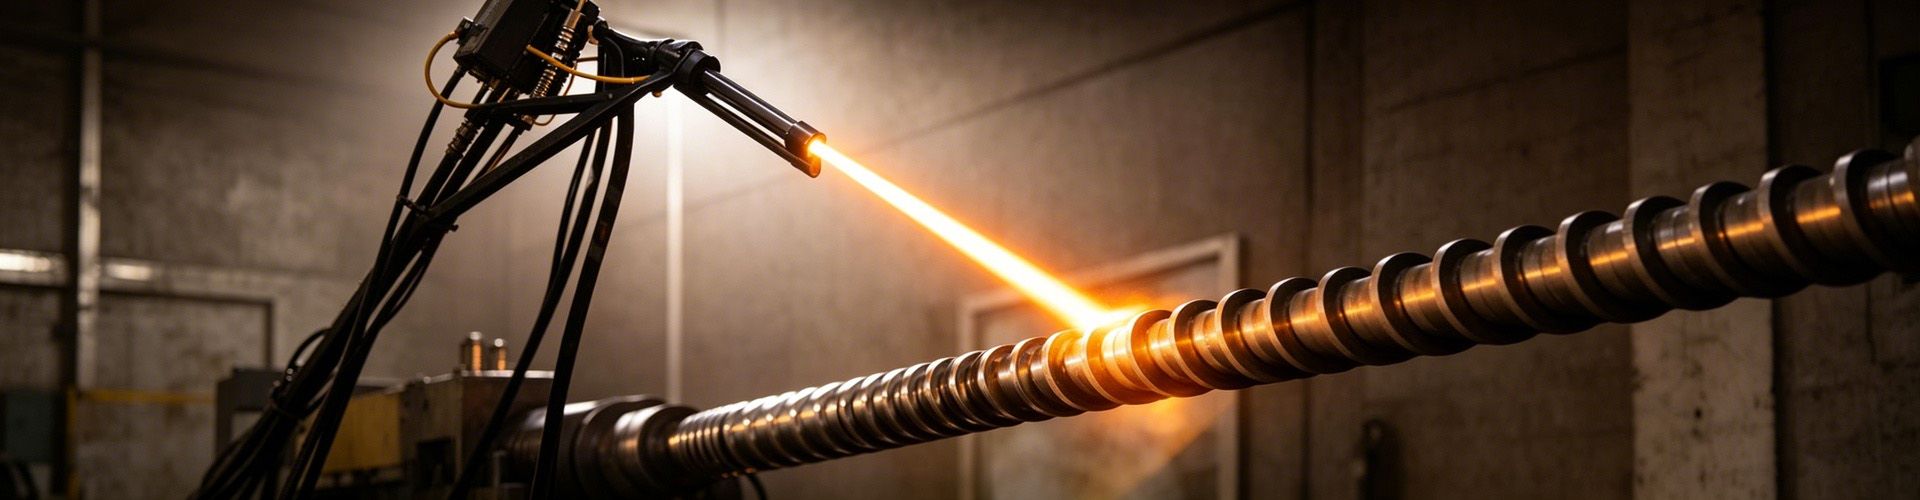
Viti bimetallichesono prodotti utilizzando rivestimenti duri PTA (Plasma Transferred Arc) o rivestimenti laser ad alta potenza. Una torcia al plasma ad arco o un raggio laser focalizzato fondono sia la superficie del substrato della vite che la polvere di lega atomizzata (contenente particelle di carburo di tungsteno sospese in una matrice di nichel o cobalto).
Questo processo deposita uno spesso strato di usura (spessore 1,5–2,0 mm) sulle creste delle eliche o sull'intera superficie del canale. Il basso apporto di calore riduce al minimo la diluizione con il metallo di base, preservando l'elevata durezza e resistenza alla corrosione del rivestimento in lega depositato.
5. Analisi del costo totale di proprietà finanziario (TCO) e del ROI
Sebbene i componenti bimetallici richiedano un investimento iniziale maggiore rispetto alle unità nitrurate, la loro durata operativa prolungata e i tempi di inattività ridotti comportano costi operativi complessivi inferiori.
Di seguito è riportata un'analisi finanziaria del TCO di 3 anni per una macchina per lo stampaggio a iniezione da Ø55mm che lavora in continuo PA66 rinforzato con il 30% di fibra di vetro (PA66 + 30% GF):
| Categoria di costo | Assemblaggio nitrurato standard | Unità bimetallica in carburo di tungsteno PIPLL | Impatto sui costi e risparmio netto |
|---|---|---|---|
| Prezzo di acquisto iniziale dell'hardware | $ 1.200 | $ 2.800 | Premio di investimento iniziale: +$1.600 |
| Frequenza di sostituzione (36 mesi) | Sono necessarie 3 sostituzioni (ogni 9-12 mesi) | 0 Sostituzioni richieste (durata di vita superiore a 36 mesi) | Risparmia 3 cicli di revisione completi |
| Costo di approvvigionamento hardware diretto | $ 3.600 ($ 1.200 × 3 unità) | $ 2.800 ($ 2.800 × 1 unità) | Risparmio diretto sull'hardware: $ 800 |
| Perdite dovute ai tempi di inattività della produzione | $ 5.400 (36 ore di inattività totale a $ 150/ora) | $ 0 (zero tempi di inattività non programmati) | Costo dei tempi di inattività evitati: $ 5.400 |
| Costi degli scarti e degli scarti di resina | $ 4.500 (tasso di scarto medio del 2,5% dovuto alla deriva del cuscino) | $ 900 (tasso di scarto <0,5% con cuscino stabile) | Risparmio di rifiuti materiali: $ 3.600 |
| Costo operativo totale (TCO) triennale | $ 13.500 | $ 3.700 | Risparmio cumulativo netto: $ 9.800! |
5.1 Periodo di rimborso del ritorno sull'investimento (ROI).
Periodo di rimborso = (Premio di investimento bimetallico iniziale) / (Tasso di risparmio mensile)
Periodo di rimborso = $ 1.600 / ($ 9.800 / 36 mesi) = 5,87 mesi.
Conclusione: l'investimento aggiuntivo in un gruppo vite e cilindro bimetallico PIPLL premium si ripaga in meno di 6 mesi. Nell'arco di una finestra operativa di 3 anni, l'unità garantisce una riduzione dei costi netti di 9.800 dollari per macchina.
6. Garanzia di qualità, tolleranze di produzione e protocollo di manutenzione
Per massimizzare la durata dei componenti, PIPLL applica rigorose tolleranze di produzione e controlli di qualità a ogni vite e cilindro bimetallico:
-
Ispezione dell'integrità del legame ad ultrasuoni: I fusti sono sottoposti al rilevamento dei difetti a ultrasuoni al 100% e ai test di pressione idrostatica per garantire un legame metallurgico impeccabile con porosità del rivestimento o microfessurazioni pari a zero.
-
Finitura superficiale CNC di precisione: Il diametro esterno della vite e il diametro interno del cilindro sono rettificati a CNC secondo gli standard DIN ISO 2768-m, mantenendo la rettilineità entro 0,02 mm/m e la rugosità superficiale inferiore a Ra 0,4 µm.
-
Raggi di radice lucidati: I raggi delle radici delle viti e le zone di transizione ricevono una finitura a specchio altamente lucida per prevenire il ristagno della resina e il degrado termico.
Per discutere le sfide specifiche della lavorazione dei polimeri, richiedere consigli sui materiali personalizzati o ordinare un set di sostituzione bimetallico, contattare il supporto tecnico PIPLL all'indirizzo e-mail: eric@pipll.com
Cellulare/Whatsapp: +86-15267878906 o visita https://www.pipll.com