Languages
Composti rinforzati con fibra di vetro: specificazione della vite e del cilindro
-
-
Composti rinforzati con fibra di vetro: specificazione della vite e del cilindro
Dove il 20-50% di fibra di vetro distrugge effettivamente una superficie di lavoro e quale costruzione sopravvive.
Plastica rinforzata con fibra di vetro · Cilindro della vite PA66 caricato con vetro · Cilindro della vite in carburo di tungsteno · Usura abrasiva
-
1. Cosa cambia effettivamente quando si aggiunge la fibra di vetro
Un composto caricato con vetro non è una versione più dura della resina non caricata. Le fibre sono corte, rigide e molto più dure dell'acciaio contro cui scivolano e sono presenti in una percentuale compresa tra il 20 e il 50% in peso nella maggior parte dei gradi rinforzati. Ciò modifica allo stesso tempo il meccanismo di usura, la storia del calore e il rischio di qualità, motivo per cui acanna a vite bimetallicaacquistati per "servizio pieno di vetro" possono ancora tornare presto.
- La lunghezza della fibra è una variabile di qualità e la vite può accorciarla
- Il carico abrasivo è una fase dura, non un riempitivo morbido: taglia anziché lucidare
- La maggior parte dei gradi tecnici rinforzati sono igroscopici, quindi l'essiccazione e lo sfiato si aggiungono alla questione dell'usura
-
APPROFONDIMENTI CHIAVE
Scegliere la fibra di vetro significa specificare quattro cose contemporaneamente: resistenza all'abrasione, sopravvivenza della lunghezza della fibra, controllo dell'umidità e adattamento dimensionale. Acquistare solo il primo è il solito errore. -
2. Dove si verifica effettivamente il danno
Su una macchina che utilizza una mescola rinforzata, l'usura non è distribuita uniformemente sulla superficie di lavoro. Si concentra in quattro punti e ognuno punta a una parte diversa delle specifiche. ILprocedura dettagliata sulla modalità di guastocopre i meccanismi in generale; quella che segue è la versione specifica per la fibra di vetro.
Posizione Cosa trovi Perché succede qui Cosa cambia Cresta di volo a vite Larghezza della rampa consumata, cresta appiattita, luce aperta Massima velocità di scorrimento contro il foro, sezione sottile, metallo più caldo Rivestimento duro del volo, geometria della cresta e lega sulla vite, non solo sulla canna Foro della canna, zona di dosaggio Rigatura assiale e fascia di usura lucida, uscita che scende Fusione completamente fusa e completamente carica di fibre che si muove sotto pressione Famiglia di leghe del foro e spessore del rivestimento per quel livello di riempitivo Sezione di alimentazione e primi voli Bordi di volo arrotondati, radice levigata, scanalatura occasionale Granuli freddi e non compattati con alto contenuto di fibre, più carico meccanico Geometria della zona di alimentazione e se l'alloggiamento di alimentazione è indurito Punta della vite, valvola di non ritorno, anello di ritegno (iniezione) Erosione delle superfici di tenuta, perdite, peso della pallina incoerente La stessa massa abrasiva forzata attraverso gli spazi più stretti Materiale punta e valvola, sostituiti in set con la vite -
3. I quattro numeri che decidono la specifica
Quattro input muovono la risposta più di ogni altra cosa nell'indagine. Se arriva un preventivo senza che sia stato richiesto, la lega è stata scelta per abitudine e non per dovere.
- Contenuto del riempitivo in peso e se si tratta di vetro, minerale o entrambi
- Tipo di fibra e lunghezza nominale: filo tagliato, fresato o una miscela
- Temperatura di fusione e se il grado è igroscopico
- Ore di funzionamento all'anno e intervallo di manutenzione che stai cercando di raggiungere
I primi due impostano il tasso di abrasione. I secondi due decidono se è necessaria una famiglia resistente alla corrosione oltre che una resistente all'abrasione, perché una fusione calda, umida e leggermente acida attacca alcune leghe dure più velocemente di una più morbida ma più resistente alla corrosione. Questo compromesso è descritto in dettaglio nelGuida alla scelta delle leghe bimetalliche.
-
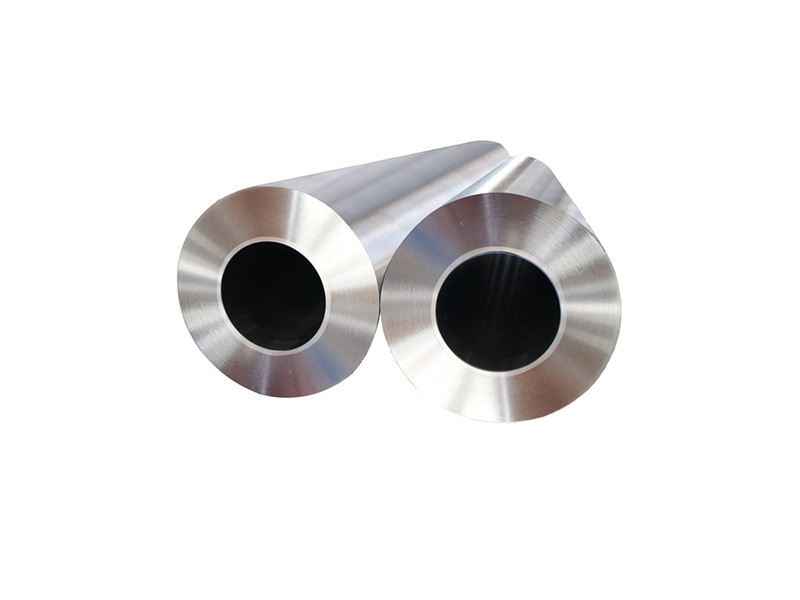
Barilotti e viti tenuti in diverse dimensioni. Lo strato resistente all'usura si trova solo a pochi millimetri della parete interna; tutto ciò che è al di fuori è strutturato e si consuma a un ritmo completamente diverso.
-
4. Perché “bimetallico” non è una risposta da sola
La parola descrive una costruzione, non un livello di prestazione. Un rivestimento standard a base di ghisa centrifugata e un composito di carburo di tungsteno sono entrambi "bimetallici" e su PA66 caricato con vetro al 30–50% non sono intercambiabili. Il moltiplicatore pubblicato per un sistema in metallo duro con elevata resistenza alla fibra di vetro è di circa quattro-sei volte un foro nitrurato; un rivestimento a base di ferro specifico per riempitivo medio-basso si trova molto al di sotto di quello.
Costruzione Durezza di lavoro Strato tipico La migliore vestibilità Il compromesso Nitrurato (classe 38CrMoAlA) Cassa temprata in superficie, non completamente temprata Una frazione di millimetro di cassa Classi di materie prime non riempite e leggermente riempite La profondità della cassa corrisponde all'intero budget di usura; una volta violato, l'usura accelera Bimetallico standard, base in ferro HRC 58–62 1,5–2,0 mm Gradi per ingegneria generale, vetro inferiore a circa il 15-20% Conveniente, ma il volume del carburo non è disponibile per il 30%+ di fibra Composito di carburo di tungsteno HRC 65–68 1,0–1,5 mm 30–50% di fibra di vetro o di carbonio, gradi tecnici caricati con minerali Strato più sottile, costo più elevato: le specifiche devono effettivamente richiederlo A base di nichel, resistente alla corrosione 45–50 HRC 2,0–3,0 mm Corrosivo e abrasivo insieme: gradi ritardanti di fiamma, acidi o alogenati Durezza inferiore in base alla progettazione; sceglierlo solo per l'abrasione è una specifica errata APPROFONDIMENTI CHIAVE
La domanda non è “è bimetallico” ma “quale famiglia di leghe, con quale spessore dello strato, su quale componente”. Due di queste tre risposte solitamente mancano in una citazione. -
5. Il lato della vite: rivestimento duro e perché la cresta va per prima
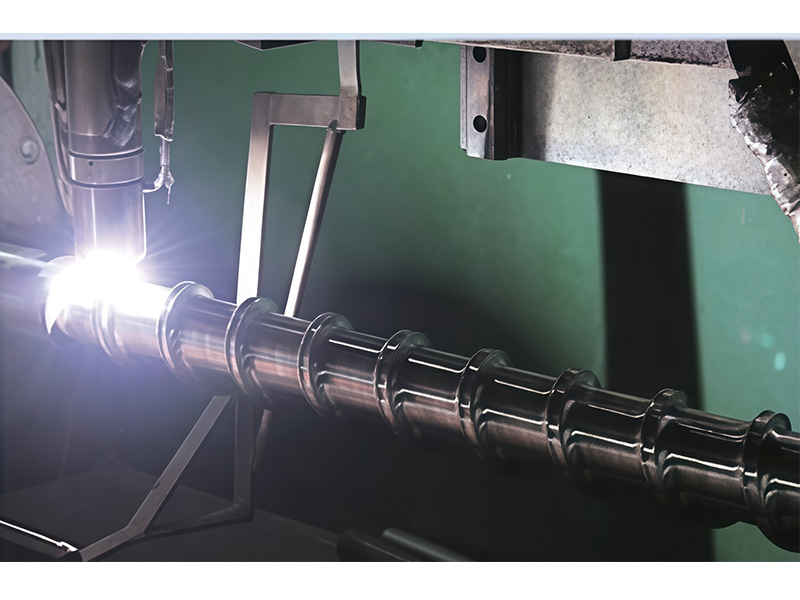
In servizio rinforzato la vite solitamente perde la sua superficie di lavoro prima della canna, perché la cresta di volo combina la massima velocità di scorrimento con la sezione più sottile. UNvite di estrusione bimetallicarisolve questo problema depositando uno strato contenente carburo sul facchino, tipicamente mediante saldatura PTA o rivestimento laser, a circa 1,5–2,0 mm.
- Lo strato deve essere sufficientemente spesso da resistere alla rimolatura almeno una volta
- Deve essere applicato sulla cresta e sul fianco anteriore, non solo sulla parte superiore
- La diluizione con il metallo di base è ciò che costa silenziosamente la durezza: chiedi come viene controllata
- I facchini con superficie dura non possono essere rifiniti allo stesso modo di una vite semplice; il profilo finito deve essere tagliato dopo la deposizione
Laddove l'intera vite viene sostituita anziché ricostruita, avite completamente temprataa volte è la risposta più sensata per livelli di riempitivo moderati: si consuma in modo uniforme e può essere rilucidato, a scapito della massima resistenza all'abrasione.
-
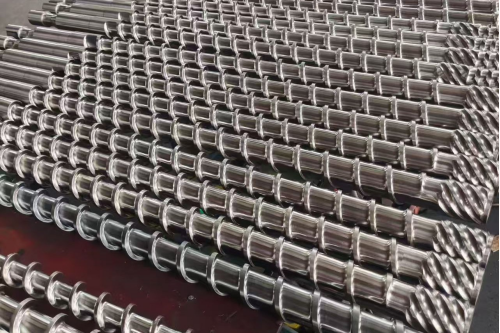
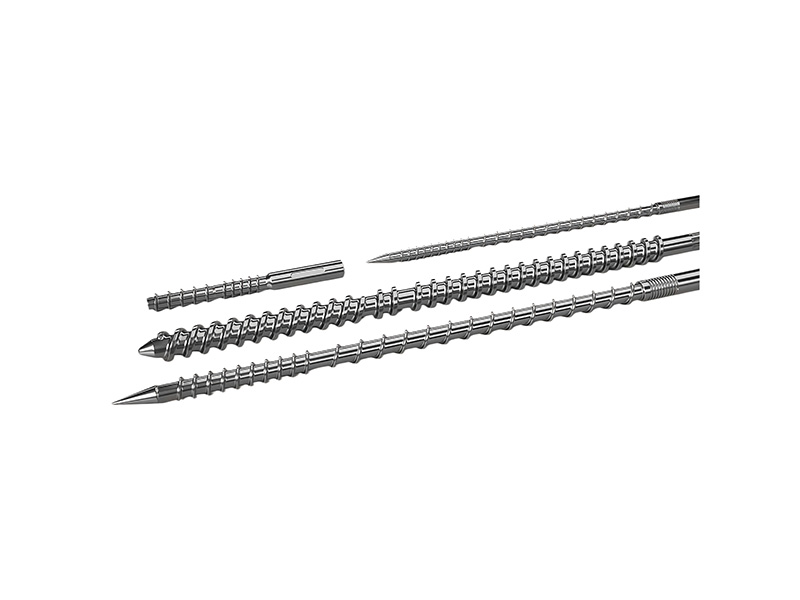
Viti finite messe in scena in rack. Una vite è costruita per un composto e una macchina; il diametro è l'unica dimensione che due diversi compiti condividono in modo affidabile.
-
6. La lunghezza della fibra è una specifica di qualità, non solo una specifica di usura
Questa è la parte della lavorazione della fibra di vetro che riceve meno attenzione in una richiesta di viti e causa il maggior numero di discussioni a valle. Il rinforzo funziona solo finché le fibre sono sufficientemente lunghe; ogni elemento di miscelazione ad alto taglio, ogni transizione brusca di compressione e ogni impostazione eccessiva di contropressione li accorcia. Il risultato è una parte che supera l'ispezione dimensionale e non supera il test di resistenza.
- Gli elementi di trasporto muovono il materiale con un taglio basso; i blocchi impastatori si mescolano con un elevato taglio e rompono le fibre
- Una vite configurata per la dispersione di un riempitivo minerale sovraccaricherà un grado caricato con vetro
- La contropressione e la restrizione dello schermo aggiungono taglio ovunque, non solo dove previsto
- Il rimacinato dei rottami rinforzati trasporta fibre già accorciate; trattarlo come un materiale diverso
Sulle linee di compounding a doppia vite questa è una questione di configurazione degli elementi, trattata nelElementi bivite paginae nelnote applicative sulla composizione. Su una singola vite è una questione di rapporto di compressione, sezione di miscelazione e velocità della vite: ilgamma a vite singolaè dove vengono fatte quelle scelte.
APPROFONDIMENTI CHIAVE
Una vite che massimizza la dispersione e una vite che preserva la lunghezza della fibra sono viti diverse. Decidi quale componente effettivamente necessita prima del preventivo, non dopo il test di resistenza. -
7. Geometria delle viti per composti caricati di vetro
I gradi rinforzati sono solitamente più rigidi, più abrasivi e meno tolleranti nei confronti dei punti morti rispetto alla versione non caricata dello stesso polimero. La geometria deriva da questo piuttosto che da un generico modello di “vite antiusura”.
- Compressione più profonda e delicata in modo che la fibra venga bagnata senza essere schiacciata
- Nessun gradino o sottosquadro tagliente in cui il materiale possa depositarsi e degradarsi
- Tratti di barriera o di miscelazione solo dove l'esigenza di dispersione giustifica il taglio
- Una sezione di alimentazione che può effettivamente afferrare un granello scivoloso a bassa densità apparente
Per i composti altamente riempiti e sensibili al calore, ilfusto in polimero ad alto riempimentoe ilnote di lavorazione ad alto contenuto di CaCO3descrivi lo stesso problema di geometria dal punto di vista minerale e il ragionamento va avanti.
-
8. Asciugatura, ventilazione e guasti che sembrano usurati
PA, PBT e la maggior parte dei gradi tecnici rinforzati sono igroscopici. L'umidità trasportata nella massa fusa idrolizza il polimero e i sintomi - bolle, vuoti, dilatazione, calo di resistenza, peso del proiettile incoerente - vengono regolarmente attribuiti alla vite e alla canna. Prima che una lega venga cambiata, il materiale deve essere asciutto e la macchina deve essere in grado di verificarlo.
- Resina essiccata al limite di umidità indicato per la qualità e ricontrollata dopo lo stoccaggio, non solo dopo l'essiccazione
- Un fusto ventilato o ventilato sotto vuoto dove la qualità e il contenuto di rimacinato lo giustificano
- Temperatura di fusione misurata sull'ugello o sulla matrice, non letta dal controller
- Un controllo che l'“usura” sia effettivamente dimensionale e non chimica
La distinzione è importante dal punto di vista commerciale: un problema di corrosione o idrolisi non può essere risolto acquistando una lega più dura, e l'impianto finisce per pagare il doppio. ILpagina di applicazione della poliammidee ilPagine PE e PPstabilire ciò di cui ogni famiglia ha bisogno; per materiale riciclato o rinforzato pesantemente macinato, iniziare dapercorso del materiale riciclato.
-
9. Cosa misurare sulla parte che si sta sostituendo
Una sostituzione rinforzata è valida tanto quanto lo è il record di usura alle sue spalle. Cinque misurazioni trasformano il concetto di "usura" in una specifica e tutte possono essere effettuate prima che la macchina venga riassemblata.
Misurazione Dove Cosa ti dice Cosa cambia OD del volo della vite Su tutta la lunghezza, ogni 100–150 mm Dove la cresta ha perso materiale, e quanto Se la vite viene ricostruita o sostituita e quali zone necessitano di riporto duro ID del foro della canna Stesse posizioni assiali della vite Usura dell'alesaggio ed eventuale ovalizzazione Sia che la canna sia rivestita, rifoderata o sostituita Liquidazione OD meno ID in ciascuna posizione Il numero che effettivamente governa la produzione e il leak-back Se entrambe le parti devono essere sostituite insieme Larghezza del volo in cresta Zone di alimentazione, compressione e dosaggio Usura dello stemma, che solo OD nasconde Spessore del riporto duro e se è ancora possibile la riaffilatura Modello di usura: fotografie Ogni zona, con una scala nel riquadro Abrasione contro corrosione contro danno meccanico Famiglia di leghe, non solo durezza della lega -
Set di viti e cilindri imballati per la spedizione. La coppia è specificata insieme: la distanza tra loro è il numero che decide l'output e non appartiene a nessuna delle due parti.
-
10. Cosa inviare per un preventivo
Le richieste di dazi rafforzati falliscono ogni volta per lo stesso motivo: i dettagli della macchina arrivano senza i dettagli della mescola, oppure la mescola arriva senza prove di usura. ILlista di controllo per un progetto sostitutivoha la versione lunga; quello corto è sotto.
- Marca della macchina, modello e diametro della vite, più il disegno originale se esistente
- Grado di resina, tipo e percentuale di riempitivo e proporzione di rimacinato
- Temperatura di fusione, produzione, velocità della vite e ore di funzionamento all'anno
- Le misurazioni nella sezione 9 e le fotografie di ciascuna zona di usura
- L'intervallo di manutenzione che stai cercando di raggiungere e il risultato ottenuto dall'ultima parte
Se la macchina è un progetto proprietario, asostituzione costruita secondo i disegni OEMè solitamente il percorso più breve e ilprocesso di produzioneEpagine di capacitàdescrivere come è realizzata la parte e quanto tempo richiede. Dove la geometria deve cambiare così come la lega, ilvite e canna personalizzateil percorso copre la coppia insieme.
È inoltre opportuno indicare l'intervallo di manutenzione richiesto in mesi anziché in aggettivi. Un calibro rinforzato acquistato per raggiungere i 24 mesi e uno acquistato per raggiungere i 36 non sono lo stesso acquisto, e ilparametri di riferimento dell'intervallo attesodarti qualcosa con cui confrontarti.Pagina di produzione di PIPLLstabilisce ciò che l'impianto può trattenere in termini di lega, spessore dello strato e geometria del foro, che è ciò che rende l'intervallo un impegno piuttosto che una speranza.
-
✔ Specialista di viti e cilindri in fibra di vetro | ✔ Carburo di tungsteno · Bimetallico · Superficie dura · Temprato a fondo
✔ Geometria di sopravvivenza della lunghezza della fibra | ✔ Mappatura dell'usura · Sostituzione OEM · Ingegneria degli intervalli di manutenzione