Languages
Cilindro a vite per tubi in PVC: linee coniche, parallele e a vite singola abbinate
Cilindro a vite per tubi in PVC: linee coniche, parallele e a vite singola abbinate
Il PVC rigido non perdona la vite. L'architettura giusta mantiene stabile la fusione, mentre quella sbagliata si manifesta con punti neri, picchi e una durata di servizio breve.
Cilindro a vite per tubi in PVC · Doppia vite conica · Cilindro a vite per estrusione di tubi
1. Perché il cilindro della vite determina la qualità del tubo in PVC
I problemi dei tubi in PVC vengono spesso attribuiti innanzitutto allo stampo o alla formulazione. In pratica la vite e il cilindro stabiliscono le condizioni con cui la trafila deve lavorare: quanto taglio subisce il materiale, quanto tempo rimane caldo e quanto uniformemente viene plastificato prima di raggiungere la testa.
Il PVC rigido offre un margine minimo. Si degrada anziché semplicemente ammorbidirsi quando è sovraccarico di lavoro e il danno non è reversibile:
·Un taglio eccessivo aumenta la temperatura di fusione e avvia la degradazione termica
· La plastificazione non uniforme produce difetti superficiali e variazioni dimensionali
· Un tempo di permanenza lungo o incoerente provoca macchie nere e scolorimento
· La pressione di fusione instabile si traduce direttamente in una variazione della parete del tubo
Questo è il motivo per cui l’estrusione del PVC è un processo a basso taglio per progettazione, e perché la geometria del cilindro della vite è più importante qui che nella maggior parte degli altriApplicazioni in PVC . La stessa logica si applica a tutta la gamma di prodotti, daDrenaggio e tubo dell'acqua in UPVCAFilm e fogli in PVC .
APPROFONDIMENTI CHIAVENell'estrusione di tubi in PVC, il cilindro della vite non si limita a sciogliere il materiale. Decide se la massa fusa arriva intatta allo stampo.
2. Tre architetture su reali tubazioni in PVC
Attraversa un impianto di tubi e vedrai tre configurazioni di viti che svolgono il lavoro in PVC. Non sono intercambiabili e ognuno guadagna il suo posto in un punto diverso delle dimensioni e della gamma di output.
Architettura Dove si adatta Carattere Doppia vite conica Tubo e profilo in PVC rigido di piccole e medie dimensioni Ampia presa di alimentazione per polvere, alta compressione, basso taglio Bivite parallela Impianti ad alto rendimento per tubi, cartoni e multiformulazione Trasporto positivo modulare a diametro costante con camere ad incastro Vite singola Tubi di grande diametro, poliolefinici e tubi speciali Più semplice ed economico laddove il compito è sciogliere e pompare, non composto La scelta viene effettuata al momento della specificazione della linea ed è fissata per tutta la vita della macchina. Questo è importante per i ricambi:una canna conica a doppia viteEuna canna bivite parallela sono configurazioni di macchina diverse, non due versioni della stessa parte.
3. Doppia vite conica: lo standard per tubi in PVC rigido di piccole dimensioni
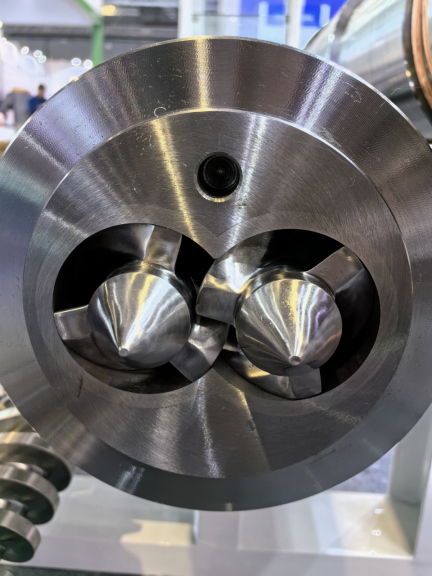
La vite conica è il motivo per cui questa geometria domina il PVC. La coclea è grande all'estremità di alimentazione, il che offre un'ampia area di aspirazione per polvere di PVC a bassa densità apparente, e si restringe verso lo scarico, creando la compressione gradualmente anziché in un unico passaggio.
Poiché la compressione è progressiva, il taglio rimane moderato e la massa fusa non viene surriscaldata nel percorso verso lo stampo. Per un polimero che si degrada invece di limitarsi ad ammorbidirsi, questo è l'intero argomento.
PIPLL costruisce la gamma generale conica in PVC attorno allo stesso principio. La canna è forgiata da un'unica billetta come struttura integrale senza giunzioni, che rimuove i giunti della flangia dove il PVC fuso può fuoriuscire e degradarsi. Il rapporto di compressione è impostato tra 2,5:1 e 3,5:1 per plastificare completamente senza spingere il taglio oltre il punto in cui il PVC inizia a rompersi.
Canna conica bivite per PVC Specifica PIPLL Base in acciaio 38CrMoAlA, con nitrurazione ionica proprietaria Strato nitrurato 0,4 – 0,6 mm a HV900 – 1100 Vita utile pubblicata 2 – 3 anni in applicazioni a basso riempimento Rapporto di compressione 2,5:1 – 3,5:1 Gioco radiale 0,1 – 0,15 mm Controllo della temperatura 3 – 5 zone di riscaldamento indipendenti, unico sistema di ventilazione Controllo di lavorazione Test al 100% prima della spedizione Le applicazioni vanno oltre il semplice tubo: su questa geometria vengono prodotti profili da costruzione, lastre per casseforme, granulazione, bordature e nastri sigillanti. Laddove il tubo è molto riempito, viene utilizzata la stessa architettura con una lega diversa: vediCanna conica a doppia vite in polimero ad alto riempimento .
4. Doppia vite parallela: quando una tubazione è parallela
Le macchine parallele mantengono un diametro della vite costante lungo tutta la lunghezza di lavorazione. Sono modulari, di più facile manutenzione e occupano una zona di lavorazione più lunga con trasferimento di coppia uniforme, motivo per cui compaiono negli impianti ad alta produttività e multi-formulazione.
La versione controrotante è quella che conta per il PVC. Il suo design coniugato ad incastro intrappola il materiale in camere chiuse a forma di C e lo spinge in avanti meccanicamente, quindi il trasporto è positivo e l'accumulo di pressione è forte. L'alimentazione diretta della polvere di PVC diventa pratica perché le camere chiuse non consentono il ponte e lo scivolamento in cui si imbatte il trasporto non positivo con la polvere, e il carattere di taglio complessivo rimane sufficientemente delicato per il PVC rigido.
Canna bivite parallela controrotante PIPLL Allineare Diametro della vite Φ45 – Φ300 Rapporto L/D 16 – 40 (personalizzabile) Materiale di base Acciaio legato premium 38CrMoAlA Opzioni di superficie Canna e vite bimetalliche, nitrurazione, elettrocromatura Dovere tipico Tubi, profili, pannelli, WPC, pavimentazioni SPC, pellettizzazione La compatibilità è solitamente il fattore decisivo tra i fornitori, perché le dimensioni dell'interfaccia differiscono a seconda del costruttore della macchina. PIPLL crea set per corrispondere direttamente alle build comuni:KraussMaffei KMD ,Gemello Battenfeld-CincinnatiEX ,Bausano MD ,Theysohn XTS EWeber DStra di loro – piuttosto che lavorare partendo da uno schema generico.
Per i compiti di pellettizzazione e riciclaggio sulla stessa architettura, ilcanna bivite conica granulatrice La pagina copre le varianti con zolletta di zucchero e tagliate a filo e le formulazioni riciclate vengono gestite con ilfusto in materiale riciclatoconfigurazione.
5. Vite singola: dove vince ancora sul tubo
Una singola vite è la macchina più semplice e per un lungo elenco di operazioni sui tubi più semplice è corretto. Laddove il compito è fondere e pompare una massa fusa uniforme in uno stampo, piuttosto che unire o omogeneizzare, una linea a vite singola lo fa con meno variabili e costi inferiori.
·Tubo corrugato a doppia parete di grande diametro in HDPE, PP e PVC
· Tubo a parete piena in UPVC e tubo di protezione del cavo
· Tubo acqua calda e fredda in PP-R, PE-RT e PE-X
· Tubo medico in PVC e tubo speciale
· Tubo industriale in PMMA, PC e ABS
Le configurazioni differiscono in base al servizio. Il design delle viti barriera migliora l'efficienza di fusione e l'omogeneizzazione della fusione per i tubi in poliolefina ad alto rendimento, un confronto che vale la pena leggerevite barriera rispetto alla vite convenzionale . Le sezioni di miscelazione Maddock e ananas gestiscono l'omogeneizzazione della fusione laddove il requisito è semplicemente l'uniformità, e la struttura di alimentazione scanalata supporta il trasporto stabile di solidi in linee ad alto rendimento: il compromesso tra questo e un foro liscio è illustrato inalimentazione scanalata rispetto alle canne ad alesaggio liscio .
La sezione copre l'intera gamma di applicazioni su tubazioni e tubi, compresa la costruzione corrugata, composita e multistratobarili di viti per estrusione di tubi e tubi .
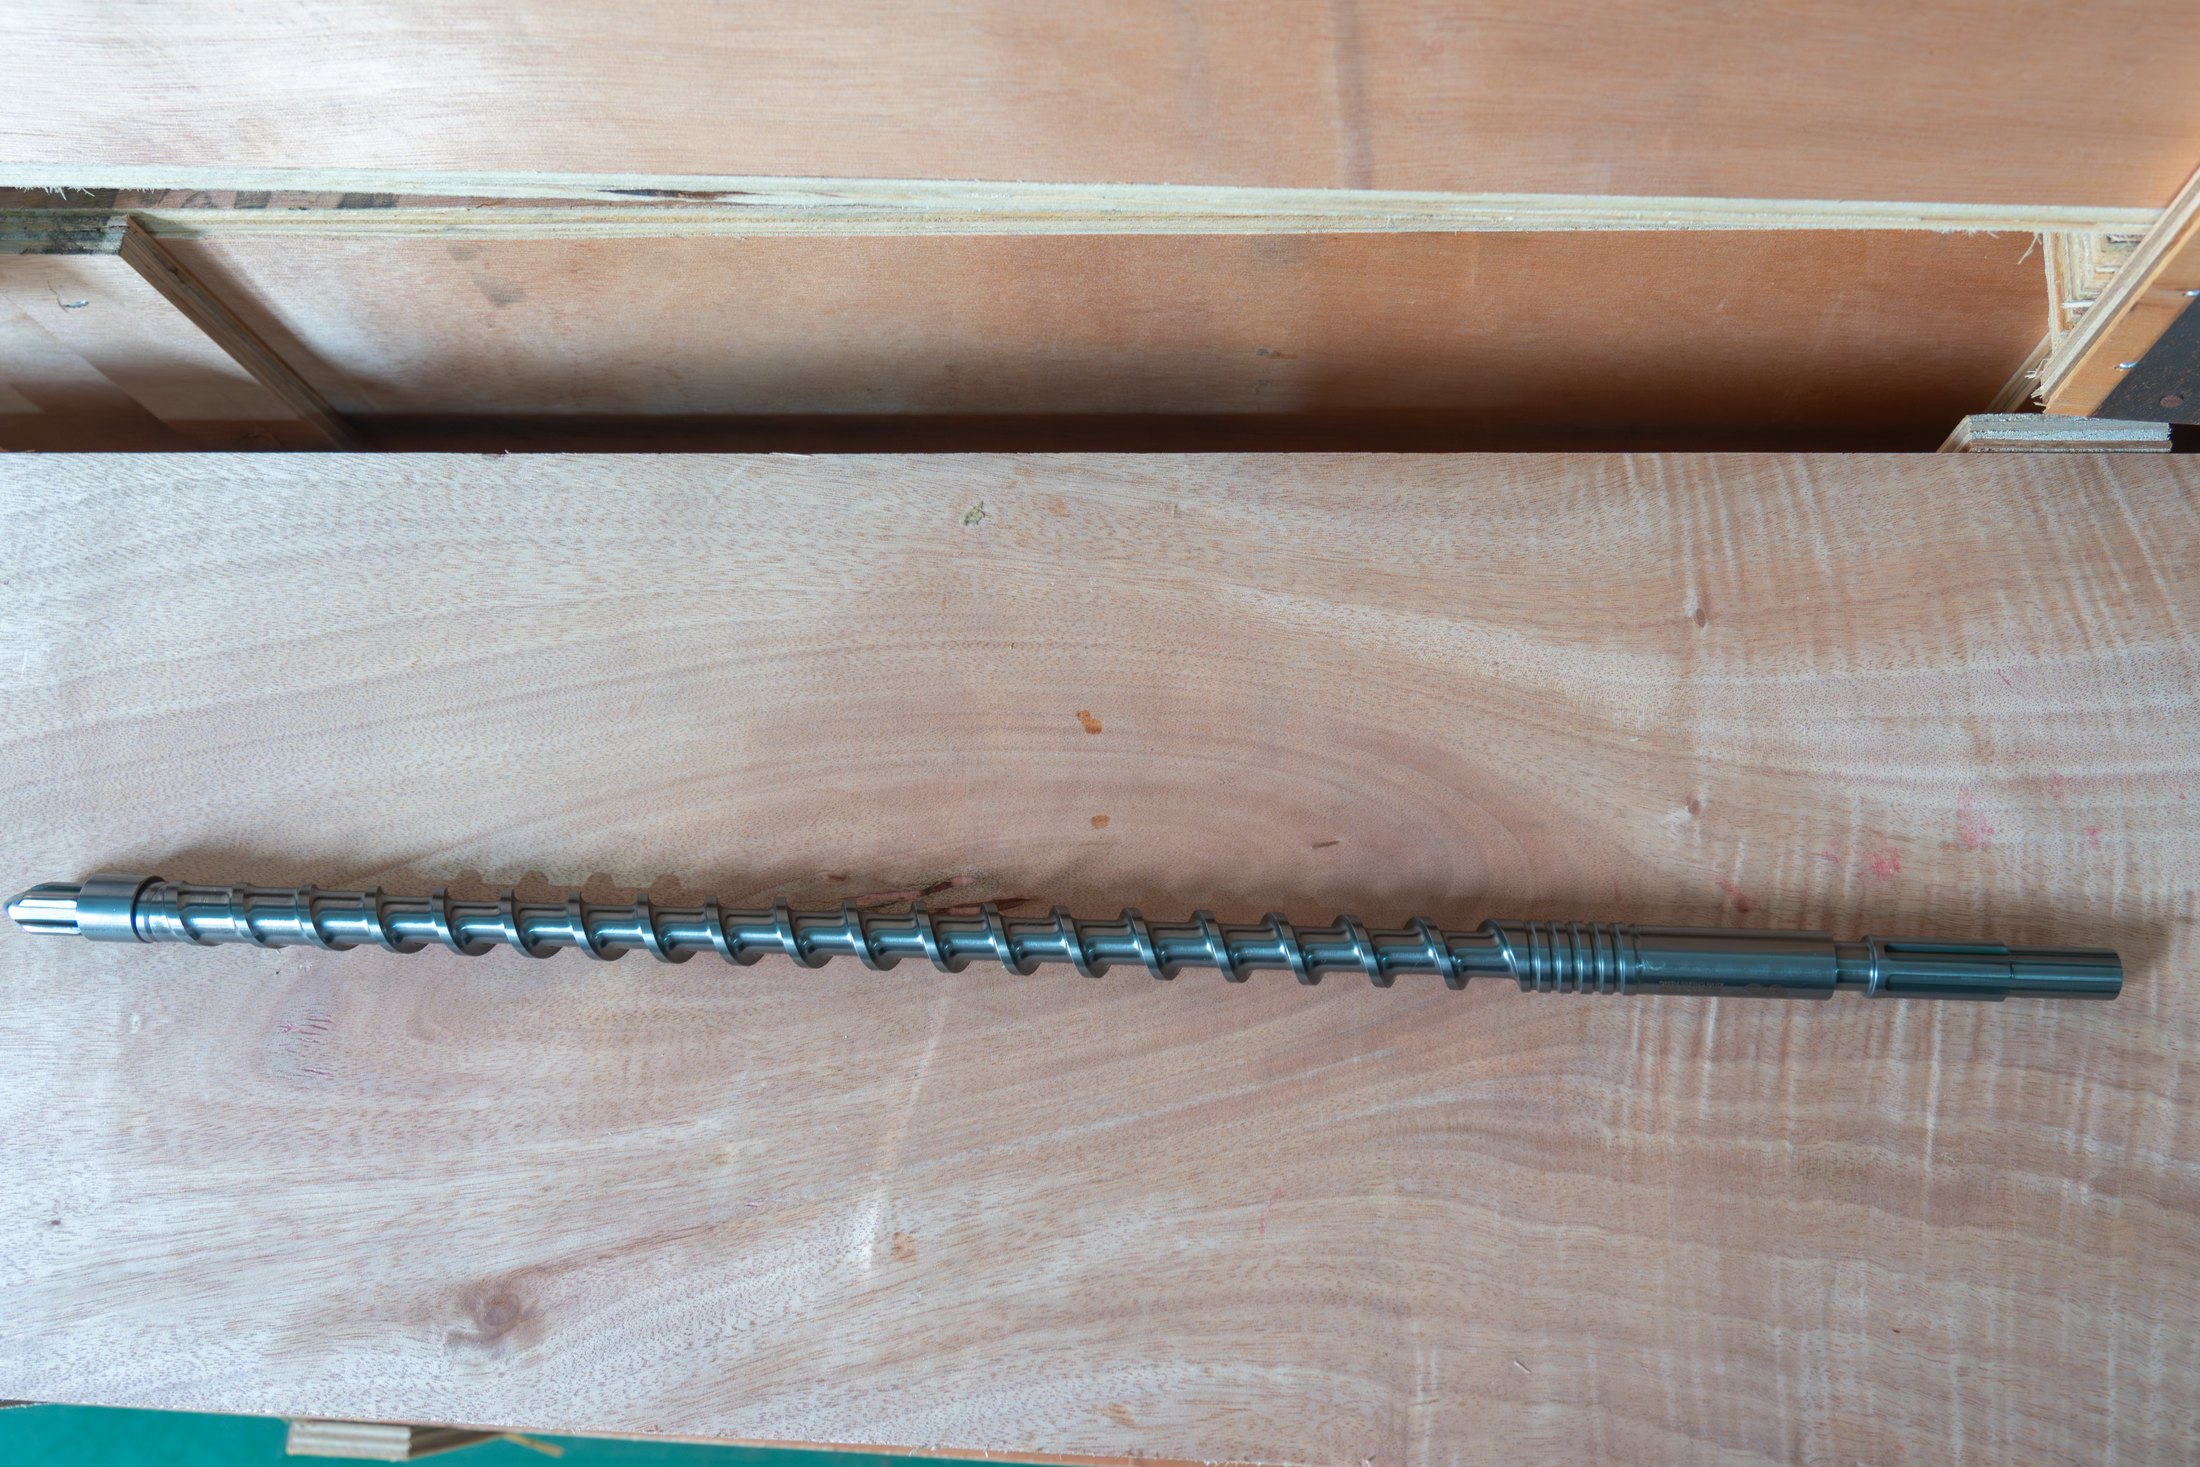
Una singola vite e un cilindro per l'estrusione di tubi. Laddove il dovere si sta sciogliendo e pompando anziché aggravarsi, questa è la risposta più semplice.
6. Dimensionamento del cilindro in base al diametro e all'uscita del tubo
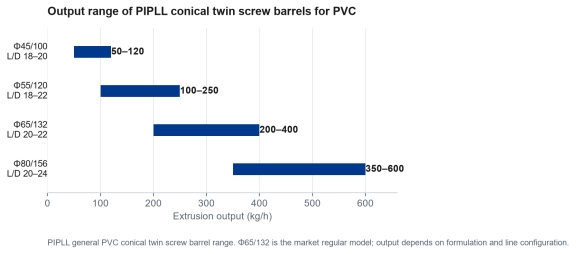
Una volta fissata l'architettura, la gamma di modelli si restringe rapidamente, poiché il diametro del tubo e la potenza target insieme determinano la dimensione del cilindro. La gamma generale conica in PVC copre le consuete finestre di produzione:
Modello PIPLL L/D Produzione Applicazione tipica Φ45/100 18-20 50–120 kg/h Tubo di piccolo diametro, profilo di precisione Φ55/120 18–22 100–250 kg/ora Tubo medio, profilo ordinario Φ65/132 20–22 200–400 kg/ora Modello normale di mercato, tubo e profilo universali Φ80/156 20–24 350–600 kg/ora Tubo di grande diametro, lamiera spessa Gamma di uscita delle canne bivite coniche in PVC generale PIPLL. Φ65/132 è il modello regolare del mercato; la produzione effettiva dipende dalla formulazione e dalla configurazione della linea.
Due avvertenze su quel tavolo. Innanzitutto, le cifre descrivono la gamma dei cilindri, non una promessa per la vostra linea: la formulazione, la progettazione dello stampo e le attrezzature a valle determinano tutti il risultato ottenibile. In secondo luogo, scegliere un cilindro di una misura più grande "per l'altezza libera" non è automaticamente più sicuro: una vite sovradimensionata funziona a bassa velocità con un lungo tempo di permanenza, che è proprio la condizione che il PVC rigido tollera peggio.
Canna conica a doppia vite con rivestimento interno, una costruzione che consente di rinnovare la superficie di usura.
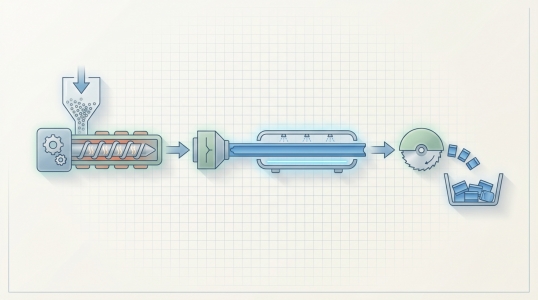
Schema di una linea di estrusione: tramoggia, cilindro e coclea, riscaldamento, testata e raffreddamento. Il cilindro della vite imposta la condizione di fusione ereditata dallo stampo.
APPROFONDIMENTI CHIAVEDimensionare il cilindro della vite in base al lavoro effettivamente eseguito. Il sovradimensionamento di una vite in PVC per ottenere spazio in più di solito costa sulla qualità della fusione piuttosto che sul margine di acquisto.
7. Caricamento del riempitivo e immagine dell'usura
Quasi nessuna formulazione di tubi in PVC è resina pura. Il carbonato di calcio è il riempitivo più comune e il suo livello di carico, non il diametro del tubo, di solito decide la durata di un set vite e cilindro.
Per le formulazioni non riempite e leggermente riempite, la costruzione nitrurata è normalmente sufficiente: PIPLL pubblica uno strato nitrurato di 0,4–0,6 mm a HV900–1100, con 2–3 anni di servizio in applicazioni a basso riempimento. Quando il carico di riempitivo aumenta, l’equilibrio si sposta. L'usura abrasiva accelera sui facchini e nella canna, e i prodotti di degradazione acida aggiungono un ulteriore elemento di corrosione.
Per questa combinazione esiste una struttura bimetallica e viene pagato lo strato di lega: PIPLL pubblica 1,5–3 mm a seconda del grado, a HRC 50–65 e temperature massime di esercizio da ≤400°C a ≤600°C. La scelta tracostruzione bimetallica e nitrurataè una questione di dovere e la famiglia di leghe per una determinata formulazione è stabilita inselezione delle leghe bimetalliche . Per il riempitivo stesso,carbonato di calcio in plastica spiega cosa fa a una formulazione.
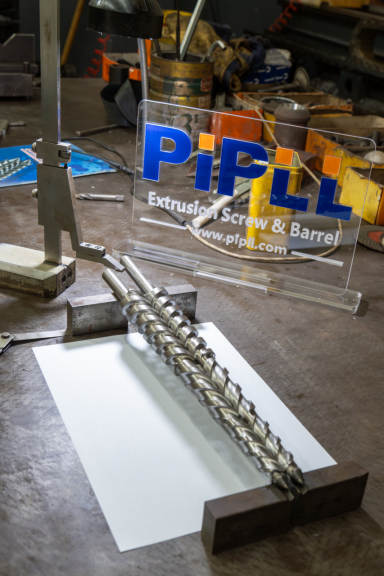
Una vite e la sua canna in officina. In caso di utilizzo in PVC pieno, entrambe le superfici sono soggette a usura, motivo per cui la scelta della lega riguarda la coppia anziché la sola canna.
8. Cosa può e cosa non può essere scambiato
La sostituzione avviene quando una buona linea viene compromessa. Le regole sono brevi e la prima è assoluta.
·Una canna conica non entra in una macchina parallela, o viceversa, senza una riprogettazione della macchina
· Viti e cilindro vengono sostituiti come un set abbinato: interasse, profilo e gioco sono progettati insieme
· Una lega più dura non compensa una geometria sbagliata
· Una nuova canna su una vite usurata non ripristina altro che l'ordine d'acquisto
Le dimensioni che devono essere abbinate sono specifiche: diametro della vite e lunghezza totale, rapporto L/D, interasse, geometria del foro, posizione dell'apertura di alimentazione, disposizione di riscaldamento e raffreddamento e collegamento al riduttore. NostroGuida in PVC con cilindro bivite parallelo funziona attraverso quella lista di controllo per macchine parallele e la logica generale per qualsiasi estrusore è inguida per la sostituzione del cilindro a vite . Laddove è prevista un'usura ripetuta, acanna con rivestimento interno permette di rinnovare la superficie di usura senza sostituire l'intera canna.
APPROFONDIMENTI CHIAVEAbbina la parte alla macchina, quindi abbina la lega alla formulazione. Invertire quell’ordine è il modo in cui i progetti di sostituzione vanno male.
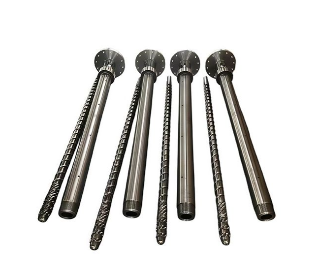
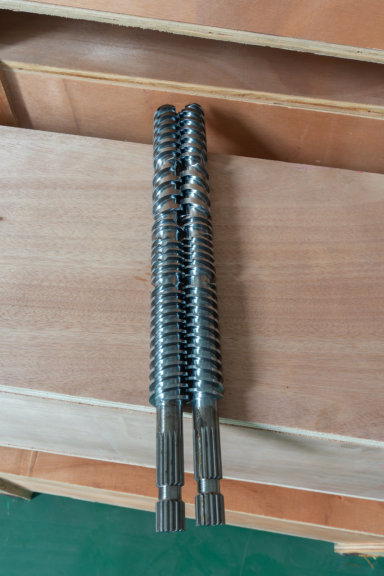
Una coppia di viti gemelle parallele abbinate. La connessione e l'interasse differiscono tra i modelli di macchina, motivo per cui i set sostitutivi sono abbinati anziché modellati.
9. Misurare un set indossato prima di ordinare
L'usura su un cilindro a vite in PVC è raramente uniforme. La zona di alimentazione, la zona di compressione e la regione ad alta pressione si usurano a velocità diverse e la misurazione di una sola posizione può nascondere il vero problema.
·Diametro esterno e condizione di ogni elica
· Misurazione del foro in diverse posizioni lungo la canna
· Spazio tra la vite e il foro in ciascuna posizione
· Stato della zona di alimentazione e della sezione ad alta pressione
· Condizioni della punta della vite, della scanalatura e dell'accoppiamento
· Collegamenti di riscaldamento e raffreddamento del barile
· Fotografie, targhetta della macchina e problema di produzione osservato
Con queste informazioni è possibile costruire una citazione su misurazioni piuttosto che su ipotesi. Senza di esso, il solito ripiego è il disegno originale - e se manca anche questo, le fotografie e le dimensioni chiave supportano comunque una valutazione iniziale, che è ciò che il nostroprocesso personalizzato di vite e cilindroè progettato intorno. Il modo in cui un disegno diventa una botte finita viene spiegato di seguitoprocesso di produzione Ecapacità produttiva .
10. Sintomi che puntano al cilindro della vite
L'usura si annuncia prima di fallire. I segnali riportati di seguito non dimostrano che il cilindro della vite sia l'unica causa (l'alimentazione, il controllo della temperatura, lo stampo e l'attrezzatura a valle meritano tutti un controllo), ma li inseriscono nell'elenco.
· Riduzione graduale della produzione
· Per lo stesso risultato è necessaria una maggiore velocità della vite
· Pressione di fusione instabile e produzione in aumento
· Minore plastificazione, maggiori difetti superficiali
· Variazione crescente dello spessore della parete
· Graffi, vaiolature o corrosione visibili sui voli
· Riparazione ripetuta dello stesso componente
L'impennata in particolare ha diverse possibili cause, e ilguida alla risoluzione dei problemi relativi all'output di estrusione instabile separa le cause lato vite da quelle lato processo. Se si sospetta usura ma non è possibile arrestare la linea,ispezione senza smontaggio descrive cosa può essere controllato sul posto. Dazio in PVC adiacente comeFilm e fogli in PVC EEstrusione di PET in scaglie e macinato segue la stessa logica di usura con finestre di temperatura diverse.
Hai bisogno di aiuto con un cilindro a vite per tubi in PVC?
Inviaci il modello della macchina, il diametro del tubo, la formulazione e la produzione target e ti consiglieremo la dimensione e la costruzione del cilindro. PIPLL produce cilindri bivite conici e paralleli e viti singole per linee di tubi, profili, lastre e granulazione in PVC.
· Canne bivite coniche in PVC generale da Φ45/100 a Φ80/156, con specifiche standard in stock
· Set compatibili per Bausano, Weber, Theysohn, Luigi Bandera, Battenfeld, KraussMaffei e altri importanti costruttori
· Opzioni nitrurate e bimetalliche adatte al carico del riempitivo e alla temperatura operativa
Contattaci ora
Eric Dong | Cofondatore |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com