Languages
Почему ломаются шнеки экструдера: анализ неисправностей перед заказом замены
-
-
Почему ломаются шнеки экструдера: анализ неисправностей перед заказом замены
Сломанный винт — свидетельство, а не неудача. Прочтите перелом, и вы поймете, стоит ли покупать деталь или чинить машину.
ПОЛОМКА ВИНТА ЭКСТРУДЕРА · АНАЛИЗ ПОЛОМКИ ВИНТА · УСТАЛОСТЬ КРУТЯЩЕГО ШНЕКА · ОБРАТНЫЙ ИЗГИБ
-
1. Винт редко ломается из-за перегрузки.
Экструзионные шнеки почти никогда не выходят из строя при нормальной работе. В этом случае виноват инстинкт: привод был слишком сильным, материал слишком жестким, оператор слишком нетерпеливым. Чрезмерное затягивание действительно ломает винты, но на практике изгиб вызывает больше поломок, чем крутящий момент, и эти два случая оставляют совершенно разные доказательства.
Это различие определяет, сколько вы потратите. Сбой крутящего момента — это событие, которое обычно можно датировать и объяснить. Неисправность при изгибе — это состояние, которое развивалось месяцами, и оно приведет к тому же самомувинтесли условие не изменится.
-
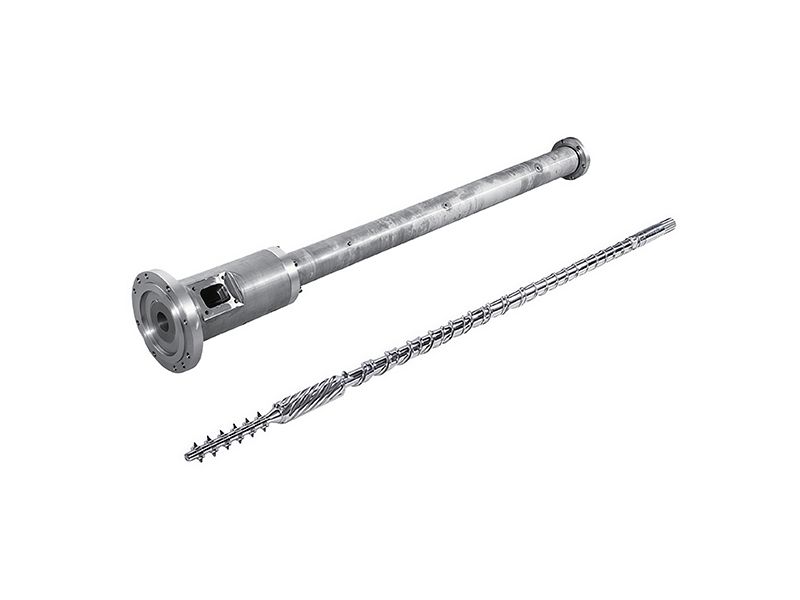
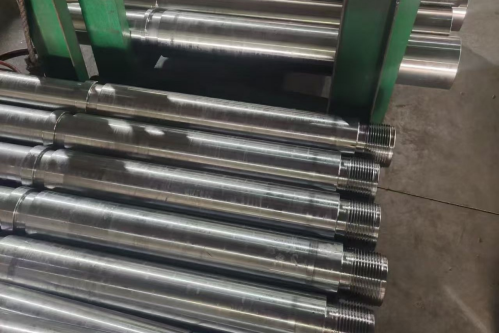
Шнек и цилиндр трубного экструдера. Геометрия и обработка поверхности выбираются в зависимости от задачи; поверхность перелома подскажет вам, был ли этот выбор достаточным.
-
КЛЮЧЕВАЯ ИНФОРМАЦИЯ
Винт, у которого сломалась одна из самых толстых секций, почти наверняка не был затянут слишком сильно. Это самое полезное предложение в этой статье, и его чаще всего игнорируют.Сбои также кластеризуются по приложениям, как и исправления. Атрубный винтобычно выходит из строя при пусковом моменте после длительного простоя,пленочный винтпри изгибе, как только зазор откроется, икабельный винто сдвиговой истории зоны высокого сжатия.
-
2. Прочтите перелом, прежде чем что-либо чистить
Лицо перелома является самым дешевым доступным диагностическим средством, и его разрушают проволочной щеткой. Сфотографируйте его, прежде чем кто-нибудь прикоснется к нему. Четыре особенности разделяют механизмы, и ни одна из них не нуждается в лаборатории.
Что ты видишь Механизм Что это значит для следующей части Радиальные трещины, идущие от поверхности полета к центру. Крутильная перегрузка Одно событие, резкий скачок крутящего момента — ищите холодный запуск или металлический примесь. Винт «завелся»; шаг полета возле перерыва заметно короче Крутильная перегрузка Подтверждает крутящий момент, а не усталость. Винт увеличился в диаметре, и его может быть трудно удалить. Единственная сквозная трещина, без радиальных трещин, без изменения шага. Обратная усталость при изгибе Состояние, а не событие: требуется проверка зазора и центровки. Гладкая прогрессивная зона с пляжными отметками, затем грубая зона окончательного разрыва. Многоцикловая усталость Трещина возникла при концентрации напряжения и росла в течение длительного периода. -
Прикрутите хвостовики к их приводным концам. Шпоночная канавка и основание шлица представляют собой концентрированные напряжения, поэтому усталостная трещина так часто начинается в конце, который никто не проверяет.
Решение после перерыва — это не то же самое, что решение о ремонте.Ремонт против заменыустанавливается при проведении восстановительных работ, ирегламент технического обслуживанияэто то, что создает историю, которая говорит вам, в каком случае вы находитесь.
-
3. Где сломалось, подскажет, что проверить.
Местоположение — это вторая половина диагноза, и она более надежна, чем поверхность перелома, поскольку не требует интерпретации. Отказ от превышения крутящего момента почти всегда происходит в секции подачи, поскольку именно здесь крутящая нагрузка переносится на наименьший диаметр корня. Неисправность при изгибе обычно происходит там, где винт крепкий, потому что именно здесь для его изгиба требуется больше всего усилий.
Место перерыва Наиболее вероятный механизм Первое, что нужно проверить Раздел ленты Крутильная перегрузка Процедура запуска, время выдержки и зацепление или соскальзывание подающего канала. Плавление или переходная зона Холодный запуск или посторонний предмет Защита от посторонних предметов, пакет экрана и последнее отключение Приводной конец, шпоночный паз или шлицевая часть Усталость плюс несоосность Соосность и биение муфты — см.руководство по техническому обслуживанию и коробке передач Середина тела, самая толстая часть Обратный изгиб Износ канала ствола, овальность и зазор между винтом и стволом Корень полета, под твердым гребнем Усталость от смены раздела Будь тонаплавкабыло смешано с корнем или закончилось на шаге На двойном двигателе та же логика меняется, поскольку крутящий момент поступает через шлицы и муфты элементов, а не через один вал. Отказ там чаще всего связан с проблемой шлица или корня элемента, чем с переломом корпуса, иконфигурация компаундированияиарифметика времени пребыванияоба начинаются с нагрузки на вал, а не со ствола.
-
4. Чрезмерный крутящий момент: основная причина эксплуатации — холодный пуск.
Запуск экструдера до того, как полимер фактически расплавится, является наиболее распространенным способом сломать шнек. Ствол считывает заданное значение задолго до того, как это делает материальный сердечник, и вращение винта против бочки, наполненного твердым полимером, вызывает скачок крутящего момента, выходящий далеко за пределы расчетного диапазона. Большим машинам требуется более длительное время выдержки, чем предполагает контроллер, а термопара измеряет металл, а не плавится.
- Выдержите до температуры, затем подождите — не запускайте, потому что дисплей зеленый.
- Сначала бегите трусцой на низкой скорости и слушайте, а не сразу переходите на скорость бега.
- Убедитесь, что подающее отверстие действительно подает, а не проскальзывает под винт.
- Зарегистрируйте процедуру запуска; если никто не может это описать, это не процедура
Инородные предметы — это еще одна классическая проблема, и они обычно поступают вместе с перешлифованным материалом или с материалом нового поставщика.маршрут вторичного сырьяипереработка грануляцииИменно здесь это проявляется чаще всего, поэтому защита от посторонних металлов должна быть на первом месте, а не в списке пожеланий по техническому обслуживанию.
Запуск также относится к сфере чистки. Линия, которая сильно меняет цвет или сорт, подвергается более длительному времени пребывания и большему термическому воздействию, чем необходимо, что является более медленным путем к одному и тому же месту —руководство по очистке и переключениюпокрывает его, исравнение с кормомв первую очередь охватывает пищевое поведение, которое в первую очередь приводит к холодному запуску.
-
5. Обратный изгиб: обязательным условием является износ.
Это вид отказа, который чаще всего неправильно диагностируется, и его стоит правильно понять. Внутреннее давление толкает винт в сторону во время его вращения, и винт удерживается с обоих концов, поэтому он сгибается один раз за оборот в обоих направлениях. Это обратный изгиб, и это тот же механизм, что и сгибание проволоки до тех пор, пока она не сломается.
Важная часть: чтобы расплав мог согнуть винт, должен быть зазор, а зазор возникает из-за износа. Винт таким образом не выходит из строя на тугом стволе. Таким образом, он выходит из строя после того, как канал ствола и лопасти изношены настолько, что винт может двигаться - это означает, что к моменту поломки винта ствол уже вышел за пределы допуска.
- Обратный изгиб плюс кручение терпят неудачу за очень несколько циклов, как только поверхностное напряжение достигает критического значения.
- Это критическое значение составляет примерно 40% прочности материала на растяжение, поскольку изгиб снижает полезную прочность примерно вдвое.
- Вот почему перелом может выглядеть внезапным, даже если причина заняла несколько месяцев.
КЛЮЧЕВАЯ ИНФОРМАЦИЯ
Если винт ломался от обратного изгиба, ствол изнашивался раньше винта. Замена только винта гарантирует второй отказ — дешевую половину пары покупают дважды.Зазор, позволяющий изгибаться, должен откуда-то взяться. Абразивные наполнители раскрывают его быстрее всего, поэтомууниверсальная бочка из ПВХисоединения с высоким содержанием наполнителейдостичь этого режима отказа раньше, чем ненаполненная смола — и почемубиметаллическое отверстиескорее откладывает его, чем предотвращает.
-
6. Диаметр корня выдерживает нагрузку, а D³ не прощает ошибок
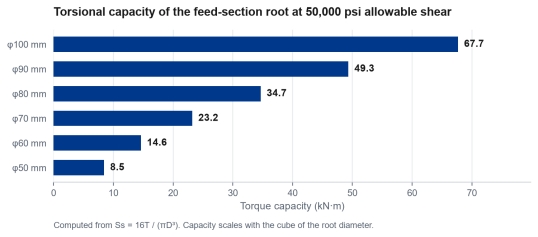
При проверке на кручение обычное проектное предположение состоит в том, что только диаметр корня несет крутящий момент - скрученность добавляет прочности, но не таким образом, на который вы можете положиться. При допустимом напряжении сдвига около 50 000 фунтов на квадратный дюйм, что примерно вдвое меньше, чем у термообработанного винта 4140, производительность составляетSс = 16Т / (πD³). Куб — это целая история.
Диаметр корня питающей секции Допустимый крутящий момент при допустимом сдвиге 50 000 фунтов на квадратный дюйм 50 мм около 8,5 кН·м 60 мм около 14,6 кН·м 70 мм около 23,2 кН·м 80 мм около 34,7 кН·м 90 мм около 49,3 кН·м 100 мм около 67,7 кН·м Уменьшите корень пополам, и вы не уменьшите емкость вдвое, вы разделите ее на восемь. Вот почему винт, который был перешлифован или наплавлен без внимания к корню, или замененный винт, скопированный с чертежа с неправильным корнем, может быть сильно недостаточно прочным, но при этом выглядеть идентично снаружи.
-
Зависимость крутильной способности основания питающей секции от диаметра, рассчитанная по формуле Ss = 16T / (πD³) при допустимом сдвиге 50 000 фунтов на квадратный дюйм. Производительность зависит от куба диаметра корня.
Материал следует той же логике куба. Более прочная сталь увеличивает допустимый сдвиг, но смена сечения стоит больше, чем изменение марки — вот почемувыбор сплава,биметаллический одновинтовой корпусибиметаллический винтовой стволдиапазон читаются вместе, а не как альтернативы.
-
7. Концентрации напряжений: шпоночная канавка, шлицы, биение
Усталость не начинается там, где стресс в среднем самый высокий; оно начинается там, где концентрируется стресс. На практике это означает шпоночный паз, корень шлица, резкое изменение сечения витка или слой наплавки, который заканчивается уступом, а не стирается.
- Напильник или след шлифовальной машины на хвостовике — это причина появления трещин, а не косметический дефект.
- Резко останавливающаяся наплавка приводит к изменению сечения — спросите о биении
- Ремонт сварных швов на хвостовике винта меняет металлургию локально; они не эквивалентны новой детали
Если винт заменяется из-за прочности, а не из-за износа,усиленный вариантдает более однородное сечение, чем поверхностно обработанное, иизготовленный на заказ винт и стволпросмотр может изменить геометрию корня, а не воспроизвести ее.
То, как был сделан винт, тоже имеет значение. Апроизводственный маршрутпри шлифовке после термообработки остается картина остаточных напряжений, отличная от той, которая шлифовалась до этого, и эта разница никогда не отображается на чертеже.Страница производства PIPLLпо этой причине излагается последовательность.
Запасная геометрия также является тем местом, где работа, совместимая с брендом, зарабатывает себе на жизнь. НаКрауссМаффей КМДилиОнисон XTSДетали вала и шлицев взяты из чертежа OEM, а не из общего шаблона, поэтомучетыре двойные архитектурыимеет значение, прежде чем что-либо цитируется.
-
8. После перерыва: что измерить перед заказом
Замена, заказанная из сломанных половинок, воспроизводит проблему. Пять измерений превращают неисправность в спецификацию, и четыре из них касаются ствола, а не винта.
- Внутренний диаметр канала ствола в нескольких осевых положениях и любая овальность
- Винт винта наружного диаметра в тех же положениях, включая изношенные зоны
- Прямолинейность винта и биение на приводном конце
- Центровка муфты и состояние посадки ведущей стороны
- Отверстие секции подачи — где начался провал крутящего момента
Этот набор также расскажет вам, можно ли сохранить ствол. Аотверстие, которое изношено только локальноможет быть извлечен с помощью гильзы; отверстие овальной формы или с трещинами - нет.проверка на износ без разборавот что говорит вам снять эти показания перед перерывом, ируководство по заменеохватывает решение, как только оно у вас будет.
-
Винты и секции ствола удерживаются вместе после снятия. Сфотографируйте и измерьте, прежде чем что-либо очищать или перемещать — доказательством могут служить поверхность излома и рисунок износа.
Две ссылки стоит открыть, пока вы принимаете решение.контрольные интервалы обслуживаниясказать вам, умерла ли деталь раньше или вовремя, ируководство по выбору сплавасообщает вам, изменило бы результат другая конструкция. Если ни то, ни другое не применимо,индекс приложенияэто более быстрый путь к нужной части.
-
9. Что изменить, чтобы это не повторялось дважды
Рычагов всего четыре, и большинство заводов сначала тянут самый дорогой. Приведенный ниже порядок примерно представляет собой обратный порядок затрат.
- Процедура запуска: время выдержки, пробежка и письменная программа — бесплатно.
- Центровка: муфта и ствол, проверяется стрелочным индикатором, а не на глаз.
- Зазор: замените или восстановите пару, а не изношенную половину.
- Раздел: меняйте корень или материал только если первые три уже верны
Рычаг зазора - это тот, который пропускают, потому что он дорогой. Это также важно: для обратного изгиба необходим зазор, поэтому плотно подобранная пара удаляет механизм, а не откладывает его. Это аргумент в пользу покупкибиметаллический винт и цилиндркак набор, и причина, по которойруководство по выбору материаланачинается с долга, а не с части.
КЛЮЧЕВАЯ ИНФОРМАЦИЯ
У каждой неисправности есть самое дешевое и самое дорогое исправление. Самый дешевый вариант почти всегда процедурный, и почти всегда его никто не хочет слышать.Геометрия — это последний рычаг, и его чаще всего путают с проблемой прочности. Винт, который поднимается из-за неправильного профиля сжатия, обвиняется в поломке, которой он не вызвал.соответствие геометрии и смазкиПримечание иСравнение одиночного и близнецовогоРазделите эти два диагноза.
-
Перед отправкой винты рассортированы по размерам. Диаметр корня, наружный диаметр полета и изменения сечения видны на готовой детали, поэтому Ð
Contact us