Languages
Параллельный двухшнековый ствол: четыре основных типа и как выбрать один
Параллельный двухшнековый ствол: четыре основных типа и как выбрать один
Направление вращения и взаимодействие дают четыре архитектуры, каждая из которых предназначена для отдельной работы на линии.
Параллельный двухшнековый цилиндр · Типы двухшнековых · Экструзия и компаундирование
1. Что на самом деле представляет собой параллельный двухвинтовой ствол
Параллельный двухшнековый цилиндр удерживает два винта в двух близко расположенных отверстиях, которые остаются параллельными по всей длине обработки. В отличие от конической конструкции диаметр шнека не меняется от подачи к разгрузке.
Важным следствием является то, что ствол никогда не является отдельной запасной частью. Винты и ствол работают как согласованный комплект, и соединяющие их размеры должны совпадать:
·Межцентровое расстояние между двумя отверстиями
·Профиль винта и геометрия витка
·Радиальный зазор между винтом и отверстием
·Положение и размер отверстия подачи
·Схема отопления и охлаждения
·Соединение и интерфейс коробки передач
Параллельные двухшнековые системы используются в широком спектре производств: ПВХ труба и профиль , полиолефиновые трубы и пленки , Доска WPC и SPC , линии гранулирования и компаундирования. Всем им служит одна и та же бочкообразная форма, и именно поэтому внутренняя архитектура, а не внешние размеры, решает, будет ли она работать. Наш обзор приложения перечисляет группы полимеров, для которых мы создаем.
КЛЮЧЕВАЯ ИНФОРМАЦИЯ Архитектура машины определяет обязанности. Ствол только выполняет его — поэтому первый вопрос не в том, «какой длины», а в том, «что это за двухвинтовая винтовка».
2. Две оси определяют каждую двухшнековую конструкцию.
Двухшнековые машины обычно описываются по марке или по применению, что скрывает тот факт, что они состоят из двух независимых вариантов. Как только вы разделите эти варианты, всю семью станет легко читать.
Ось Параметры Что он решает Направление вращения Вращающиеся/противовращающиеся Как перемещается материал: путь смешивания и закрытые камеры Переплетение Переплетающиеся/непересекающиеся Сила зацепления шнеков: уровень сдвига и положительная транспортировка. Геометрия Параллельный/конический Подача, распределение крутящего момента и как происходит замена ствола Объединив первые две оси, вы получите четыре практические архитектуры: взаимное вращение с зацеплением, зацепление с противоположным вращением, взаимное вращение без зацепления и совместное вращение без зацепления. Третья ось — геометрия — это отдельное решение —конический двухвинтовой ствол а параллельный ствол может иметь одно и то же направление вращения, но при этом вести себя совершенно по-разному.
Это не академично. Классификация предсказывает, что машина может и не может делать, и именно поэтому две цитаты для ствола «одного и того же размера» могут описывать совершенно разные компоненты. Поставщик, которыйпроизводит оба семейства прежде чем вообще обсуждать размеры, спросит, какую архитектуру вы используете.
3. Вращающееся зацепление: рабочая лошадка для компаундирования
Оба винта вращаются одинаково. Материал движется по восьмерке вокруг двух шнеков, непрерывно перемещаясь из одного канала в другой, а лопасти при вращении стирают друг друга.
Эта комбинация обеспечивает интенсивное распределительное и дисперсионное смешивание, поэтому машины с однонаправленным зацеплением доминируют в компаундировании, маточной смеси и реактивной экструзии. Когда рецептура должна быть однородной — пигменты, добавки, стекловолокно, наполнители — это обеспечивает геометрия.
·Компаундирование и маточная смесь, в том численаполненные и стеклоармированные компаунды
·Реактивная экструзия и производство функциональных добавок
·Рецептуры, в которых качество дисперсии определяет продукт
·Переработанное и смешанное сырье, требующее гомогенизации.
Поскольку смешивание по своей конструкции является агрессивным, абразивные составы этой конструкции обычно обрабатываются с помощью биметаллических шнеков и цилиндров. Качество смешивания не является ограничивающим фактором, а износ поверхности. Наши заметки орецептура с высоким содержанием CaCO3 икарбонат кальция в пластике осветить эту сторону проблемы.
4. Взаимозацепление встречного вращения: закрытые камеры и принудительная транспортировка.
Здесь винты вращаются в противоположных направлениях, поэтому лопасти сцепляются и улавливают материал в ряде закрытых C-образных камер, которые продвигаются в осевом направлении вдоль ствола. Поскольку материал заключен и перемещается механически, а не волочением, транспортировка является положительной, а давление увеличивается.
Параллельный ряд PIPLL, вращающийся в противоположных направлениях, построен на основе полностью взаимосвязанной сопряженной конструкции, которая образует герметичные С-камеры. Именно это делает прямую подачу порошка ПВХ практичной: закрытые камеры исключают образование мостиков и скольжение, с которыми сталкивается порошок при непозитивной геометрии подачи. В целом сдвиг остается низким и мягким, что важно для такого термочувствительного полимера, как ПВХ.
PIPLL с параллельным двухвинтовым стволом, вращающимся в противоположных направлениях Диапазон Диаметр винта Φ45 – Φ300 Соотношение L/D 16–40 (настраиваемый) Базовый материал Легированная сталь премиум-класса 38CrMoAlA Варианты поверхности Биметаллический цилиндр и шнек, азотирование, электрохромирование. Типичная обязанность Трубы, профили, доски, полы ДПК, SPC, гранулирование Сменные комплекты создаются в соответствии с основными моделями машин, а не в соответствии с общим стандартом, поскольку размеры интерфейсов различаются у разных производителей. Справочные страницы наиболее распространенных из них включаютСерия KraussMaffei KMD ,Баттенфельд-Цинциннати TwinEX ,Баусано, доктор медицинских наук ,Онисон XTS иСерия Вебер DS , сКабра ,Микросан MCV иЛуиджи Бандера 2B HTS тоже покрыто.
·Жесткие и наполненные ПВХ трубы и профили.
·Полы из ДПК и СПКгде стабильность размеров имеет решающее значение
·Линии гранулирования и переработки
·Термочувствительные или высоковязкие составы
5. Отсутствие зацепления: большой свободный объем и бережное обращение.
В конструкции без зацепления два винта вообще не входят в зацепление. Геометрически это ближе к двум одиночным винтам, делящим один ствол, а транспортировка материала зависит от сопротивления и трения, а не от положительного смещения.
Эффективность транспортировки ниже, а поток утечки выше, но свободный объем велик, а сдвиг минимален. Эта сделка делает непересекающуюся геометрию полезной для удаления летучих веществ — когда летучим веществам нужно пространство для выхода — и для чувствительных к сдвигу соединений, которые могут быть повреждены в агрессивной секции смешивания.
Там, где требуется просто бережная транспортировка и стабильное плавление, хорошо сконфигурированнаяодновинтовой ствол часто является более экономичным ответом, а в отношении пошлины на переработку особенношнек для переработки и грануляции выполняет ту же работу с меньшим количеством движущихся частей.
6. Параллельная или коническая: третья ось.
Параллельные и конические сдвоенные шнеки часто сравнивают так, как будто они просто лучше. Это разные конфигурации машин, и разница проявляется в первую очередь на стороне подачи.
Параллельный двойной винт Конический двухшнековый Винтовая форма Постоянный диаметр по длине Коническая — больше на подаче, меньше на выпуске. Потребление корма Стандартное загрузочное отверстие Большая площадь всасывания, подходит для порошка низкой объемной плотности. Крутящий момент Распределены по длине винта Высокий крутящий момент доступен на подающем конце Обслуживание Модульный, легко переконфигурируемый Конические размеры должны соответствовать паре. Практическая разница заключается в том, где каждая геометрия занимает свое место. Конические машины с конической загрузочной секцией особенно хорошо справляются с порошком ПВХ низкой насыпной плотности и являются стандартным выбором для малых и средних линий по производству труб и профилей из ПВХ жесткости — см.Конический двухвинтовой ствол из ПВХ общего назначения . Параллельные машины имеют постоянный диаметр, что подходит для высокопроизводительных предприятий и предприятий с несколькими рецептурами, где большее значение имеют более длинные зоны обработки и модульная конфигурация.
Одно правило важнее любой сравнительной таблицы: заменяемая деталь должна соответствовать типу установленного экструдера. Конический ствол невозможно заменить на параллельный станок или наоборот без перепроектирования станка. Мы подробно рассмотрим эту логику замены впараллельные двухвинтовые направляющие из ПВХ .
КЛЮЧЕВАЯ ИНФОРМАЦИЯВыбирайте архитектуру при покупке машины. Когда вы заменяете винт и цилиндр, сравните их с тем, что уже есть в машине.
7. Соответствие архитектуры задачам
Прочтите таблицу ниже, начиная с обязанности задом наперед. Большинство ошибок при выборе происходят из-за того, что вы выбираете знакомую геометрию, а затем просите ее выполнить работу, для которой она никогда не предназначалась.
Долг Обычная архитектура Почему Компаундирование, маточная смесь, наполненные компаунды Вращающееся взаимодействие Интенсивное перемешивание; самоочищающиеся полеты Жесткая ПВХ труба и профиль Противовращающееся зацепление Закрытые камеры, позитивная транспортировка, низкий общий сдвиг. Полы из ДПК и СПК Противовращающееся зацепление Высокая загрузка наполнителя и контроль размеров Переработанные чешуйки и пленка Вращающееся взаимодействие Смешанное сырье необходимо гомогенизировать. деволатилизация Непересекающиеся Большой свободный объем, минимальный сдвиг Два соседних ряда могут выглядеть одинаково на бумаге и вести себя по-разному в производстве. Например, переработанные хлопья и первичные экструзионные продукты различаются меньше по полимеру, чем по консистенции корма: для одного требуется гомогенизирующая способность, для другого — стабильная транспортировка. Это уровень, на котором необходимо выбирать архитектуру, и именно поэтому выбор начинается с истории материала, а не с диаметра шнека.
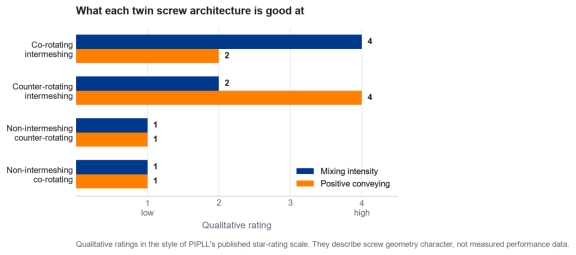
В чем хороша каждая двухвинтовая архитектура. Оценки являются качественными и описывают геометрию, а не измеренные характеристики.
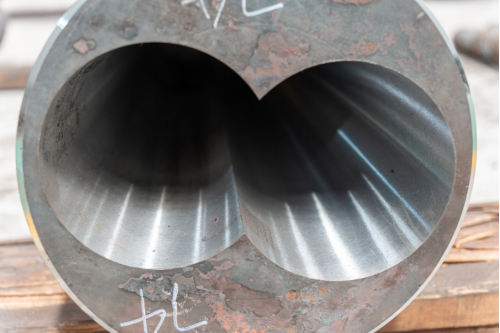
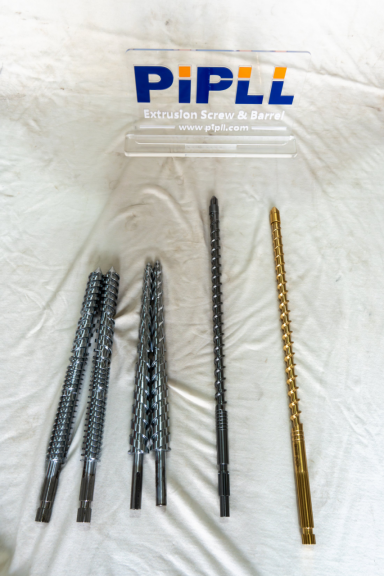
Параллельный двухвинтовой канал ствола: два совмещенных канала ствола помещены в один корпус ствола. Прежде чем принимать решение о чем-либо еще, межосевое расстояние и геометрия отверстия должны быть согласованы с винтами.
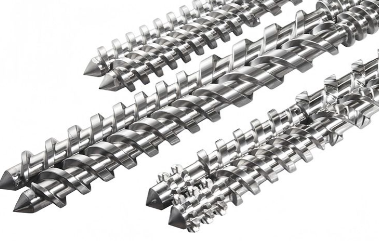
Согласованная пара параллельных двухвинтовых винтов. Винты и ствол выполнены как один комплект, а не как независимые запасные части.
- 8. Износ, коррозия и выбор материала стволаЕсли геометрия правильная, срок службы определяется тем, как материал воздействует на металлическую поверхность. Доминируют два механизма. Абразивные наполнители — карбонат кальция, тальк, стекловолокно — шлифуют по рейкам и расточкам. Коррозионные соединения химически воздействуют на одни и те же поверхности. ПВХ с высоким содержанием наполнителя делает и то, и другое одновременно.По этой причине PIPLL публикует четыре биметаллических сплава, и выбор заключается в выборе между износостойкостью, коррозионной стойкостью и рабочей температурой, а не в поисках самой твердой доступной поверхности.
Сплав Носить Коррозия Слой Твердость Макс. температура PIPLL01 (Fe-Ni-Cr-B) Очень хороший Хороший 2–3 мм СПЧ 58–65 ≤400°С PIPLL02 (Ni-Cr-Co-B) Хороший Очень хороший 1,5–2 мм СПЧ 50–58 ≤450°С PIPLL03 (Ni-Cr-Co-VB) Очень хороший Очень хороший 1,5–2 мм 55–60 ПЦР ≤450°С PIPLL04 (Ni-WC-Cr-B) Отличный Очень хороший 1,5–2 мм СПЧ 55–65 ≤600°С Винты подготовлены для окончательной проверки. Марка сплава и геометрия рейки записываются в зависимости от комплекта стволов, к которому они будут соответствовать.
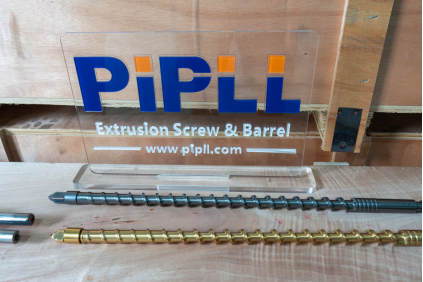
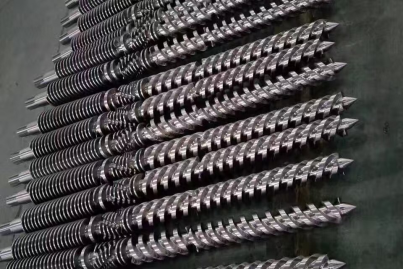
Биметаллические винты в производстве. Логика сплава, защищающая канал ствола, применима и к лопастям винтов.
Для работы без или со слабым заполнением обычно экономически эффективным решением является азотированный шнек и цилиндр: азотированный слой толщиной 0,4–0,6 мм при HV900–1100, который PIPLL публикует как 2–3 года службы в приложениях с низким заполнением. Если загрузка абразивного наполнителя является непрерывной,биметаллический ствол и оно соответствуетбиметаллический экструзионный шнек нести затраты на слой сплава для увеличения интервала обслуживания. Компромисс между двумя конструкциями изложен в нашей заметке обиметаллические и азотированные винтовые стволы и логика сплава по приложению ввыбор биметаллического сплава .
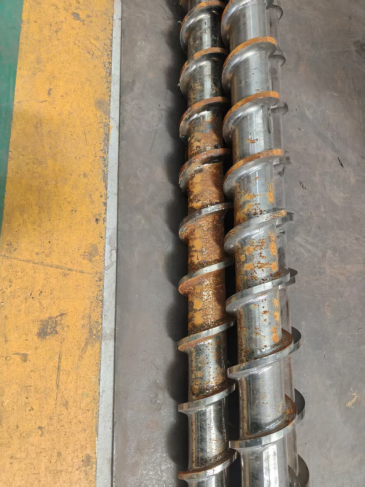
Списанный винт демонстрирует комбинированный износ и коррозию. Подобные локальные повреждения обычно связаны с составом и температурой, а не просто с продолжительностью работы.
КЛЮЧЕВАЯ ИНФОРМАЦИЯСопоставьте сплав с фактиÑ
Contact us