






 Languages
Увеличение срока службы шнека и цилиндраДОМАШНИЙ ПИТОМЕЦЭкструзия чешуек и жесткого повторного измельчения
1. Резюме и контекст рынка вторичной переработки
Глобальные требования к устойчивому развитию, правила расширенной ответственности производителей (EPR) и амбициозные корпоративные цели по углеродной нейтральности превратили переработанные хлопья бутылок из полиэтилентерефталата (rPET), переизмельчение после потребления (PCR) и постпромышленные отходы в основное сырье для современной переработки пластмасс. Хотя включение высокого процента вторичного измельчения резко сокращает потребление первичного полимера и выбросы углекислого газа, оно предъявляет беспрецедентные физические и механические требования к оборудованию экструзионного оборудования.
В отличие от первичных смол, которые характеризуются предсказуемыми термическими свойствами, однородной геометрией гранул и высокой чистотой, переработанное сырье поступает с нестабильной насыпной плотностью, колеблющимися индексами текучести расплава (MFI) и непредсказуемыми уровнями загрязнения. При обработке стандартным способомазотированные шнеки и цилиндры, эти переработанные хлопья действуют как безжалостный микроабразив. На экструзионных линиях, работающих с высоким содержанием вторсырья, всего за 6–9 месяцев часто наблюдается ускоренное образование трещин на стенках цилиндра, потеря высоты полета шнека и серьезная потеря давления расплава.
Такое ухудшение серьезно подрывает стабильность процесса, снижает почасовую производительность, ухудшает оптические и механические свойства конечного продукта и приводит к дорогостоящим внеплановым остановкам для замены компонентов.
ПОЛУЧИТЬ БЕСПЛАТНОЕ ПРЕДЛОЖЕНИЕ СЕЙЧАС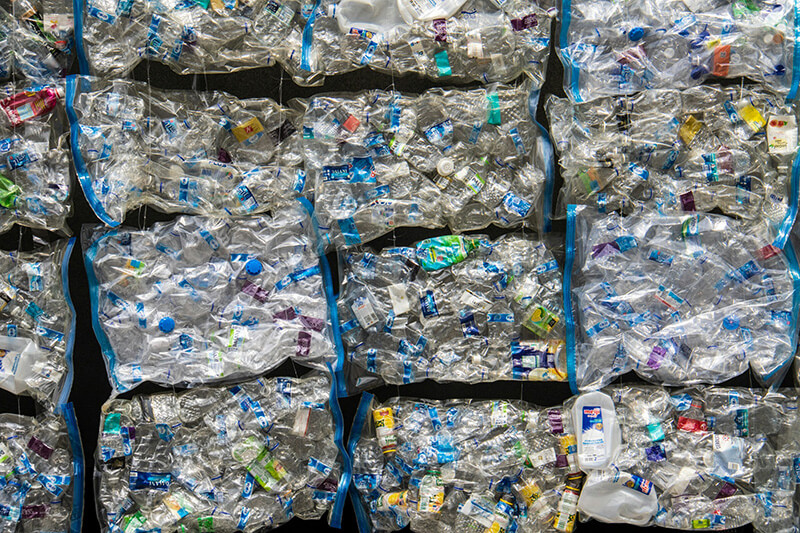
2. Комплексная разбивка механизмов износа вторичного сырья.
Чтобы разработать эффективную аппаратную защиту, инженеры-экструзионисты должны оценить сложные интерактивные механизмы износа, возникающие внутри экструдера во время обработки хлопьев ПЭТ и повторного измельчения:
A. Истирание твердыми частицами (износ трех и двух тел)
Пост-потребительские пластмассы неизбежно содержат остаточный кремнезем, окружающую пыль, песок, фрагменты алюминиевой фольги, керамическую пыль и остаточные минеральные наполнители. Поскольку эти нерасплавленные твердые частицы транспортируются через зону подачи и сжимаются в зону плавления, они попадают в узкие зазоры между рабочей поверхностью шнека и внутренней стенкой цилиндра. Это обеспечивает экстремальное двухчастичное и трехчастичное абразивное шлифование, эффективно снимая стандартные защитные поверхностные слои.
B. Гидролитическое расщепление и кислотное коррозионное воздействие
ПЭТ очень гигроскопичен, быстро впитывает атмосферную влагу. Когда невысушенные или неправильно высушенные бутылочные хлопья попадают в нагретую бочку, влага вызывает сильную гидролитическую деградацию при повышенных температурах обработки (260–290°C). Эта реакция разрывает сложноэфирные связи в полимерной цепи, вызывая падение характеристической вязкости (IV) и образование кислотных побочных продуктов, которые химически травят подложки из углеродистой стали и стандартных сплавов.
C. Колебания объемной плотности и тепловые пики трения
Неуплотненные хлопья из ПЭТ-бутылок имеют низкую и непостоянную объемную плотность (обычно 0,25–0,38 г/см³ по сравнению с гранулами из первичного ПЭТ с плотностью ~0,85 г/см³). Когда подающий шнек пытается захватить и сжать этот легкий материал, возникают локальные всплески трения. Это неравномерное трение вызывает локальный перегрев полимера, термическое разложение и липкое обугливание на рабочих поверхностях, что еще больше усугубляет абразивный износ.
3. Тесты деградации и анализ срока службы оборудования
В таблице ниже приведены реальные показатели срока службы оборудования при различных условиях сырья, сравнивая стандартные методы обработки с передовыми металлургическими модернизациями:
| Состояние сырья | Ключевые факторы деградации | Стандартный срок службы азотированного оборудования | Срок службы биметаллических/твердосплавных изделий премиум-класса | Операционное воздействие |
|---|---|---|---|---|
| Первичные ПЭТ-пеллеты | Термический сдвиг, минимальная коррозия | 24–36 месяцев | 60+ месяцев | Базовая эксплуатация, стабильное давление. |
| Чистые мытые хлопья из бутылок | Тонкая абразивная обработка кремнеземом, гидролиз | 6 – 10 месяцев | 36 – 48 месяцев | Умеренные колебания давления, постепенная потеря внутривенного давления. |
| Непромытая/смешанная ПЦР Переизмельчение | Тяжелые минеральные и металлические загрязнения | 4–8 месяцев | 30 – 42 месяца | Быстрое падение давления, частое засорение ситового пакета. |
| Насыщенная постиндустриальная переработка | Высокая минеральная нагрузка + износ частиц | 3 – 6 месяцев | 24–36 месяцев | Серьезные задиры стенок, округление скребков, потеря мощности. |
4. Передовые металлургические и винтовые летно-технические решения
Чтобы продлить срок эксплуатации на 300–500 % при переработке агрессивных потоков вторичной переработки, перерабатывающие предприятия должны провести комбинированную структурную и металлургическую модернизацию:
A. Стволы из карбида вольфрама (сплав WC), отлитые центробежным способом
Вместо того, чтобы полагаться на азотирование тонкой поверхности (обычно толщиной 0,3–0,5 мм и умеренной твердости), в быстроизнашивающихся стволах используется центробежное литье для нанесения накладки из биметаллического сплава толщиной от 2,0 до 3,5 мм. Составы с высоким содержанием карбида вольфрама в матрице достигают уровня твердости поверхности, превышающего 1800 HV, противодействуя прямому задиранию частиц даже при непрерывной работе 24 часа в сутки, 7 дней в неделю.
B. Винты с лазерным наплавлением и винты с твердым покрытием PTA
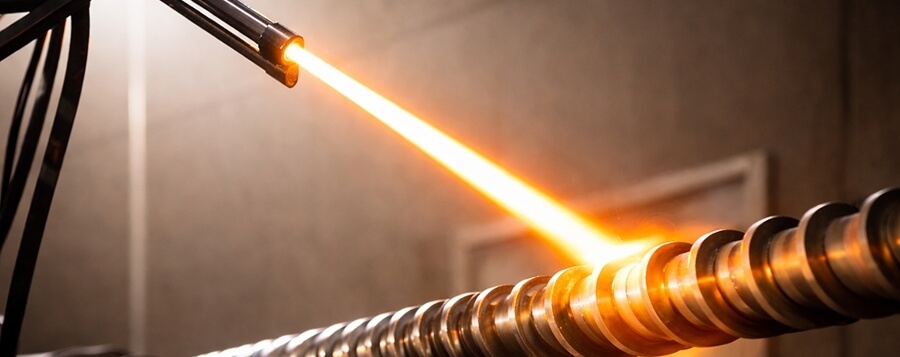
Чтобы соответствовать долговечности биметаллических стволов, вершины винтовых лопастей должны быть армированы высококачественными твердосплавными сплавами на основе кобальта или никеля (такими как Colmonoy 56/83 или Stellite 6), наносимыми с помощью плазменной дуговой сварки (PTA) или прецизионной лазерной наплавки. Поддержание точного радиального зазора (допуск <0,02 мм) предотвращает обратный поток расплава и поддерживает объемную эффективность.
C. Индивидуальная геометрия винтового полета и многоступенчатая вентиляция.
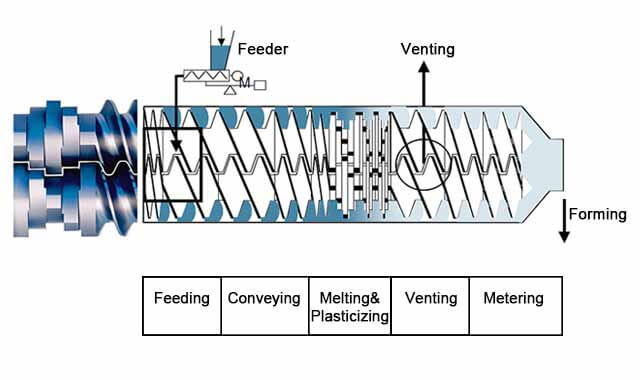
Стандартные конструкции с короткими шнеками не работают при работе с пушистыми хлопьями. В модернизированных экструдерах используется большее соотношение длины и диаметра (Д/Д от 36:1 до 44:1) в сочетании с:
- Секции глубокой подачи:Увеличенная глубина полета для улавливания хлопьев низкой плотности без образования мостиков.
- Постепенные компрессионные переходы:Предотвращение резких скачков сдвига и снижение механического напряжения.
- Многоступенчатое удаление летучих веществ из атмосферы и вакуума:Зоны вентиляции с высоким вакуумом для удаления влаги, летучих органических соединений (ЛОС) и остатков печатной краски перед секцией дозирования.
5. Рекомендации по техническому обслуживанию линий по переработке отходов
- Регулярная проверка радиальных зазоров:Каждые 6 месяцев проверяйте зазор между витками винта и стенками цилиндра с помощью щупов или микрометров для предотвращения преждевременного износа.
- Правильные процедуры очистки:Перед остановкой всегда используйте высоковязкие промывочные составы, специально предназначенные для ПЭТ, чтобы очистить шнековые каналы от остатков кислотных продуктов разложения.
- Оптимизация контроля влажности:Поддерживайте оперативную сушку осушителем или многоступенчатую вакуумную дегазацию на входе, чтобы поддерживать содержание влаги в хлопьях на уровне ниже 50 частей на миллион, сводя к минимуму гидролитическое разрыв цепи.
PIPLL Инженерные решения и прямая поддержка
О PIPLL Engineering (www.pipll.com):PIPLL специализируется на изготовленных по индивидуальному заказу узлах шнеков и цилиндров, способных выдерживать суровые технологические условия — от переработанных отходов ПЭТ/ПЦР до сверхвысоких содержаний минералов CaCO3. Компания PIPLL, производящаяся на базе экструзионного инженерного центра Чжоушань и экспортных мощностей в Нинбо, поставляет прецизионные компоненты по всему миру.
Почему глобальные переработчики пластмасс сотрудничают с PIPLL:
- Центробежно-литое биметаллическое совершенство:Наши биметаллические стволы имеют накладки из сплава толщиной от 2,0 до 3,5 мм (лазерное наплавление PTA и карбид вольфрама) с твердостью поверхности до 1800 HV, что обеспечивает в 3–5 раз больший срок службы, чем стандартные азотированные компоненты.
- Настройка геометрии для конкретного приложения:Каждый шнековый узел разработан с учетом вязкости конкретного полимера, индекса текучести расплава (MFI), соотношения наполнителя и целевого уровня производительности.
- Строгий контроль качества и глобальная совместимость OEM:Используя передовое 3D-лазерное сканирование и контроль координатно-измерительной машины (КИМ), PIPLL обеспечивает соответствие допусков в пределах 0,02 мм для точной установки оборудования мировых брендов.