Languages
Инженерное руководство по биметаллическим винтам и цилиндрам: металлургия, выбор сплавов, совместимость полимеров и анализ совокупной стоимости владения за весь срок службы
1. Краткое изложение и обзор металлургии
Быстрый рост производства высокопроизводительных термопластов, таких как PA66, армированных 30–50% стекловолокном, соединений ПБТ/ПЭТ, безгалогенных антипиренов (HFFR) и сверхвысокотемпературных полимеров, таких как PEEK, LCP и PEI, — выявил пределы производительности обычных азотированных сталей.
Стандартные азотированные компоненты (например, 38CrMoAlA / SACM645) имеют тонкий поверхностный закаленный слой (глубина 0,4–0,7 мм, HV 850–950). В абразивных или агрессивных средах этот тонкий слой изнашивается в течение 2–6 месяцев непрерывной эксплуатации. После нарушения мягкая подложка (HRC 28–32) быстро разрушается, что приводит к серьезной потере размеров, загрязнению продукта и дорогостоящим незапланированным простоям.
БиметаллическийТехнология решает эту проблему путем металлургического наклеивания толстого (1,5–2,5 мм) слоя сплава, обладающего высокой износостойкостью и коррозионной стойкостью, на прочную, ударопрочную стальную подложку. Эта композитная структура обеспечивает исключительную износостойкость, сохраняя при этом структурную прочность.
3. Химический и металлургический анализ четырех основных систем биметаллических сплавов.
Выбор оптимального биметаллического сплава требует соответствия микроструктуры и химического состава материала конкретным условиям износа и коррозии в процессе обработки.
| Матричная система сплава | Диапазон твердости | Устойчивость к истиранию | Коррозионная стойкость | Основная металлургия и микроструктура | Типичное приложение обработки |
|---|---|---|---|---|---|
| Сплавы на основе железа (железная матрица) | СПЧ 58 – 64 | ★★★☆☆ | ★★☆☆☆ | Матрица Fe-Cr-C, армированная первичными карбидами хрома (Cr7С3). Отличное соотношение цены и качества для неагрессивных сред с умеренным износом. | Обычные пластмассы (ПП, ПЭ, ПС) с <15% минерального или стеклянного наполнителя. |
| Ni-основные сплавы (никелевая матрица) | СПЧ 52 – 58 | ★★★★☆ | ★★★★★ | Матрица Ni-Cr-B-Si, содержащая бориды и силициды никеля. Исключительная устойчивость к кислотной коррозии и химическому воздействию. | Коррозионные пластмассы: жесткий ПВХ, ХПВХ, фторполимеры (ПВДФ), огнестойкие смолы. |
| Со-основные сплавы (стеллитовая матрица) | СПЧ 46 – 52 | ★★★☆☆ | ★★★★★ | Матрица Co-Cr-W обеспечивает исключительную термическую твердость до 650°C и стойкость к коррозионным выделениям газов. | Высокотемпературные конструкционные смолы: LCP, PEEK, PEI, PPS, обрабатываемые при температуре выше 350°C. |
| Карбид вольфрама (композит WC) | СПЧ 62 – 68 | ★★★★★ | ★★★★☆ | 60–85 % карбида вольфрама микросорта (WC/W2C) частицы, заключенные в прочную матрицу Ni-Cr. Максимальная защита от износа. | Чрезвычайная абразивность: 30–50 %+ стеклонаполненный PA66, углеродное волокно, керамические компаунды. |
4. Комплексная матрица выбора полимерной смолы для металлургии
Подбор правильной металлургической пары шнек-цилиндр в соответствии с маркой обрабатываемой смолы предотвращает преждевременный износ и обеспечивает предсказуемый срок службы оборудования.
| Категория смолы | Примеры полимерных соединений | Рекомендуемая винтовая металлургия | Рекомендуемая бочковая металлургия | Ожидаемый множитель продолжительности жизни |
|---|---|---|---|---|
| Ненаполненные товарные смолы | ПП, ПЭ, ПС, АБС, ПЭТ смола | Стандартная азотированная сталь (38CrMoAlA / SACM645) | Стандартная азотированная сталь (38CrMoAlA / SACM645) | 1,0× (исходный уровень 12–18 мес.) |
| Низкий/средний, армированный стекловолокном | ПА6/66 + 15% ГФ, ПБТ + 15% ГФ | Винтовые скребки PTA, плакированные сплавом на основе Fe/Ni | Биметаллический ствол, изготовленный центробежно-литым методом Fe-Base | 2,5× – 3,0× |
| Высокий GF/наполненный высокоабразивным материалом | PA66 + 30–50 % GF, PBT + 40 % GF, углеродное волокно | Биметаллический винт (30–50 % WC с покрытием из карбида вольфрама PTA) | Центробежный биметаллический цилиндр из карбида вольфрама (WC 40%) | 4,0× – 6,0× |
| Коррозионное/кислотное вещество | Жесткий ПВХ, ХПВХ, фторполимеры (ПВДФ), HFFR | Винт с покрытием из PTA на основе Ni или винт из нержавеющей стали 9Cr18Mo | Биметаллический ствол Ni-Base (Ni-60), отлитый центробежно | 3,5× – 5,0× |
| Высокотемпературный/коррозионный/абразивный | LCP + 40% GF, PEEK + 30% GF, PEI, PPS | Биметаллический винт на основе кобальта (стеллита) или WC | Биметаллический ствол на основе кобальта/карбида вольфрама | 4,0× – 5,5× |
2. Производственные процессы: центробежное литье и плакирование PTA.
Достижение бездефектного металлургического соединения между основным сплавом и защитной облицовкой требует специализированных процессов изготовления как ствола, так и шнека.
-
2.1 Центробежное литье бочек
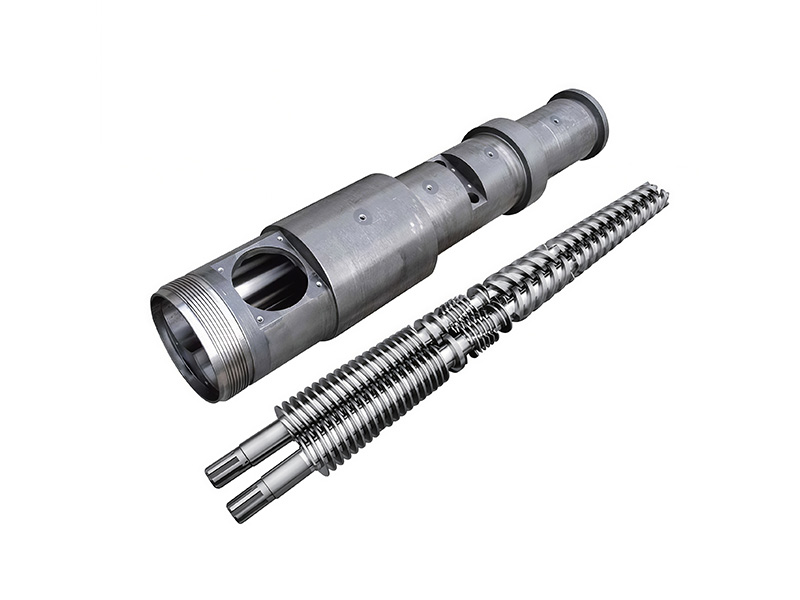
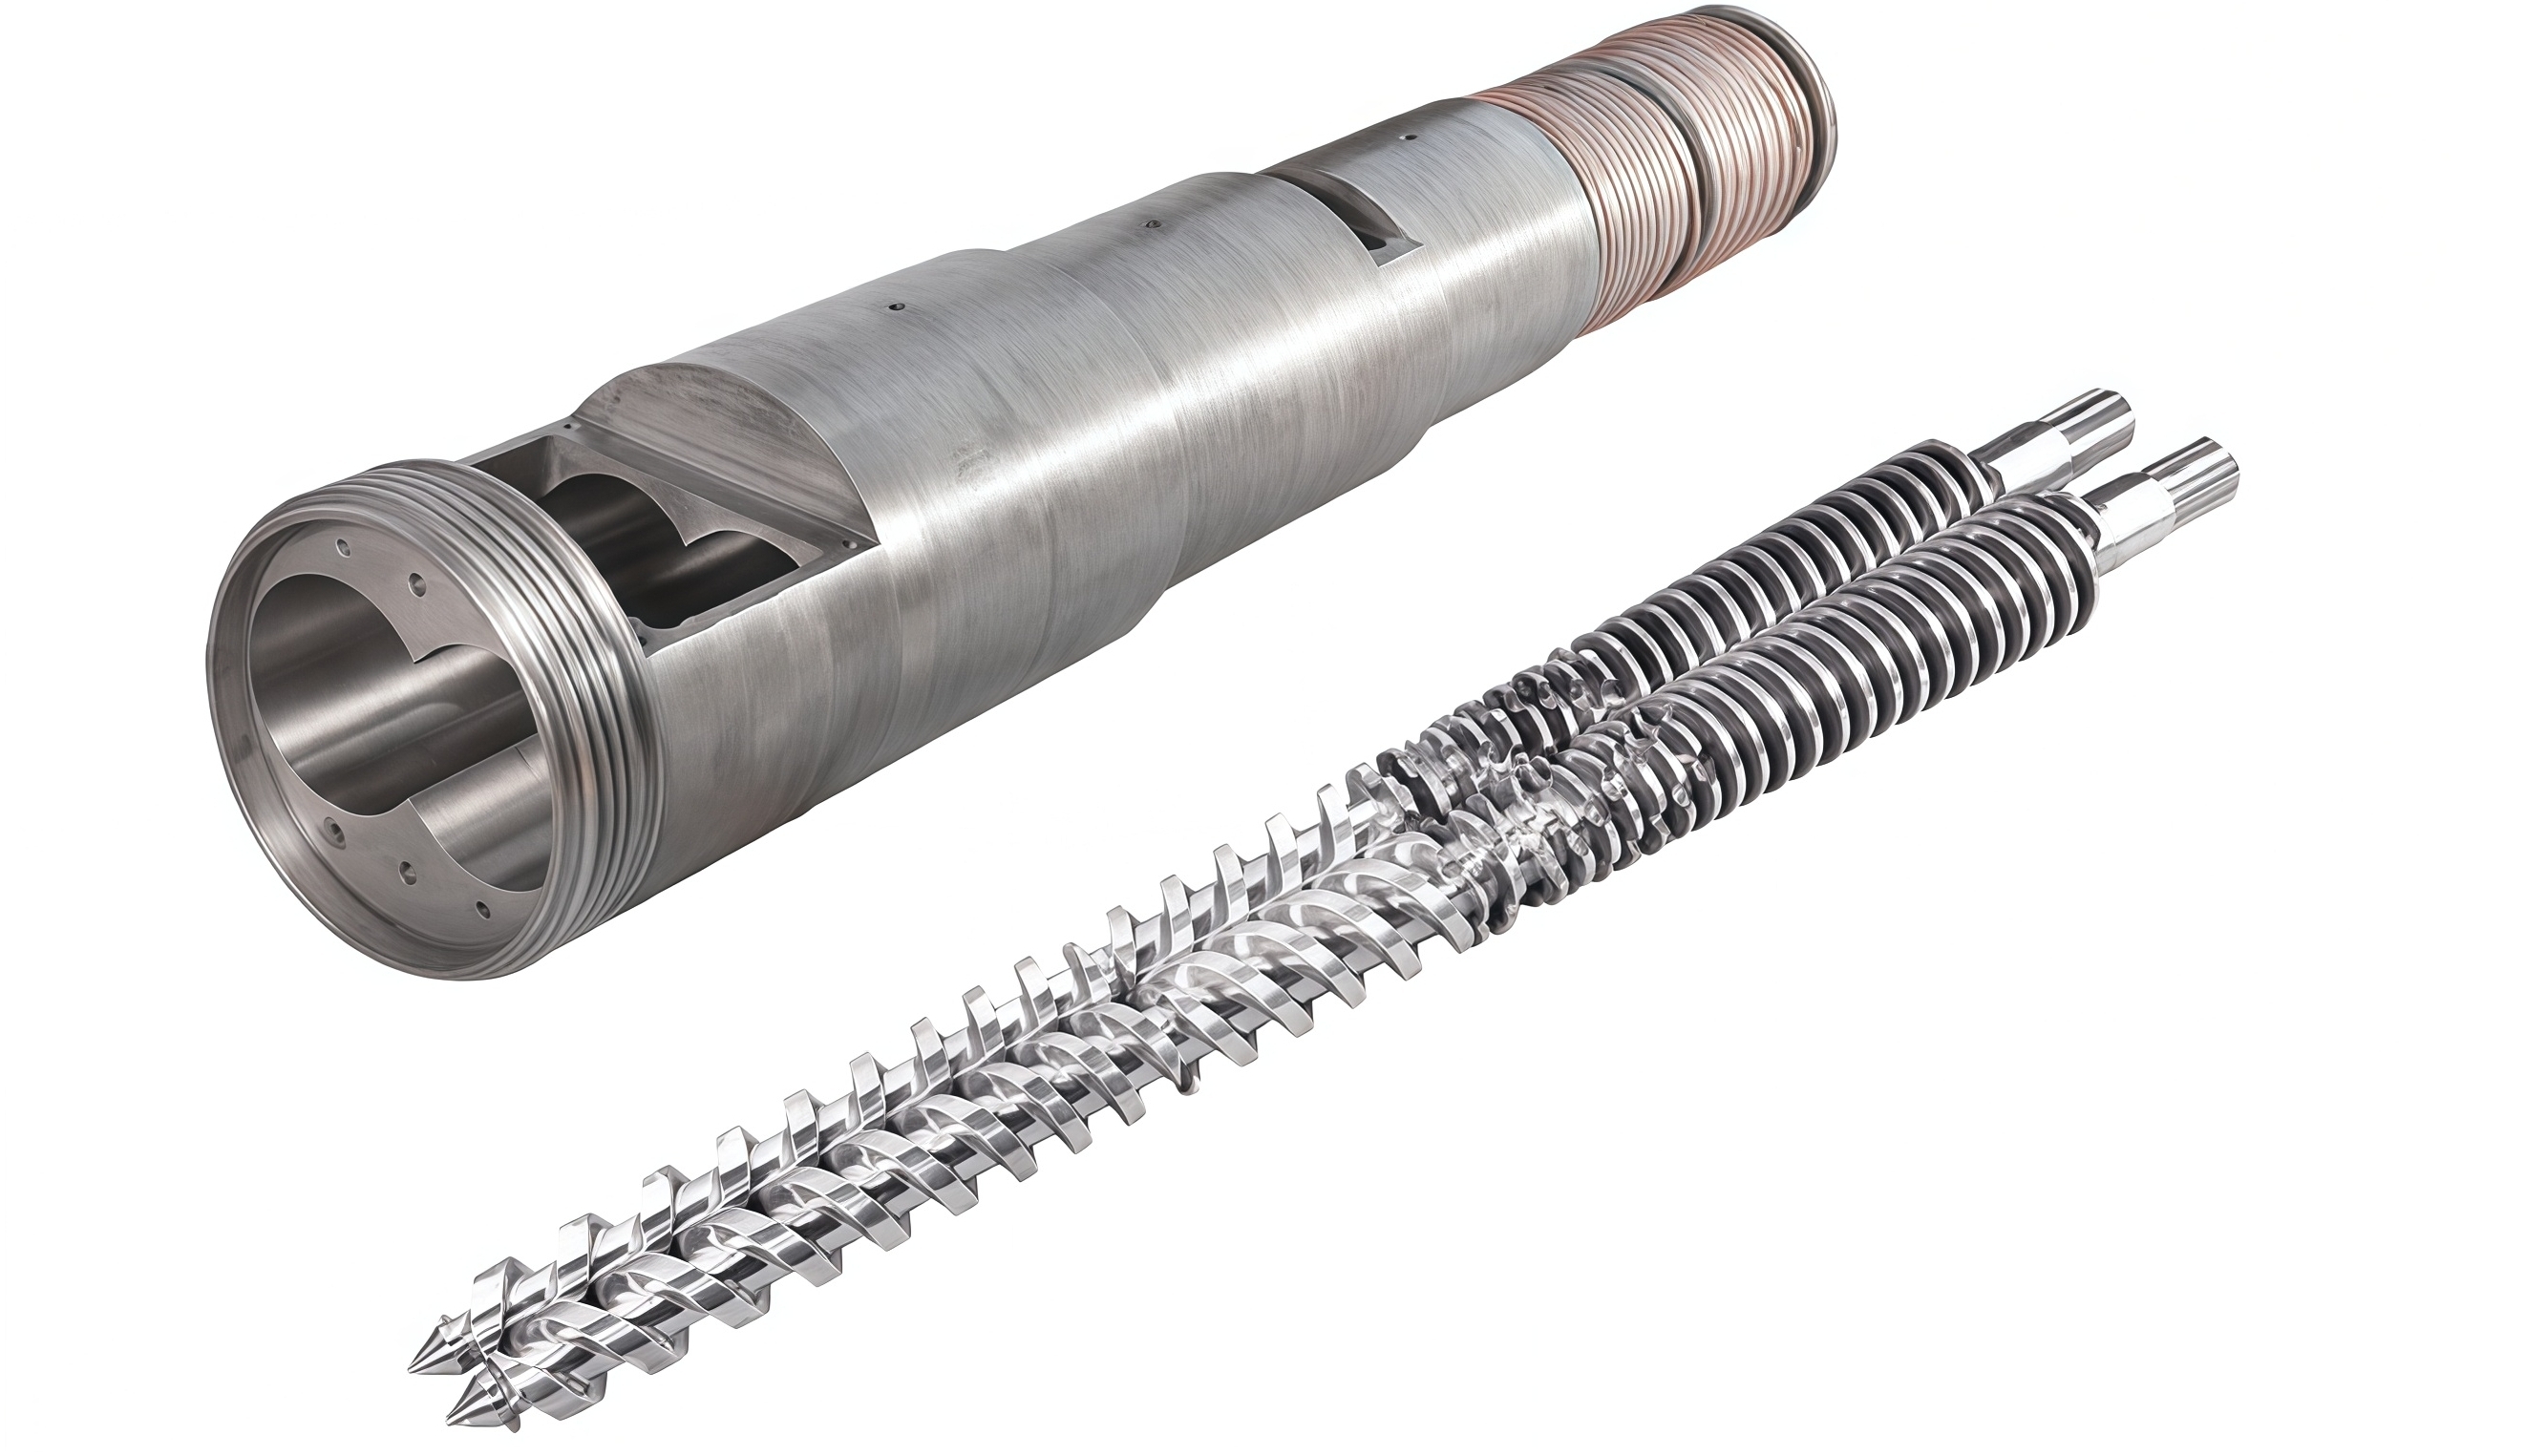
Биметаллические бочкипроизводятся методом высокотемпературного центробежного литья. Порошки прецизионных сплавов (на основе Fe, Ni, Co или WC-композита) равномерно распределяются внутри бесшовной опорной трубы из легированной стали (например, 4140 или 38CrMoAlA).
Сборку герметизируют, помещают в специализированную печь и нагревают до температуры 1050–1250°С до полного расплавления порошка сплава. Печь вращает трубку с высокой скоростью вращения, создавая центробежные силы, превышающие 50G. Эта сила выталкивает жидкость из сплава высокой плотности наружу, к внутренней стенке, выдавливая газы, шлак и примеси. По мере остывания образуется плотная беспористая облицовка (толщиной 1,5–2,5 мм), приплавленная к стальной оболочке.
-
2.2 Плазменная и лазерная наплавка PTA для винтов
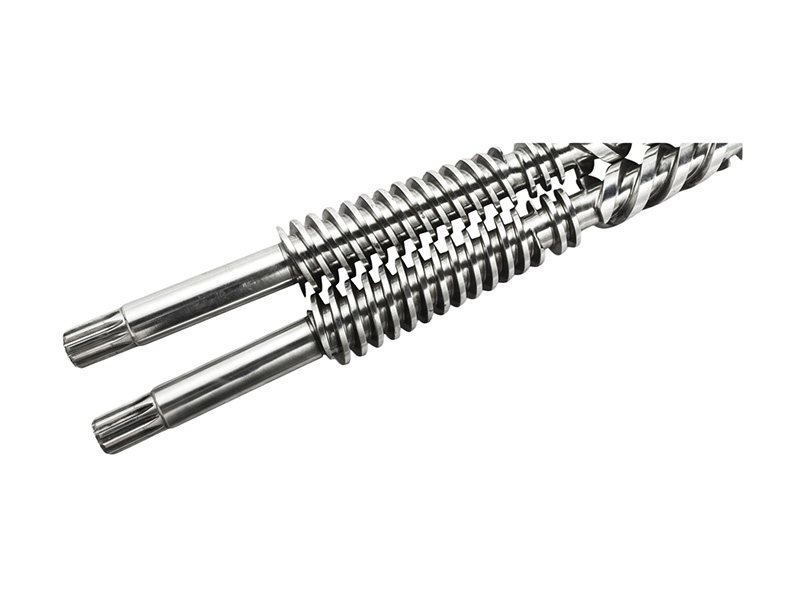
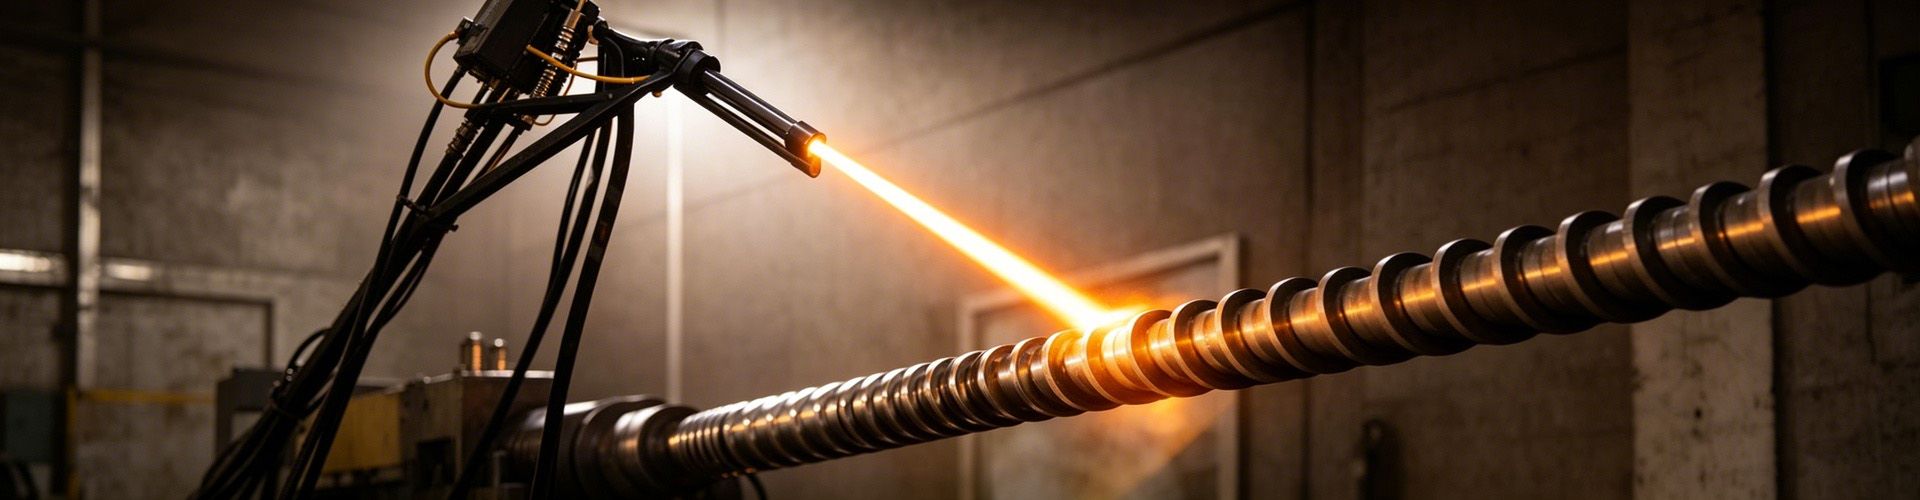
Биметаллические винтыпроизводятся с использованием наплавки плазменной дугой (PTA) или наплавки мощным лазером. Дуговая плазменная горелка или сфокусированный лазерный луч плавят как поверхность подложки шнека, так и распыленный порошок сплава (содержащий частицы карбида вольфрама, взвешенные в никелевой или кобальтовой матрице).
В результате этого процесса на гребнях витков шнека или по всей поверхности канала образуется плотный слой износа (толщиной 1,5–2,0 мм). Низкое тепловложение сводит к минимуму разбавление основным металлом, сохраняя высокую твердость и коррозионную стойкость наплавленного сплава.
5. Финансовая совокупная стоимость владения (TCO) и анализ рентабельности инвестиций
Хотя биметаллические компоненты требуют более высоких первоначальных инвестиций, чем азотированные, их увеличенный срок службы и сокращение времени простоя приводят к снижению общих эксплуатационных затрат.
Ниже приведен финансовый анализ совокупной стоимости владения за 3 года для литьевой машины диаметром 55 мм, непрерывно обрабатывающей PA66, армированный 30 % стекловолокном (PA66 + 30 % GF):
| Категория стоимости | Стандартная азотированная сборка | Биметаллический блок PIPLL из карбида вольфрама | Влияние на затраты и чистая экономия |
|---|---|---|---|
| Первоначальная цена покупки оборудования | 1200 долларов США | 2800 долларов США | Первоначальная инвестиционная премия: +$1600 |
| Частота замены (36 месяцев) | Требуется 3 замены (каждые 9–12 месяцев) | Требуется 0 замен (срок службы более 36 месяцев) | Экономит 3 полных цикла капитального ремонта. |
| Прямые затраты на закупку оборудования | 3600 долларов США (1200 долларов США × 3 единицы) | 2800 долларов США (2800 долларов США × 1 единица) | Прямая экономия на оборудовании: 800 долларов США. |
| Потери от простоя производства | 5400 долларов США (общее время простоя 36 часов при 150 долларов США в час) | 0 долларов США (ноль незапланированных простоев) | Затраты на предотвращение простоя: 5400 долларов США. |
| Затраты на лом и отходы смолы | 4500 долларов США (средний процент брака из-за смещения подушки 2,5%) | 900 долларов США (коэффициент брака <0,5% со стабильной подушкой) | Экономия материальных отходов: 3600 долларов США. |
| Общие эксплуатационные расходы за 3 года (TCO) | 13 500 долларов США | 3700 долларов США | Чистая совокупная экономия: 9800 долларов США! |
5.1 Срок окупаемости инвестиций (ROI)
Период окупаемости = (Первоначальная инвестиционная премия за биметаллические изделия) / (Ежемесячная норма сбережений)
Срок окупаемости = 1600 долларов США / (9800 долларов США / 36 месяцев) = 5,87 месяцев.
Вывод: Дополнительные инвестиции в сборку биметаллического шнека и цилиндра PIPLL премиум-класса окупаются менее чем за 6 месяцев. За трехлетний период эксплуатации установка обеспечивает сокращение чистых затрат на 9800 долларов США на машину.
6. Обеспечение качества, производственные допуски и протокол технического обслуживания.
Чтобы максимизировать срок службы компонентов, PIPLL применяет строгие производственные допуски и контроль качества к каждому биметаллическому винту и цилиндру:
-
Ультразвуковой контроль целостности соединения: Стволы подвергаются 100% ультразвуковой дефектоскопии и испытаниям гидростатическим давлением для обеспечения безупречного металлургического соединения с нулевой пористостью футеровки или микротрещин.
-
Прецизионная обработка поверхности с ЧПУ: Внешний вид скребка винта и внутренний диаметр цилиндра отшлифованы на станке с ЧПУ в соответствии со стандартами DIN ISO 2768-m, сохраняя прямолинейность в пределах 0,02 мм/м и шероховатость поверхности менее Ra 0,4 мкм.
-
Полированные корневые радиусы: Закругления корней винтов и переходные зоны имеют зеркальную полировку для предотвращения застоя смолы и термической деградации.
Чтобы обсудить ваши конкретные проблемы обработки полимеров, запросить рекомендации по индивидуальному материалу или заказать комплект для замены биметаллических материалов, обратитесь в службу технической поддержки PIPLL по электронной почте: eric@pipll.com
Сотовый/Whatsapp: +86-15267878906 или посетите https://www.pipll.com.