Languages
Как долго служит винтовой ствол и когда его следует заменить?
Как долго служит винтовой ствол и когда его следует заменить?
Практическое руководство по срокам службы, предупреждающие знаки, которые вы можете увидеть, прежде чем что-либо измерить, и решение о ремонте или замене.
СРОК СЛУЖБЫ ШНЕКОВОГО СТВОЛА · ПРОВЕРКА ИЗНОСА · ЗАМЕНА СТВОЛА · ОБСЛУЖИВАНИЕ ЭКСТРУЗИИ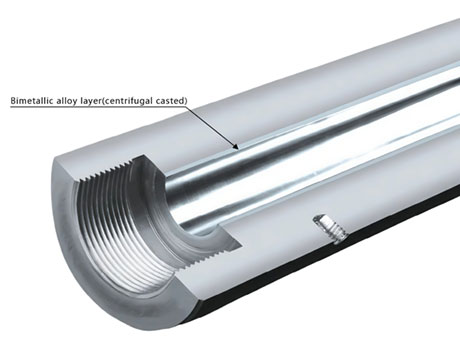
Разрез биметаллического ствола
гильза из сплава, отлитая центробежным способом, внутри корпуса из кованой стали
Винтовой ствол — это расходный материал — планируйте его
Авинт и стволизнашивается. Ни один винтовой цилиндр не прослужит дольше машины, в которой он установлен. Поэтому полезные вопросы заключаются не в том, потребуется ли замена, а в том, когда, как ее спланировать и как обнаружить износ до того, как он перерастет в производственный кризис.
Типичный интервал замены: от двух до семи лет, в зависимости от того, что вы обрабатываете, как построена линия и как она эксплуатируется.
Стоимость редко является лишь частью. На многосменной линии потери производительности, ускоренная логистика и сверхурочная установка обычно превышают стоимость закупки бочки.
Запланированный график, установленный при установкеявляется единственным наиболее эффективным способом снижения стоимости жизненного цикла.Четыре фактора, определяющие срок службы
Материал обработан. Чистый ненаполненный полимер щадит сталь. Стекловолокно – это наждачная бумага. Карбонат кальция – это наждачная бумага среднего качества. Древесный порошок, каменный порошок и бытовые отходы являются самыми агрессивными. Одна и та же линия по разным рецептам может давать совершенно разные сроки службы.
Конструкция шнека и цилиндра. Аазотированный стволподходит для легких условий эксплуатации и рано выходит из строя в тяжелых условиях.Биметаллическая конструкция— толстый слой износостойкого сплава внутри прочного стального корпуса — существует именно по этой причине.
Температура и скорость шнека. Более высокая температура и более высокая скорость ускоряют износ. То же самое происходит и при слишком низкой температуре, потому что винт приходится нажимать сильнее. Каждая линия имеет стабильный рабочий диапазон, и его обнаружение продлевает годы службы.
Рабочая дисциплина. Холодный запуск, работа всухую, неправильная продувка и незапланированные остановки — молчаливые убийцы срока службы ствола. Привычки, которые мешают им, описаны в разделе 7.КЛЮЧЕВАЯ ДАННАЯ Материал и конструкция определяют бюджет доступного срока службы. Операционный диапазон и дисциплина обслуживания определяют, насколько быстро будет расходоваться этот бюджет. Биметаллическая конструкция премиум-класса, эксплуатируемая без должного внимания, может выйти из строя за два года; скромная азотированная сборка может обеспечить шесть.
Типичный срок службы в зависимости от режима работы и конструкции
Долг Азотированный ствол Биметаллический ствол Ненаполненный полимер 5–8 лет, часто дольше на хорошо функционирующей линии Обычно не требуется Умеренно наполненные соединения (карбонат кальция, тальк) 3–5 лет 6–8 лет Сильнонаполненные/стекловолокнистые компаунды 2–3 года 5–7 лет Переработанное сырье после потребления с загрязнением 1–3 года 3–5 лет Настил из ДПК и пол из SPC (наполнитель ≥50%) 12–18 месяцев 3–5 лет Каждая строка различна, но порядок величин четко установлен. Линия, заменяющая цилиндр шнека каждые двенадцать месяцев, имеет основную проблему — неправильную спецификацию материала, неправильную конструкцию шнека, неправильный режим работы или проблему с качеством самой детали.Руководство по замене цилиндра шнека экструдераработает через обычных подозреваемых.
Отдельного упоминания заслуживают высоконаполненные системы. Настилы из ДПК и полы из SPC содержат 50% и более наполнителей — часто карбоната кальция, талька или древесного волокна — и соответственно быстро изнашивают фурнитуру.полимерный конический двухшнековый цилиндр с высоким наполнением стр.документирует конфигурацию, указанную PIPLL для этой задачи, наряду сДПКиНПЦстраницы приложения.
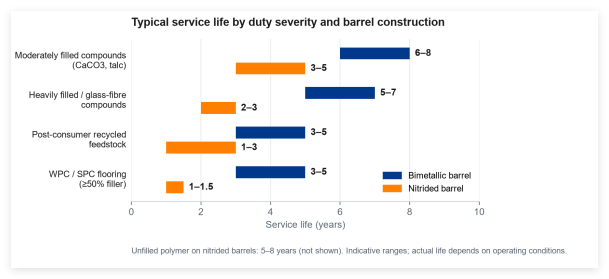 Типичный срок службы в зависимости от режима работы и конструкции ствола (ориентировочные диапазоны)
Шесть предупреждающих знаков, которые вы можете увидеть, прежде чем что-либо измерять
Износ можно обнаружить без приборов. Задолго до того, как размеры выходят за пределы допуска, линия сообщает вам, что что-то изменилось.
- Производство снижается медленно.Температура и скорость шнека не изменились, однако производительность на 5–10 % ниже базового уровня. Обычной причиной является увеличение обратного потока из-за расширенных зазоров.
- Температура в зоне повышается.Операторы компенсируют падение производительности, повышая заданные значения — признак того, что шнек и цилиндр больше не являются согласованной парой.
- Нестабильность или пульсация расплава.Выходные импульсы или поверхность экструдата становится волнистой, полосатой или шероховатой. Типичными причинами являются изношенные винты и чрезмерный зазор; видетьпочему производительность экструзии увеличивается и уменьшаетсядля остальных подозреваемых.
- Появляются черные пятнышки.Карбонизированный материал задерживается в мертвых углах изношенного винта или в царапинах отверстия. Промывка не поможет — деталь изношена.
- Ток двигателя возрастает.Привод работает сильнее, проталкивая материал через расширенные зазоры. Видно на тренде панели управления.
- Частота продувок увеличивается.Если линию промывать в два раза чаще, чем шесть месяцев назад, поверхности разрушаются и сохраняют сгоревший материал.
Добавьте тенденции данных в этот список. Когда линия работает стабильно, температура зоны, ток двигателя и мощность составляют базовую величину, которую любой компетентный оператор может определить с первого взгляда. Дрейф в 5%, сохраняющийся в течение нескольких недель, является опережающим индикатором, и он появляется до того, как какое-либо отдельное измерение пересечет пороговое значение. Простой журнал трендов — это наиболее ценный метод мониторинга, доступный производственной команде.
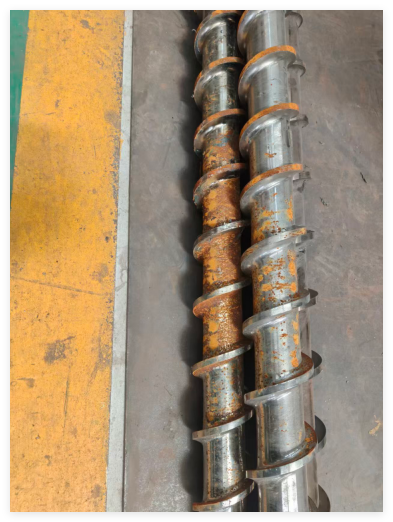 Повышенный износ и коррозия винтов, выведенных из эксплуатации — конечный результат предупреждающих знаков, появившихся несколько месяцев назад
Как на самом деле измеряется износ
Когда предупреждающие знаки накапливаются, следующим шагом является измерение. Три цифры имеют значение:
- Внешний диаметр винтав нескольких точках по длине. Стандартного микрометра вполне достаточно; результаты сравниваются с исходным рисунком или заведомо исправным эталоном.
- Внутренний диаметр стволав нескольких положениях с помощью внутреннего микрометра или нутрометра.
- Зазор между двумя, рассчитанный по первым двум значениям. Это единственный наиболее важный индикатор износа узла.
проверка износа шнека экструдера без демонтажаПроцедура написана для операторов, которым необходимо получить измеренное значение, не вытягивая винт. Получив цифры, сравните измеренный зазор с пределом износа для конкретной смолы, опубликованным производителем.биметаллическая винтовая направляющая стволапубликует типичные пределы износа для разных семейств смол с рекомендуемыми действиями для каждого порога:
Зазор и предел износа Рекомендуемое действие Ниже 60% Запланируйте следующую замену для следующего планового отключения. 60–80% Обеспечить замену в текущем квартале Выше 80% Рассматривайте замену как срочную. Проведите базовые измерения на заведомо исправной паре «шнек-цилиндр» сразу после установки. Скорость изменения клиренса с течением времени более информативна, чем любое отдельное абсолютное показание, и операторы, которые ведут журнал тенденций клиренса, обычно определяют предстоящую замену за несколько недель или месяцев до того, как одно из измерений превысит опубликованный предел.
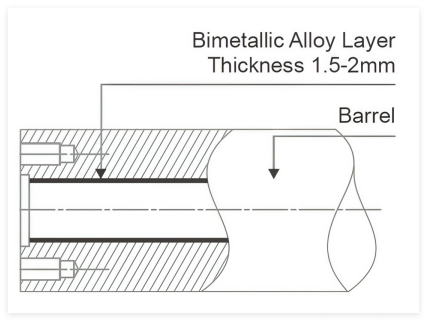 Слой биметаллического сплава, обычно толщиной 1,5–2 мм внутри канала ствола: толщина и твердость указываются при заказе и проверяются при осмотре.
Ремонт или замена? Не каждый изношенный ствол нуждается в полной замене.
Три вопроса решают эту проблему.
- Износ равномерный или локальный?Равномерный износ биметаллического ствола иногда можно довести до хонингования и вернуть в строй еще на год. Глубокая выбоина или корродированное пятно обычно означает замену.
- Винт тоже изношен?Замена одного компонента без другого редко бывает экономически выгодной: новый ствол в паре с изношенным винтом повторяет период приработки с полной интенсивностью.биметаллическая винтовая направляющая стволаохватывает логику сопоставления.
- Сколько стоит незапланированный простой?При работе в три смены стоимость простоя, связанная с экстренной заменой, обычно превышает любую экономию, связанную с извлечением дополнительных месяцев из изношенной детали.
Если износ незначителен, близка плановая остановка и остальная часть линии исправна, ремонт целесообразен. Если износ значителен или узел уже прошел несколько капитальных ремонтов, замените его. Полная логика принятия решения изложена вРуководство по замене цилиндра шнека экструдера.
Замените подобранной парой.В течение пяти лет парный подход последовательно оказывается более экономически эффективным, поскольку он устраняет асимметричный износ, возникающий в результате соединения нового компонента с изношенным, а также упрощает логистику и сокращает количество необходимых плановых остановов.
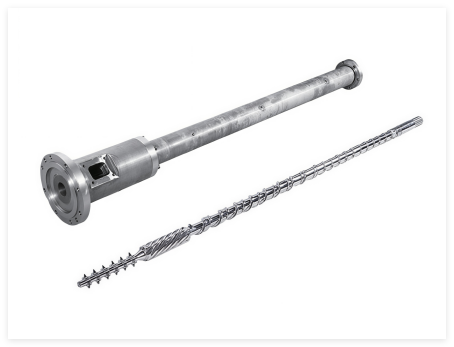 Винт и цилиндр как согласованная пара: асимметричный износ — это скрытые затраты на замену только одной половины.
Пять привычек, которые значительно продлевают срок службы
- Разогрейте до спецификации.Следуйте температурному режиму поставщика смолы и выдерживайте предписанное время выдержки перед завинчиванием винта. Холодный запуск с материалом, уже находящимся в бочке, является наиболее распространенной причиной повреждений.
- Никогда не запускайте винт пустым.Материал между винтом и цилиндром действует как гидродинамическая среда и тепловая защита. Несколько минут сухого хода повредят поверхность. Пустой бункер — это чрезвычайная ситуация, а не состояние ожидания.
- Используйте продувочную жидкость, совместимую с используемой смолой.Несовместимое очищение жжёт; совместимый чистит. Перед отключением выполните продувку, особенно для термочувствительных или коррозионно-активных марок. Оставление корродирующей смолы в стволе между партиями — один из самых быстрых путей к коррозионному износу.
- Ведите журнал технического обслуживания.Марка смолы, процент наполнителя, температура зоны, мощность, ток двигателя и время простоя. Простая запись делает медленный дрейф видимым задолго до того, как он перерастет в кризис.запросите шаблон журнала обслуживания PIPLL.
В основе всех пяти лежит обучение операторов. Опытная команда, которая понимает взаимосвязь между рабочими параметрами и сроком службы компонентов, обеспечивает значительно более длительные интервалы обслуживания, чем та же линия, которой управляет менее опытная команда, при идентичных настройках машины. Сниженная частота замены, более низкий уровень брака и меньшее количество незапланированных остановок делают его самым эффективным оперативным вмешательством, доступным менеджеру производства.
Почему превентивная замена обходится дешевле
Плановая замена в период планового обслуживания обычно занимает полдня. Аварийная замена на вышедшей из строя линии — это многодневная работа плюс потеря производительности. Как только зазор приблизится к верхнему пределу для используемой смолы, запланируйте замену на следующий плановый останов, а не дожидайтесь отказа.Руководство по замене цилиндра шнека экструдераустанавливает арифметику затрат.
Если простои обходятся дорого, держите на месте запасной винт и комплект цилиндров. Затраты на содержание возмещаются в первый раз, когда удается избежать многодневного незапланированного отключения. Приобретите запасную часть во время плановой замены, чтобы она по размерам и металлургическим характеристикам соответствовала текущей конфигурации, и убедитесь, что ее документация соответствует находящейся в эксплуатации сборке, чтобы группа технического обслуживания могла проверить соответствие перед установкой.
 Производственная площадка PIPLL — высокопроизводительные шнеки и цилиндры для мировых экструзионных линий.
Часто задаваемые вопросы
Производство падает — всегда ли дело в винте и стволе?Не обязательно. Износ стопорного кольца, выход из строя ленты нагревателя и перемычка в подающем горловине являются распространенными симптомами. Видетьпочему производительность экструзии увеличивается и уменьшается.
Можно ли переделать футеровку биметаллического ствола?В принципе да; на практике это редко бывает экономически эффективным. В большинстве операций заменяется весь ствол и перерабатывается сталÑ
Contact us