Languages
Шнековый цилиндр для труб из ПВХ: сочетание конических, параллельных и одновинтовых линий
Шнековый цилиндр для труб из ПВХ: сочетание конических, параллельных и одновинтовых линий
Жесткий ПВХ не прощает завинчивания. Правильная архитектура обеспечивает стабильность расплава, неправильная проявляется в виде черных точек, всплесков и короткого срока службы.
Шнековый цилиндр для труб из ПВХ · Конический двойной шнек · Шнековый цилиндр для экструзии труб
1. Почему винтовой цилиндр определяет качество труб ПВХ
В проблемах с трубами из ПВХ часто винят в первую очередь матрицу или рецептуру. На практике шнек и цилиндр задают условия, в которых должна работать матрица: насколько сильно сдвига подвергается материал, как долго он остается горячим и насколько равномерно он пластифицируется, прежде чем достигнет головки.
Жесткий ПВХ дает очень небольшой запас. При переутомлении он деградирует, а не просто размягчается, и ущерб необратим:
·Чрезмерный сдвиг повышает температуру расплава и запускает термическую деградацию.
· Неравномерная пластификация приводит к дефектам поверхности и изменениям размеров.
· Длительное или непостоянное время пребывания приводит к появлению черных пятен и обесцвечиванию.
· Нестабильное давление расплава напрямую приводит к изменению стенок трубы.
Вот почему экструзия ПВХ по своей конструкции представляет собой процесс с низким усилием сдвига, и поэтому геометрия шнекового цилиндра имеет здесь большее значение, чем в большинстве других методов.Применение ПВХ . Та же логика применима ко всему ассортименту продукции, отКанализационные и водопроводные трубы ПВХкПленка и лист ПВХ .
КЛЮЧЕВАЯ ИНФОРМАЦИЯПри экструзии труб из ПВХ шнековый цилиндр не просто плавит материал. От него зависит, достигнет ли расплав фильеры в целости и сохранности.
2. Три архитектуры реальных трубопроводов из ПВХ.
Пройдитесь по трубному заводу и вы увидите три конфигурации винтов, выполняющих функции ПВХ. Они не взаимозаменяемы, и каждый из них занимает свое место в разном размере и диапазоне производительности.
Архитектура Где это подходит Характер Конический двухшнековый Трубы и профили из ПВХ малой и средней жесткости Большой вход для порошка, высокая степень сжатия, низкий сдвиг. Параллельный двойной винт Высокопроизводительные заводы по производству труб, картона и комплексных рецептур Постоянный диаметр, модульная, принудительная транспортировка со взаимосвязанными камерами. Одиночный винт Трубы большого диаметра, полиолефиновые и специальные трубы Проще и дешевле, когда речь идет о расплавлении и перекачивании, а не о компаундировании. Выбор делается, когда линия указана, и она фиксируется на весь срок службы машины. Что касается запчастей:конический двухвинтовой стволипараллельный двухвинтовой ствол Это разные конфигурации машины, а не две версии одной и той же детали.
3. Конический двойной винт: стандарт для труб из жесткого ПВХ меньшего размера.
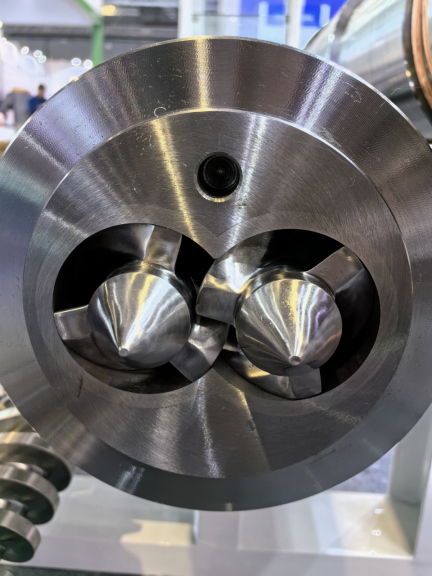
Конический винт является причиной того, что эта геометрия доминирует в ПВХ. Шнек имеет большой размер на подающем конце, что обеспечивает большую площадь всасывания порошка ПВХ низкой объемной плотности, а к выпускному отверстию он сужается, создавая сжатие постепенно, а не за один этап.
Поскольку сжатие является прогрессивным, сдвиг остается умеренным, и расплав не перегревается на пути к матрице. Для полимера, который разлагается, а не просто размягчается, в этом весь аргумент.
PIPLL строит общую коническую линейку ПВХ по тому же принципу. Ствол выкован из единой заготовки и представляет собой цельную бесшовную конструкцию, в которой удалены фланцевые соединения, в которых расплавленный ПВХ может вытекать и разлагаться. Степень сжатия устанавливается в пределах от 2,5:1 до 3,5:1 для тщательной пластификации, не допуская сдвига, превышающего точку, при которой ПВХ начинает разрушаться.
Конический двухшнековый цилиндр для ПВХ Спецификация ПИППЛ Базовая сталь 38CrMoAlA, с запатентованным ионным азотированием Азотированный слой 0,4 – 0,6 мм при HV900 – 1100 Опубликованный срок службы 2–3 года при малом заполнении Степень сжатия 2,5:1 – 3,5:1 Радиальный зазор 0,1 – 0,15 мм Контроль температуры 3–5 независимых зон нагрева, одна система вентиляции. Проверка обработки 100% тестирование перед отправкой Область применения выходит за рамки простых труб: строительные профили, листы для опалубки, грануляция, кромкооблицовка и уплотнительные ленты производятся с использованием этой геометрии. Там, где труба сильно заполнена, используется та же архитектура с другим сплавом — см.Полимерный конический двухвинтовой цилиндр с высоким наполнением .
4. Параллельный двухшнековый: когда трубопровод идет параллельно.
Параллельные станки сохраняют постоянный диаметр шнека по всей длине обработки. Они являются модульными, их легче обслуживать, они удерживают более длинную зону обработки с равномерной передачей крутящего момента — именно поэтому они используются на высокопроизводительных заводах с несколькими рецептурами.
Для ПВХ важна версия с противоположным вращением. Его взаимосвязанная сопряженная конструкция удерживает материал в закрытых камерах С-образной формы и механически выталкивает его вперед, поэтому транспортировка является положительной, а давление нарастает сильным. Прямая подача порошка ПВХ становится практичной, поскольку закрытые камеры не допускают образования мостиков и скольжения, с которыми сталкивается порошок при непрямой транспортировке, а общий характер сдвига остается достаточно мягким для жесткого ПВХ.
PIPLL с параллельным двухвинтовым стволом, вращающимся в противоположных направлениях Диапазон Диаметр винта Φ45 – Φ300 Соотношение L/D 16–40 (настраиваемый) Базовый материал Легированная сталь премиум-класса 38CrMoAlA Варианты поверхности Биметаллический цилиндр и шнек, азотирование, электрохромирование. Типичная обязанность Трубы, профили, доски, полы ДПК, SPC, гранулирование Совместимость обычно является решающим фактором между поставщиками, поскольку размеры интерфейса различаются в зависимости от производителя машины. PIPLL создает наборы, которые напрямую соответствуют общим сборкам —КрауссМаффей КМД ,Баттенфельд-Цинциннати TwinEX ,Баусано, доктор медицинских наук ,Онисон XTS иВебер Д.С.среди них, а не работать по общему шаблону.
Для гранулирования и переработки на одной и той же архитектуреконический двухшнековый цилиндр для гранулирования на странице представлены варианты сахарных кубиков и нарезанных прядей, а с переработанными составами обращаются с помощьюбочка из переработанного материалаконфигурация.
5. Одиночный винт: где он по-прежнему выигрывает на трубе
Один винт — это более простая машина, и для длинного списка задач по трубам подойдет более простой вариант. Там, где задача состоит в том, чтобы расплавить и закачать однородный расплав в матрицу, а не компаундировать или гомогенизировать, одна шнековая линия позволяет сделать это с меньшим количеством переменных и с меньшими затратами.
·Двухстенная гофрированная труба большого диаметра из ПЭВП, ПП и ПВХ
· Цельностенная труба из ПВХ и защитная трубка кабеля
· Трубы для горячей и холодной воды из PP-R, PE-RT и PE-X
· Медицинская трубка ПВХ и специальная трубка
· Промышленная труба из ПММА, ПК и АБС
Конфигурации различаются в зависимости от режима работы. Конструкция барьерных шнеков повышает эффективность плавления и гомогенизацию расплава для полиолефиновых труб с высокой производительностью. Это сравнение стоит прочитать вбарьерный винт по сравнению с обычным винтом . Смесительные секции Мэддока и Ананаса обеспечивают гомогенизацию расплава там, где требуется просто однородность, а конструкция подачи с канавками обеспечивает стабильную транспортировку твердых частиц в линиях с высокой производительностью — компромисс между этим и гладким отверстием изложен внарезная подача по сравнению с гладкоствольными стволами .
Полный спектр труб и трубок, включая гофрированные, композитные и многослойные конструкции, описан в разделешнековые цилиндры для экструзии труб и трубок .
Один шнек и цилиндр для экструзии труб. Если обязанность заключается в плавлении и перекачивании, а не в компаундировании, это более простой ответ.
6. Подбор цилиндра в соответствии с диаметром трубы и производительностью.
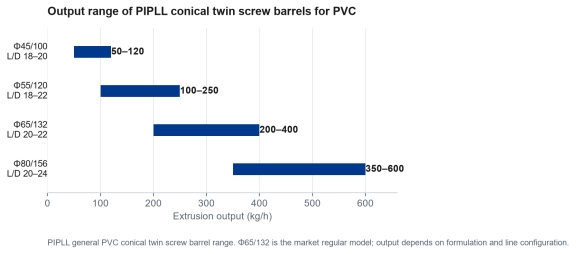
Как только архитектура определена, модельный ряд быстро сужается, поскольку диаметр трубы и целевая производительность вместе определяют размер ствола. Общий ассортимент конических окон из ПВХ охватывает обычные производственные окна:
Модель PIPLL Л/Д Выход Типичное применение Φ45/100 18–20 50–120 кг/ч Кабелепровод малого диаметра, прецизионный профиль Φ55/120 18–22 100–250 кг/ч Средняя труба, обычный профиль Φ65/132 20–22 200–400 кг/ч Рыночная обычная модель, универсальная труба и профиль Φ80/156 20–24 350–600 кг/ч Труба большого диаметра, толстый лист Диапазон производительности конических двухвинтовых стволов PIPLL из ПВХ общего назначения. Φ65/132 — обычная модель на рынке; фактическая производительность зависит от рецептуры и конфигурации линии.
Два предупреждения на этой таблице. Во-первых, цифры описывают диапазон стволов, а не являются обещаниями для вашей линии — рецептура, конструкция штампа и последующее оборудование — все это влияет на достижимую производительность. Во-вторых, выбор ствола на размер больше «из-за запаса высоты» не является автоматически более безопасным: шнек слишком большого размера работает на низкой скорости и имеет длительное время пребывания, а это именно то состояние, которое жесткий ПВХ переносит хуже всего.
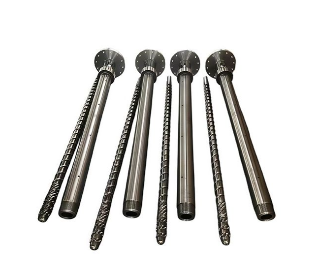
Конический двухвинтовой ствол с внутренней гильзой, конструкция позволяющая обновлять изнашиваемую поверхность.
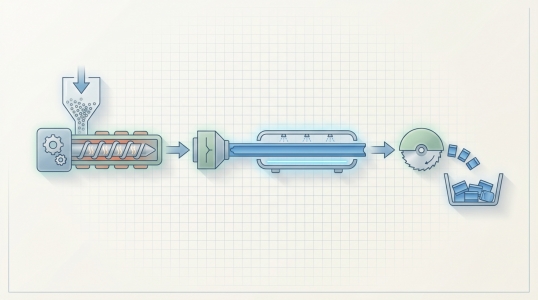
Схема экструзионной линии: бункер, цилиндр и шнек, нагрев, головка и охлаждение. Цилиндр винта задает состояние плавления, которое наследует матрица.
КЛЮЧЕВАЯ ИНФОРМАЦИЯРазмер ствола винта соответствует задаче, которую вы фактически выполняете. Увеличение размера шурупа из ПВХ для увеличения высоты обычно приводит к снижению качества расплава, а не к увеличению прибыли.
7. Загрузка наполнителя и картина износа
Практически ни один состав труб из ПВХ не представляет собой чистую смолу. Карбонат кальция является наиболее распространенным наполнителем, и уровень его загрузки, а не диаметр трубы, обычно определяет, как долго прослужит комплект шнека и цилиндра.
Для ненаполненных и слабонаполненных составов обычно достаточно азотированной конструкции: PIPLL обеспечивает азотированный слой толщиной 0,4–0,6 мм при HV900–1100 со сроком службы 2–3 года в применениях с низким содержанием наполнения. По мере увеличения загрузки наполнителя баланс смещается. Абразивный износ ускоряется на скребках и в канале ствола, а кислотные продукты разложения добавляют сверху элемент коррозии.
Для этой комбинации существует биметаллическая конструкция, и платят за слой сплава — PIPLL показывает толщину 1,5–3 мм в зависимости от марки, при HRC 50–65 и максимальных рабочих температурах от ≤400°C до ≤600°C. Выбор междубиметаллическая и азотированная конструкцияявляется дежурным вопросом, и семейство сплавов для данной рецептуры указано ввыбор биметаллического сплава . Что касается самого наполнителя,карбонат кальция в пластике объясняет, что он делает с формулировкой.
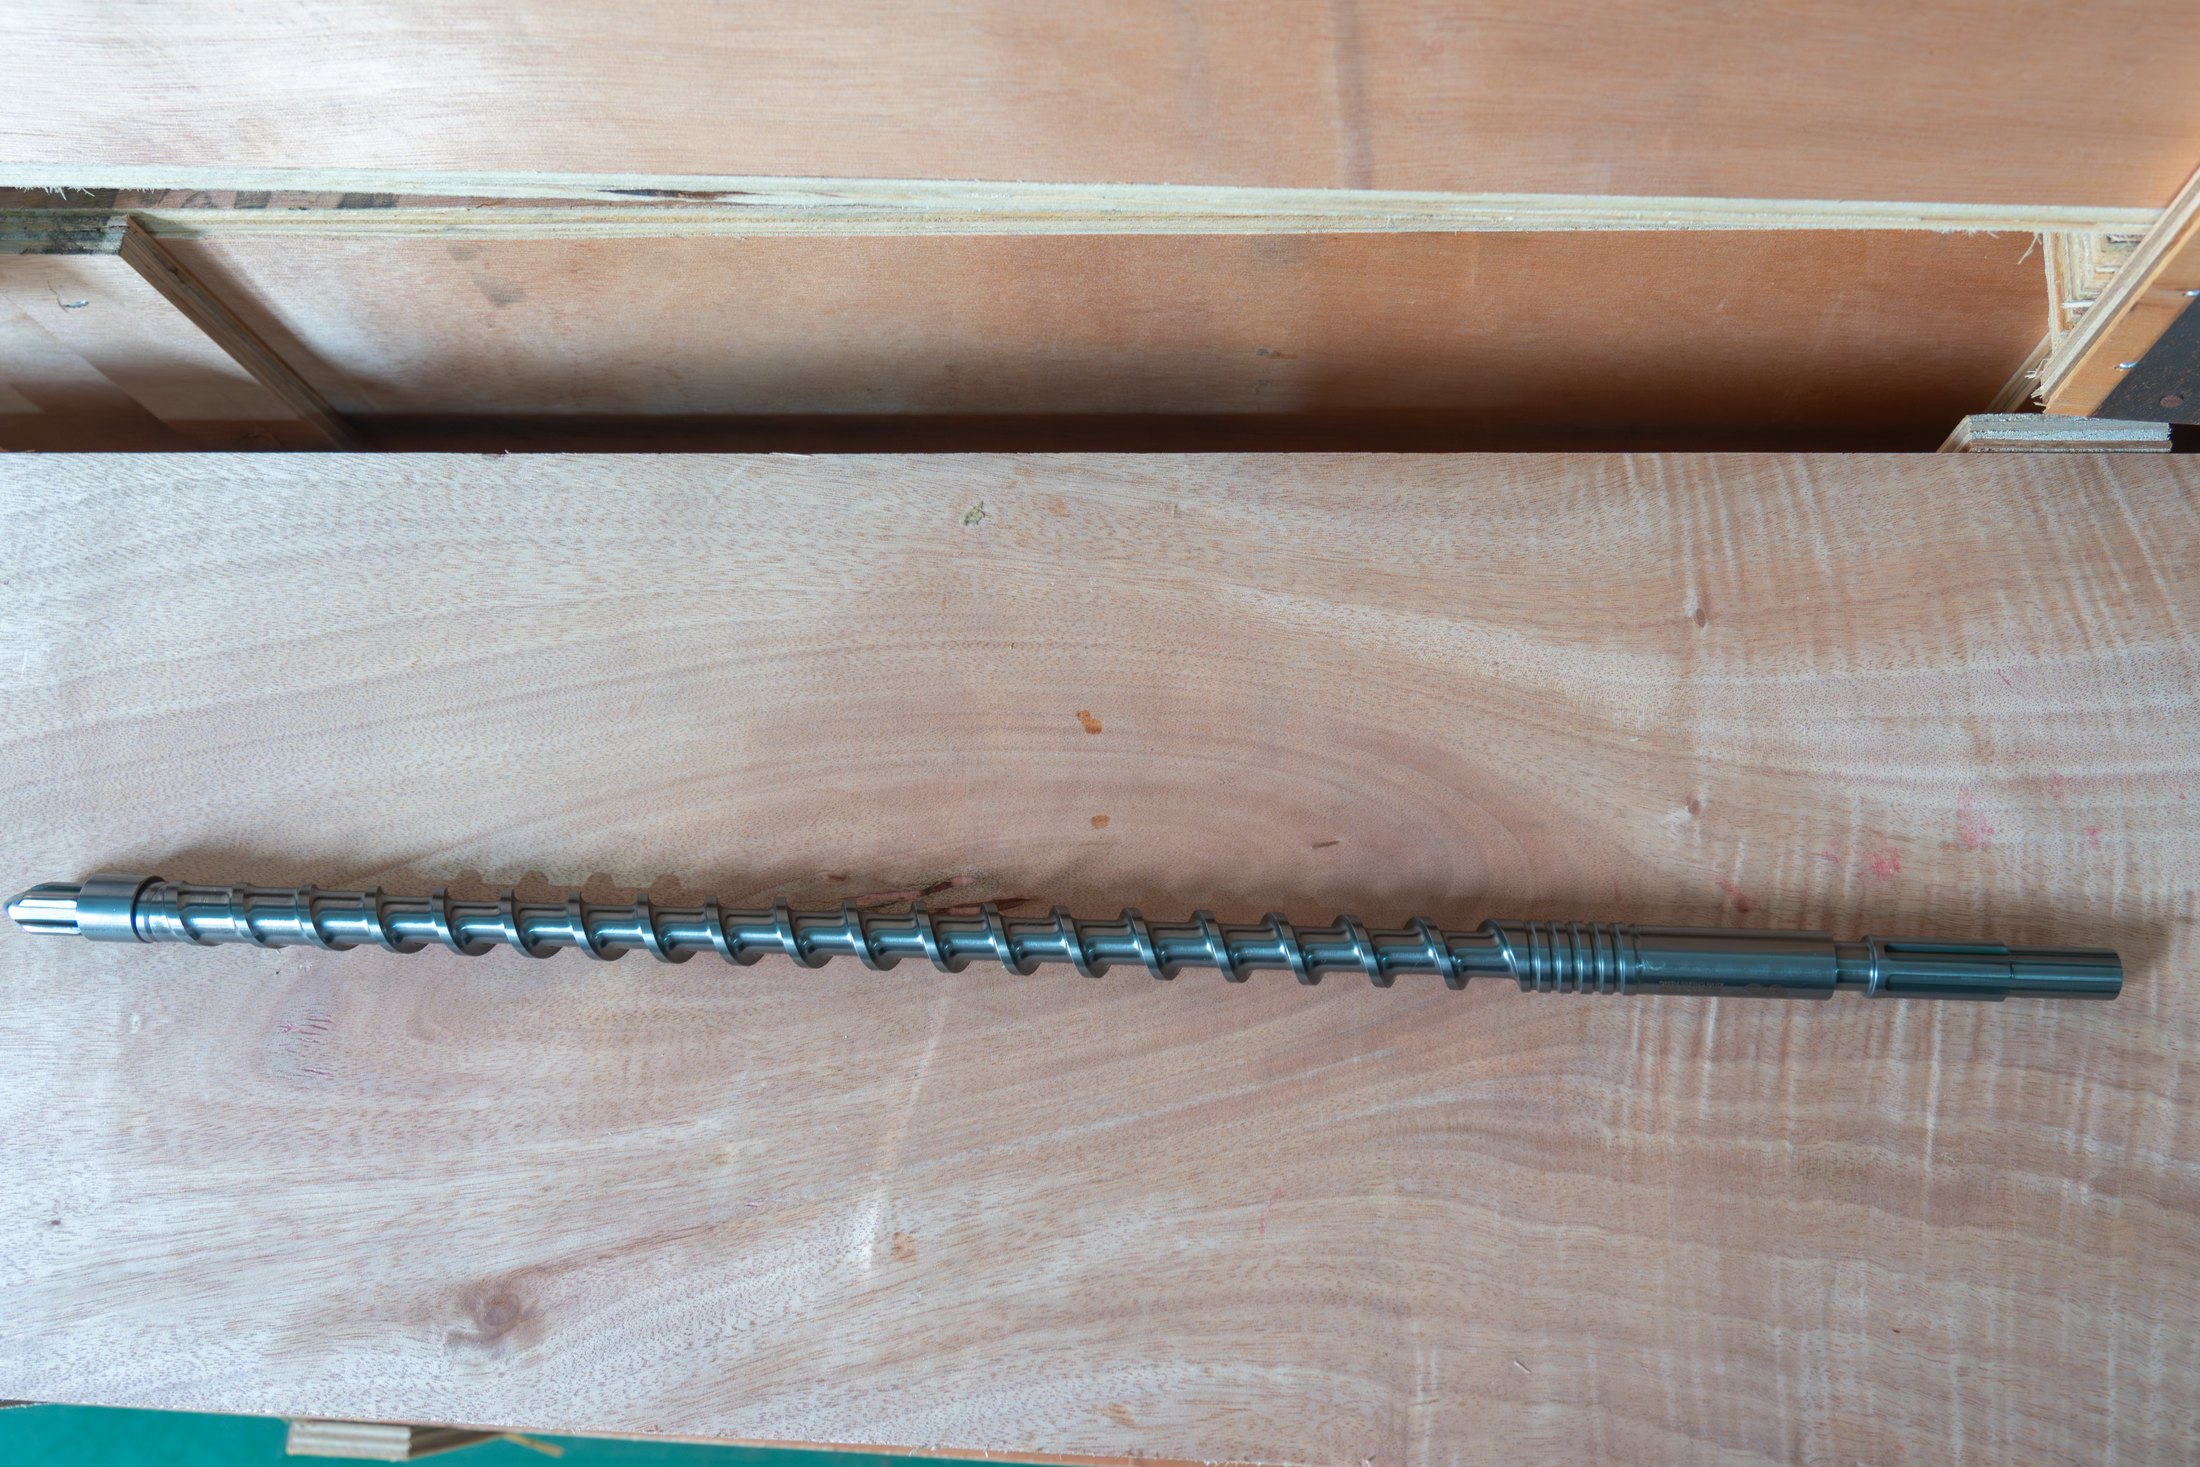
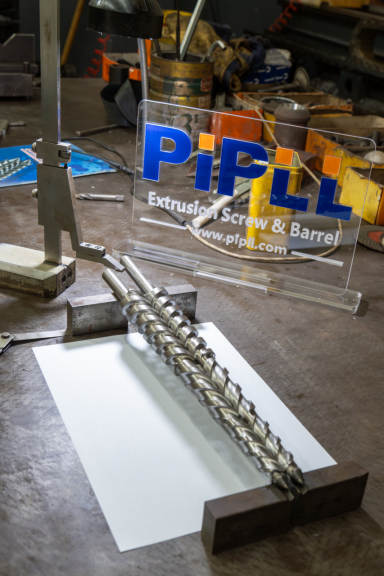
Винт и его ствол в мастерской. При использовании наполненного ПВХ обе поверхности подвергаются износу, поэтому решение из сплава распространяется на пару, а не только на ствол.
8. Что можно и что нельзя менять местами
Замена — это когда хорошая линия оказывается под угрозой. Правила краткие, и первое из них является абсолютным.
·Конический ствол не переходит в параллельный станок, или наоборот, без перепроектирования станка
· Винты и цилиндр заменяются как согласованный комплект — межосевое расстояние, профиль и зазор рассчитываются вместе.
· Более твердый сплав не компенсирует неправильную геометрию.
· Новый ствол на изношенном винте ничего кроме заказанного не восстанавливает
Размеры, которые должны быть согласованы, являются конкретными: диаметр и общая длина шнека, соотношение L/D, межосевое расстояние, геометрия отверстия, положение загрузочного отверстия, схема нагрева и охлаждения, а также подключение к редуктору. Нашпараллельные двухвинтовые направляющие из ПВХ работает по этому контрольному списку для параллельных машин, а общая логика для любого экструдера находится вруководство по замене ствола винта . Если ожидается повторный износ,ствол с внутренней гильзой позволяет обновлять изнашиваемую поверхность без замены всего ствола.
КЛЮЧЕВАЯ ИНФОРМАЦИЯСопоставьте деталь с машиной, затем сопоставьте сплав с рецептурой. Изменение этого порядка приводит к тому, что проекты замены идут не так, как надо.
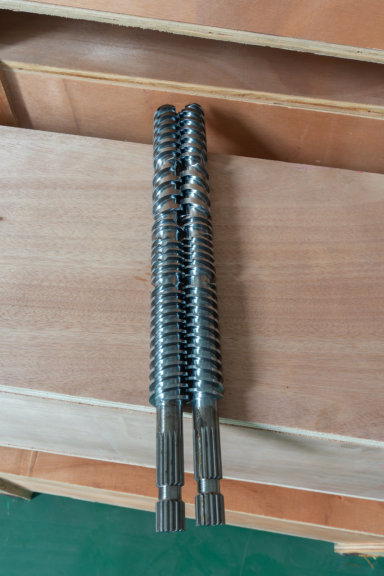
Согласованная пара параллельных двухвинтовых винтов. Соединение и межосевое расстояние различаются в зависимости от модели машины, поэтому комплекты для замены подбираются одинаковыми, а не по шаблону.
9. Измерение изношенного комплекта перед заказом.
Износ ствола шнека из ПВХ редко бывает равномерным. Зона подачи, зона сжатия и область высокого давления изнашиваются с разной скоростью, и измерение только одной позиции может скрыть реальную проблему.
·Внешний диаметр и состояние каждой витки винта
· Измерение диаметра ствола в нескольких точках ствола
· Зазор между винтом и отверстием в каждом положении
· Состояние зоны питания и секции высокого давления
· Состояние кончика винта, шлица и муфты
· Соединения для обогрева и охлаждения бочки
· Фотографии, а также паспортная табличка машины и обнаруженная производственная проблема.
Благодаря этой информации предложение может быть построено на основе измерений, а не предположений. Без него обычным запасным вариантом является исходный чертеж, а если и он отсутствует, фотографии и ключевые размеры все равно поддерживают первоначальную оценку, что и является нашей целью.индивидуальный процесс винта и цилиндраспроектирован вокруг. Как рисунок превращается в готовый ствол, описано в разделепроизводственный процесс ипроизводственная мощность .
10. Симптомы, указывающие на ствол винта
Износ дает о себе знать еще до того, как он выйдет из строя. Приведенные ниже сигналы не доказывают, что шнековый цилинÐ
Contact us