Languages
Компаунды, армированные стекловолокном: выбор шнека и цилиндра
-
-
Компаунды, армированные стекловолокном: выбор шнека и цилиндра
Где 20–50% стекловолокна фактически разрушают рабочую поверхность — и какая конструкция это выдерживает.
Пластик, армированный стекловолокном · Стеклянный цилиндр PA66 · Цилиндр из карбида вольфрама · Абразивный износ
-
1. Что на самом деле меняется при добавлении стекловолокна
Стеклонаполненный компаунд не является более твердой версией ненаполненной смолы. Волокна короткие, жесткие и намного тверже стали, по которой они скользят, и в большинстве армированных марок они присутствуют в количестве 20–50% по весу. Это одновременно меняет механизм износа, историю нагрева и риск качества, поэтомубиметаллический винтовой стволкупленный на «стаканную пошлину» еще может вернуться раньше.
- Длина волокна является переменной качества, и винт может его укоротить.
- Абразивная нагрузка представляет собой твердую фазу, а не мягкий наполнитель — она режет, а не полирует.
- Большинство армированных конструкционных марок гигроскопичны, поэтому к вопросу износа присоединяются сушка и вентиляция.
-
КЛЮЧЕВАЯ ИНФОРМАЦИЯ
Выбор стекловолокна означает одновременное определение четырех вещей: устойчивость к истиранию, долговечность волокна, контроль влажности и соответствие размерам. Покупка только первого – обычная ошибка. -
2. Где на самом деле наносится ущерб
На машине, работающей на армированном составе, износ распределяется неравномерно по рабочей поверхности. Он сосредоточен в четырех местах, и каждое из них указывает на разные части спецификации.обход режима отказаохватывает механизмы в целом; Далее следует версия, предназначенная для стекловолокна.
Расположение Что вы найдете Почему это происходит здесь Что это меняет Гребень винтового полета Ширина лопасти изношена, гребень сплющен, зазор увеличился. Самая высокая скорость скольжения по отверстию, тонкое сечение, самый горячий металл Наплавка рейки, геометрия гребня и сплав винта — не только ствола Канал ствола, зона дозирования Осевые насечки и полированная износостойкая лента, выходная мощность снижается. Полностью расплавленный, полностью насыщенный волокнами расплав, движущийся под давлением Семейство сплавов отверстия и толщина накладки для данного уровня наполнителя Кормовая секция и первые полеты Закругленные края скребков, полированное основание, местами бороздки. Холодные, неуплотненные гранулы с высоким содержанием клетчатки и механической нагрузкой. Геометрия зоны подачи и закален ли корпус подачи вообще Винтовой наконечник, обратный клапан, стопорное кольцо (инъекционное) Эрозия уплотняющих поверхностей, обратная утечка, непостоянный вес дроби Тот же абразивный расплав, проталкиваемый через самые узкие щели Материал наконечника и клапана, заменяются в комплекте с винтом. -
3. Четыре цифры, определяющие спецификацию
Четыре входа влияют на ответ больше, чем что-либо еще в запросе. Если предложение поступает без запроса, значит, сплав был выбран по привычке, а не по долгу службы.
- Массовое содержание наполнителя, стекло ли оно, минеральное или и то, и другое.
- Тип волокна и номинальная длина — рубленое, измельченное или смешанное волокно.
- Температура плавления и гигроскопичность марки
- Часы работы в год и интервал технического обслуживания, который вы пытаетесь достичь.
Первые два задают скорость истирания. Вторые два решают, требуется ли семейство коррозионностойких, а также устойчивых к истиранию, поскольку горячий, влажный, слегка кислый расплав разрушает некоторые твердые сплавы быстрее, чем более мягкий, но более устойчивый к коррозии. Этот компромисс подробно изложен вруководство по выбору биметаллического сплава.
-
Стволы и винты закреплены по размерам. Износостойкий слой составляет всего несколько миллиметров внутренней стенки; все, что находится за его пределами, является структурой и изнашивается с совершенно другой скоростью.
-
4. Почему «биметаллический» сам по себе не является ответом
Это слово описывает конструкцию, а не уровень производительности. Стандартная футеровка на основе центробежного литья из чугуна и карбид-вольфрамовый композит являются «биметаллическими», а на 30–50% стеклонаполненном ПА66 они не взаимозаменяемы. Опубликованный множитель для твердосплавной системы при высоких нагрузках на стекловолокно примерно в четыре-шесть раз превышает диаметр азотированного отверстия; подкладка на железной основе, предназначенная для наполнителя низкого и среднего уровня, находится намного ниже этого уровня.
Строительство Рабочая твердость Типичный слой Лучше всего подходит Компромисс Азотированный (класс 38CrMoAlA) Корпус с поверхностной закалкой, а не сквозной закалкой Доли миллиметра корпуса Ненаполненные и слабонаполненные товарные сорта Глубина корпуса — это весь бюджет износа; после нарушения износ ускоряется Стандартный биметаллический, на железной основе СПЧ 58–62 1,5–2,0 мм Общемашиностроительные марки, стекло ниже примерно 15–20 %. Экономично, но объем карбида отсутствует для 30%+ волокна Карбид вольфрамовый композит СПЧ 65–68 1,0–1,5 мм 30–50 % стекловолокна или углеволокна, инженерные марки с минеральным наполнением. Тоньше слой, выше стоимость — это действительно необходимо спецификации На основе никеля, устойчивый к коррозии СПЧ 45–50 2,0–3,0 мм Коррозионные и абразивные вещества вместе: огнестойкие, кислотные или галогенсодержащие марки. Более низкая твердость конструкции; выбирать его только из-за истирания - ошибка КЛЮЧЕВАЯ ИНФОРМАЦИЯ
Вопрос не в том, «биметаллический ли он», а в том, «какого семейства сплавов, при какой толщине слоя, на каком компоненте». Два из этих трех ответов обычно отсутствуют в цитате. -
5. Сторона винта: наплавка и почему гребень идет первым
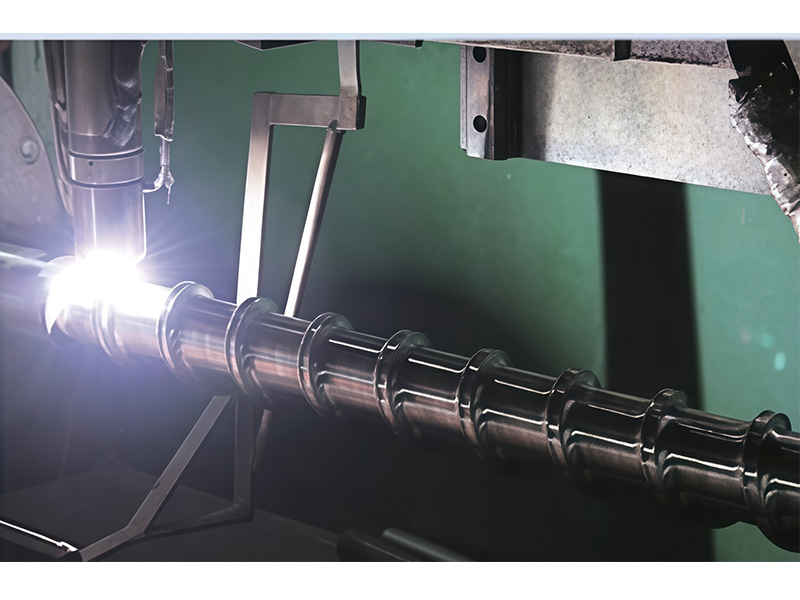
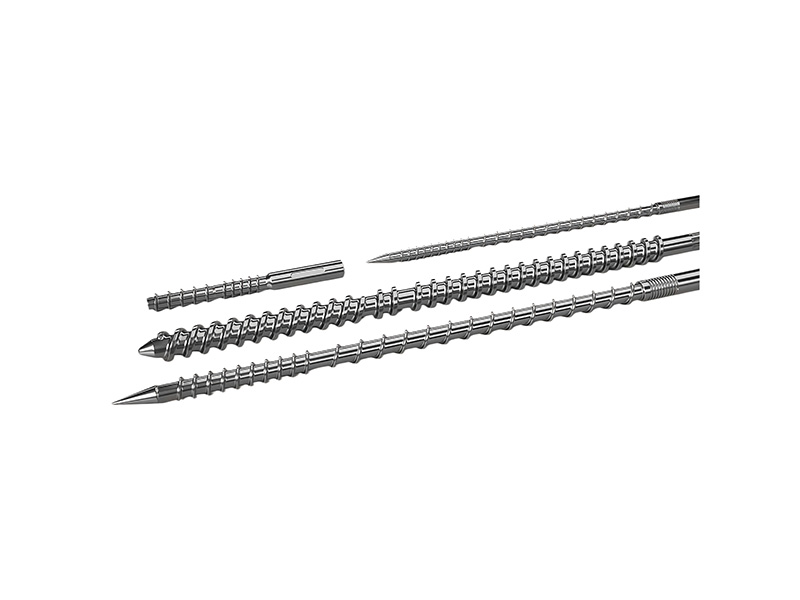
В усиленных условиях винт обычно теряет свою рабочую поверхность раньше ствола, поскольку гребень полета сочетает в себе высочайшую скорость скольжения с самым тонким сечением. Абиметаллический экструзионный шнекЭта проблема решается путем нанесения карбидсодержащего слоя на скребок, обычно с помощью PTA-сварки или лазерной наплавки, толщиной примерно 1,5–2,0 мм.
- Слой должен быть достаточно толстым, чтобы выдержать хотя бы однократную перешлифовку.
- Его нужно наносить на гребень и передний фланг, а не только на верхушку.
- Разбавление основным металлом — это то, что незаметно снижает твердость — спросите, как это контролируется
- Полосы с наплавкой не могут быть обработаны так же, как обычный винт; готовый профиль необходимо разрезать после наплавки
Если весь винт заменяется, а не восстанавливается,сквозной закаленный винтиногда это более разумный ответ при умеренном уровне наполнителя — он изнашивается равномерно и его можно повторно полировать за счет максимальной стойкости к истиранию.
-
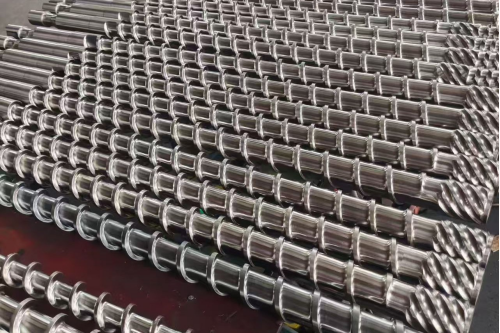
Готовые винты расставляют по стойкам. Шнек рассчитан на одно соединение и одну машину; диаметр — единственный размер, который надежно разделяют две разные задачи.
-
6. Длина волокна — это показатель качества, а не только показатель износа.
Это та часть обработки стекловолокна, которой уделяется меньше всего внимания при расследовании винтов и которая вызывает больше всего споров в дальнейшем. Армирование работает только тогда, когда волокна достаточно длинные; каждый смесительный элемент с высоким усилием сдвига, каждый резкий переход сжатия и каждая установка чрезмерного противодавления сокращают их. В результате получается деталь, которая проходит проверку размеров и не проходит испытание на прочность.
- Транспортирующие элементы перемещают материал с малым усилием сдвига; Месильные блоки смешиваются с высоким сдвигом и разрывают волокна
- Шнек, предназначенный для диспергирования минерального наполнителя, будет перерабатывать стеклонаполненный сорт.
- Противодавление и ограничение сетчатого пакета увеличивают сдвиг везде, а не только там, где вы предполагали.
- При повторном измельчении армированного лома остаются уже укороченные волокна; относиться к нему как к другому материалу
На двухшнековых линиях компаундирования это вопрос конфигурации элементов, рассмотренный на страницеСтраница с двухвинтовыми элементамии вуказания по применению компаундирования. Для одного шнека это вопрос степени сжатия, секции смешивания и скорости шнека.одновинтовой диапазонименно здесь делается этот выбор.
КЛЮЧЕВАЯ ИНФОРМАЦИЯ
Винт, который максимизирует дисперсию, и винт, сохраняющий длину волокна, — это разные винты. Решите, какая деталь действительно нужна, до составления предложения, а не после испытания на прочность. -
7. Геометрия шнека для стеклонаполненных компаундов
Армированные сорта обычно более жесткие, более абразивные и менее устойчивы к мертвым зонам, чем ненаполненная версия того же полимера. Геометрия следует из этого, а не из общего шаблона «износного винта».
- Более глубокое и мягкое сжатие, благодаря которому волокно смачивается, не сдавливаясь.
- Никаких острых ступенек или подрезов, где материал может сидеть и разрушаться.
- Барьерные или смесительные секции только там, где требования к диспергированию оправдывают сдвиг.
- Секция подачи, которая действительно может захватывать скользкие гранулы низкой объемной плотности.
Для соединений, которые являются одновременно высоконаполненными и термочувствительными,полимерная бочка с высоким наполнениемипримечания по обработке с высоким содержанием CaCO3опишите ту же геометрическую задачу со стороны минералов, и рассуждения будут реализованы.
-
8. Сушка, вентиляция и выход из строя, похожий на износ.
ПА, ПБТ и большинство армированных конструкционных марок гигроскопичны. Влага, попадающая в расплав, гидролизует полимер, и в симптомах — пузырях, пустотах, вздутиях, падении прочности, непостоянном весе дроби — обычно винят шнек и ствол. Прежде чем заменять сплав, материал должен быть сухим, и машина должна быть в состоянии это проверить.
- Смола высушена до установленного предела влажности и повторно проверена после хранения, а не только после сушки.
- Бочка с вентиляцией или вакуумной вентиляцией, качество и степень измельчения которой оправдывают это.
- Температура расплава измеряется на сопле или головке, а не считывается с контроллера.
- Проверка того, что «износ» действительно размерный, а не химический.
Это различие имеет коммерческое значение: проблему коррозии или гидролиза невозможно решить, покупая более твердый сплав, и в конечном итоге завод платит дважды.Страница применения полиамидаиСтраницы ПЭ и ППопределить, что нужно каждой семье; для переработанного или переизмельченного армированного материала начните смаршрут вторичного сырья.
-
9. Что измерять на заменяемой детали
Замена в усиленном режиме эффективна только тогда, когда за ней стоит запись об износе. Пять измерений превращают «износ» в спецификацию, и все их можно выполнить до повторной сборки машины.
Измерение Где Что это вам говорит Что это меняет Винтовой полет ОД По всей длине каждые 100–150 мм. Где гребень потерял материал и на сколько Был ли винт восстановлен или заменен, и какие зоны нуждаются в наплавке Идентификатор канала ствола Те же осевые положения, что и у винта. Износ отверстия и любая овальность Является ли ствол гильзой, заменен или заменен. Распродажа ОД минус ID в каждой позиции Число, которое фактически управляет выходом и обратной утечкой. Необходимо ли заменять обе детали вместе Ширина полета на гребне Зоны подачи, сжатия и дозирования Износ герба, который скрывает только ОД Толщина наплавки и возможна ли перешлифовка Характер носки — фотографии Каждая зона со шкалой в рамке Истирание против коррозии против механического повреждения Семейство сплавов, а не только твердость сплава -
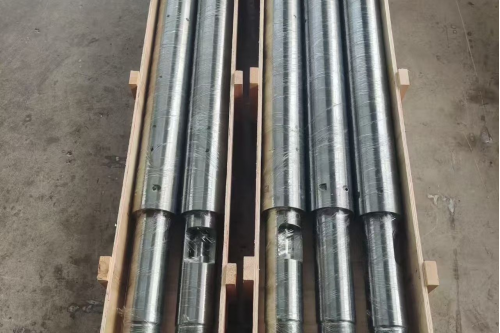
Комплекты винтов и стволов упакованы для отправки. Пара указывается вместе — зазор между ними — это число, определяющее выход, и само по себе оно не принадлежит ни одной из частей.
-
10. Что отправить для получения предложения
Запросы усиленной службы каждый раз терпят неудачу по одной и той же причине: детали машины приходят без деталей соединения, или соединение приходит без свидетельств износа.контрольный список для проекта заменыимеет длинную версию; короткий находится ниже.
- Марка машины, модель и диаметр винта, а также оригинальный чертеж, если он существует.
- Марка смолы, тип и процент наполнителя, а также пропорция измельчения.
- Температура плавления, производительность, скорость шнека и часы работы в год.
- Размеры в разделе 9 и фотографии каждой зоны износа.
- Интервал обслуживания, которого вы пытаетесь достичь, и результат последней части.
Если машина имеет запатентованную конструкцию,замена, построенная по чертежам OEMобычно это кратчайший путь, ипроизводственный процессистраницы емкостиопишите, как изготавливается деталь и сколько времени на это уходит. Там, где геометрия должна измениться так же, как и сплав,изготовленный на заказ винт и стволМаршрут охватывает пару вместе.
Также стоит указать запрашиваемый интервал обслуживания в месяцах, а не в прилагательных. Усиленный ствол, купленный на 24 месяца, и на 36 месяцев — это не одно и то же.ориентиры ожидаемого интерваладать вам что-то для сравнения.Страница производства PIPLLопределяет, что завод может выдержать по сплаву, толщине слоя и геометрии отверстия, что делает интервал скорее обязательством, чем надеждой.
-
✔ Специалист по шнекам и цилиндрам из стекловолокна | ✔ Карбид вольфрама · Биметаллический · С наплавкой · Сквозная закалка
✔ Геометрия выживания длины волокна | ✔ Составление карты износа · Замена OEM · Проектирование интервалов технического обслуживания