Languages
Зачем использовать боковую подачу при двухшнековой экструзии
Зачем использовать боковую подачу при двухшнековой экструзии
Зачем использовать боковую подачу при двухшнековой экструзии
При составлении компаундов, производстве маточных смесей и модификации технических пластиков не каждый ингредиент должен поступать через основной бункер.
Боковой питатель добавляет материал через отверстие цилиндра дальше в экструдер после того, как базовый полимер начал плавиться и гомогенизироваться. Обычно используется с вращающимся в одном направлениипараллельный двухвинтовой стволкогда переработчикам необходимо ввести стекловолокно, минеральный наполнитель, антипирены или чувствительные добавки с лучшим контролем.
Для экструдера с параллельным двухшнековым цилиндром боковая подача — это не просто добавление материала позже. Это технологическое решение, которое может защитить длину волокна, улучшить стабильность подачи, сократить время нагрева чувствительных ингредиентов и уменьшить ненужный износ входных шнековых элементов.
В PIPLL мы разрабатываем и производим шнековые и цилиндрические решения для экструзионных заводов, которым необходим практический баланс между качеством смешивания, производительностью, износостойкостью и сроком службы.
Что такое боковая подача в двухшнековом экструдере
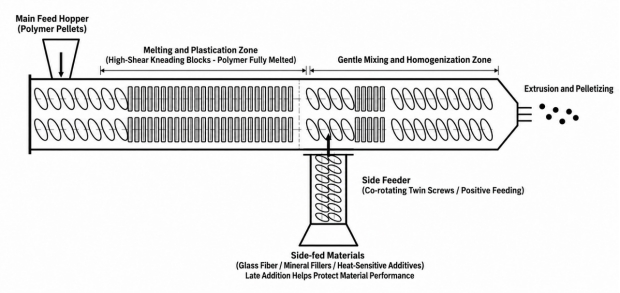
Боковой питатель обычно представляет собой небольшой двухшнековый дозатор, установленный сбоку от основного цилиндра экструдера. Вместо того, чтобы сбрасывать все ингредиенты в основной порт подачи, основная смола поступает первой и плавится с помощью расположенного выше шнека. Затем боковой питатель вводит второй материал в поток частично или полностью расплавленного полимера.
Рисунок 1. Основная и боковая подача при двухшнековой экструзии с однонаправленным вращением.
Эта схема широко используется впараллельный двухвинтовой стволдля приготовления маточных смесей и модификации инженерных пластиков. Главный экструдер осуществляет плавление и начальную пластификацию. Боковой питатель подает материал, который не должен подвергаться полной истории сдвига на входе.
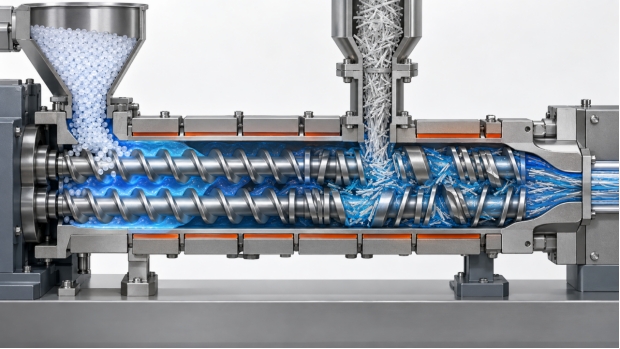
Типичные материалы с боковой подачей включают:·Стекловолокно и углеродное волокно· Тальк, карбонат кальция, кремнезем и другие минеральные наполнители.· Огнезащитные средства· Термочувствительные добавки· Порошки низкой объемной плотности· Отборные пигменты, функциональные добавки и компоненты переработанных материалов.Почему бы не положить все в основной бункерГлавный порт подачи подвергается наибольшему времени пребывания и, как правило, самым сильным участкам плавления и смешивания. Это подходит для базовой смолы, но не всегда подходит для каждого компонента рецептуры.Например, производителю компаундов может потребоваться высокая эффективность плавления ПА, ПП, ПБТ или ТПУ. Однако те же шнековые элементы с высоким сдвигом, которые эффективно плавят полимер, могут укоротить стекловолокно, перегреть чувствительную добавку или ускорить износ, если абразивный минеральный наполнитель добавляется слишком рано. Вот почему боковая подача важна при совместном вращении.параллельный двухвинтовой стволсистема.Боковая подача помогает защитить длину стекловолокнаКомпаунды, армированные стекловолокном, являются одним из наиболее распространенных применений для боковой подачи. Если стекловолокно поступает из главного бункера, оно проходит через зоны раннего плавления и зоны высокого сдвига вместе с необработанным полимером. Чрезмерный сдвиг может уменьшить длину волокна, что может снизить эффект армирования готовой детали.При боковой подаче сначала расплавляется полимерная матрица. Затем стекловолокно вводится вниз по потоку и диспергируется через контролируемую конфигурацию шнека с достаточным перемешиванием для смачивания и распределения, но без ненужного сдвига.Целью не является нулевой сдвиг. Стекловолокно еще нужно намочить и разогнать. Цель состоит в том, чтобы использовать правильный уровень сдвига и правильное время пребывания. Для процессоров, использующихпараллельный двухвинтовой стволдля маточных смесей или армированных конструкционных пластиков это может обеспечить более стабильные механические характеристики и более стабильный конечный продукт.Рисунок 2. Стекловолокно, подаваемое через боковой питатель после плавления базового полимера.
Боковая подача улучшает обработку порошков низкой насыпной плотности
Мелкодисперсные порошки могут быть затруднены при подаче через основной бункер. Тальк, карбонат кальция, технический углерод, гидроксид магния, гидроксид алюминия и подобные материалы могут образовывать мостики, всплывать или питаться неравномерно из-за их низкой объемной плотности.Боковой питатель использует положительные транспортирующие шнеки для подачи порошка в главный экструдер. Это дает процессору больше контроля над скоростью подачи. В хорошо спроектированном параллельном двухшнековом экструдере и цилиндре положение боковой подачи, отверстие цилиндра, конфигурация шнека, вентиляционное устройство и давление расплава должны работать вместе.Боковой податчик не решает автоматически все проблемы с подачей порошка. Однако это дает инженеру-технологу лучший инструмент для дозирования сложных материалов в расплав. Это особенно ценно при производстве компаундов с высоким содержанием наполнения и маточных партий наполнителей, где нестабильное дозирование может вызвать изменение плотности, плохую дисперсию, дефекты поверхности или колебания производительности.Боковая подача может уменьшить термическую историю чувствительных добавокНекоторые добавки не переносят длительного воздействия тепла и сдвига. В зависимости от рецептуры сюда могут входить выбранные антипирены, пенообразователи, реактивные добавки, системы красного фосфора или термочувствительные модификаторы.Подача этих материалов на более позднем этапе процесса может сократить время, которое они проводят внутри экструдера. Добавка по-прежнему требует достаточного перемешивания для правильного диспергирования, но при этом не требуется полная секция плавления выше по потоку. Следовательно, секция ниже по потоку требует контролируемого распределительного смешивания, а не чрезмерного сдвига.PIPLL может оказать поддержку клиентам, предлагая индивидуальные конфигурации шнеков и цилиндров в зависимости от типа смолы, пакета присадок, целевой производительности, состояния износа и фактического положения бокового питателя.Боковая подача может снизить абразивный износ на входеМинеральные наполнители часто бывают абразивными. Когда твердые наполнители проходят через всю длину экструдера, они могут увеличить износ шнековых элементов и поверхностей цилиндра, особенно в зонах с высоким сдвигом.Добавление абразивного материала через боковой питатель сокращает расстояние, которое он проходит через главный экструдер. Это не устраняет износ. Зона боковой подачи и последующие секции смешивания по-прежнему требуют соответствующего выбора материала и защиты от износа. Однако это может уменьшить предотвратимый износ в зоне плавления выше по потоку.Вот где биметаллпараллельный двухвинтовой стволможно рассмотреть. Правильное решение для бочек зависит от типа наполнителя, загрузки наполнителя, скорости шнека, пропускной способности, полимера и ожидаемых часов работы. Биметаллический раствор обычно больше подходит для абразивных или коррозийных условий, чем для составов с низким уровнем износа.Как боковая подача влияет на конструкцию шнека и стволаПри выборе или замене параллельного двухвинтового ствола следует учитывать боковую подачу. Боковое загрузочное отверстие не является изолированным компонентом. Это влияет на всю структуру процесса.Материал ствола и износостойкостьВысокая минерализация, армированные пластмассы и агрессивные составы могут потребовать более износостойких материалов ствола. Производитель биметаллических шнеков экструдера должен оценить фактическую рецептуру, а не рекомендовать один и тот же материал для каждого применения.Конфигурация винтового элементаПеред боковой подачей секция перед подачей должна надежно расплавить базовый полимер. Последующая секция должна рассеивать добавленный материал, не создавая ненужного сдвига, избыточного давления или плохого удержания волокон.Конструкция бокового подающего портаОтверстие должно обеспечивать стабильный вход материала и избегать нежелательного обратного потока. Оно должно соответствовать конфигурации шнека, уровню заполнения, профилю давления и производительности бокового питателя.Вентиляция и дегазацияДля некоторых смесей с боковой подачей требуется вентиляционная секция для удаления влаги, воздуха или летучих веществ. Положение вентиляционного отверстия следует выбирать тщательно, чтобы избежать переноса порошка или утечки расплава.Совместимость заменыПри замене изношенных деталей переработчики должны предоставить чертеж цилиндра, чертежи или образцы винтов, марку машины, диаметр винта, межосевое расстояние, коэффициент LD, смолу, производительность и положение боковой подачи. Это помогает производителю шнеков экструдера оценить совместимость перед производством.Параллельный двухшнековый ствол и конический двухшнековый стволВопрос о параллельном или коническом двухшнековом стволе зависит от области применения. Параллельный двухшнековый цилиндр широко используется в производстве компаундов, маточных смесей, армированных конструкционных пластмасс, реактивной экструзии и высокопроизводительного смешивания. Он особенно подходит для применений, где требуется гибкая конфигурация шнеков и несколько технологических зон, включая боковую подачу и вентиляцию.Конический двухшнековый цилиндр обычно используется при производстве ПВХ-профилей, труб и других изделий, где характеристики сжатия и обработки материала различаются. Для боковой подачи стекловолокна, наполнителей и добавок при компаундировании обычно более распространенным выбором является параллельная двухшнековая платформа, вращающаяся в одном направлении.Как выбрать производителя двухшнековых стволов с параллельным шнекомПри выборепараллельный двухвинтовой стволПроизводитель, не сравнивайте только цену за единицу. Запасной шнек и цилиндр должны соответствовать реальному процессу.Спросите поставщика:·Можете ли вы просмотреть наш материал и загрузку наполнителя?· Можете ли вы изготовить по оригинальному чертежу или образцу?· Какой материал ствола рекомендуется для наших условий износа и коррозии?· Можете ли вы поддержать секции ствола с боковой подачей и соответствующие шнековые элементы?· Как вы контролируете размеры, твердость и совместимость сборки?PIPLL работает как производитель шнеков экструдера по индивидуальному заказу и поставщик шнеков экструдера OEM для экструзии пластмасс. Наша команда может просмотреть изношенные компоненты, данные машины, состояние материалов и производственные требования, прежде чем рекомендовать решение для замены.Часто задаваемые вопросыНужна ли боковая подача для каждого двухшнекового экструдера?Нет. Простые рецептуры могут эффективно действовать только при основном кормлении. Боковая подача наиболее полезна, когда материал чувствителен к сдвигу, труден для подачи, термочувствителен, абразивен, имеет низкую плотность или лучше добавляется после расплавления базового полимера.Всегда ли боковая подача требует биметаллического двухвинтового ствола с параллельными винтами?Нет. Биметаллическийпараллельный двухвинтовой стволвыбирается в зависимости от риска износа и коррозии, а не просто потому, что установлен боковой питатель. Важными факторами для оценки являются высокое содержание наполнителя, стекловолокна, минерального порошка и коррозионно-активных добавок.Может ли компания PIPLL изготовить комплектный параллельный двухшнековый цилиндр и цилиндр для экструдера?Да. PIPLL поставляет индивидуальные решения для шнеков и цилиндров, включая параллельные двухшнековые секции цилиндров, шнековые элементы и износостойкие варианты для экструзии компаундов, маточных смесей, ПВХ, ПЭ, ПП и технических пластиков.Какая информация нужна PIPLL для замены предложенияПожалуйста, укажите марку и модель станка, диаметр шнека, передаточное число, межосевое расстояние, исходный чертеж или образец, обрабатываемый материал, производительность, скорость шнека, место боковой подачи и фотографии изношенных деталей. Это позволяет PIPLL рекомендовать более подходящее решение для винтов и цилиндров.ЗаключениеБоковая подача дает производителям компаундов более контролируемый способ добавления материалов, которые являются хрупкими, трудными для подачи, термочувствительными, абразивными или необходимыми только после расплавления базового полимера.Для компаундов из стекловолокна, высоконаполненных маточных смесей, огнезащитных составов и конструкционных пластмасс стратегия правильной боковой подачи может улучшить контроль процесса, одновременно помогая контролировать износ и консистенцию продукта.Если на вашей линии используется параллельный двухшнековый цилиндр, вращающийся в одном направлении, и вы планируете заменить изношенные шнековые элементы или секции цилиндра, свяжитесь с PIPLL и сообщите сведения о вашей машине и информацию о материалах. Мы можем помочь оценить зону боковой подачи, состояние износа и подходящую конфигурацию замены.