Languages
Pourquoi les vis de l'extrudeuse se cassent : analyse des défaillances avant de commander un remplacement
-
-
Pourquoi les vis de l'extrudeuse se cassent : analyse des défaillances avant de commander un remplacement
Une vis cassée est une preuve, pas une malchance. Lisez la fracture et vous saurez s'il faut acheter une pièce ou réparer une machine.
RUPTURE DE VIS DE L'EXTRUDEUSE · ANALYSE DE DÉFAILLANCE DE VIS · FATIGUE TORSIONNELLE · PLIAGE INVERSÉ
-
1. Une vis casse rarement parce qu’elle a été surchargée
Les vis d'extrusion ne tombent presque jamais en panne en fonctionnement normal. Quand on le fait, l'instinct est de blâmer le couple : l'entraînement était trop fort, le matériau trop rigide, l'opérateur trop impatient. Un couple excessif brise les vis, mais dans la pratique, la flexion provoque plus de ruptures que le couple, et les deux laissent des preuves complètement différentes.
Cette distinction décide de ce que vous dépensez. Une panne de couple est un événement que vous pouvez généralement dater et expliquer. Une défaillance en flexion est une condition qui se développe depuis des mois et qui aura les mêmes effets la prochaine fois.vissauf si la situation change.
-
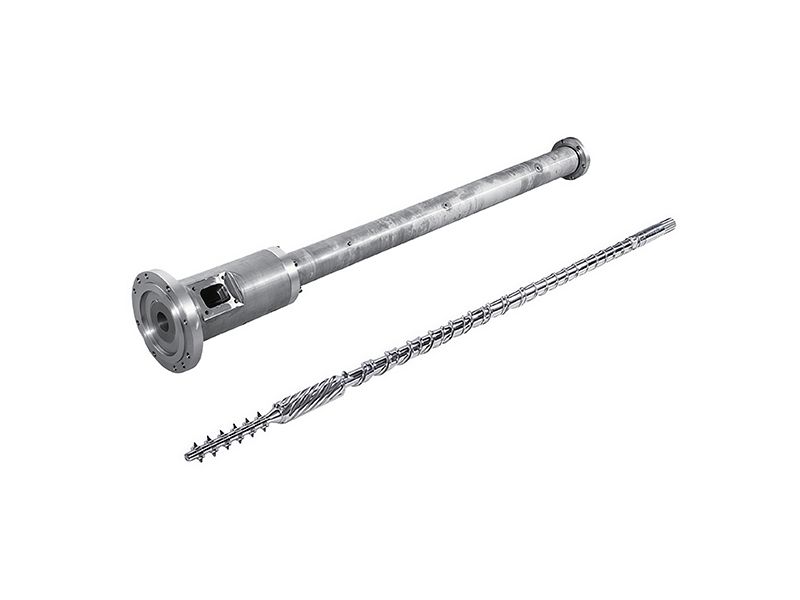
Ensemble de vis et de baril d'extrudeuse de tuyaux. La géométrie et le traitement de surface sont choisis en fonction de la fonction ; la face de fracture vous indique si ce choix était suffisant.
-
APERÇU CLÉ
Une vis qui s'est cassée dans l'une de ses sections les plus épaisses n'était certainement pas trop serrée. C’est la phrase la plus utile de cet article, et c’est celle qui est la plus souvent ignorée.Les interruptions sont également regroupées par application, tout comme les correctifs. UNvis à tubeéchoue généralement au couple de démarrage après un long arrêt, unvis à filmen flexion une fois le jeu ouvert, et unvis de câblesur l'histoire du cisaillement d'une zone de haute compression.
-
2. Lisez la fracture avant de nettoyer quoi que ce soit
La face de fracture est le diagnostic le moins cher disponible et elle est détruite par une brosse métallique. Photographiez-le avant que quiconque ne le touche. Quatre éléments séparent les mécanismes, et aucun d’entre eux ne nécessite de laboratoire.
Ce que tu vois Mécanisme Ce que cela signifie pour la prochaine partie Fissures radiales allant de la surface de vol vers le centre Surcharge de torsion Un seul événement, pic de couple élevé – recherchez un démarrage à froid ou un bruit de métal La vis est « enroulée » ; le pas de vol près du break est visiblement plus court Surcharge de torsion Confirme le couple, pas la fatigue. La vis a grossi en diamètre et peut être difficile à retirer Une seule fissure de part en part, pas de fissures radiales, pas de changement de pas Fatigue de flexion inversée Une condition, pas un événement : le dégagement et l'alignement doivent être vérifiés Zone de progression lisse avec marques de plage, puis zone de rupture finale rugueuse Fatigue de cycle élevé Le crack a commencé à une concentration de stress et s'est développé sur une longue période -
Vissez les tiges avec leurs raccords d’extrémité d’entraînement. La rainure de clavette et le pied de cannelure sont des concentrations de contraintes, c'est pourquoi une fissure de fatigue apparaît si souvent à la fin que personne n'inspecte.
La décision après une pause n’est pas la même chose qu’une décision de rénovation.Réparation ou remplacementlors des travaux de reconstruction, et leroutine d'entretienc'est ce qui produit l'historique qui vous indique dans quel cas vous vous trouvez.
-
3. L'endroit où il s'est cassé vous indique ce qu'il faut vérifier
La localisation constitue la seconde moitié du diagnostic et elle est plus fiable que le visage de la fracture car elle ne nécessite aucune interprétation. Une défaillance due à un couple excessif se produit presque toujours dans la section d'alimentation, car c'est là que la charge de couple est portée sur le plus petit diamètre de racine. Une rupture de flexion se produit généralement à un endroit où la vis est solide, car c'est là qu'il faut le plus de force pour la plier.
Lieu de pause Mécanisme le plus probable Première chose à vérifier Section flux Surcharge de torsion Procédure de démarrage, temps de trempage et si la gorge d'alimentation a grippé ou glissé Zone de fusion ou de transition Démarrage à froid ou corps étranger Protection contre les débris métalliques, pack écran et dernier arrêt Extrémité d'entraînement, rainure de clavette ou cannelure Fatigue et désalignement Alignement et faux-rond de l'accouplement — voir leguide d'entretien et de boîte de vitesses Milieu du corps, section la plus épaisse Pliage inversé Usure de l'alésage du canon, ovalité et jeu vis-barillet Racine de vol, sous une crête dure Fatigue suite à un changement de section Que ce soit lerechargementa été mélangé à la racine ou s'est terminé en une étape Sur un jumeau, la même logique change, car le couple arrive via des cannelures et des accouplements d'éléments plutôt que via un seul arbre. Une défaillance y est plus souvent due à un problème de spline ou de racine d'élément qu'à une fracture du corps, et leconfiguration de compositionetarithmétique du temps de séjourles deux partent de la charge de l’arbre plutôt que du canon.
-
4. Surcouple : la cause opérationnelle numéro un est un démarrage à froid
Démarrer une extrudeuse avant que le polymère n’ait réellement fondu est le moyen le plus courant de casser une vis. Le barillet lit au point de consigne bien avant le noyau matériel, et tourner une vis contre un baril rempli de polymère solide produit un pic de couple bien en dehors de l'enveloppe de conception. Les grandes machines nécessitent des temps de trempage plus longs que ce que suggère le contrôleur, et le thermocouple mesure le métal et non sa fonte.
- Faire tremper à température, puis maintenir - ne démarrez pas car l'écran est vert
- Faites d'abord du jogging à basse vitesse et écoutez, plutôt que d'aller directement à la vitesse de course
- Vérifiez que la gorge d'alimentation alimente réellement et ne glisse pas sous la vis.
- Enregistrez la routine de démarrage ; si personne ne peut le décrire, ce n'est pas une procédure
Les corps étrangers sont l'autre pointe classique, et ils arrivent généralement avec du rebroyé ou avec du matériel d'un nouveau fournisseur. Leparcours des matériaux recyclésetgranulation de recyclageC'est là que cela apparaît le plus souvent, c'est pourquoi la protection contre les débris métalliques doit figurer sur la ligne et non sur la liste de souhaits de maintenance.
C’est également au démarrage qu’appartient la pratique de purge. Une ligne qui change de couleur ou de qualité supporte un temps de séjour plus long et une exposition thermique plus importante que nécessaire, ce qui représente un chemin plus lent vers le même endroit - leguide de purge et de changementle couvre, et lecomparaison de gorge nourricièrecouvre le comportement alimentaire qui produit des démarrages à froid en premier lieu.
-
5. Flexion inversée : l’usure est la condition préalable
C’est le mode de défaillance qui est le plus souvent mal diagnostiqué, et c’est celui qui mérite d’être bien compris. La pression interne pousse la vis latéralement pendant qu'elle tourne, et la vis est maintenue aux deux extrémités — elle fléchit donc une fois par tour, dans les deux sens. Il s’agit d’une flexion inversée, et c’est le même mécanisme que de plier un fil jusqu’à ce qu’il se casse.
La partie importante : pour que la matière fondue plie la vis, il doit y avoir du jeu, et le jeu vient de l'usure. Une vis ne tombe pas en panne de cette façon sur un canon serré. Il échoue de cette façon une fois que l'alésage et les ailettes sont suffisamment usés pour permettre à la vis de bouger, ce qui signifie que le canon est déjà hors tolérance au moment où la vis se brise.
- La flexion inversée et la torsion échouent en très peu de cycles une fois que la contrainte de surface atteint la valeur critique
- Cette valeur critique représente environ 40 % de la résistance à la traction du matériau, car la flexion réduit la résistance utilisable à environ la moitié.
- C'est pourquoi la fracture peut paraître soudaine même si la cause a pris des mois
APERÇU CLÉ
Si la vis se brisait suite à une flexion inversée, le canon était usé avant la vis. Remplacer uniquement la vis garantit un deuxième échec : la moitié bon marché de la paire est achetée deux fois.Le jeu qui permet de se plier doit venir de quelque part. Les charges abrasives l'ouvrent plus rapidement, c'est pourquoi unbaril en PVC à usage généraletcomposés à haute chargeatteindre ce mode de défaillance plus tôt que la résine non chargée - et pourquoi unalésage bimétalliqueil le retarde plutôt qu'il ne l'empêche.
-
6. Le diamètre de la racine supporte la charge et D³ est impitoyable
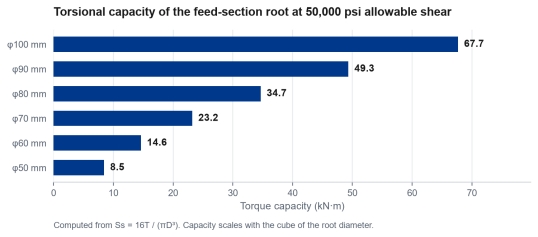
Pour un contrôle de torsion, l'hypothèse de conception habituelle est que seul le diamètre de la racine supporte le couple — le vol ajoute de la résistance, mais pas d'une manière sur laquelle vous pouvez compter. Avec une contrainte de cisaillement admissible d'environ 50 000 psi, soit environ la moitié du rendement d'une vis 4140 traitée thermiquement, la capacité estSs = 16T / (πD³). Le cube est toute l'histoire.
Diamètre de racine de section d'alimentation Capacité de couple à un cisaillement admissible de 50 000 psi 50 millimètres environ 8,5 kN·m 60 millimètres environ 14,6 kN·m 70 millimètres environ 23,2 kN·m 80 millimètres environ 34,7 kN·m 90 millimètres environ 49,3 kN·m 100 millimètres environ 67,7 kN·m Réduisez la racine de moitié et vous ne réduisez pas de moitié la capacité, vous la divisez par huit. C'est pourquoi une vis qui a été rectifiée ou rechargée sans prêter attention à la racine, ou un remplacement copié à partir d'un dessin avec la mauvaise racine, peut être gravement sous-résistant tout en semblant identique de l'extérieur.
-
Capacité de torsion de la racine de la section d'alimentation par rapport au diamètre, calculée à partir de Ss = 16T / (πD³) à un cisaillement admissible de 50 000 psi. La capacité évolue avec le cube du diamètre de la racine.
Material suit la même logique cubique. Un acier plus résistant augmente le cisaillement admissible, mais un changement de section vaut plus qu'un changement de nuance - c'est pourquoisélection d'alliage, leboîtier bimétallique monoviset lebarillet à vis bimétalliquerange sont lus ensemble plutôt que comme des alternatives.
-
7. Concentrations de contraintes : rainure de clavette, cannelure, faux-rond
La fatigue ne commence pas là où le stress est en moyenne le plus élevé ; cela commence là où le stress se concentre. En pratique, cela signifie la rainure de clavette, la racine de la spline, un changement brusque dans la section de vol ou une couche de rechargement dur qui se termine par une marche au lieu d'être fusionnée.
- Une lime ou une marque de meuleuse sur la tige est un début de fissure, pas un défaut esthétique.
- Un rechargement qui s'arrête brusquement crée un changement de section - demandez le faux-rond
- Les soudures de réparation sur une tige de vis modifient localement la métallurgie ; ils ne sont pas équivalents à une pièce neuve
Lorsqu'une vis est remplacée pour sa solidité plutôt que pour son usure, leoption complètement durciedonne une section plus uniforme qu'une section traitée en surface, et unvis et baril personnalisésla révision peut modifier la géométrie de la racine plutôt que de la reproduire.
La manière dont la vis a été fabriquée compte également. UNitinéraire de fabricationqui est broyé après le traitement thermique, laisse un modèle de contrainte résiduelle différent de celui qui était broyé avant, et la différence n'apparaît jamais sur un dessin.Page de fabrication de PIPLLdéfinit la séquence pour cette raison.
La géométrie de remplacement est également l’endroit où le travail compatible avec la marque gagne sa place. Sur unKraussMaffei KMDou unTheysohn XTSles détails de l'arbre et de la cannelure proviennent du dessin OEM, et non d'un modèle générique - c'est pourquoi lequatre architectures jumellesimporte avant que quoi que ce soit soit cité.
-
8. Après la pause : que mesurer avant de commander
Un remplacement commandé à partir des moitiés cassées reproduit le problème. Cinq mesures transforment la défaillance en spécification, et quatre d’entre elles concernent le canon et non la vis.
- ID d'alésage du canon à plusieurs positions axiales et toute ovalité
- Vis Flight OD aux mêmes positions, y compris les zones usées
- Rectitude de la vis et faux-rond côté entraînement
- Alignement de l'accouplement et état de l'ajustement côté entraînement
- L'alésage de la section d'alimentation - là où une rupture de couple a commencé
Cet ensemble vous indique également si le canon peut être sauvegardé. UNalésage qui n'est usé que localementpeut être récupérable avec un manchon ; un alésage ovale ou fissuré ne l’est pas. Leporter un chèque sans démontagec'est ce qui vous dit de faire ces lectures avant la pause, et leguide de remplacementcouvre la décision une fois que vous les avez.
-
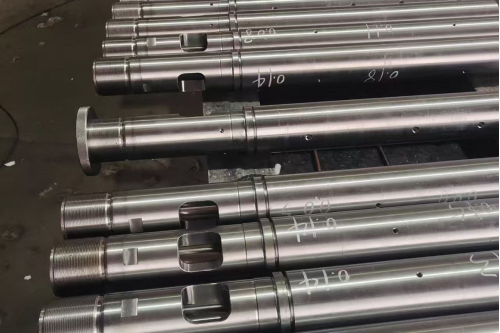
Vis et sections de canon maintenues ensemble après le retrait. Photographiez et mesurez avant de nettoyer ou de déplacer quoi que ce soit : la face de la fracture et le motif d'usure en sont la preuve.
Deux références valent la peine d’être ouvertes pendant que vous décidez. Leréférences d'intervalle de servicevous dire si la pièce est morte prématurément ou à temps, et leguide de sélection des alliagesvous indique si une construction différente aurait modifié le résultat. Lorsque ni l'un ni l'autre ne s'applique, leindex des applicationsest l'itinéraire le plus rapide vers la partie droite.
-
9. Que changer pour que cela n'arrive pas deux fois
Il n’y a que quatre leviers, et la plupart des usines tirent en premier sur le plus cher. L’ordre ci-dessous est à peu près l’ordre des coûts, inversé.
- Procédure de démarrage : temps de trempage, jogging et routine écrite – gratuit
- Alignement : accouplement et barillet, vérifiés avec un comparateur à cadran et non à l'oeil
- Liquidation : remplacez ou reconstruisez la paire, pas la moitié usée
- Section : changez la racine ou le matériau seulement si les trois premiers sont déjà corrects
Le levier de dégagement est celui qui est ignoré, car il est le plus cher. C'est aussi celui qui compte : la flexion inversée a besoin d'un jeu pour exister, donc une paire serrée et assortie supprime le mécanisme plutôt que de le reporter. C'est l'argument en faveur de l'achat d'unvis et barillet bimétalliquescomme un ensemble, et la raison pour laquelleguide de choix des matériauxcommence par le devoir plutôt que par le rôle.
APERÇU CLÉ
Chaque panne a une solution la moins chère et une solution la plus coûteuse. La solution la moins coûteuse est presque toujours procédurale, et c'est presque toujours celle que personne ne veut entendre.La géométrie est le dernier levier, et celui le plus souvent confondu avec un problème de solidité. Une vis qui saute parce que le profil de compression est incorrect est accusée d'une rupture qu'elle n'a pas provoquée - lecorrespondance de la géométrie et du lubrifiantremarque et lecomparaison simple ou doubleséparer les deux diagnostics.
-
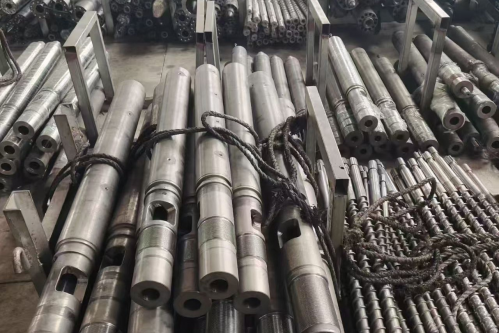
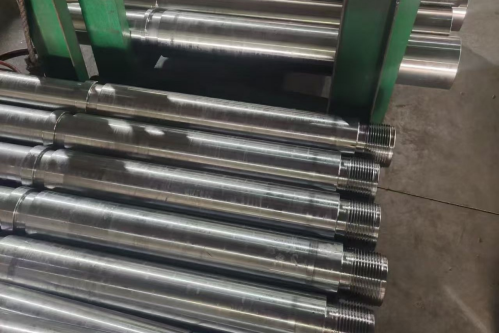
Vis rangées par taille avant expédition. Le diamètre de racine, le diamètre extérieur de vol et les changements de section sont tous visibles sur la pièce finie — c'est pourquoi un rapport dimensionnel doit l'accompagner.
Les trois premiers leviers constituent également le moyen le moins coûteux de déterminer si le quatrième constitue le véritable problème. UNmonovis à grande vitesseque les pauses ont généralement été exécutées en dehors de sonenveloppe de vitesse surface, et unvis moussanteces cassures avaient généralement un problème de gaz ou de pression, pas un problème de métal.
-
10. Quoi envoyer lorsque vous demandez un remplacement
Envoyez l'échec, pas seulement les dimensions. Un fournisseur qui peut voir comment la pièce est morte précisera différemment, et un fournisseur qui ne reçoit qu'un diamètre copiera ce qui a échoué.
- Photographies du visage de fracture, avant nettoyage
- Où la panne s'est produite et ce que faisait la machine à ce moment-là
- Mesures de forage et de vol de la section 8
- Marque de la machine, modèle, diamètre de vis et L/D, ainsi que le dessin original
- Résine, mastic, heures de fonctionnement et durée de vie de la pièce précédente
Leliste de contrôle des informationsa la version longue. Pour les machines propriétaires, unremplacement construit à partir des dessins OEMest généralement le chemin le plus court, et leprocessus de fabricationetcapacitéles pages disent ce qui est pratique et à quelle vitesse. La lecture comparative sur les choix de construction est en coursbimétallique versus nitruréetchoisir un fabricant.
Un dernier point concernant les jumeaux. Sur unjumeau parallèleoujumeau coniqueles arbres sont cannelés et transmettent le couple via un chemin différent, de sorte qu'une rupture est plus souvent une défaillance d'une cannelure ou d'un élément qu'une fracture du corps - leles détails du remplacement méritent d'être confirmésLa liste couvre les interfaces qui échouent en premier.
Les familles matérielles changent ce que signifie une rupture.PVC rigidefonctionne à froid et est corrosif,PEest chaud et dur, etcomposés fortement chargéschargez les vols le plus durement – de sorte que la même face de fracture indique trois premières causes différentes.
-
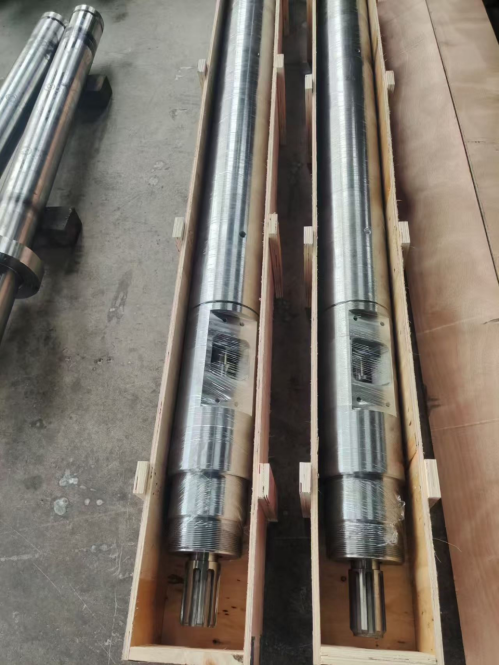
Un remplacement emballé pour l’expédition. C’est la paire qui rétablit le jeu ; une vis seule n'en restaure qu'une partie.
-
✔ Analyse des défaillances des vis et des barils de l'extrudeuse | ✔ Surcharge de torsion · Flexion inversée · Fatigue
✔ Diagnostic du visage de fracture | ✔ Diamètre de racine · Dégagement · Alignement · Géométrie personnalisée