Languages
Composés renforcés de fibres de verre : spécification de la vis et du canon
-
-
Composés renforcés de fibres de verre : spécification de la vis et du canon
Où 20 à 50 % de fibre de verre détruit réellement une surface de travail – et quelle construction y survit.
Plastique renforcé de fibres de verre · Corps à vis PA66 chargé de verre · Corps à vis en carbure de tungstène · Usure par abrasion
-
1. Qu'est-ce qui change réellement lorsque vous ajoutez de la fibre de verre
Un composé chargé de verre n'est pas une version plus dure de la résine non chargée. Les fibres sont courtes, rigides et beaucoup plus dures que l'acier sur lequel elles glissent, et elles sont présentes à hauteur de 20 à 50 % en poids dans la plupart des qualités renforcées. Cela modifie à la fois le mécanisme d'usure, l'historique thermique et le risque qualité. C'est pourquoi unbarillet à vis bimétalliqueacheté pour un « devoir rempli de verre » peut encore revenir plus tôt.
- La longueur de la fibre est une variable de qualité et la vis peut la raccourcir
- La charge abrasive est une phase dure et non une charge molle : elle coupe plutôt que polit
- La plupart des qualités techniques renforcées sont hygroscopiques, donc le séchage et la ventilation rejoignent la question de l'usure.
-
APERÇU CLÉ
Spécifier la fibre de verre signifie spécifier quatre choses à la fois : la résistance à l'abrasion, la survie de la fibre, le contrôle de l'humidité et l'ajustement dimensionnel. Acheter uniquement le premier est l’erreur habituelle. -
2. Où les dégâts surviennent réellement
Sur une machine fonctionnant avec un mélange renforcé, l'usure n'est pas répartie uniformément sur la surface de travail. Il se concentre en quatre endroits, et chacun pointe vers une partie différente de la spécification. Leprocédure pas à pas en mode écheccouvre les mécanismes en général; ce qui suit est la version spécifique à la fibre de verre.
Emplacement Ce que tu trouves Pourquoi ça arrive ici Ce que ça change Crête de vol à vis Largeur de vol usée, crête aplatie, dégagement ouvert Vitesse de glissement la plus élevée contre l'alésage, section mince, métal le plus chaud Rechargement dur, géométrie de la crête et alliage sur la vis - pas seulement sur le canon Alésage du canon, zone de dosage Rainure axiale et bande d'usure polie, sortie descendante Fusion entièrement fondue et entièrement chargée de fibres se déplaçant sous pression Famille d'alliages d'alésage et épaisseur de garniture pour ce niveau de remplissage Section d'alimentation et premiers vols Bords de volée arrondis, racine polie, rainures occasionnelles Granulés froids non compactés à haute teneur en fibres et charges mécaniques Géométrie de la zone d'alimentation et si le boîtier d'alimentation est durci ou non Embout de vis, clapet anti-retour, bague anti-retour (injection) Érosion des faces d'étanchéité, fuites, poids de grenaille incohérent La même matière fondue abrasive forcée à travers les espaces les plus étroits Matériau de l'embout et de la valve, remplacés par ensemble avec la vis -
3. Les quatre nombres qui décident de la spécification
Quatre entrées font évoluer la réponse plus que toute autre chose dans l'enquête. Si un devis arrive sans qu'il ait été demandé, c'est que l'alliage a été choisi par habitude plutôt que par devoir.
- Teneur en poids des charges et s'il s'agit de verre, de minéraux ou des deux
- Type de fibre et longueur nominale – brins coupés, broyés ou un mélange
- Température de fusion et si la qualité est hygroscopique
- Heures de fonctionnement par an et intervalle d'entretien que vous essayez d'atteindre
Les deux premiers fixent le taux d’abrasion. Les deux seconds décident si une famille résistante à la corrosion est nécessaire ainsi qu'une famille résistante à l'abrasion, car une fusion chaude, humide et légèrement acide attaque certains alliages durs plus rapidement qu'une famille plus molle mais plus résistante à la corrosion. Ce compromis est exposé en détail dans leguide de sélection des alliages bimétalliques.
-
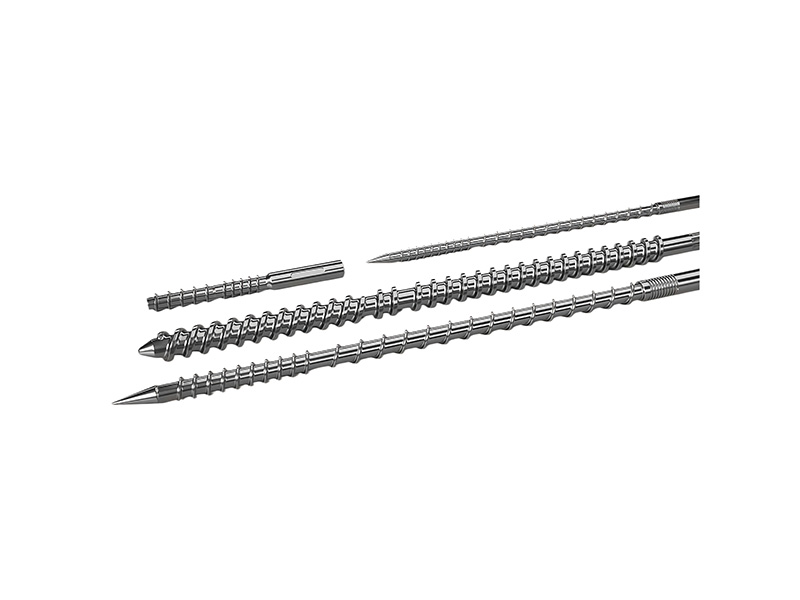
Barils et vis maintenus dans différentes tailles. La couche résistante à l'usure ne représente que quelques millimètres de la paroi intérieure ; tout ce qui se trouve à l’extérieur est structuré et s’use à un rythme complètement différent.
-
4. Pourquoi « bimétallique » n’est pas une réponse en soi
Le mot décrit une construction, pas un niveau de performance. Un revêtement standard à base de fonte centrifugée et un composite de carbure de tungstène sont tous deux « bimétalliques » et sur le PA66 chargé à 30 à 50 % de verre, ils ne sont pas interchangeables. Le multiplicateur publié pour un système en carbure soumis à une utilisation élevée en fibre de verre est d'environ quatre à six fois un alésage nitruré ; un revêtement à base de fer spécifié pour les charges faibles à moyennes se situe bien en dessous.
Construction Dureté de travail Couche typique Meilleur ajustement Le compromis Nitruré (classe 38CrMoAlA) Boîtier durci en surface, non trempé à cœur Une fraction de millimètre de boîtier Catégories de produits de base non remplies et légèrement remplies La profondeur du boîtier correspond à l'ensemble du budget d'usure ; une fois percé, l’usure s’accélère Bimétallique standard, base en fer HRC 58-62 1,5 à 2,0 mm Qualités d'ingénierie générale, verre inférieur à environ 15 à 20 % Rentable, mais le volume de carbure n'est pas là pour plus de 30 % de fibres Composite de carbure de tungstène HRC 65-68 1,0 à 1,5 mm 30 à 50 % de fibres de verre ou de carbone, qualités techniques chargées de minéraux Couche plus fine, coût plus élevé : la spécification doit réellement en avoir besoin À base de nickel, résistant à la corrosion HRC 45-50 2,0 à 3,0 mm Corrosif et abrasif ensemble : qualités ignifuges, acides ou halogénées Dureté inférieure de par sa conception ; le choisir uniquement pour l’abrasion est une mauvaise spécification APERÇU CLÉ
La question n’est pas « est-ce bimétallique » mais « quelle famille d’alliages, à quelle épaisseur de couche, sur quel composant ». Deux de ces trois réponses sont généralement absentes d’une citation. -
5. Le côté vis : rechargement, et pourquoi la crête passe en premier
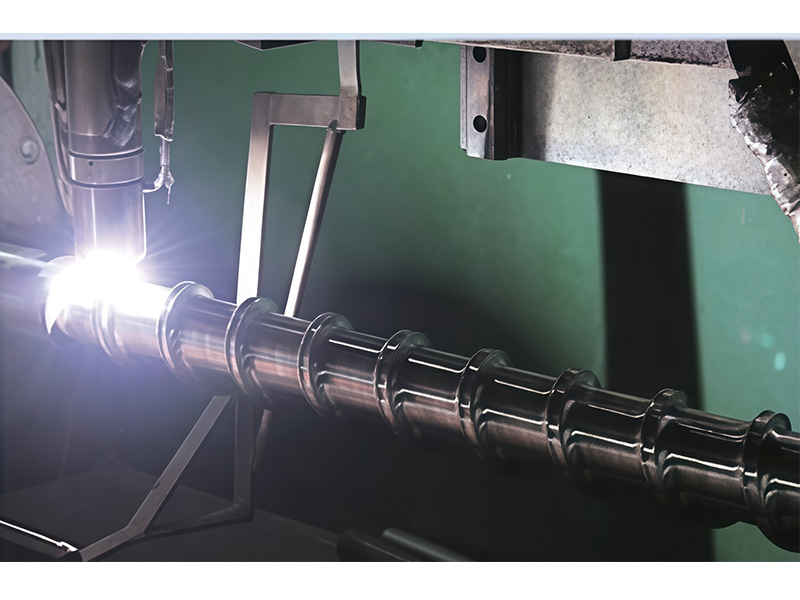
En service renforcé, la vis perd généralement sa surface de travail avant le canon, car la crête de vol combine la vitesse de glissement la plus élevée avec la section la plus fine. UNvis d'extrusion bimétalliquerésout ce problème en déposant une couche de carbure sur le vol, généralement par soudage PTA ou revêtement laser, à environ 1,5 à 2,0 mm.
- La couche doit être suffisamment épaisse pour pouvoir être rebroyée au moins une fois.
- Il doit être appliqué sur la crête et le flanc avant, pas seulement sur le haut.
- La dilution avec le métal de base est ce qui coûte discrètement la dureté - demandez comment elle est contrôlée
- Les vols à rechargement dur ne peuvent pas être finis de la même manière qu'une vis ordinaire ; le profil fini doit être découpé après dépôt
Lorsque la vis entière est remplacée plutôt que reconstruite, unvis trempée à cœurest parfois la solution la plus judicieuse pour des niveaux de charge modérés : il s'use uniformément et peut être repoli, au détriment d'une résistance maximale à l'abrasion.
-
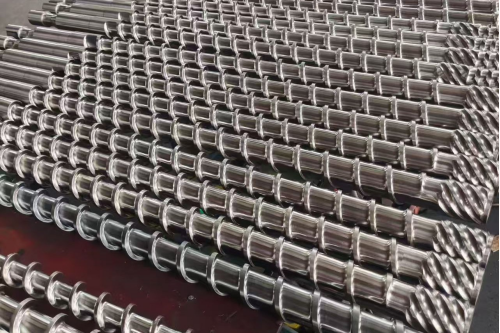
Vis finies disposées dans des racks. Une vis est construite pour un composé et une machine ; le diamètre est la seule dimension que deux fonctions différentes partagent de manière fiable.
-
6. La longueur des fibres est une spécification de qualité, pas seulement une spécification d'usure
C'est la partie du traitement de la fibre de verre qui retient le moins l'attention lors d'une enquête sur les vis et qui suscite le plus de controverses en aval. Le renforcement ne fonctionne que tant que les fibres sont suffisamment longues ; chaque élément de mélange à cisaillement élevé, chaque transition de compression brusque et chaque réglage de contre-pression excessif les raccourcit. Le résultat est une pièce qui réussit l’inspection dimensionnelle et échoue au test de résistance.
- Les éléments de transport déplacent le matériau avec un faible cisaillement ; les blocs de pétrissage se mélangent avec des fibres à cisaillement et à rupture élevées
- Une vis configurée pour la dispersion d'une charge minérale surchargera une qualité chargée en verre
- La contre-pression et la restriction du tamis ajoutent du cisaillement partout, pas seulement là où vous le souhaitez
- Le rebroyage de ferraille renforcée contient des fibres déjà raccourcies ; traitez-le comme un matériau différent
Sur les lignes de mélange à double vis, il s'agit d'une question de configuration des éléments, abordée dans lepage des éléments à double viset dans lenotes d'application de composition. Sur une seule vis, c'est une question de taux de compression, de section de mélange et de vitesse de vis - legamme monovisC'est là que ces choix sont faits.
APERÇU CLÉ
Une vis qui maximise la dispersion et une vis qui préserve la longueur des fibres sont des vis différentes. Décidez de laquelle la pièce a réellement besoin avant le devis, et non après le test de résistance. -
7. Géométrie des vis pour composés chargés de verre
Les qualités renforcées sont généralement plus rigides, plus abrasives et tolèrent moins les points morts que la version non chargée du même polymère. La géométrie découle de cela plutôt que d’un modèle générique de « vis d’usure ».
- Compression plus profonde et plus douce pour que la fibre soit mouillée sans être écrasée
- Pas de marches pointues ni de contre-dépouilles où le matériau peut s'asseoir et se dégrader
- Sections de barrière ou de mélange uniquement lorsque l'exigence de dispersion justifie le cisaillement
- Une section d'alimentation qui peut réellement saisir un granulé glissant de faible densité apparente
Pour les composés à la fois hautement chargés et sensibles à la chaleur, lebaril en polymère à haut remplissageet lenotes de traitement à haute teneur en CaCO3décrivez le même problème de géométrie du côté minéral, et le raisonnement s'applique.
-
8. Le séchage, la ventilation et la panne qui ressemble à de l'usure
Le PA, le PBT et la plupart des qualités techniques renforcées sont hygroscopiques. L'humidité transportée dans la matière fondue hydrolyse le polymère et les symptômes (bulles, vides, évasement, baisse de résistance, poids de tir incohérent) sont régulièrement imputés à la vis et au canon. Avant de changer un alliage, le matériau doit être sec et la machine doit pouvoir le prouver.
- Résine séchée jusqu'à la limite d'humidité indiquée pour le grade et revérifiée après stockage, et pas seulement après le séchage.
- Un fût ventilé ou aéré sous vide lorsque la qualité et le contenu du rebroyé le justifient
- Température de fusion mesurée au niveau de la buse ou de la filière, non lue sur le contrôleur
- Une vérification que « l’usure » est bien dimensionnelle et non chimique
La distinction est importante sur le plan commercial : un problème de corrosion ou d’hydrolyse ne peut être résolu en achetant un alliage plus dur, et l’usine finit par payer deux fois. Lepage d'application polyamideet lePages PE et PPdéfinir ce dont chaque famille a besoin ; pour les matériaux renforcés recyclés ou rebroyés, commencez par leparcours des matériaux recyclés.
-
9. Que mesurer sur la pièce que vous remplacez
Un remplacement renforcé n’est aussi bon que l’historique d’usure qui le sous-tend. Cinq mesures transforment « il est usé » en spécification, et toutes peuvent être prises avant le remontage de la machine.
Mesures Où Ce que ça te dit Ce que ça change Vol de vis OD Sur toute la longueur, tous les 100 à 150 mm Où la crête a-t-elle perdu du matériel et dans quelle mesure Si la vis est reconstruite ou remplacée, et quelles zones nécessitent un rechargement ID d'alésage du canon Mêmes positions axiales que la vis Usure de l'alésage et éventuelle ovalité Que le fût soit chemisé, regarni ou remplacé Autorisation OD moins ID à chaque position Le nombre qui régit réellement la production et les fuites Si les deux pièces doivent être remplacées ensemble Largeur de vol en crête Zones d'alimentation, de compression et de dosage L'usure de la crête, que l'OD seule cache Épaisseur du rechargement et possibilité de réaffûtage Motif d'usure — photographies Chaque zone, avec une échelle dans le cadre Abrasion contre corrosion contre dommages mécaniques Famille d'alliages, pas seulement la dureté des alliages -
Jeux de vis et de barils emballés pour l'expédition. La paire est spécifiée ensemble - l'espacement entre elles est le nombre qui décide de la sortie, et elle n'appartient à aucune des deux parties à elle seule.
-
10. Quoi envoyer pour un devis
Les demandes de service renforcées échouent à chaque fois pour la même raison : les détails de la machine arrivent sans les détails du composé, ou le composé arrive sans les preuves d'usure. Leliste de contrôle pour un projet de remplacementa la version longue ; le court est en dessous.
- Marque de la machine, modèle et diamètre de vis, ainsi que le dessin original s'il existe
- Qualité de la résine, type et pourcentage de charge, ainsi que proportion de rebroyé
- Température de fusion, rendement, vitesse de vis et heures de fonctionnement par an
- Les mesures de la section 9 et les photographies de chaque zone d'usure
- L'intervalle d'entretien que vous essayez d'atteindre et ce que la dernière pièce a réalisé
Si la machine est de conception exclusive, unremplacement construit à partir des dessins OEMest généralement le chemin le plus court, et leprocessus de fabricationetpages de capacitédécrire comment la pièce est fabriquée et combien de temps cela prend. Là où la géométrie doit changer ainsi que l'alliage, levis et baril personnalisésl'itinéraire couvre la paire ensemble.
Il vaut également la peine d'indiquer l'intervalle d'entretien que vous demandez en mois plutôt qu'en adjectifs. Un alésage renforcé acheté pour atteindre 24 mois et un autre acheté pour atteindre 36 mois ne sont pas le même achat, et leréférences à intervalles attendusvous donner quelque chose à comparer.Page de fabrication de PIPLLdéfinit ce que l'usine peut retenir en matière d'alliage, d'épaisseur de couche et de géométrie d'alésage, ce qui fait de cet intervalle un engagement plutôt qu'un espoir.
-
✔ Spécialiste des vis et des barils en fibre de verre | ✔ Carbure de tungstène · Bimétallique · Rechargement dur · Trempé à cœur
✔ Géométrie de survie de longueur de fibre | ✔ Cartographie de l'usure · Remplacement OEM · Ingénierie des intervalles de service