Languages
Съединения, подсилени със стъклени влакна: Специфициране на винта и цевта
-
-
Съединения, подсилени със стъклени влакна: Специфициране на винта и цевта
Когато 20–50% стъклени влакна действително унищожават работната повърхност — и коя конструкция оцелява.
Пластмаса, подсилена със стъклени влакна · Напълнена със стъкло винтова цилиндър PA66 · Винтова цилиндър от волфрамов карбид · Абразивно износване
-
1. Какво всъщност се променя, когато добавите стъклени влакна
Съединението със стъклен пълнеж не е по-твърда версия на смолата без пълнеж. Влакната са къси, твърди и много по-твърди от стоманата, срещу която се плъзгат, и присъстват в 20–50% тегловни в повечето подсилени класове. Това променя механизма на износване, топлинната история и риска за качеството в същото време, поради което aбиметален винтов варелзакупен за „напълнено стъкло“ все още може да се върне по-рано.
- Дължината на влакното е качествена променлива и винтът може да го скъси
- Абразивният товар е твърда фаза, а не мек пълнител - той по-скоро реже, отколкото полира
- Повечето подсилени инженерни класове са хигроскопични, така че сушенето и вентилацията се присъединяват към въпроса за износването
-
КЛЮЧОВА ИНФОРМАЦИЯ
Уточняването на стъклени влакна означава уточняване на четири неща наведнъж: устойчивост на абразия, оцеляване на дължината на влакното, контрол на влагата и прилягане на размерите. Купуването само на първия е обичайната грешка. -
2. Къде всъщност се приземява щетата
При машина, работеща с подсилена смес, износването не се разпределя равномерно по работната повърхност. Той се концентрира на четири места и всяко от тях сочи към различна част от спецификацията. Theпреглед в режим на повредаобхваща механизмите като цяло; това, което следва, е версията, специфична за стъклени влакна.
Местоположение Каквото намерите Защо се случва тук Какво променя Винтов летен герб Ширината на полета е износена, гребенът е сплескан, хлабината е отворена Най-висока скорост на плъзгане спрямо отвора, тънка секция, най-горещ метал Наваряване на летене, геометрия на гребена и сплавта на винта — не само цевта Отвор на цевта, зона на измерване Аксиално набраздяване и полирана износваща се лента, изходът намалява Напълно разтопена, напълно заредена с влакна стопилка, движеща се под налягане Семейство сплави на отворите и дебелина на облицовката за това ниво на пълнител Секция за захранване и първи полети Заоблени краища, полиран корен, случайни набраздявания Студени, неуплътнени гранули с високо съдържание на фибри, плюс механично натоварване Геометрия на захранващата зона и дали захранващият корпус изобщо е закален Винтов накрайник, възвратен клапан, възвратен пръстен (инжекция) Ерозия на уплътнителните повърхности, обратно изтичане, непостоянно тегло на удара Същата абразивна стопилка преминава през най-тесните процепи Материалът на накрайника и клапана, сменен като комплект с винта -
3. Четирите числа, които определят спецификацията
Четири входа преместват отговора повече от всичко друго в запитването. Ако пристигне оферта, без те да са поискани, сплавта е избрана по-скоро по навик, отколкото по задължение.
- Съдържание на пълнител по тегло и дали е стъкло, минерал или и двете
- Тип влакно и номинална дължина — нарязани нишки, смлени или смесени
- Температура на топене и дали степента е хигроскопична
- Работни часове на година и сервизния интервал, който се опитвате да достигнете
Първите две определят скоростта на абразия. Вторите две решават дали е необходима фамилия, устойчива на корозия, както и устойчива на абразия, тъй като гореща, влажна, леко кисела стопилка атакува някои твърди сплави по-бързо от по-мека, но по-устойчива на корозия. Този компромис е описан подробно връководство за избор на биметална сплав.
-
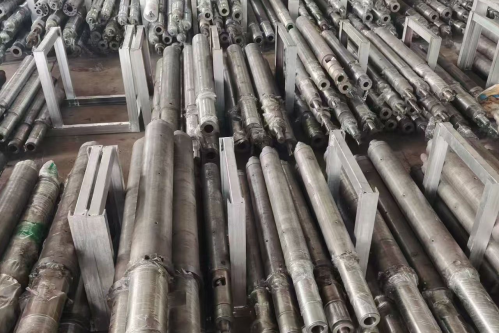
Варели и винтове, държани в различни размери. Износоустойчивият слой е само няколко милиметра от вътрешната стена; всичко извън него е структура и се износва със съвсем различна скорост.
-
4. Защо „биметален“ не е отговор сам по себе си
Думата описва конструкция, а не ниво на изпълнение. Стандартната центробежно отлята чугунена облицовка и композитът от волфрамов карбид са „биметални“ и при 30–50% стъклонапълнен PA66 те не са взаимозаменяеми. Публикуваният множител за карбидна система с високо натоварване на стъклени влакна е приблизително четири до шест пъти азотиран отвор; подплата на основата на желязо, определена за ниско до средно ниво на пълнене, се намира далеч под това.
Строителство Работна твърдост Типичен слой Най-добро прилягане Компромисът Азотиран (клас 38CrMoAlA) Повърхностно закален корпус, не закален Част от милиметъра корпус Ненапълнени и леко напълнени стокови класове Дълбочината на кутията е целият бюджет за износване; веднъж нарушено, износването се ускорява Стандартен биметален, желязна основа HRC 58–62 1,5–2,0 мм Общи технически степени, стъкло под около 15–20% Рентабилно, но обемът на карбида не е там за 30%+ влакна Композит от волфрамов карбид HRC 65–68 1,0–1,5 мм 30–50% стъклени или въглеродни влакна, инженерни степени с минерален пълнеж По-тънък слой, по-висока цена — спецификацията наистина трябва да се нуждае от него На никелова основа, устойчив на корозия HRC 45–50 2,0–3,0 mm Корозивни и абразивни заедно: огнезащитни, киселинни или халогенирани степени По-ниска твърдост по дизайн; избирането му само за абразия е грешна спецификация КЛЮЧОВА ИНФОРМАЦИЯ
Въпросът не е „биметален ли е“, а „коя фамилия сплав, с каква дебелина на слоя, върху кой компонент“. Два от тези три отговора обикновено липсват в цитата. -
5. Страната на винта: наваряване и защо гребенът е първи
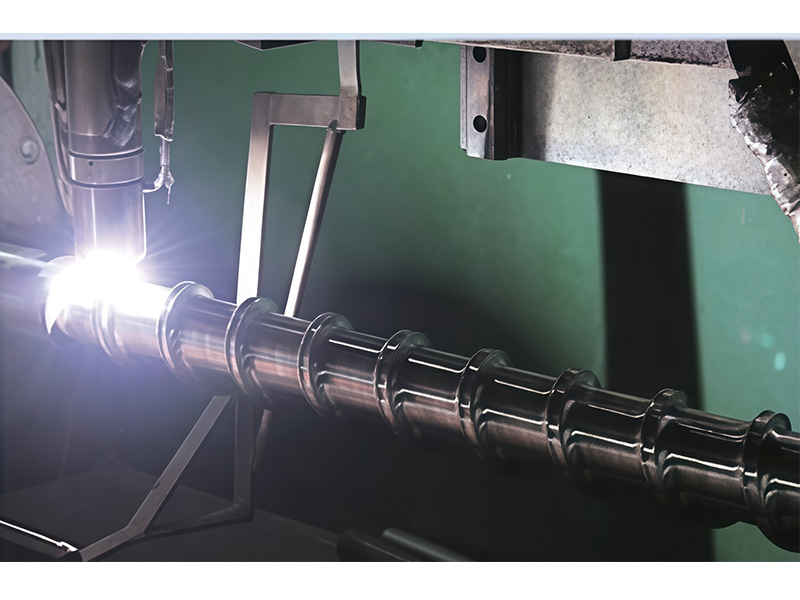
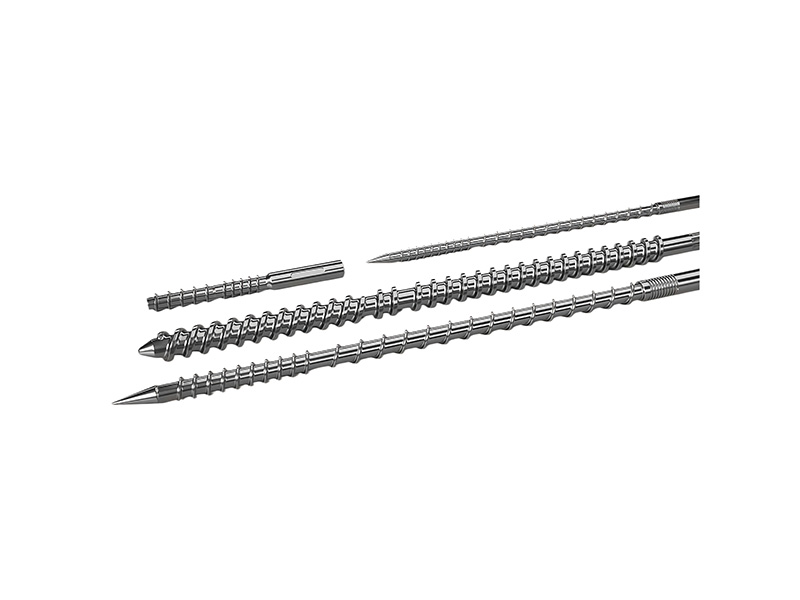
При усилено дежурство винтът обикновено губи работната си повърхност преди цевта, тъй като гребена на полета съчетава най-високата скорост на плъзгане с най-тънката част. Абиметален екструзионен винтсе справя с това чрез отлагане на носещ карбид слой върху полета, обикновено чрез заваряване с PTA или лазерно облицоване, на приблизително 1,5–2,0 mm.
- Слоят трябва да е достатъчно дебел, за да издържи на повторно шлайфане поне веднъж
- Трябва да се приложи към гребена и предния фланг, а не само към върха
- Разреждането с основния метал е това, което тихо струва твърдостта - попитайте как се контролира
- Полетите с твърда повърхност не могат да бъдат завършени по същия начин като обикновен винт; готовият профил трябва да се изреже след нанасяне
Когато целият винт се подменя, а не се възстановява, aсквозно закален винтпонякога е по-разумният отговор за умерени нива на пълнител - износва се равномерно и може да се полира повторно, за сметка на максимална устойчивост на абразия.
-
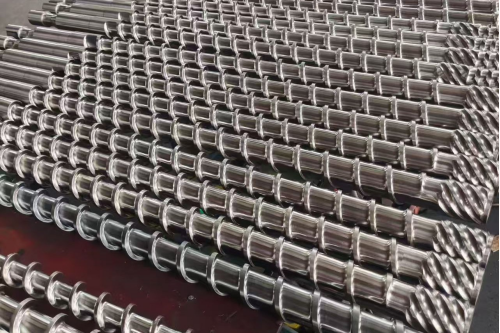
Завършени винтове, поставени в стелажи. Един винт е изграден за едно съединение и една машина; диаметърът е единственото измерение, което две различни задължения надеждно споделят.
-
6. Дължината на влакното е характеристика за качество, а не просто характеристика за износване
Това е частта от обработката на стъклени влакна, която получава най-малко внимание при запитване за винтове и предизвиква най-много спорове надолу по веригата. Укрепването работи само докато влакната са достатъчно дълги; всеки смесителен елемент с високо срязване, всеки рязък преход на компресия и всяка прекомерна настройка на обратното налягане ги скъсява. Резултатът е част, която преминава проверка на размерите и не преминава тест за якост.
- Транспортиращите елементи движат материала с ниско срязване; блокове за месене се смесват с високо срязване и разбиват влакна
- Шнек, конфигуриран за разпръскване на минерален пълнител, ще преработи пълнител със стъкло
- Обратното налягане и ограничението на екранния пакет добавят срязване навсякъде, не само там, където сте планирали
- Повторно смилане на подсилен скрап носи вече скъсени влакна; третирайте го като различен материал
При двушнекови линии за смесване това е въпрос за конфигурацията на елемента, разгледан встраница с двойни винтови елементии вбележки за приложение на смесване. При един винт това е въпрос на съотношение на компресия, смесителна секция и скорост на винта -обхват на един винте мястото, където се правят тези избори.
КЛЮЧОВА ИНФОРМАЦИЯ
Винт, който максимизира дисперсията, и винт, който запазва дължината на влакното, са различни винтове. Решете от коя част действително се нуждае преди офертата, а не след теста за якост. -
7. Геометрия на шнека за пълнители със стъкло
Подсилените класове обикновено са по-твърди, по-абразивни и по-малко прощаващи мъртвите точки от версията без пълнеж на същия полимер. Геометрията следва от това, а не от общ модел на „износващ се винт“.
- По-дълбока, по-нежна компресия, така че влакното се намокря, без да се смачква
- Без остри стъпала или подрязвания, където материалът може да седи и да се разпадне
- Прегради или смесителни участъци само когато изискването за дисперсия оправдава срязването
- Захранваща секция, която всъщност може да захване хлъзгави гранули с ниска насипна плътност
За съединения, които са силно напълнени и чувствителни към топлина,полимерен варел с високо пълненеи набележки за обработка с високо съдържание на CaCO3описват същия геометричен проблем от страна на минералите и разсъжденията се пренасят.
-
8. Изсушаване, вентилация и повреда, която изглежда като износване
PA, PBT и повечето подсилени инженерни класове са хигроскопични. Влагата, пренесена в стопилката, хидролизира полимера и симптомите - мехурчета, кухини, изкривяване, спад в якостта, непостоянно тегло на изстрела - обикновено се обвиняват за винта и цевта. Преди да се смени дадена сплав, материалът трябва да е сух и машината да може да го докаже.
- Смола, изсушена до посочената граница на влажност на класа и проверена отново след съхранение, не само след сушилня
- Варел с вентилация или вакуумна вентилация, където степента и съдържанието на повторно смилане го оправдават
- Температурата на топене, измерена в дюзата или матрицата, не се отчита от контролера
- Проверка дали „износването“ всъщност е размерно, а не химическо
Разграничението има значение от търговска гледна точка: проблемът с корозията или хидролизата не може да бъде решен чрез закупуване на по-твърда сплав и заводът в крайна сметка плаща два пъти. Theстраница за приложение на полиамиди наPE и PP страниципосочете от какво се нуждае всяко семейство; за рециклиран или повторно смилан подсилен материал, започнете отмаршрут за рециклирани материали.
-
9. Какво да измерите на частта, която сменяте
Подмяната с подсилен режим е толкова добра, колкото и данните за износване зад нея. Пет измервания превръщат „изхабеното“ в спецификация и всички те могат да бъдат направени преди машината да бъде сглобена отново.
Измерване Къде Какво ви казва Какво променя OD на винта По цялата дължина на всеки 100–150 мм Къде гребенът е загубил материал и колко Дали винтът е възстановен или сменен и кои зони се нуждаят от наваряване ID на отвора на цевта Същите аксиални позиции като винта Износване на отвора и всякаква овалност Независимо дали цевта е с ръкав, с нова облицовка или сменена Клирънс OD минус ID на всяка позиция Числото, което всъщност управлява изхода и обратното изтичане Дали двете части трябва да се сменят заедно Ширина на полета на гребена Зони за подаване, компресия и дозиране Износване на гребен, което само OD скрива Дебелина на наваряване и дали все още е възможно повторно шлифоване Модел на носене — снимки Всяка зона, с мащаб в рамка Абразия срещу корозия срещу механични повреди Семейство сплави, не само твърдост на сплавта -
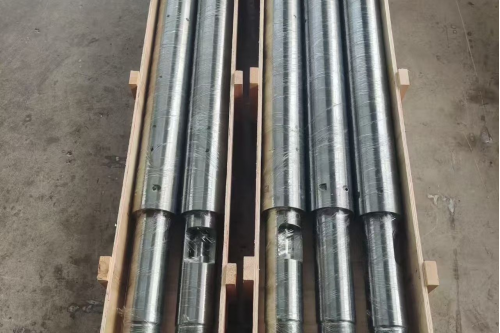
Комплекти винтове и варели, опаковани за изпращане. Двойката е посочена заедно — разстоянието между тях е числото, което определя изхода, и не принадлежи на никоя част самостоятелно.
-
10. Какво да изпратите за оферта
Запитванията за подсилени задължения се провалят поради една и съща причина всеки път: детайлите на машината пристигат без детайлите на съединението или съединението пристига без доказателства за износване. Theконтролен списък за заместващ проектима дълга версия; късата е отдолу.
- Марка на машината, модел и диаметър на винта, плюс оригиналния чертеж, ако съществува
- Степен на смола, вид и процент на пълнител и пропорция на повторно смилане
- Температура на топене, производителност, скорост на шнека и работни часове на година
- Измерванията в раздел 9 и снимки на всяка зона на износване
- Сервизният интервал, който се опитвате да достигнете, и какво е постигнала последната част
Ако машината е патентован дизайн, aзамяна, изградена от OEM чертежиобикновено е най-краткият маршрут, апроизводствен процесикапацитет странициопишете как се прави частта и колко време отнема. Когато геометрията трябва да се промени, както и сплавта,персонализиран винт и варелмаршрут обхваща двойката заедно.
Също така си струва да посочите сервизния интервал, който искате, в месеци, а не в прилагателни. Подсилен отвор, закупен за достигане на 24 месеца, и такъв, закупен за достигане на 36, не са една и съща покупка ибенчмаркове за очакван интервалда ви даде нещо за сравнение.Страница за производство на PIPLLопределя какво може да задържи заводът по отношение на сплавта, дебелината на слоя и геометрията на отвора, което прави интервала по-скоро ангажимент, отколкото надежда.
-
✔ Специалист по винтове и варели от стъклени влакна | ✔ Волфрамов карбид · Биметален · С твърда повърхност · Насквозно закален
✔ Геометрия за оцеляване с дължина на влакното | ✔ Картографиране на износването · OEM подмяна · Инженеринг на сервизния интервал