Languages
Паралелен двувинтов варел: Четирите основни типа и как да изберете един
Паралелен двувинтов варел: Четирите основни типа и как да изберете един
Посоката на въртене и взаимното зацепване дават четири архитектури — и всяка от тях е създадена за различна работа на линията.
Паралелен двушнеков варел · Двойни шнекови типове · Екструдиране и компаундиране
1. Какво всъщност представлява паралелният двувинтов варел
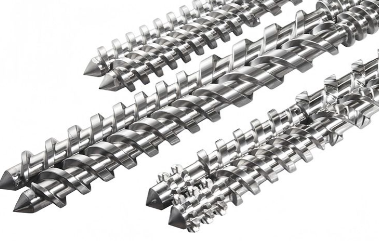
Паралелният двоен винт държи два винта в два плътно съвпадащи отвора, които остават успоредни по цялата дължина на обработка. За разлика от коничния дизайн, диаметърът на шнека не се променя от подаване към изпускане.
Важното последствие е, че цевта никога не е самостоятелна резервна част. Винтовете и цевта работят като съвпадащ комплект и размерите, които ги свързват, трябва да съвпадат:
·Централно разстояние между двата отвора
·Профил на винта и геометрия на полета
·Радиална хлабина между винта и отвора
·Позиция и размер на отвора за захранване
·Разположение за отопление и охлаждане
·Връзка и интерфейс на скоростната кутия
Паралелните двойни шнекови системи се използват в широк диапазон от производства: PVC тръба и профил , полиолефинови тръби и филми , WPC и SPC платка , линии за пелетиране и смесване. Една и съща форма на цевта обслужва всички тях, поради което вътрешната архитектура, а не външните размери, решава дали работи. Нашите преглед на приложението изброява полимерните групи, за които изграждаме.
КЛЮЧОВА ИНФОРМАЦИЯ Архитектурата на машината определя задължението. Цевта само го изпълнява - поради което първият въпрос никога не е "колко е дълъг", а "какъв тип двоен винт е това".
2. Две оси определят всеки дизайн с двоен винт
Машините с двоен винт обикновено се описват по марка или по приложение, което крие факта, че са изградени от два независими избора. След като отделите тези избори, цялото семейство става лесно за четене.
ос Опции Какво решава Посока на въртене Съвместно въртящи се / противоположно въртящи се Как се движи материалът: път на смесване спрямо затворени камери Преплитане Взаимно зацепване/незацепване Колко силно се захващат винтовете: ниво на срязване и положително транспортиране Геометрия Успоредни / конични Поемане на храна, разпределение на въртящия момент и как се сменя цевта Комбинирайте първите две оси и получавате четирите практични архитектури: съвместно въртящо се зацепване, насрещно въртящо се зацепване, не-зацепващо се насрещно въртящо се и не-зацепващо се взаимно въртящо се. Третата ос, геометрията, е отделно решение - aконичен двувинтов варел и успоредна цев може да споделя една и съща посока на въртене и пак да се държи много различно.
Това не е академично. Класификацията предсказва какво може и какво не може да направи една машина и това е причината две котировки за „еднакъв размер“ цев да могат да опишат напълно различни компоненти. Доставчик, койтопроизвежда и двете семейства ще попита коя архитектура използвате, преди изобщо да обсъдите измеренията.
3. Съвместно въртящо се зацепване: работният кон за смесване
И двата винта се завъртат по същия начин. Материалът следва пътека във формата на осем около двата винта, прехвърляйки се непрекъснато от единия канал в другия, а летвите се избърсват един друг, докато се въртят.
Тази комбинация произвежда интензивно разпределително и диспергиращо смесване, поради което съвместно въртящите се машини за смесване доминират смесването, мастербачите и реактивната екструзия. Когато формулировката трябва да бъде еднородна – пигменти, добавки, стъклени влакна, пълнители – това е геометрията, която го осигурява.
·Компаундиране и мастербач, включителнонапълнени и подсилени със стъкло съединения
·Реактивна екструзия и производство на функционални добавки
·Формулировки, при които качеството на дисперсията определя продукта
·Рециклирана и смесена суровина, която се нуждае от хомогенизиране
Тъй като смесването е агресивно по дизайн, абразивните състави на тази архитектура обикновено се изпълняват с биметални винтове и варели. Качеството на смесване не е ограничаващ фактор - износването на повърхността е. Нашите бележки засмесване с високо съдържание на CaCO3 икалциев карбонат в пластмаси покрийте тази страна на проблема.
4. Насрещно въртящо се зацепване: затворени камери и положително транспортиране
Тук винтовете се завъртат в противоположни посоки, така че летците се зацепват и улавят материала в поредица от затворени С-образни камери, които се избутват аксиално по протежение на цевта. Тъй като материалът е затворен и се движи механично, а не влачен, транспортирането е положително и натрупването на налягане е силно.
Паралелната гама на противоположно въртене на PIPLL е изградена около напълно свързан конюгатен дизайн, който образува тези запечатани С-камери. Това е, което прави директното подаване на PVC прах практично: затворените камери елиминират мостовете и приплъзването, в които неположителната транспортна геометрия се сблъсква с праха. Цялостното срязване остава ниско и нежно, което има значение за полимер, който е толкова чувствителен на топлина като PVC.
PIPLL противоположно въртящ се паралелен двоен винтов варел Обхват Диаметър на винта Φ45 – Φ300 L/D съотношение 16 – 40 (с възможност за персонализиране) Основен материал 38CrMoAlA висококачествена легирана стомана Опции за повърхност Биметален цилиндър и шнек, азотиране, електрохромиране Типично задължение Тръби, профили, плоскости, WPC, SPC настилки, пелетиране Резервните комплекти са създадени, за да съответстват на основните компилации на машини, а не на общ стандарт, тъй като размерите на интерфейса се различават от един производител до следващия. Референтните страници за най-често срещаните включватСерия KMD на KraussMaffei ,Батенфелд-Синсинати twinEX ,Bausano MD ,Theysohn XTS иСерия Weber DS , сКабра ,Микросан MCV иЛуиджи Бандера 2B HTS също покрит.
·Твърда и напълнена PVC тръба и профил
·WPC и SPC подови настилкикъдето стабилността на размерите е критична
·Линии за пелетиране и рециклиране
·Чувствителни към топлина или формули с висок вискозитет
5. Без преплитане: голям свободен обем и нежно боравене
При дизайн без зацепване двата винта изобщо не се зацепват. Геометрично това е по-близо до два единични винта, споделящи един варел, а транспортирането на материала разчита на съпротивление и триене, а не на положително изместване.
Транспортната ефективност е по-ниска и потокът на изтичане е по-висок, но свободният обем е голям и срязването е минимално. Тази търговия прави геометрията без преплитане полезна за обезвъздушаване - където летливите вещества се нуждаят от място за излизане - и за чувствителни на срязване съединения, които биха били повредени от агресивна смесителна секция.
Когато изискването е просто нежно транспортиране плюс стабилна стопилка, добре конфигуриранаединичен винтов варел често е по-икономичният отговор, а за митото за рециклиране по-специално aшнек за рециклиране и гранулиране върши същата работа с по-малко движещи се части.
6. Паралелни или конични: третата ос
Паралелните и коничните двойни винтове често се сравняват, сякаш единият е просто по-добър. Това са различни машинни конфигурации и разликата се проявява първо в края на подаването.
Паралелен двоен винт Коничен двоен винт Винтова форма Постоянен диаметър по дължина Заострен — по-голям при подаване, по-малък при изпразване Прием на фураж Стандартен отвор за подаване Голяма площ за прием, подходяща за прах с ниска насипна плътност Въртящ момент Разпределени по дължината на винта Наличен висок въртящ момент в края на захранването Поддръжка Модулен, лесен за преконфигуриране Коничните размери трябва да бъдат съчетани като двойка Практическата разлика е къде всяка геометрия печели своето място. Коничните машини със заострена захранваща секция се справят особено добре с PVC прах с ниска насипна плътност и са стандартният избор за малки и средни твърди PVC тръби и профилни линии — вижтеPVC конична двойна винтова цев с общо предназначение . Паралелните машини поддържат постоянен диаметър, което е подходящо за инсталации с висока производителност и мултиформулиране, където по-дългите зони за обработка и модулната конфигурация са от по-голямо значение.
Едно правило е по-важно от всяка сравнителна таблица: резервната част трябва да съответства на инсталирания тип екструдер. Конична цев не може да бъде заменена с паралелна машина или обратното без редизайн на машината. Ние разглеждаме подробно тази логика на замяна вуспореден PVC водач с два винта .
КЛЮЧОВА ИНФОРМАЦИЯИзберете архитектурата, когато купувате машината. Когато смените винта и цевта, съвпадайте с това, което машината вече е.
7. Съответствие на архитектурата със задължението
Прочетете таблицата по-долу от митата назад. Повечето грешки при избора идват от избирането на позната геометрия и след това искането от нея да свърши работа, за която никога не е била проектирана.
Задължение Обичайна архитектура защо Компаундиране, мастербач, напълнени компаундове Съвместно въртящо се зацепване Интензивно смесване; самоизтриващи се полети Твърда PVC тръба и профил Насрещно въртящо се зацепване Затворени камери, положително транспортиране, ниско общо срязване WPC и SPC подови настилки Насрещно въртящо се зацепване Високи натоварвания на пълнителя и контрол на размерите Рециклирани люспи и филм Съвместно въртящо се зацепване Смесената суровина се нуждае от хомогенизиране Деволатизация Незацепване Голям свободен обем, минимално срязване Два съседни реда могат да изглеждат подобно на хартия и да се държат много различно в производството. Рециклираните люспи и необработената екструзия, например, се различават по-малко по отношение на полимера, отколкото по консистенцията на фуража — единият се нуждае от хомогенизираща мощност, другият се нуждае от стабилно транспортиране. Това е нивото, на което трябва да бъде избрана архитектурата и затова изборът започва с историята на материала, а не с диаметъра на винта.
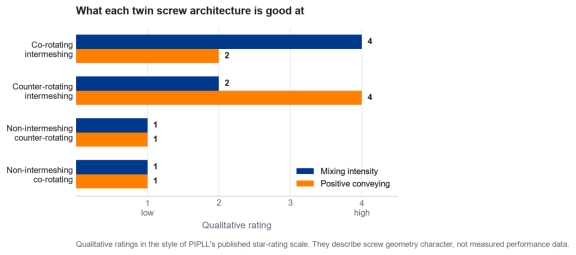
В какво е добра всяка двойна винтова архитектура. Оценките са качествени и описват геометрията, а не измерената производителност.
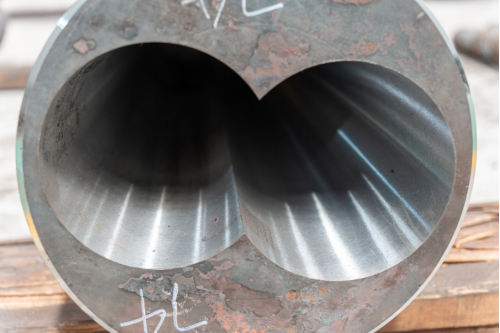
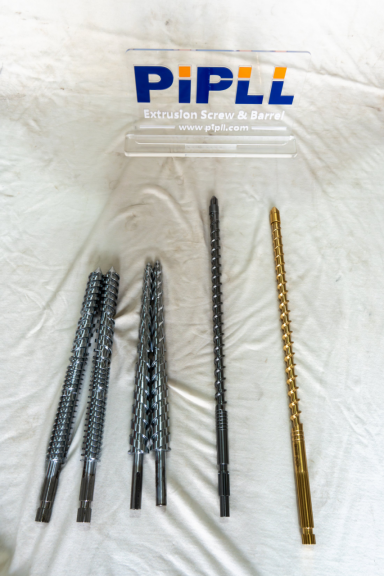
Успореден двувинтов отвор на цевта: два съвпадащи отвора, държани в едно тяло на цевта. Централното разстояние и геометрията на отвора трябва да се съгласуват с винтовете, преди да се вземе решение за нещо друго.
Съвпадаща паралелна двойна винтова двойка. Винтовете и цевта са проектирани като един комплект, а не като независими резервни части.
- 8. Износване, корозия и решение за материала на цевтаСлед като геометрията е правилна, експлоатационният живот се определя от това какво прави материалът с металната повърхност. Доминират два механизма. Абразивни пълнители — калциев карбонат, талк, стъклени влакна — шлайфане на полетите и отвора. Корозивните съединения атакуват същите повърхности химически. PVC с високо съдържание на пълнител прави и двете едновременно.Поради тази причина PIPLL публикува четири биметални сплави и изборът е търговия между устойчивост на износване, устойчивост на корозия и работна температура, а не търсене на най-твърдата налична повърхност.
Сплав Носете Корозия Слой Твърдост Макс. темп PIPLL01 (Fe-Ni-Cr-B) много добре добре 2–3 мм HRC 58–65 ≤400°C PIPLL02 (Ni-Cr-Co-B) добре много добре 1,5–2 мм HRC 50–58 ≤450°C PIPLL03 (Ni-Cr-Co-VB) много добре много добре 1,5–2 мм HRC 55–60 ≤450°C PIPLL04 (Ni-WC-Cr-B) Отлично много добре 1,5–2 мм HRC 55–65 ≤600°C Винтове, поставени за окончателна проверка. Класът на сплавта и геометрията на полета се записват спрямо комплекта цев, към който ще бъдат съпоставени.
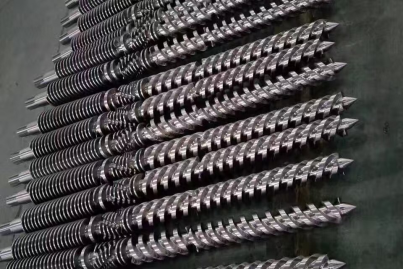
Биметални винтове в производство. Логиката на сплавта, която защитава отвора на цевта, се отнася и за винтовите ленти.
За работа без пълнеж и слабо пълнене, азотиран винт и цилиндър обикновено са рентабилният отговор: 0,4–0,6 mm азотиран слой при HV900–1100, който PIPLL публикува като 2–3 години експлоатация в приложения с ниско пълнене. Когато натоварването на абразивния пълнител е непрекъснато,биметална цев и съвпадабиметален екструзионен винт поемете цената на слоя сплав за по-дълъг сервизен интервал. Компромисът между двете конструкции е изложен в нашата бележка забиметални и азотирани винтови варели и логиката на сплавта по приложение визбор на биметална сплав .
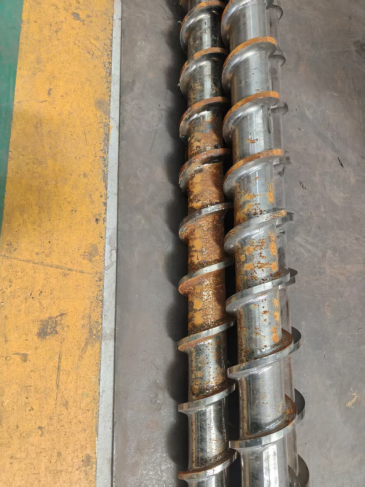
Пенсиониран винт, показващ комбинирано износване и корозия. Локализирано увреждане като това обикновено сочи към формулировката и температурата, а не само към работните часове.
КЛЮЧОВА ИНФОРМАЦИЯСравнете сплавта с действителната формула и работна температура. По-твърдата повърхност не е автоматично правилният отговор.
9. Какво да изпратите за точна оферта
Паралелен двоен винтов варел не може да бъде определен точно от диаметъра на винта. Колкото повече от следните неща можете да предоставите, толкова по-малко предположения трябва да се правят.
·Производител, модел и приложение на екструдера
·Оригинален чертеж на винт и цев, ако е наличен
·Диаметър на винта, обща дължина и съотношение L/D
·Междуцентрово разстояние и размери на връзката на ключовете
·ФоÑ
Contact us