Languages
Защо да използвате странично подаване при двушнекова екструзия
Защо да използвате странично подаване при двушнекова екструзия
Защо да използвате странично подаване при двушнекова екструзия
При смесването, производството на мастербачи и инженерната модификация на пластмаса, не всяка съставка трябва да влиза през главния бункер.
Странично захранващо устройство добавя материал през отвор на цевта по-надолу в екструдера, след като основният полимер е започнал да се топи и хомогенизира. Обикновено се използва с въртящ се едновременнопаралелна двувинтова цевкогато преработвателите трябва да въведат стъклени влакна, минерален пълнител, забавители на горенето или чувствителни добавки с по-добър контрол.
За паралелен двоен шнек и цилиндър за екструдер, страничното подаване не е просто добавяне на материал по-късно. Това е процесно решение, което може да защити дължината на влакното, да подобри стабилността на захранването, да съкрати топлинната история на чувствителните съставки и да намали ненужното износване на шнековите елементи нагоре по веригата.
В PIPLL ние проектираме и произвеждаме шнекови и варелни решения за екструдерни инсталации, които се нуждаят от практически баланс между качество на смесване, производителност, устойчивост на износване и експлоатационен живот.
Какво е странично подаване в двушнеков екструдер
Страничното захранващо устройство обикновено е малък двушнеков дозиращ модул, монтиран отстрани на главния цилиндър на екструдера. Вместо всички съставки да се изпускат в главния порт за подаване, основната смола влиза първа и се разтопява от конфигурацията на винта нагоре по веригата. След това страничното захранващо устройство въвежда втори материал в частично или напълно разтопения полимерен поток.
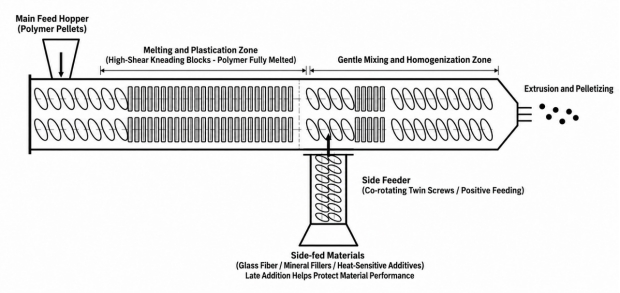
Фигура 1. Основно подаване и странично подаване при съвместно въртяща се двушнекова екструзия.
Това оформление се използва широко в aпаралелен двоен винтов варелза смесване на мастербачи и модификация на инженерна пластмаса. Основният екструдер се занимава с топене и първоначално пластифициране. Страничното захранващо устройство доставя материал, който не трябва да изпитва пълната история на срязване нагоре по веригата.
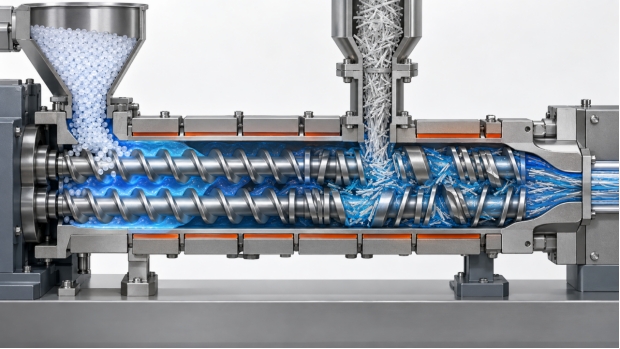
Типичните материали със странично подаване включват:·Стъклени влакна и въглеродни влакна· Талк, калциев карбонат, силициев диоксид и други минерални пълнители· Забавители на горенето· Чувствителни към топлина добавки· Прахове с ниска обемна плътност· Подбрани пигменти, функционални добавки и компоненти от рециклирани материалиЗащо не поставите всичко в главния бункерОсновният захранващ порт е изложен на най-дългото време на престой и обикновено най-силните секции за топене и смесване. Това е подходящо за основната смола, но не винаги е подходящо за всеки компонент на формулата.Например, смесител може да се нуждае от висока ефективност на топене за PA, PP, PBT или TPU. Въпреки това, същите винтови елементи с високо срязване, които разтопяват полимера ефективно, могат да скъсят стъклените влакна, да прегреят чувствителна добавка или да ускорят износването, когато абразивен минерален пълнител се добави твърде рано. Ето защо страничното хранене е важно при съвместно ротиранепаралелен двоен винтов варелсистема.Страничното подаване помага за защита на дължината на стъклените влакнаСъединенията, подсилени със стъклени влакна, са едно от най-честите приложения за странично захранване. Ако стъклените влакна навлязат от главния бункер, те преминават през зоните на ранно топене и високо срязване заедно със суровия полимер. Прекомерното срязване може да намали дължината на влакното, което може да намали ефекта на подсилване в завършената част.При странично подаване първо се разтопява полимерната матрица. След това стъклените влакна се въвеждат надолу по веригата и се диспергират чрез контролирана винтова конфигурация с достатъчно смесване за намокряне и разпределение, но без ненужно срязване.Целта не е нулево срязване. Стъклените влакна все още трябва да бъдат намокрени и разпръснати. Целта е да се използва правилното ниво на срязване и правилното време на престой. За процесори, използващи aпаралелен двоен винтов варелза смесване на мастербачи или подсилени инженерни пластмаси, това може да поддържа по-стабилни механични характеристики и по-последователен краен продукт.Фигура 2. Стъклени влакна, въведени през странично захранващо устройство, след като основният полимер е разтопен.
Страничното подаване подобрява обработката на прахове с ниска насипна плътност
Фините прахове могат да бъдат трудни за подаване през главния бункер. Талк, калциев карбонат, въглеродни сажди, магнезиев хидроксид, алуминиев хидроксид и подобни материали могат да образуват мостове, да плават или да се подават неравномерно поради ниската си обемна плътност.Страничното захранващо устройство използва положителни транспортни винтове, за да избута праха в главния екструдер. Това дава на процесора повече контрол върху скоростта на подаване. В добре проектиран паралелен двоен шнек и цилиндър за екструдер, позицията на странично подаване, отворът на цевта, конфигурацията на шнека, вентилационната система и налягането на стопилката трябва да работят заедно.Страничното захранващо устройство не решава автоматично всеки проблем с подаването на прах. Въпреки това, той дава на инженера-технолог по-добър инструмент за дозиране на трудни материали в стопилката. Това е особено ценно за високонапълнени съединения и производство на мастербачи на пълнители, където нестабилното дозиране може да причини вариация на плътността, лоша дисперсия, повърхностни дефекти или колебания на изхода.Страничното хранене може да намали топлинната история на чувствителните добавкиНякои добавки не понасят дълго излагане на топлина и срязване. В зависимост от формулировката, това може да включва избрани забавители на горенето, разпенващи агенти, реактивни добавки, системи с червен фосфор или чувствителни на топлина модификатори.Подаването на тези материали по-късно в процеса може да намали времето, което те прекарват вътре в екструдера. Добавката все още се нуждае от достатъчно смесване, за да се диспергира правилно, но избягва пълната секция за топене нагоре по веригата. Следователно секцията надолу по веригата се нуждае от контролирано разпределително смесване, а не от прекомерно срязване.PIPLL може да подкрепи клиентите с индивидуални винтови елементи и конфигурации на цевта въз основа на типа смола, пакета от добавки, целевата производителност, състоянието на износване и действителната позиция на страничното захранващо устройство.Страничното подаване може да намали абразивното износване нагоре по веригатаМинералните пълнители често са абразивни. Когато твърдите пълнители преминават през цялата дължина на екструдера, те могат да увеличат износването на шнековите елементи и повърхностите на варела, особено в зоните с високо срязване.Добавянето на абразивен материал през странично захранващо устройство намалява разстоянието, което изминава през главния екструдер. Това не елиминира износването. Зоната за странично подаване и смесителните секции надолу по веригата все още изискват подходящ избор на материал и защита от износване. Въпреки това, той може да намали износването, което може да се избегне в зоната на топене нагоре по веригата.Тук има биметалпаралелен двоен винтов варелможе да се счита. Правилното решение за варел зависи от вида на пълнителя, натоварването на пълнителя, скоростта на шнека, производителността, полимера и очакваните работни часове. Биметалното решение обикновено е по-подходящо за абразивни или корозивни условия, отколкото за състави с ниско износване.Как страничното подаване влияе на дизайна на винта и цевтаСтраничното подаване трябва да се има предвид при избора или смяната на паралелна двувинтова цев. Отворът за странично подаване не е изолиран компонент. Това засяга цялостното оформление на процеса.Материал на цевта и устойчивост на износванеВисокото минерално натоварване, подсилените пластмаси и корозивните състави може да изискват по-устойчиви на износване материали за цевта. Производителят на шнек за биметален екструдер трябва да оцени действителната формула, вместо да препоръчва един и същ материал за всяко приложение.Конфигурация на винтов елементСекцията нагоре по веригата трябва надеждно да разтопи основния полимер преди странично подаване. Секцията надолу по веригата трябва да разпръсне добавения материал, без да създава ненужно срязване, прекомерно налягане или лошо задържане на влакна.Дизайн на порта за странично подаванеОтворът трябва да позволява стабилно навлизане на материала и да избягва нежелан обратен поток. То трябва да съответства на конфигурацията на шнека, нивото на пълнене, профила на налягане и капацитета на страничното захранващо устройство.Обезвъздушаване и обезгазяванеНякои храни със странично хранене се нуждаят от вентилационна секция за отстраняване на влага, въздух или летливи вещества. Позицията на отдушника трябва да бъде избрана внимателно, за да се избегне пренасяне на прах или изтичане на стопилка.Съвместимост при замянаКогато подменят износени части, процесорите трябва да предоставят чертежа на цевта, чертежите на винтовете или мостри, марката на машината, диаметър на винта, централно разстояние, коефициент на LD, смола, изход и позиция на странично подаване. Това помага на производителя на шнек за екструдер по поръчка да оцени съвместимостта преди производството.Паралелна двойна винтова цев и конична двойна винтова цевВъпросът за паралелния или коничния двувинтов варел зависи от приложението. Паралелният двушнеков варел се използва широко в компаундиране, мастербач, подсилени инженерни пластмаси, реактивна екструзия и смесване с висока производителност. Той е особено подходящ за приложения, които се нуждаят от гъвкава конфигурация на винта и множество процесни зони, включително странично подаване и вентилация.Коничен двувинтов варел обикновено се използва в PVC профили, тръби и свързани приложения, където компресията на материала и характеристиките на обработка се различават. За странично подаване на стъклени влакна, пълнители и добавки при смесване, съвместно въртящата се паралелна двушнекова платформа обикновено е по-често срещаният избор.Как да изберем производител на паралелен двувинтов варелПри избор на aпаралелен двоен винтов варелпроизводител, не сравнявайте само единичната цена. Резервният винт и цевта трябва да отговарят на реалния процес.Попитайте доставчика:·Можете ли да прегледате зареждането на нашите материали и пълнители?· Можете ли да произвеждате според оригиналния чертеж или проба?· Какъв материал за цевта се препоръчва за нашите условия на износване и корозия?· Можете ли да поддържате цевни секции със странично подаване и съвпадащи винтови елементи?· Как контролирате размерите, твърдостта и съвместимостта на сглобяването?PIPLL работи като персонализиран производител на винтове за екструдери и OEM доставчик на винтове за екструдери за приложения за екструдиране на пластмаса. Нашият екип може да прегледа износените компоненти, машинните данни, материалните условия и производствените изисквания, преди да препоръча решение за смяна.Често задавани въпросиНеобходимо ли е странично подаване за всеки двушнеков екструдерНе. Простите формули могат да работят ефективно само с основно хранене. Страничното подаване е най-полезно, когато материалът е чувствителен на срязване, труден за подаване, чувствителен към топлина, абразивен, с ниска плътност или по-добре добавен след разтопяването на основния полимер.Страничното подаване винаги ли изисква биметален паралелен двоен винтов варелБиметаленпаралелен двоен винтов варелсе избира според риска от износване и корозия, а не просто защото е монтирано странично захранващо устройство. Високото натоварване на пълнителя, стъклените влакна, минералния прах и корозивните добавки са важни фактори за оценка.Може ли PIPLL да произведе пълен паралелен двоен винт и цилиндър за екструдерда PIPLL доставя индивидуални винтови и цевни решения, включително паралелни двувинтови цевни секции, винтови елементи и устойчиви на износване опции за смесване, мастербач, PVC, PE, PP и екструдиране на инженерна пластмаса.Каква информация се нуждае от PIPLL за заместваща офертаМоля, предоставете марка и модел на машината, диаметър на винта, съотношение на LD, централно разстояние, оригинален чертеж или проба, материал, който се обработва, производителност, скорост на винта, местоположение на странично подаване и снимки на износени части. Това позволява на PIPLL да препоръча по-подходящо решение за винт и варел.ЗаключениеСтраничното подаване дава на смесителите по-контролиран начин за добавяне на материали, които са крехки, трудни за подаване, чувствителни на топлина, абразивни или необходими само след като основният полимер е разтопен.За смеси от стъклени влакна, мастърбачи с висок пълнеж, формули със забавяне на горенето и инженерни пластмаси, стратегията за правилно странично подаване може да подобри контрола на процеса, като същевременно помага за управление на износването и консистенцията на продукта.Ако вашата линия използва паралелно въртящ се двушнеков варел и планирате да смените износените винтови елементи или секции на варела, свържете се с PIPLL с подробности за вашата машина и информация за материала. Можем да ви помогнем да оцените зоната на странично подаване, състоянието на износване и подходящата конфигурация за смяна.