Languages
Винтов цилиндър за PVC тръби: Подходящи конични, успоредни и едновинтови линии
Винтов цилиндър за PVC тръби: Подходящи конични, успоредни и едновинтови линии
Твърдият PVC не прощава винта. Правилната архитектура поддържа стопилката стабилна — грешната се проявява като черни петна, вълни и кратък експлоатационен живот.
Винт за PVC тръба · Конусен двоен винт · Винт за екструдиране на тръби
1. Защо цевта на винта определя качеството на PVC тръбата
Проблемите с PVC тръбите често се приписват първо на матрицата или формулировката. На практика винтът и цевта определят условията, при които матрицата трябва да работи: колко силно срязване изпитва материалът, колко дълго остава горещ и колко равномерно е пластифициран, преди да достигне до главата.
Твърдият PVC дава много малък марж. Той се разгражда, вместо просто да омеква, когато е претоварен, и повредата не е обратима:
·Прекомерното срязване повишава температурата на стопилката и започва термично разграждане
· Неравномерното пластифициране води до повърхностни дефекти и промени в размерите
· Дългото или непостоянно време на престой причинява черни петна и обезцветяване
· Нестабилното налягане на стопилката се превръща директно в промени в стените на тръбата
Ето защо екструдирането на PVC е процес с ниско срязване по дизайн и защо геометрията на цилиндъра на винта има повече значение тук, отколкото в повечето другиPVC приложения . Същата логика важи за цялата продуктова гама, отUPVC дренаж и водопроводкъмPVC фолио и листове .
КЛЮЧОВА ИНФОРМАЦИЯПри екструдирането на PVC тръби цевта на винта не просто разтопява материала. Той решава дали стопилката ще стигне до матрицата непокътната.
2. Три архитектури на истински PVC тръбопроводи
Разходете се през завод за тръби и ще видите три конфигурации на винтове, работещи с PVC. Те не са взаимозаменяеми и всеки от тях печели своето място в различна точка от размера и изходния диапазон.
Архитектура Където пасва Характер Коничен двоен винт Малка до средно твърда PVC тръба и профил Голямо захранване за прах, висока компресия, ниско срязване Паралелен двоен винт Високопроизводителни инсталации за тръби, плоскости и мултикомпоненти Постоянен диаметър, модулен, позитивен транспорт с блокиращи камери Единичен винт Тръба с голям диаметър, полиолефин и специална тръба По-просто и по-евтино, когато задължението е стопяване и изпомпване, а не съединение Изборът се прави, когато линията е посочена и е фиксирана за живота на машината. Това има значение за резервните части:конична двойна винтова цевипаралелен двоен винтов варел са различни машинни конфигурации, а не две версии на една и съща част.
3. Коничен двоен винт: стандартът за по-малка твърда PVC тръба
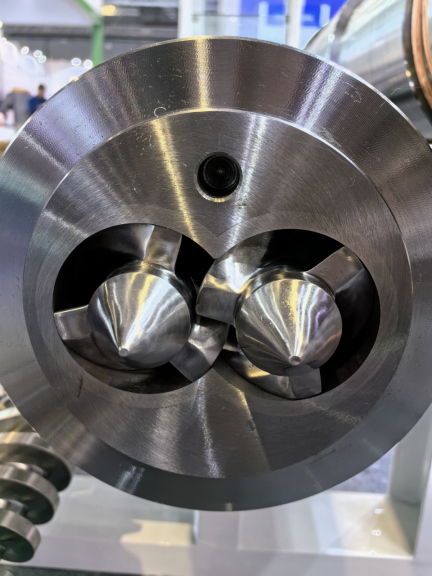
Конусният винт е причината тази геометрия да доминира при PVC. Винтът е голям в края на захранването, което дава щедра зона за прием на PVC прах с ниска насипна плътност и се стеснява към изхода, създавайки компресия постепенно, а не на една стъпка.
Тъй като компресията е прогресивна, срязването остава умерено и стопилката не се прегрява по пътя към матрицата. За полимер, който се разгражда вместо просто да омекне, това е целият аргумент.
PIPLL изгражда общата PVC конична гама около същия принцип. Цевта е изкована от една заготовка като интегрална безшевна структура, която премахва фланцовите съединения, където разтопеният PVC може да изтече и да се разпадне. Съотношението на компресия е настроено между 2,5:1 и 3,5:1, за да се пластифицира напълно, без да се натиска срязването над точката, в която PVC започва да се разпада.
Конусен двувинтов варел за PVC PIPLL спецификация Основна стомана 38CrMoAlA, със собствено йонно азотиране Азотиран слой 0,4 – 0,6 mm при HV900 – 1100 Публикуван срок на експлоатация 2 – 3 години при приложения с ниско запълване Съотношение на компресия 2,5:1 – 3,5:1 Радиална хлабина 0,1 – 0,15 мм Контрол на температурата 3 – 5 независими нагревателни зони, единична вентилационна система Проверка на обработката 100% тестване преди изпращане Приложенията надхвърлят обикновените тръби: строителни профили, листове за кофраж, гранулиране, ленти за ръбове и уплътнителни ленти се произвеждат върху тази геометрия. Когато тръбата е силно напълнена, се използва същата архитектура с различна сплав - вижтеполимерен коничен двувинтов варел с високо пълнене .
4. Паралелен двоен винт: когато тръбопровод върви успоредно
Паралелните машини поддържат постоянен диаметър на винта по цялата дължина на обработка. Те са модулни, по-лесни за поддръжка и поддържат по-дълга зона за обработка с равномерно предаване на въртящия момент - поради което се появяват в инсталации с висока производителност и мултиформулация.
Насреща въртящата се версия е тази, която има значение за PVC. Неговият взаимосвързан конюгатен дизайн улавя материала в затворени С-образни камери и го избутва механично напред, така че транспортирането е положително и натрупването на налягане е силно. Директното подаване на PVC прах става практично, тъй като затворените камери не позволяват мостовете и хлъзгането, в които се сблъсква неположителното транспортиране с прах, а общият характер на срязване остава достатъчно нежен за твърд PVC.
PIPLL противоположно въртящ се паралелен двоен винтов варел Обхват Диаметър на винта Φ45 – Φ300 L/D съотношение 16 – 40 (с възможност за персонализиране) Основен материал 38CrMoAlA висококачествена легирана стомана Опции за повърхност Биметален цилиндър и шнек, азотиране, електрохромиране Типично задължение Тръби, профили, плоскости, WPC, SPC настилки, пелетиране Съвместимостта обикновено е решаващият фактор между доставчиците, тъй като размерите на интерфейса се различават при различните производители на машини. PIPLL изгражда комплекти, за да съответства директно на общите компилации —KraussMaffei KMD ,Батенфелд-Синсинати twinEX ,Bausano MD ,Theysohn XTS иWeber DSсред тях - вместо да работи по общ модел.
За мито за пелетизиране и рециклиране на една и съща архитектурапелетизиращ коничен двушнеков варел страницата обхваща вариантите на кубчета захар и нарязани нишки, а рециклираните формули се обработват сварел от рециклиран материалконфигурация.
5. Единичен винт: където все още печели на тръбата
Единичен винт е по-простата машина, а за дълъг списък от задължения на тръбите по-простото е правилно. Когато задачата е да се разтопи и да се изпомпва последователна стопилка в матрица - вместо да се комбинира или хомогенизира - една винтова линия го прави с по-малко променливи и по-ниска цена.
·Двустенна гофрирана тръба от HDPE, PP и PVC с голям диаметър
· UPVC тръба с плътна стена и кабелна защитна тръба
· Тръба за топла и студена вода от PP-R, PE-RT и PE-X
· Медицинска PVC тръба и специална тръба
· PMMA, PC и ABS индустриална тръба
Конфигурациите се различават по предназначение. Конструкциите на преградните винтове подобряват ефективността на топене и хомогенизирането на стопилката за полиолефинови тръби с висока производителност, сравнение, което си струва да прочететебариерен винт спрямо конвенционален винт . Секциите за смесване на Maddock и ананас се справят с хомогенизирането на стопилката, където изискването е просто еднаквост, а конструкцията с канали за подаване поддържа стабилни твърди частици, пренасяни във високопроизводителни линии - компромисът между това и гладкия отвор е изложен внабраздено подаване срещу гладки цеви .
Пълната гама от тръби и тръби, включително гофрирана, композитна и многослойна конструкция, е обхваната отвинтови варели за екструдиране на тръби и тръби .
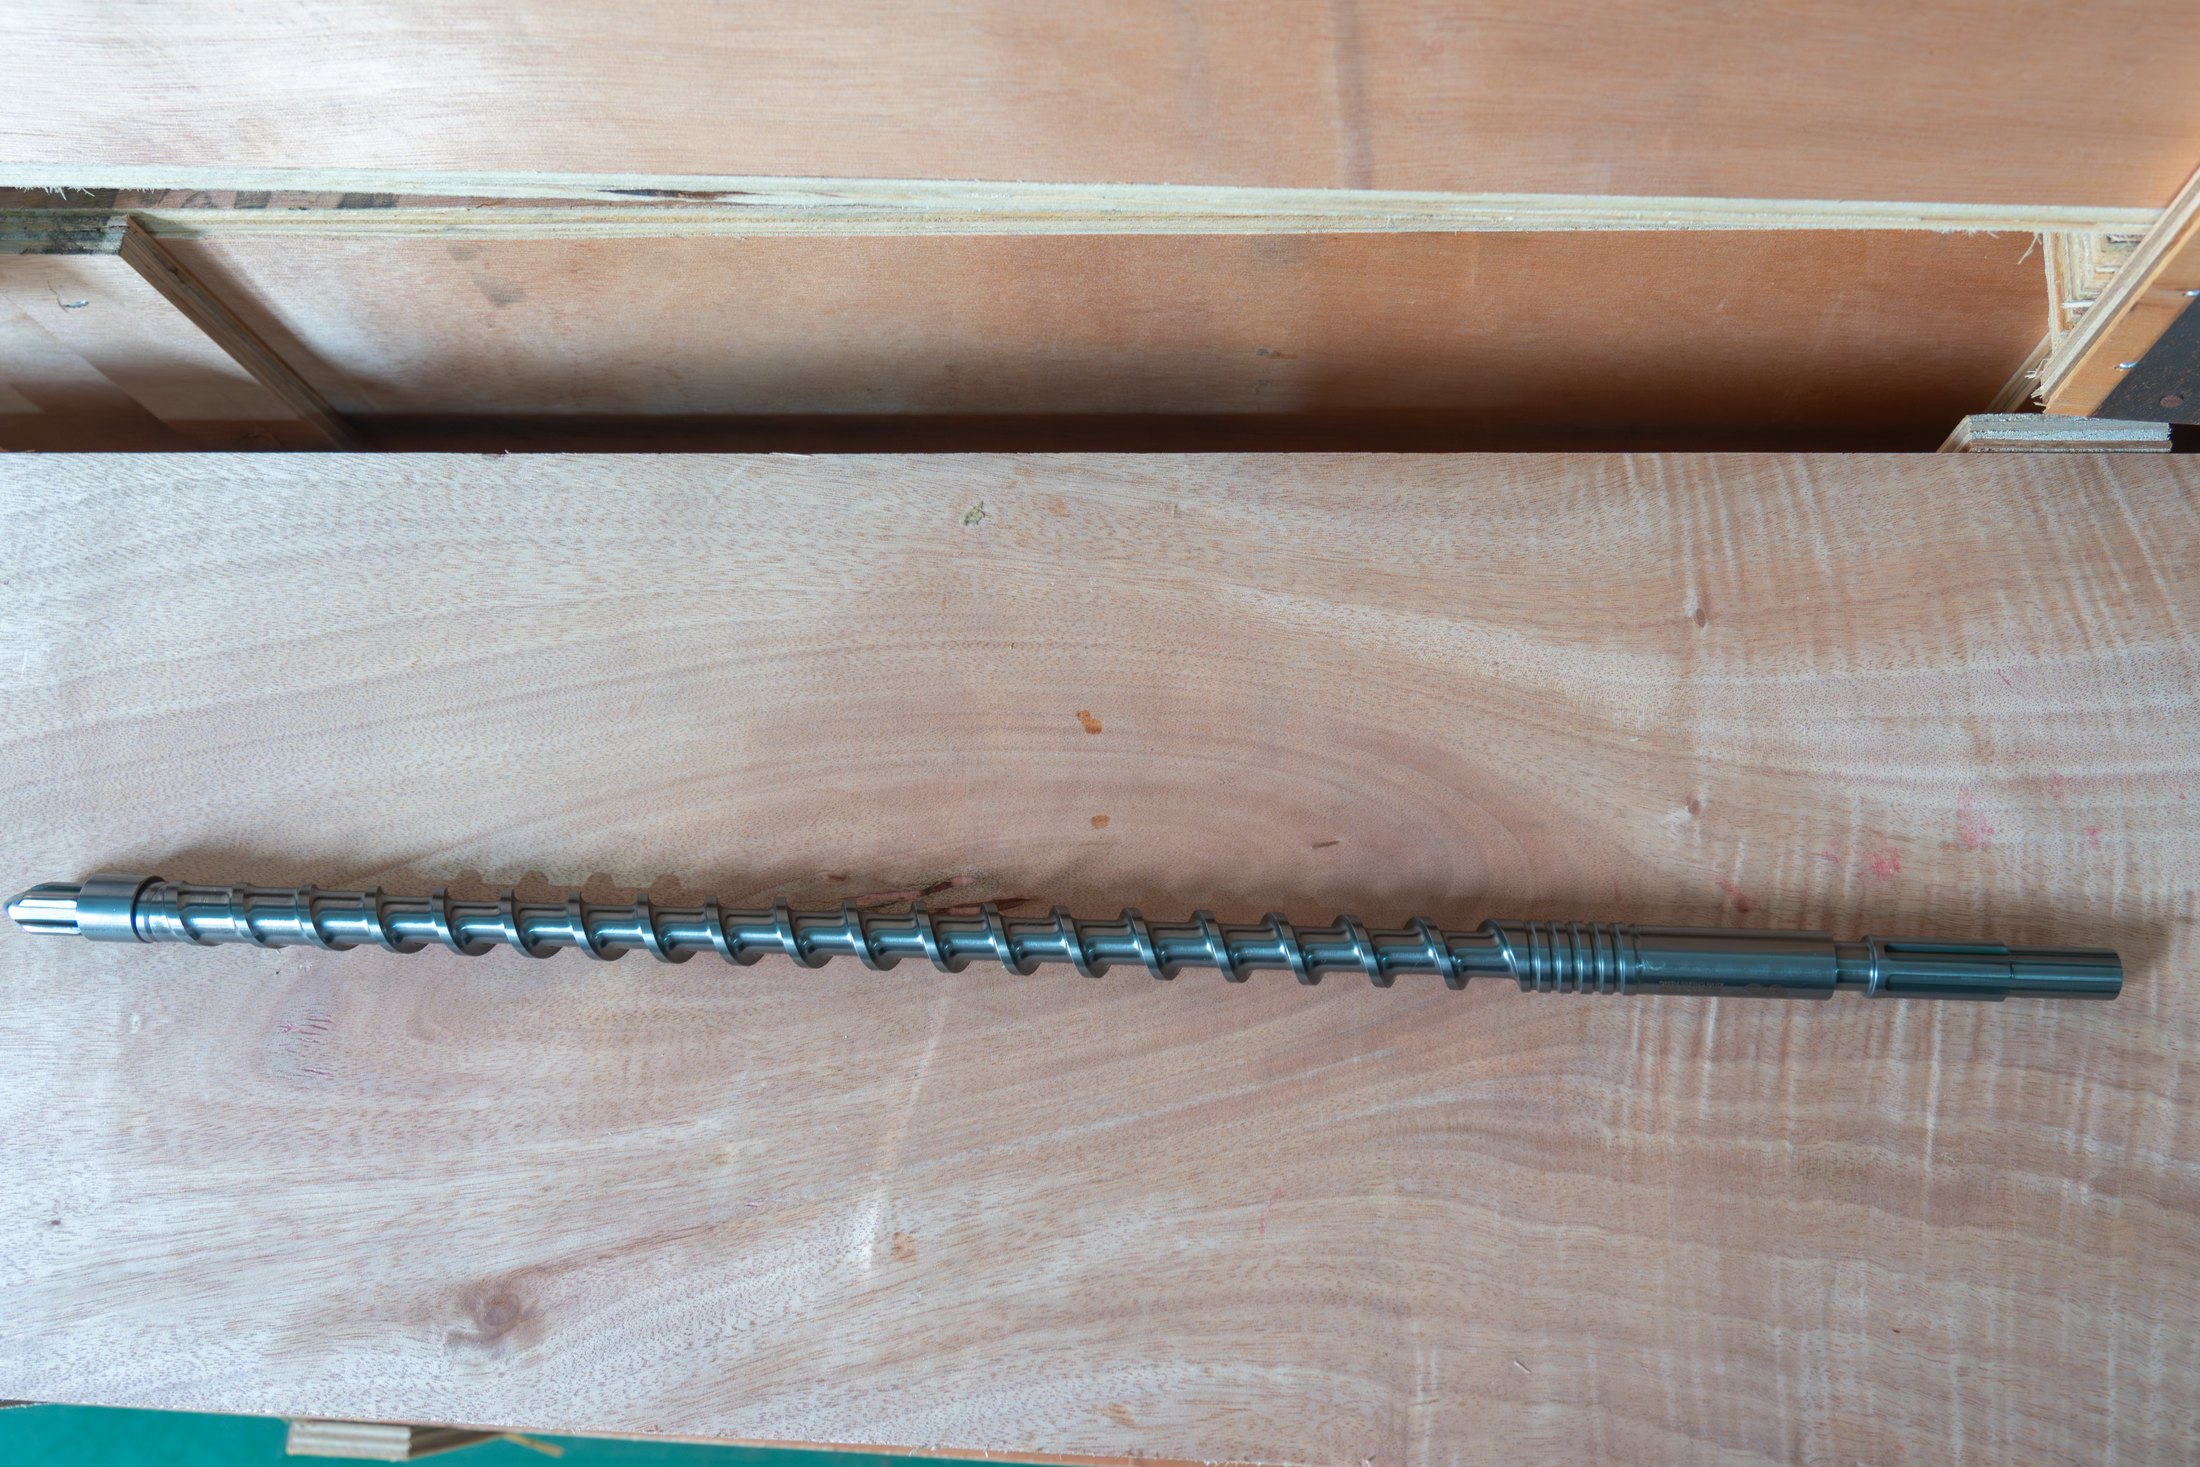
Единичен винт и цев за екструдиране на тръби. Когато митото е топене и изпомпване, а не смесване, това е по-простият отговор.
6. Оразмеряване на цевта спрямо диаметъра на тръбата и производителността
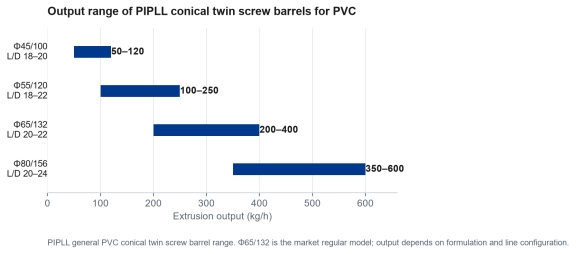
След като архитектурата е фиксирана, моделната гама бързо се стеснява, тъй като диаметърът на тръбата и целевият изход заедно определят размера на цевта. Общата PVC конична гама обхваща обичайните производствени прозорци:
PIPLL модел L/D Изход Типично приложение Φ45/100 18–20 50–120 кг/ч Тръбопровод с малък диаметър, прецизен профил Φ55/120 18–22 100–250 кг/ч Средна тръба, обикновен профил Φ65/132 20–22 200–400 кг/ч Пазарен обикновен модел, универсална тръба и профил Φ80/156 20–24 350–600 кг/ч Тръба с голям диаметър, дебел лист Изходна гама на PIPLL общи PVC конични двойни винтови варели. Φ65/132 е стандартният пазарен модел; действителната продукция зависи от формулировката и конфигурацията на линията.
Две предупреждения на тази маса. Първо, цифрите описват обхвата на цевта, а не обещание за вашата линия - формулировката, дизайнът на матрицата и оборудването надолу по веригата движат постижимата производителност. Второ, изборът на цилиндър с един размер нагоре „за височина на главата“ не е автоматично по-безопасен: прекалено голям винт работи с ниска скорост с дълго време на престой, което е точно състоянието, което твърдият PVC понася най-лошо.
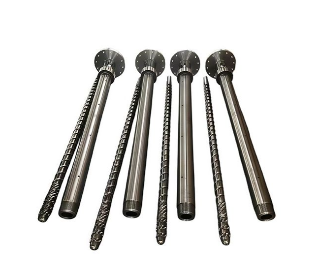
Конусен двоен винтов цилиндър с вътрешна втулка, конструкция, която позволява подновяване на износващата се повърхност.
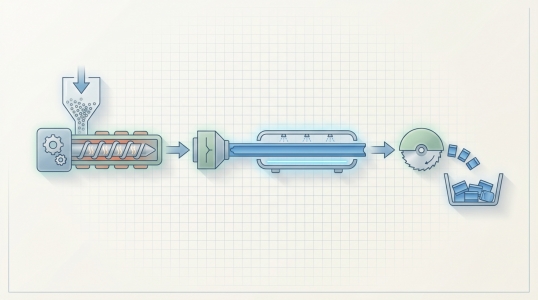
Схема на екструзионна линия: бункер, варел и шнек, отопление, матрица и охлаждане. Цилиндричният винт задава състоянието на топене, което матрицата наследява.
КЛЮЧОВА ИНФОРМАЦИЯОразмерете цевта на винта според митото, което действително изпълнявате. По-големият размер на PVC винт, за да се спечели височина, обикновено струва качеството на стопилката, а не маржът за закупуване.
7. Зареждане на пълнител и картина на износване
Почти никоя формулировка на PVC тръби не е чиста смола. Калциевият карбонат е най-често срещаният пълнител и неговото ниво на натоварване - а не диаметърът на тръбата - обикновено решава колко дълго ще издържи комплектът винт и цев.
За ненапълнени и леко напълнени състави обикновено е достатъчна азотирана конструкция: PIPLL публикува 0,4–0,6 mm азотиран слой при HV900–1100, с 2–3 години експлоатационен живот в приложения с ниско запълване. С нарастването на натоварването на пълнителя балансът се измества. Абразивното износване се ускорява по рейките и в отвора, а киселинните продукти на разграждане добавят корозионен елемент отгоре.
За тази комбинация съществува биметална конструкция и слоят от сплав е това, за което се плаща — PIPLL публикува 1,5–3 mm в зависимост от класа, при HRC 50–65 и максимални работни температури от ≤400°C до ≤600°C. Изборът междубиметална и азотирана конструкцияе дежурен въпрос и фамилията сплави за дадена формула е посочена визбор на биметална сплав . За самия пълнител,калциев карбонат в пластмаса обяснява какво прави с формулировката.
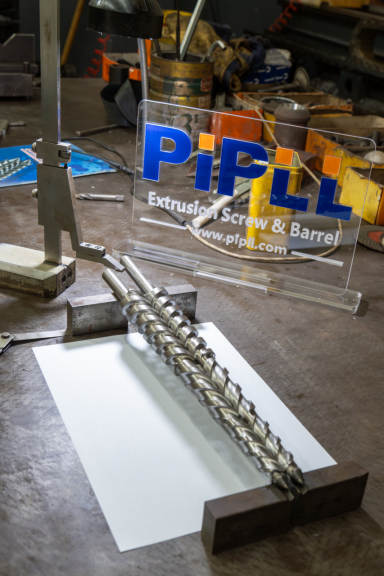
Винт и цевта му в работилницата. При напълнен PVC и двете повърхности носят износването, поради което решението за сплав обхваща двойката, а не само цевта.
8. Какво може и какво не може да се разменя
Замяната е мястото, където добрата линия е компрометирана. Правилата са кратки, а първото е абсолютно.
·Конусовидна цев не влиза в паралелна машина или обратното, без редизайн на машината
· Винтовете и цилиндърът се сменят като съвпадащ комплект — централното разстояние, профилът и хлабината са проектирани заедно
· По-твърдата сплав не компенсира грешната геометрия
· Нов варел на износен винт не възстановява нищо освен поръчката за покупка
Размерите, които трябва да бъдат съгласувани, са специфични: диаметър на шнека и обща дължина, съотношение L/D, централно разстояние, геометрия на отвора, позиция на отвора за подаване, разположение на отоплението и охлаждането и връзката към скоростната кутия. Нашитеуспореден PVC водач с два винта работи чрез този контролен списък за паралелни машини и общата логика за всеки екструдер е връководство за смяна на цевта на винта . Когато се очаква многократно износване, aцев с вътрешна гилза позволява обновяване на износващата се повърхност без смяна на целия варел.
КЛЮЧОВА ИНФОРМАЦИЯСвържете частта с машината, след това съпоставете сплавта с формулата. Обръщането на този ред е начинът, по който проектите за подмяна се объркват.
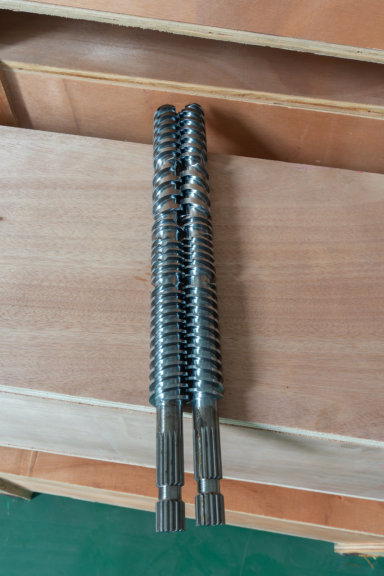
Съвпадаща паралелна двойна винтова двойка. Връзката и центровото разстояние се различават между компилациите на машината, поради което резервните комплекти са съпоставени, а не шарени.
9. Измерване на носен комплект преди поръчка
Износването на PVC цилиндъра рядко е равномерно. Зоната на подаване, зоната на компресия и зоната на високо налягане се износват с различна скорост и измерването само на една позиция може да скрие истинския проблем.
·Външен диаметър и състояние на всеки винт
· Измерване на отвора на няколко позиции по цевта
· Хлабина между винта и отвора на всяка позиция
· Състояние на захранващата зона и секцията за високо налягане
· Състояние на върха на винта, шлица и съединителя
· Връзки за отопление и охлаждане на варела
· Снимки, плюс табелката с името на машината и наблюдавания производствен проблем
С тази информация една оферта може да бъде изградена на базата на измервания, а не на предположения. Без него обичайният резервен вариант е оригиналният чертеж - и ако той също липсва, снимките и ключовите размери все още поддържат първоначална оценка, което е и нашетоперсонализиран процес на винт и вареле проектиран около. Как една рисунка се превръща в завършен варел е описано по-долупроизводствен процес ипроизводствен капацитет .
10. Симптоми, които сочат към цевта на винта
Wear се обявява, преди да се провали. Сигналите по-долу не доказват, че цевта на винта е единствената причина - захранването, контролът на температурата, матрицата и оборудването надолу по веригата заслужават проверка - но те го поставиха в списъка.
· Постепенно намаляване на продукцията
· Необходима е по-висока скорост на винта за същия резултат
· Нестабилно налягане на стопилката и нарастваща производителност
· По-лоша пластификация, повече повърхностни дефекти
· Увеличаване на вариациите на дебелината на стените
· Видими драскотини, вдлъбнатини или корозия по полетите
· Многократен ремонт на същия компонент
По-специално нарастването има няколко възможни причини иръководство за отстраняване на неизправности при нестабилна екструдирана продукция разделя причините от страната на винта от тези от страната на процеса. Ако се подозира износване, но линията не може да бъде спряна,проверка без разрушаване описва какво може да се провери на място. ПрилежаÑ
Contact us