






 Languages
Обработка на полимери, пълни с високо съдържание на CaCO3: как конструкцията на винтовия винт предотвратява нестабилността на стопилката
1. Икономически стимули и реологични предизвикателства при високо натоварване на пълнител
Включва големи количества калциев карбонат (CaCO3), талк, бариев сулфат или стъклени сфери вПолиетилен(PE) иПолипропилен(PP) е основна стратегия в производството на фолио, листове, тръби и профили. Добавянето на минерални пълнители намалява разходите за смола, подобрява твърдостта на детайлите, повишава температурите на топлинна деформация (HDT) и подобрява стабилността на размерите по време на формоване или оформяне.
Въпреки това, увеличаването на съотношенията на пълнителя над 20% - достигайки до 50% до 70% PHR (части на сто смола) - радикално променя реологията на стопилката вътре в екструдера. Високите твърди натоварвания превръщат течната полимерна стопилка в плътна, не-нютонова суспензия. Това създава експоненциално увеличаване на вискозитета, силна устойчивост на изтъняване при срязване и екстремно триене на стената по протежение навинтканал и стена на варела.
⚠️ Риск при обработка:Силно напълнените полиолефини, обработени със стандартни винтови настройки, често страдат от сериозни удари на налягането, недиспергирани агломерати на пълнителя и прекомерно термично разграждане, предизвикано от триене.
ВЗЕМЕТЕ БЕЗПЛАТНА ОФЕРТА СЕГА
2. Дефекти при обработката, произтичащи от неоптимизирана геометрия на винта
Използването на готови винтови профили с общо предназначение за обработка на високо напълнени съединения обикновено води до значителни дефекти на продукта и нестабилност на процеса:
A. Прекомерно налягане и нестабилна динамика на екструзионната глава
Стандартните захранващи зони не успяват да уплътнят равномерно плътните смеси от минерална смола. Неравномерното уплътняване генерира колебания на налягането в главата на матрицата, причинявайки променлива дебелина на стената, вариация на дебелината на листа и чести корекции на размера в тръбопроводите.
B. Агломерация на пълнител и повърхност "бели петна"
Без целенасочено дисперсионно срязване, микроскопичен CaCO3частиците се свързват в твърди агломерати. Тези недиспергирани групи се появяват като видими "бели петна" върху екструдатите, създавайки точки на концентрация на напрежение, които значително намаляват устойчивостта на удар и якостта на опън.
C. Термично разграждане, лигавене и изгорели петна
Високото твърдо натоварване генерира прекомерна топлина на срязване при триене в тесни винтови канали. Ако има мъртви петна в профила на шнека, възниква локализирано прегряване на матрицата от смола, което води до термично разграждане, постоянно лигавене на матрицата и черни петна в готовите продукти.
3. Параметричен анализ: стандартен спрямо висок CaCO3Персонализирани винтови профили
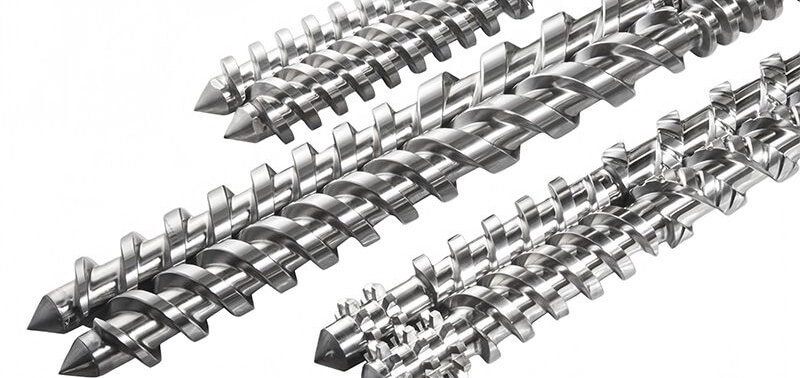
Матрицата по-долу контрастира на стандартните многофункционални параметри на винта със специализирана геометрия, проектирана за високо минерално натоварване:
| Параметър на дизайна на полета | Стандартен винт с общо предназначение | Висок CaCO3Персонализиран винт | Инженерна обосновка |
|---|---|---|---|
| Съотношение на компресия | Високо (3,0:1 - 3,5:1) | Постепенно/умерено (2,0:1 - 2,5:1) | Предотвратява улавянето на въздух и образуването на мостове при уплътняване на захранващото гърло. |
| Конфигурация на миксера | Обикновени щифтове / Стандартен Maddock | Разположени блокове за месене + диспергиращи пръстени | Осигурява дисперсия при силно срязване без термично разграждане. |
| Профил на полета | Постоянна стъпка (1.0D) | Променлива стъпка (намаляваща към измерване) | Управлява плавното увеличаване на плътността, като същевременно поддържа натрупване на налягане. |
| Разрешение за полет | Стандартна хлабина (0,15 – 0,25 mm) | Стеснен просвет (0,08 - 0,12 mm) | Намалява обратното изтичане на стопилка с нисък вискозитет. |
| Металургия на варела | Стандартен азотиран слой (0,5 mm) | Никел-хром / биметален волфрамов карбид | Устойчив на продължителна микроабразия от минерални частици. |
4. Инженерни и геометрични решения за висок CaCO3Комбиниране
Постигането на плавно екструдиране с висока производителност с 50%+ минерално натоварване изисква специфични корекции на дизайна:
A. Променлива стъпка и постепенно стесняване
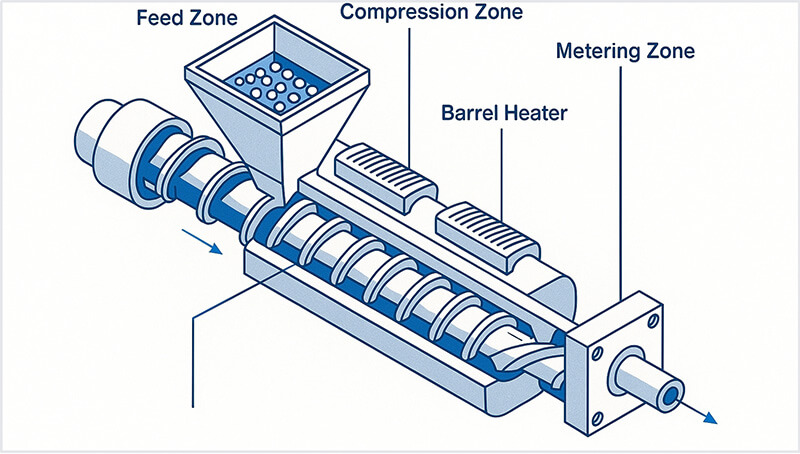
Преминаването от дълги стъпки в зоната на подаване към по-къси стъпки в близост до дозиращата секция компресира плавно плътните смеси прах-пелети. Това предотвратява внезапното улавяне на въздух, елиминира преодоляването на захранващата шийка и осигурява последователно обемно подаване.
Б. Дисперсионни и разпределителни смесителни секции с висока степен на срязване
Ефективната дисперсия разчита на балансиране на дисперсионно смесване (разбиване на агломератите) с разпределително смесване (разпръскване на частиците равномерно през полимерната матрица):
- · Разположени елементи за месене:Позиционирани под 30° или 45° преден ъгъл, за да подлагат агломератите на високо пиково напрежение на срязване.
- · Набраздени бариерни елементи:Предотвратете преминаването на неразтопени клъстери на пълнителя по канала, докато се диспергират напълно.
C. Подходяща биметална защита с висока твърдост
Тъй като минералните частици действат като устойчиви микроабразиви, напредналивинтгеометрията трябва да съответства на биметални варели от никел-хром или волфрамов карбид. Високата твърдост на повърхността предотвратява влошаването на полета, запазвайки точната геометрия на канала през годините на продукция с голям обем.
5. Обобщена матрица за отстраняване на неизправности за високи пълнители
- · Проблем: Die Drool ➔ Решение:Повишаване на температурата на цевта в зоната за обезвъздушаване; намалете съотношението на компресия, за да намалите локалната топлина на триене.
- · Проблем: Бели петна по повърхността на листа ➔ Решение:Добавяне на диспергиращи смесващи елементи с висока скорост на срязване; проверете повърхностната обработка на CaCO3прах (напр. покритие от стеаринова киселина).
- · Проблем: Покачване на налягането в главата ➔ Решение:Оптимизирайте температурното охлаждане на захранващата зона; преминете към постепенно захранващ винт с променлива стъпка.
PIPLL инженерни решения и директна поддръжка
Относно PIPLL Engineering (www.pipll.com):PIPLL е специализирана в специално проектирани винтови и варелни възли, създадени да издържат на тежки среди на обработка – от рециклирани PET/PCR рециклирани материали след употреба до ултрависок CaCO3минерални натоварвания. Произведен с помощта на инженерния център на Zhoushan за екструдиране и съоръженията за износ в Нингбо, PIPLL доставя решения за прецизни компоненти по целия свят.
Защо Global Plastics Processors си партнират с PIPLL:
- · Центробежно лято биметално съвършенство:Нашите биметални варели разполагат с дебели 2,0 mm до 3,5 mm облицовки от сплав (PTA лазерно покритие и волфрамов карбид) с повърхностна твърдост до 1800 HV, осигурявайки 3x до 5x по-дълъг експлоатационен живот от стандартните азотирани компоненти.
- · Специфично за приложението геометрично персонализиране:Всеки винтов комплект е проектиран да съответства на вашия специфичен полимерен вискозитет, индекс на течливост на стопилка (MFI), съотношение на пълнител и целеви дебити.
- · Стриктен контрол на качеството & Global OEM Fit:Използвайки усъвършенствано 3D лазерно сканиране и инспекция с координатна измервателна машина (CMM), PIPLL гарантира съвпадение на толеранс в рамките на 0,02 mm за точно монтиране при поставяне в глобални марки оборудване.


