Languages
Zmesi, ojačane s steklenimi vlakni: Določitev vijaka in cevi
-
-
Zmesi, ojačane s steklenimi vlakni: Določitev vijaka in cevi
Kjer 20–50 % steklenih vlaken dejansko uniči delovno površino — in katera konstrukcija to preživi.
Plastika, ojačana s steklenimi vlakni · Cev vijaka PA66, polnjen s steklom · Cev vijaka iz volframovega karbida · Abrazivna obraba
-
1. Kaj se dejansko spremeni, ko dodate steklena vlakna
Zmes s steklenim polnilom ni trša različica smole brez polnila. Vlakna so kratka, toga in veliko trša od jekla, ob katerem drsijo, in jih je v večini ojačenih razredov prisotnih 20–50 % teže. To hkrati spremeni obrabni mehanizem, zgodovino toplote in kakovostno tveganje, zato abimetalni vijačni valjkupljen za "kozarce napolnjeno dajatev", se lahko še vedno vrne predčasno.
- Dolžina vlaken je kakovostna spremenljivka in vijak jo lahko skrajša
- Abrazivna obremenitev je trda faza, ne mehko polnilo - prej reže kot polira
- Večina armiranih tehničnih razredov je higroskopskih, zato se sušenje in odzračevanje pridružita vprašanju obrabe
-
KLJUČNI VPOGLED
Specifikacija za steklena vlakna pomeni določitev štirih stvari hkrati: odpornost proti obrabi, preživetje dolžine vlaken, nadzor vlage in dimenzijsko prileganje. Nakup samo prvega je običajna napaka. -
2. Kje škoda dejansko pristane
Na stroju, ki deluje z ojačano zmesjo, obraba ni enakomerno porazdeljena po delovni površini. Osredotočen je na štiri mesta in vsako kaže na drug del specifikacije. Thesprehod v načinu odpovedipokriva mehanizme na splošno; kar sledi je različica, specifična za steklena vlakna.
Lokacija Kar najdete Zakaj se to zgodi tukaj Kaj spremeni Vijačni letalni greben Širina leta je obrabljena, greben sploščen, odprta zračnost Najvišja drsna hitrost proti izvrtini, tanek profil, najbolj vroča kovina Trdo navarjanje, geometrija grebena in zlitina na vijaku — ne samo na cevi Izvrtina cevi, merilno območje Aksialne zareze in poliran obrabni trak, izhod pada navzdol Popolnoma staljena talina, polna vlaken, ki se premika pod pritiskom Družina zlitin izvrtin in debelina obloge za to raven polnila Krmni del in prvi leti Zaobljeni robovi letvic, polirana korenina, občasno utori Hladna, nekompaktirana zrnca z visoko vsebnostjo vlaken, plus mehanska obremenitev Geometrija podajalne cone in ali je ohišje podajalnika sploh utrjeno Vijačna konica, protipovratni ventil, povratni obroč (vbrizg) Erozija tesnilnih površin, povratno puščanje, nedosledna teža udarca Ista abrazivna talina se prebije skozi najožje reže Material konice in ventila, zamenjan kot komplet z vijakom -
3. Štiri številke, ki odločajo o specifikaciji
Štirje vnosi premaknejo odgovor bolj kot karkoli drugega na poizvedbo. Če prispe ponudba, ne da bi bila zanjo zahtevana, je bila zlitina izbrana po navadi in ne po dolžnosti.
- Vsebnost polnila glede na maso in ali je steklo, mineral ali oboje
- Vrsta vlaken in nazivna dolžina — rezana pramena, brušena ali mešanica
- Temperatura taline in ali je razred higroskopičen
- Delovne ure na leto in servisni interval, ki ga poskušate doseči
Prva dva določata stopnjo abrazije. Drugi dve odločita, ali je potrebna družina, ki je odporna proti koroziji, pa tudi družina, ki je odporna na obrabo, ker vroča, vlažna, rahlo kisla talina hitreje napade nekatere trde zlitine kot mehkejše, a bolj odporne proti koroziji. Ta kompromis je podrobno opisan navodnik za izbiro bimetalnih zlitin.
-
Sodi in vijaki, ki se držijo različnih velikosti. Plast, odporna proti obrabi, je le nekaj milimetrov notranje stene; vse zunaj je struktura in se obrablja s popolnoma drugačno hitrostjo.
-
4. Zakaj "bimetalni" ni odgovor sam po sebi
Beseda opisuje konstrukcijo, ne ravni zmogljivosti. Standardna obloga iz centrifugalne litine in kompozit volframovega karbida sta "bimetalna" in na 30–50 % s steklom polnjenem PA66 nista zamenljiva. Objavljeni množitelj za sistem karbidne trdine z visoko obremenitvijo steklenih vlaken je približno štiri- do šestkrat večja od nitrirane izvrtine; podloga na osnovi železa, določena za nizko do srednje polnilo, je daleč pod tem.
Gradnja Delovna trdota Tipična plast Najboljše prileganje Kompromis Nitriran (razred 38CrMoAlA) Površinsko utrjeno ohišje, ne skoznje utrjeno Delček milimetra ohišja Nepolnjeni in rahlo polnjeni razredi blaga Globina ohišja je celoten proračun obrabe; ko je prekršen, se obraba pospeši Standardni bimetalni, na osnovi železa HRC 58–62 1,5–2,0 mm Splošni inženirski razredi, steklo pod približno 15–20 % Stroškovno učinkovito, vendar prostornina karbida ni tam za 30%+ vlaken Kompozit volframovega karbida HRC 65–68 1,0–1,5 mm 30–50 % steklenih ali ogljikovih vlaken, inženirski razredi, polnjeni z minerali Tanjša plast, višji stroški — specifikacija jo dejansko potrebuje Na osnovi niklja, odporen proti koroziji HRC 45–50 2,0–3,0 mm Jedko in abrazivno skupaj: negorljive, kisle ali halogenirane stopnje Nižja trdota po zasnovi; izbira samo za abrazijo je napačna specifikacija KLJUČNI VPOGLED
Vprašanje ni "ali je bimetalno", ampak "katera družina zlitin, pri kateri debelini plasti, na kateri komponenti". Dva od teh treh odgovorov običajno manjkata v citatu. -
5. Stran vijaka: trdo navarjanje in zakaj je greben prvi
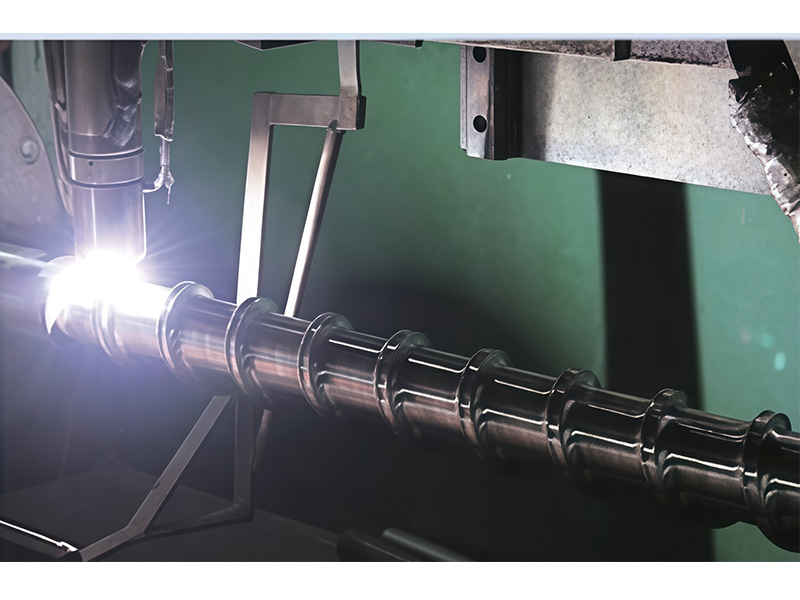
Pri okrepljenem delovanju vijak običajno izgubi delovno površino pred cevjo, ker letalni greben združuje največjo hitrost drsenja z najtanjšim delom. Abimetalni ekstruzijski vijakto obravnava z nanosom plasti, ki nosi karbid, na letvico, običajno z varjenjem PTA ali laserskim oplaščanjem, na približno 1,5–2,0 mm.
- Plast mora biti dovolj debela, da preživi vsaj enkratno brušenje
- Nanesti ga je treba na greben in vodilni bok, ne le na vrh
- Redčenje z navadno kovino je tisto, kar mirno stane trdoto - vprašajte, kako se to nadzoruje
- Trdo navarjenih letvic ni mogoče dokončati na enak način kot navadnega vijaka; končni profil je treba po nanosu rezati
Kjer je zamenjan celoten vijak, namesto da bi ga obnovili, aprekaljen vijakje včasih bolj smiseln odgovor za zmerne količine polnila - enakomerno se obrabi in ga je mogoče ponovno polirati, za ceno največje odpornosti proti obrabi.
-
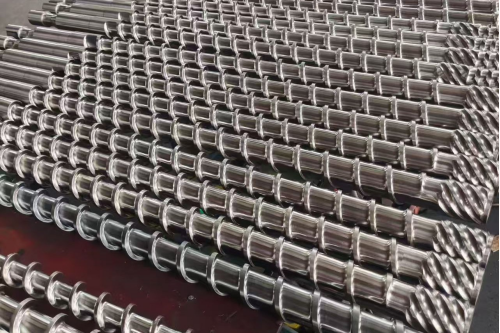
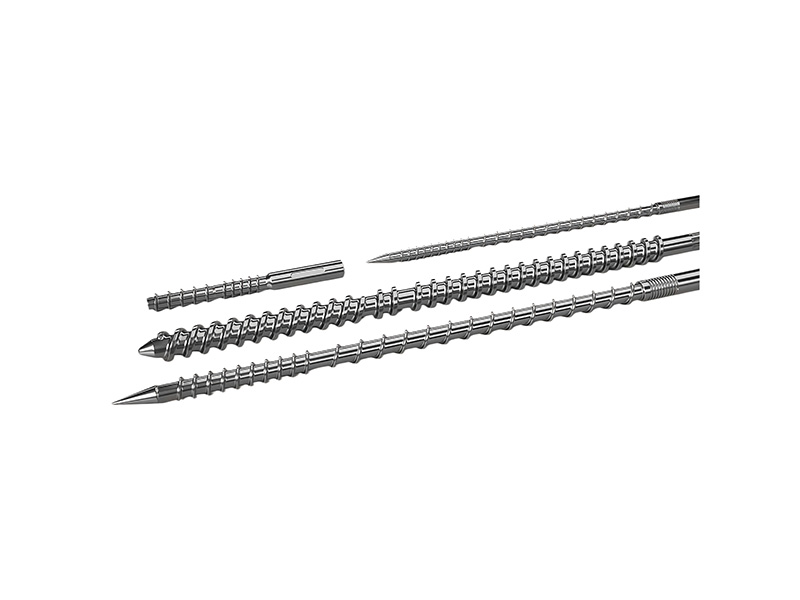
Končani vijaki so nameščeni v stojalih. Vijak je izdelan za eno spojino in en stroj; premer je edina dimenzija, ki si jo zanesljivo delita dve različni dolžnosti.
-
6. Dolžina vlaken je specifikacija kakovosti, ne le specifikacija obrabe
To je del obdelave steklenih vlaken, ki dobi najmanj pozornosti pri poizvedovanju o vijakih in povzroči največ prepirov na nižji stopnji. Ojačitev deluje le, dokler so vlakna dovolj dolga; vsak mešalni element z visokim strigom, vsak oster kompresijski prehod in vsaka pretirana nastavitev protitlaka jih skrajša. Rezultat je del, ki prestane pregled dimenzij in ne opravi preizkusa trdnosti.
- Prenosni elementi premikajo material z majhnim strigom; mešanica gnetilnih blokov z visokim strigom in lomljenjem vlaken
- Vijak, konfiguriran za disperzijo mineralnega polnila, bo prekomerno obdelal kakovost, polnjeno s steklom
- Protitlak in omejitev paketa zaslona dodata striženje povsod, ne le tam, kjer ste nameravali
- Ponovno mletje ojačanih odpadkov nosi že skrajšana vlakna; obravnavajte ga kot drugačen material
Na linijah za mešanje z dvojnim polžem je to vprašanje konfiguracije elementa, obravnavano nastran z dvojnimi vijačnimi elementiin vopombe o uporabi mešanice. Pri posameznem vijaku je odvisno od kompresijskega razmerja, mešalnega dela in hitrosti vijakaobmočje z enim vijakomtam se sprejemajo te izbire.
KLJUČNI VPOGLED
Vijak, ki poveča disperzijo, in vijak, ki ohranja dolžino vlaken, sta različna vijaka. Katerega del dejansko potrebuje, se odločite pred ponudbo, ne po preizkusu trdnosti. -
7. Geometrija vijakov za spojine, polnjene s steklom
Ojačani razredi so običajno trši, bolj abrazivni in manj odpuščajo mrtve točke kot različica istega polimera brez polnila. Geometrija izhaja iz tega in ne iz splošnega vzorca "obrabnega vijaka".
- Globlje, nežnejše stiskanje, tako da se vlakno zmoči, ne da bi bilo zmečkano
- Brez ostrih stopnic ali podrezov, kjer bi se material lahko usedel in razgradil
- Pregradni ali mešalni odseki le tam, kjer zahteva po disperziji upravičuje striženje
- Dovodni del, ki lahko dejansko prime spolzka zrnca z nizko nasipno gostoto
Za spojine, ki so hkrati visoko napolnjene in občutljive na toploto, jepolimerni sod z visokim polnjenjeminopombe o obdelavi z visoko vsebnostjo CaCO3opišejo isti geometrijski problem s strani mineralov in sklepanje se prenese.
-
8. Sušenje, prezračevanje in okvara, ki je videti kot obraba
PA, PBT in večina armiranih inženirskih razredov so higroskopski. Vlaga, ki se prenese v talino, hidrolizira polimer, za simptome - mehurčke, praznine, razpoke, padec trdnosti, nedosledno težo strela - pa običajno krivijo vijak in cev. Pred menjavo zlitine mora biti material suh in stroj mora to dokazati.
- Smola, posušena do navedene meje vlage za razred, in ponovno preverjena po shranjevanju, ne šele po sušilniku
- Sod z ventilacijo ali vakuumsko ventilacijo, kjer kakovost in vsebnost ponovnega mletja to upravičujeta
- Temperatura taline, izmerjena na šobi ali matrici, ni odčitana s krmilnika
- Preverjanje, ali je "obraba" dejansko dimenzijska, ne kemična
Razlika je komercialno pomembna: težave s korozijo ali hidrolizo ni mogoče rešiti z nakupom trše zlitine, obrat pa na koncu plača dvakrat. Thestran za nanašanje poliamidainPE in PP stranidoločiti, kaj vsaka družina potrebuje; za recikliran ali ponovno brušen ojačan material začnite pripoti recikliranih materialov.
-
9. Kaj izmeriti na delu, ki ga zamenjujete
Zamenjava z okrepljeno obremenitvijo je dobra le toliko, kolikor je dobra evidenca obrabe za njo. Pet meritev spremeni "obrabljeno" v specifikacijo in vse jih je mogoče opraviti, preden se stroj ponovno sestavi.
Merjenje kje Kaj vam pove Kaj spremeni OD vijaka Po celotni dolžini vsakih 100–150 mm Kje je greben izgubil material in koliko Ali je vijak obnovljen ali zamenjan in katera področja je treba utrditi ID izvrtine cevi Isti aksialni položaji kot vijak Obraba izvrtine in morebitna ovalnost Ne glede na to, ali je cev obložena, ponovno podložena ali zamenjana Očiščenje OD minus ID na vsakem položaju Število, ki dejansko ureja izhod in povratno uhajanje Ali je treba oba dela zamenjati skupaj Širina leta na grebenu Območja dovajanja, stiskanja in doziranja Obraba grebena, ki jo skriva samo OD Debelina navarjanja in ali je ponovno brušenje še možno Vzorec nošenja — fotografije Vsako območje z lestvico v okvirju Abrazija proti koroziji proti mehanskim poškodbam Družina zlitin, ne le trdota zlitin -
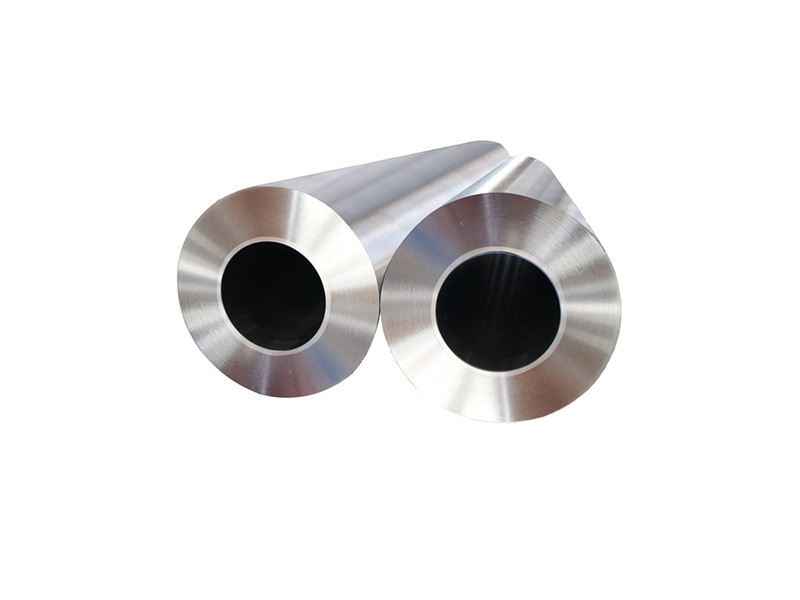
Kompleti vijakov in cevi, pakirani za pošiljanje. Par je določen skupaj - razdalja med njima je število, ki odloča o izhodu, in ne pripada nobenemu delu samostojno.
-
10. Kaj poslati za ponudbo
Poizvedbe o okrepljenem delovanju ne uspejo vsakič iz istega razloga: podrobnosti o stroju prispejo brez podrobnosti o zmesi ali zmes prispe brez dokazov o obrabi. Thekontrolni seznam za nadomestni projektima dolgo različico; kratki je spodaj.
- Znamka stroja, model in premer vijaka ter originalna risba, če obstaja
- Stopnja smole, vrsta in odstotek polnila ter delež ponovnega mletja
- Temperatura taline, proizvodnja, hitrost polža in delovne ure na leto
- Meritve v razdelku 9 in fotografije vsakega območja obrabe
- Servisni interval, ki ga poskušate doseči, in kaj je zadnji del dosegel
Če je stroj zaščiten dizajn, azamenjava, zgrajena iz risb OEMje običajno najkrajša pot inproizvodni procesinstrani zmogljivostiopišite, kako je del izdelan in koliko časa traja. Kjer se mora spremeniti geometrija in zlitina, jevijak in cev po meripot pokriva par skupaj.
Prav tako je vredno navesti servisni interval, ki ga zahtevate, v mesecih in ne v pridevnikih. Izvrtina za ojačano delovanje, kupljena za doseganje 24 mesecev, in tista, kupljena za doseganje 36 mesecev, nista enaka nakupa inmerila uspešnosti pričakovanega intervalavam da nekaj za primerjavo.Stran za proizvodnjo PIPLLdoloča, kaj lahko obrat zadrži glede zlitine, debeline plasti in geometrije izvrtine, zaradi česar je interval zaveza in ne upanje.
-
✔ Specialist za vijake in cevi iz steklenih vlaken | ✔ Volframov karbid · Bimetalni · Trdo navarjeni · Skozi utrjeni
✔ Fibre-Length Survival Geometry | ✔ Kartiranje obrabe · Zamenjava OEM · Inženiring servisnih intervalov