






 Languages
Navodila za zamenjavo cevi vijaka ekstruderja
Kdaj je treba zamenjati polž in cev ekstruderja?
7 opozorilnih znakov obrabe za proizvajalce ekstrudiranih plastikeVijak ekstruderjain komponente cevi običajno ne odpovejo čez noč. V večini primerov se obraba razvija postopoma in postane vidna skozi spremembe proizvodnje, stabilnosti taline, porabe energije in kakovosti izdelka.
Za proizvajalce plastične ekstruzije lahko zamuda pri pregledu cevi vijaka povzroči nestabilno proizvodnjo, večjo porabo materiala in nenačrtovane izpade. Zgodnje poznavanje opozorilnih znakov pomaga ugotoviti, ali je oprema potrebna prilagoditev, obnova ali popolna zamenjava.
V tem priročniku so razloženi najpogostejši znaki obrabe vijaka in cevi ter kaj je treba preveriti, preden naročite zamenjavo.
PRIDOBITE BREZPLAČNO PONUDBO ZDAJ
Zakaj je obraba vijaka in cevi pomembna
Med ekstrudiranjem polž transportira, stisne, topi, meša in stisne material, preden doseže matrico. Cev zagotavlja nadzorovan procesni kanal, v katerem se izvajajo ta dejanja.
Z obrabo letve vijaka in notranje površine cevi se razdalja med njima poveča. To zmanjša učinkovitost transporta in oteži vzdrževanje stabilnega tlaka taline.
Posledice lahko vključujejo:
- · Manjša proizvodnja
- · Za ohranitev enakega učinka je potrebna višja hitrost vijaka
- · Nestabilen tlak taline
- · Slaba plastifikacija
- · Površinske napake izdelka
- · Večji materialni odpadki
- · Večja poraba energije
- · Pogostejše prekinitve proizvodnje
Obraba je še posebej pogosta pri obdelavi abrazivnih, jedkih, recikliranih ali visoko polnjenih materialov.
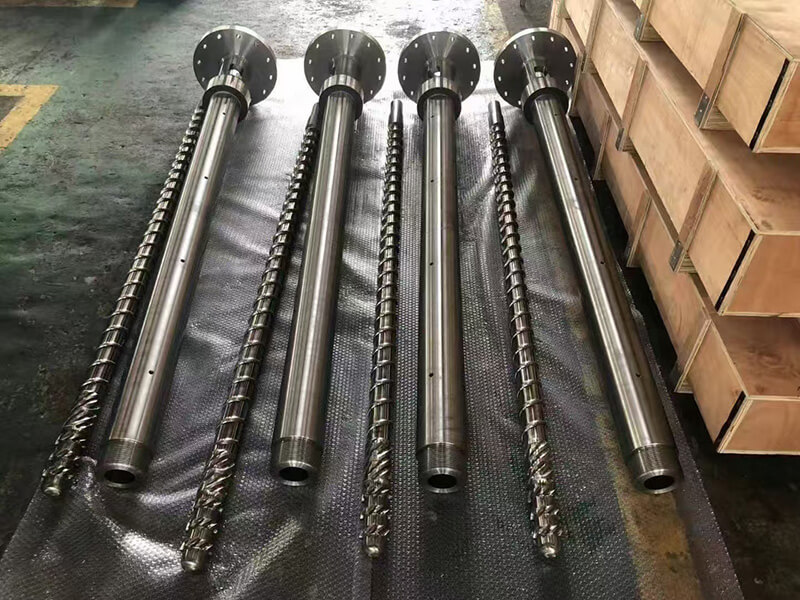
Slika 1. PIPLL enojni ekstruzijski vijak in sestavni deli cevi za ekstruzijo plastike.1. Proizvodnja se postopoma zmanjšuje
Postopno zmanjševanje proizvodnje je eden najpogostejših opozorilnih znakov obrabe vijaka in cevi.
Če so enaki material, nastavitve stroja in proizvodni proces prej dajali večji izkoristek, vendar linija zdaj zahteva večjo hitrost polža, da doseže enak rezultat, je treba preveriti stanje cevi vijaka.
Ko se razdalja med vijakom in cevjo poveča, lahko material lažje teče nazaj. To zmanjša transportno učinkovitost polža in oslabi njegovo sposobnost ustvarjanja stabilnega tlaka.
- · Konsistentnost surovin
- · Stabilnost hranjenja
- · Nastavitve temperature
- · Zmogljivost grelca in hlajenja
- · Stanje matrice
- · Stanje paketa zaslona
- · Zmogljivost pogonskega sistema
Če pa se izguba proizvodnje razvija postopoma v dolgem proizvodnem obdobju, je treba obrabo obravnavati kot verjeten dejavnik.
2. Tlak taline postane nestabilen
Stabilen tlak taline je pomemben za dosledno kakovost iztiskanja. Če tlak čezmerno niha, lahko končni izdelek kaže variacijo debeline, površinske napake, dimenzijsko nestabilnost ali nedosledno težo.
Obrabljene letve vijakov in površine cevi lahko zmanjšajo zmožnost dvigovanja pritiska. Ekstruder lahko še vedno deluje, vendar postane težje vzdrževati stabilno procesno okno.
To vprašanje je še posebej pomembno pri aplikacijah, kot so ekstrudiranje PVC plošč, ekstrudiranje cevi, ekstrudiranje profilov, ekstrudiranje filma, prevleka kablov, peletiranje in proizvodne linije z visoko zmogljivostjo.
Nestabilnost tlaka ne pomeni vedno, da je treba vijak in cev takoj zamenjati. Je pa jasen znak, da je treba proizvodno linijo pregledati, preden postane težava resnejša.
3. Za enak proizvodni učinek je potrebna večja hitrost vijaka
Ko ekstruzijska linija potrebuje višjo hitrost polža kot prej, da ohrani enak izkoristek, lahko to pomeni, da se je učinkovitost transporta zmanjšala.
Pogost vzorec je, da se proizvodnja začne zmanjševati, operaterji povečajo hitrost vijaka, da kompenzirajo, temperatura taline se dvigne, tlak postane manj stabilen in kakovost izdelka postane težje nadzorovati.
Povečanje hitrosti vijaka lahko začasno ohrani izhod, vendar lahko poveča tudi striženje in nastajanje toplote. Pri toplotno občutljivih materialih, kot je PVC, lahko to oteži nadzor nad pogoji obdelave.
Namesto nenehnega kompenziranja z višjo hitrostjo bi morali proizvajalci oceniti, ali vijak in cev še ustrezata zahtevanim pogojem delovanja.
4. Kakovost izdelka postaja nedosledna
Spremembe v kakovosti izdelka so lahko povezane s številnimi dejavniki, vključno s surovinami, nadzorom temperature, stanjem matrice, hlajenjem in nadaljnjo opremo.
Vendar lahko obrabljeni deli vijaka in cevi vplivajo tudi na homogenost taline in stabilnost tlaka, kar se lahko kaže kot:
- · Neenakomerna debelina izdelka
- · Hrapavost površine
- · Oznake pretoka
- · Barvna neskladnost
- · Slaba dimenzijska stabilnost
- · Neenakomerno penjenje
- · Neskladna teža izdelka
- · Nihanje temperature taline
Ključno je, da ne domnevamo, da vsaka težava s kakovostjo izvira iz cevi vijaka. Namesto tega je treba cev vijaka vključiti v sistematičen postopek odpravljanja težav.
5. Vijak in cev sta dosegla svojo pričakovano življenjsko dobo
Vsak vijačni valj ima praktično življenjsko dobo. Dejanska življenjska doba je odvisna od formulacije materiala, stopnje polnila, proizvodnih ur, hitrosti vijaka, temperature obdelave, vzdrževalnih praks in materiala komponent.
Običajni nitrirani vijak in cev lahko zagotovita ustrezno delovanje v zmernih pogojih delovanja. Vendar lahko visoko polnjene spojine, reciklirana plastika, steklena vlakna, kalcijev karbonat, mineralna polnila in korozivni dodatki znatno pospešijo obrabo.
Če je proizvodna linija leta neprekinjeno delovala v zahtevnih pogojih, je morda bolj ekonomično pregledati vijak in cev, preden pride do večje okvare.
Načrtovano zamenjavo je običajno lažje izvesti kot nujno zamenjavo. Proizvajalcu omogoča pripravo risb, potrditev dimenzij, izbiro ustreznih materialov in učinkovitejše načrtovanje izpadov.
6. Inšpekcijski pregled pokaže preveliko razdaljo
Najbolj zanesljiv način za oceno obrabe cevi vijaka je merjenje.
Tehnik lahko izmeri zunanji premer letve vijaka in notranji premer cevi na več mestih. Izmerjeno zračnost lahko nato primerjate z izvirno konstrukcijsko zahtevo ali specifikacijo proizvajalca stroja.
Pomembne inšpekcijske točke lahko vključujejo:
- · Zunanji premer letve vijaka
- · Notranji premer cevi
- · Obraba kompresijskega dela
- · Obraba dozirnega dela
- · Lokalna obraba v bližini dovodne odprtine
- · Stanje konice vijaka in končne povezave
- · Površinske praske, korozija ali kopičenje materiala
Obraba ni vedno enakomerna. V nekaterih aplikacijah se lahko območje dovajanja ali visokotlačni del obrabi hitreje kot druga področja. Zato se pregled ne sme zanašati le na eno merilno točko.
7. Pogosta popravila povečujejo stroške vzdrževanja
Prenova je lahko praktična rešitev, ko je obraba omejena in osnovne komponente ostanejo strukturno zdrave. Odvisno od stanja lahko metode popravila vključujejo obnovo letve vijaka, površinsko obdelavo, poliranje ali strojno obdelavo.
Vendar večkratno popravilo ni vedno najbolj ekonomična možnost.
Nov vijak in cev sta morda bolj primerna, če:
- · Obraba je močna ali neenakomerna
- · Izguba proizvodnje vpliva na proizvodne cilje
- · Popravila postajajo pogosta
- · Originalni material ni več primeren za uporabo
- · Stranka nadgrajuje na bolj abrazivno formulacijo
- · Notranja površina cevi je resno obrabljena ali poškodovana
- · Proizvodna linija zahteva boljšo odpornost proti obrabi
Za zahtevne aplikacije lahko nadgradnja z običajne nitrirane rešitve na bimetalni sod ali vijak iz zlitine, odporne proti obrabi, pomaga podaljšati servisne intervale.
Popravi ali zamenjaj: kako se odločiti
Pravilna odločitev je odvisna od dejanskega stanja cevi vijaka in proizvodnih zahtev.
Popravilo je lahko primerno, če:
- · Obraba je omejena
- · Jedro vijaka ostane v dobrem stanju
- · Cev je še vedno znotraj sprejemljive tolerance
- · Proizvodna zahteva je zmerna
- · Potrebna je kratkotrajna obnova
Zamenjava je morda primernejša, ko:
- · Proizvodnja se je znatno zmanjšala
- · Tlak je nestabilen
- · Razdalja presega sprejemljivo območje
- · Obraba je močna ali neenakomerna
- · Proizvodni material je postal bolj abraziven
- · Oprema potrebuje dolgoročno nadgradnjo delovanja
Pri zamenjavi cevi vijaka je pomembno, da komponent ne izberete samo na podlagi premera vijaka. Upoštevati je treba formulacijo materiala, model stroja, izvirno risbo, delovne pogoje in cilj proizvodnje.
Katere informacije so potrebne za nadomestni vijak?
Za oceno nadomestnega ali prilagojenega vijačnega soda so koristne naslednje informacije:
- ·Proizvajalec in model ekstruderja
- · Premer vijaka in skupna dolžina
- · Razmerje L/D
- · Originalna risba vijaka in cevi
- · Vrsta vijaka: enojni vijak, stožčasti dvojni vijak ali vzporedni dvojni vijak
- · Vsebnost polnila ali vrsta ojačitve
- · Trenutna izhodna zahteva
- · Razpon hitrosti vijaka
- · Obstoječi material vijaka in cevi
- · Aktualne proizvodne težave
- · Fotografije ali meritve obrabljenih komponent
Če popolna risba ni na voljo, lahko stari vzorec, fotografije, podrobnosti na tablici z imenom stroja in ključne mere še vedno podpirajo začetno tehnično oceno.
Rešitve za vijake PIPLL
PIPLL dobavlja prilagojene rešitve vijakov in cevi za ekstruzijo plastike, vključno z:
- · Enojni vijak in cev
- · Konični dvojni vijak in cev
- · Vzporedni dvojni vijak in cev
- · Bimetalni sod
- · Vijak iz zlitine, odporen proti obrabi
- ·PVC ekstrudijski vijak
- · Cev za iztiskanje pločevine in profilov
- · Nadomestni vijak na podlagi risb ali vzorcev
Pri obrabljenih komponentah cilj ni le reproducirati originalne dimenzije. Prav tako je pomembno oceniti, ali trenutni material, raven polnila in proizvodne zahteve upravičujejo nadgradnjo na rešitev, odporno proti obrabi.
Zaključek
Aobrabljen vijak in cevlahko postopoma zmanjša proizvodnjo, oslabi stabilnost tlaka, poveča porabo energije in oteži nadzor kakovosti izdelkov.
Najpogostejši opozorilni znaki vključujejo padajočo proizvodnjo, višjo zahtevano hitrost vijaka, nestabilen talilni tlak, nedosledne izdelke, vidno obrabo in vse pogostejše vzdrževanje.
Zgodnji pregled pomaga proizvajalcem, da se izognejo nenačrtovanim izpadom in sprejmejo bolj informirano odločitev o popravilu ali zamenjavi. Pri vseh nadomestnih projektih so informacije o stroju, risbe, podrobnosti o materialu in trenutna proizvodna vprašanja dragoceni za izbiro ustrezne rešitve.



