Languages
Kako dolgo traja cev vijaka in kdaj jo je treba zamenjati?
Kako dolgo traja cev vijaka in kdaj jo je treba zamenjati?
Praktični vodnik za razpone življenjske dobe, opozorilne znake, ki jih lahko vidite, preden karkoli izmerite, in odločitev med popravilom ali zamenjavo.
ŽIVLJENJSKA DOBA COVA VIJAKA · PREGLED OBRABE · ZAMENJAVA COVA · VZDRŽEVANJE IZTISKA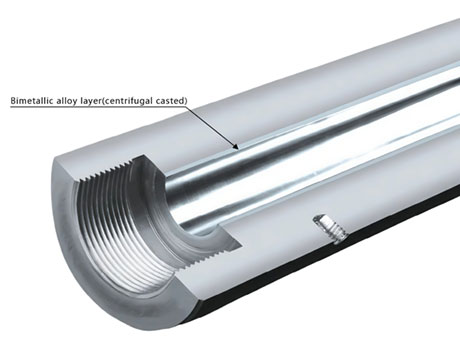
Prerez bimetalnega soda
centrifugalno lita obloga iz zlitine znotraj lupine iz kovanega jekla
Cev vijaka je potrošni material - načrt za to
Avijak in sodobrabi. Noben vijak ne zdrži dlje od stroja, v katerem je nameščen. Koristna vprašanja torej niso, ali bo potrebna zamenjava, temveč kdaj, kako to načrtovati in kako zaznati obrabo, preden pride do proizvodne krize.
Običajni interval zamenjave: dve do sedem let, na podlagi tega, kaj predelujete, kako je linija zgrajena in kako se upravlja.
Stroški so le redko del. Na liniji z več izmenami izgubljena proizvodnja, hitra logistika in nadurna namestitev običajno presegajo stroške nabave soda.
Načrtovani urnik, določen ob namestitvije edini najučinkovitejši način za znižanje stroškov življenjskega cikla.Štirje dejavniki, ki določajo življenjsko dobo
Material obdelan. Čisti polimer brez polnila je nežen do jekla. Steklena vlakna so brusni papir. Kalcijev karbonat je brusni papir srednjega razreda. Lesni prah, kameni prah in reciklirani material po uporabi so najbolj grobi. Ista linija na različnih receptih lahko zagotovi popolnoma različne življenjske dobe.
Konstrukcija vijaka in cevi. Anitriran sodje primeren za lahke obremenitve in zgodaj odpove pri težjih obremenitvah.Bimetalna konstrukcija— debela plast zlitine, odporne proti obrabi, znotraj trdnega jeklenega ohišja — obstaja točno iz tega razloga.
Temperatura in hitrost vijaka. Višja temperatura in večja hitrost pospešita obrabo. Enako velja za premrzlo vožnjo, ker mora vijak pritisniti močneje. Vsaka linija ima stabilno delovno ovojnico in njeno iskanje dodaja leta delovanja.
Delovna disciplina. Hladni zagoni, tek na suho, nepravilno čiščenje in nenačrtovani izklopi so tihi ubijalci življenjske dobe cevi. Navade, ki jih preprečujejo, so v 7. razdelku.KLJUČNI VPOGLED Material in konstrukcija določata proračun razpoložljive življenjske dobe. Območje delovanja in vzdrževalna disciplina določata, kako hitro bo proračun porabljen. Vrhunska bimetalna konstrukcija, ki jo neprevidno uporabljate, se lahko izčrpa v dveh letih; skromna nitrirana izdelava lahko zagotovi šest.
Običajna življenjska doba glede na nalogo in konstrukcijo
Dolžnost Nitriran sod Bimetalni sod Polimer brez polnila 5–8 let, pogosto dlje na dobro vodeni progi Ponavadi ni potrebno Zmerno polnjene spojine (kalcijev karbonat, smukec) 3–5 let 6–8 let Močno polnjene spojine / spojine steklenih vlaken 2–3 leta 5–7 let Kontaminirana reciklirana surovina po uporabi 1–3 leta 3–5 let WPC talne obloge in SPC talne obloge (≥50% polnilo) 12–18 mesecev 3–5 let Vsaka linija je drugačna, vendar je vrstni red velikosti dobro uveljavljen. Linija, ki zamenja cev vijaka vsakih dvanajst mesecev, ima osnovno težavo – napačna specifikacija materiala, napačna oblika vijaka, napačna delovna navada ali težava s kakovostjo samega dela. Thevodnik za zamenjavo cevi vijaka ekstruderjadeluje prek običajnih osumljencev.
Ločeno je treba omeniti visoko napolnjene sisteme. Talne obloge WPC in talne obloge SPC vsebujejo 50 % ali več polnila – pogosto kalcijevega karbonata, smukca ali lesnih vlaken – in ustrezno hitro obrabijo okovje. Thepolimerna stožčasta dvojna vijačna stran z visokim polnilomdokumentira konfiguracijo, ki jo PIPLL določa za to dolžnost, polegWPCinSPCaplikacijske strani.
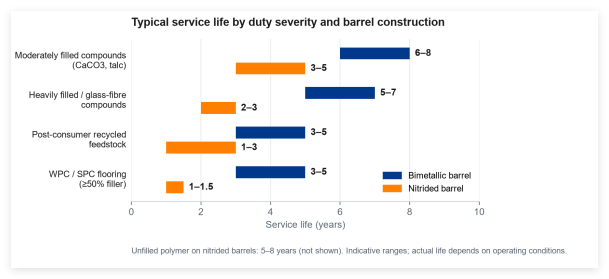 Tipična življenjska doba glede na obremenitev in konstrukcijo cevi (indikativni razponi)
Šest opozorilnih znakov, ki jih lahko vidite, preden kar koli izmerite
Obraba je zaznavna brez instrumentov. Dolgo preden dimenzije zapustijo toleranco, vam črta pove, da se je nekaj spremenilo.
- Proizvodnja počasi upada.Temperature in hitrost vijaka so nespremenjene, vendar je proizvodnja 5–10 % pod osnovno vrednostjo. Običajni vzrok je povečan povratni tok zaradi razširjenih zračnosti.
- Temperature območij naraščajo.Upravljavci kompenzirajo padajočo moč z zvišanjem nastavljenih vrednosti – znak, da vijak in cev nista več usklajena para.
- Nestabilnost ali valovanje taline.Izhod utripa ali pa površina ekstrudata postane valovita, progasta ali hrapava. Tipični vzroki so obrabljeni vijaki in prevelika zračnost; glejzakaj iztiskanje raste in padaza ostale osumljence.
- Pojavijo se črne lise.Karboniziran material, ki se je zadržal v mrtvih kotih obrabljenega vijaka ali v praskah izvrtine. Čiščenje ga ne bo očistilo — del je obrabljen.
- Tok motorja narašča.Pogon deluje močneje, da potisne material skozi razširjene prostore. Vidno na trendu nadzorne plošče.
- Pogostost čiščenja se poveča.Če napeljavo čistite dvakrat pogosteje kot pred šestimi meseci, se površine razgrajujejo in zadržujejo zgorel material.
Na ta seznam dodajte trendne podatke. Ko linija teče dosledno, temperature območja, tok motorja in izhod tvorijo osnovo, ki jo lahko vsak pristojni operater prebere na prvi pogled. 5-odstotni odmik, ki se ohranja več tednov, je vodilni indikator in se pojavi, preden katera koli posamezna meritev preseže prag. Preprost dnevnik trendov je najvišja vrednost spremljanja, ki je na voljo produkcijski ekipi.
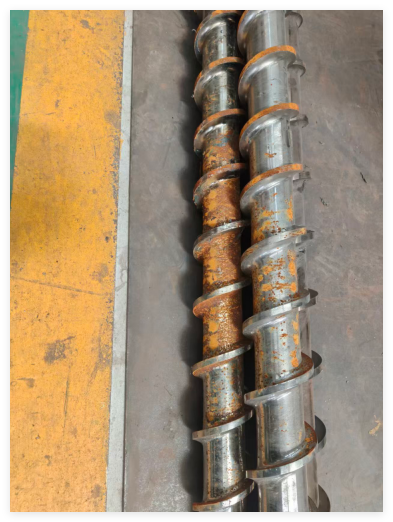 Napredna obraba in korozija na vijakih, ki so bili umaknjeni iz uporabe – končno stanje opozorilnih znakov, ki so se pojavili pred meseci
Kako se dejansko meri obraba
Ko se opozorilni znaki kopičijo, je meritev naslednji korak. Tri številke so pomembne:
- Zunanji premer vijakana več točkah po dolžini. Dovolj je standardni mikrometer; rezultati se primerjajo z izvirno risbo ali znano dobro referenco.
- Notranji premer cevina več mestih z uporabo notranjega mikrometra ali merilnika izvrtine.
- Razdalja med obema, izračunano iz prvih dveh vrednosti. To je najpomembnejši indikator obrabe na sklopu.
Thepreverite obrabo polža ekstrudorja brez porušitvePostopek je napisan za operaterje, ki potrebujejo izmerjeno vrednost brez vlečenja vijaka. Ko dobite številke, primerjajte izmerjeno zračnost z mejo obrabe, specifično za smolo, ki jo je objavil proizvajalec. Thebimetalno vodilo za vijakobjavlja tipične omejitve obrabe glede na družino smol s priporočenim ukrepom pri vsakem pragu:
Razdalja proti meji obrabe Priporočeno dejanje Pod 60 % Načrtujte naslednjo zamenjavo za naslednjo načrtovano zaustavitev 60–80 % Nabavite zamenjavo v tekočem četrtletju Nad 80 % Zamenjavo obravnavajte kot nujno Takoj po namestitvi opravite osnovne meritve na znano dobrem paru vijakov. Hitrost spreminjanja zračnosti skozi čas je bolj informativna kot kateri koli posamezen absolutni odčitek in operaterji, ki vodijo dnevnik trendov čiščenja, običajno opazijo skorajšnjo zamenjavo tedne ali mesece, preden ena meritev preseže objavljeno mejo.
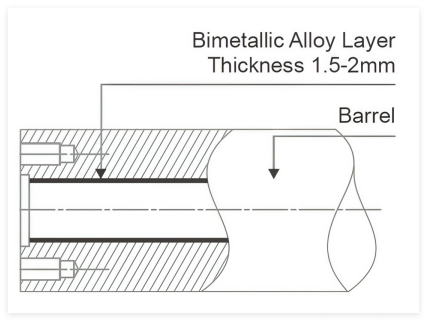 Plast iz bimetalne zlitine, običajno 1,5–2 mm znotraj izvrtine cevi: debelina in trdota sta določeni ob naročilu in preverjeni pri pregledu.
Popraviti ali zamenjati? Vsakega obrabljenega soda ni treba popolnoma zamenjati.
Tri vprašanja rešijo.
- Ali je obraba enakomerna ali lokalizirana?Enakomerno obrabo na bimetalnem sodu je včasih mogoče ponovno brusiti in vrniti v uporabo še eno leto. Globoka udrtina ali korodirana zaplata na splošno pomeni zamenjavo.
- Ali je tudi vijak obrabljen?Zamenjava ene komponente brez druge je le redko stroškovno učinkovita: nova cev v kombinaciji z obrabljenim vijakom ponavlja obdobje obrabe s polno intenzivnostjo. Thebimetalno vodilo za vijakpokriva logiko ujemanja.
- Koliko stanejo nenačrtovani izpadi?Pri triizmenskem obratovanju stroški izpada zaradi nujne zamenjave običajno presegajo morebitne prihranke zaradi izvleka dodatnih mesecev iz obrabljenega dela.
Kjer je obraba majhna, je načrtovana zaustavitev blizu in je preostali del linije zdrav, je popravilo primerno. Če je obraba precejšnja ali je bil sklop že večkrat popravljen, ga zamenjajte. Celotna logika odločanja je navedena vvodnik za zamenjavo cevi vijaka ekstruderja.
Zamenjajte kot ujemajoči se par.V petletnem obdobju je pristop parov dosledno stroškovno učinkovitejši, ker odpravlja asimetrično obrabo, ki izhaja iz združevanja nove komponente z obrabljeno — in poenostavi logistiko ter zmanjša število potrebnih načrtovanih zaustavitev.
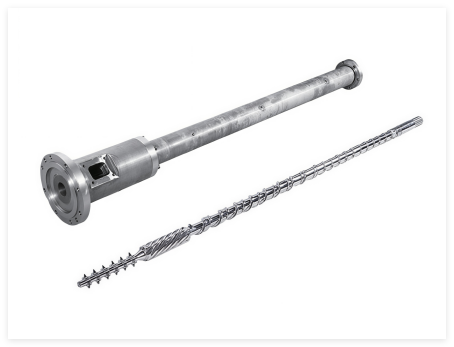 Vijak in cev kot usklajen par: asimetrična obraba je skriti strošek zamenjave samo ene polovice
Pet navad, ki merljivo podaljšujejo življenjsko dobo
- Predgrejte na specifikacijo.Upoštevajte temperaturni profil dobavitelja smole in držite predpisani čas namakanja, preden začnete z vijakom. Hladni zagoni z materialom, ki je že v cevi, povzročijo najpogostejšo obliko poškodbe.
- Vijaka nikoli ne zaženite praznega.Material med polžem in cevjo deluje kot hidrodinamični medij in kot toplotna zaščita. Nekaj minut suhega teka naredi površino. Prazen zalogovnik je nujni primer in ne čakanje.
- Uporabite čistilno sredstvo, ki je združljivo s smolo v uporabi.Nezdružljivo čiščenje gori; kompatibilen čisti. Očistite pred zaustavitvijo, zlasti pri toplotno občutljivih ali jedkih razredih. Puščanje jedke smole v cevi med serijami je ena najhitrejših poti do obrabe zaradi korozije.
- Vodite dnevnik vzdrževanja.Stopnja smole, odstotek polnila, conske temperature, moč, tok motorja in čas izpada. Preprost zapis naredi počasno premikanje vidno dolgo preden postane kriza -prosite za predlogo dnevnika vzdrževanja PIPLL.
Vseh pet temelji na usposabljanju operaterjev. Izkušena ekipa, ki razume razmerje med parametri delovanja in življenjsko dobo komponent, zagotavlja bistveno daljše servisne intervale kot ista linija, ki jo vodi manj izkušena ekipa, pri enakih nastavitvah stroja. Zmanjšana pogostost zamenjave, nižja stopnja odpadkov in manj nenačrtovanih zaustavitev pomenijo operativni poseg z največjim vzvodom, ki je na voljo vodji proizvodnje.
Zakaj je proaktivna zamenjava cenejša
Načrtovana zamenjava v obdobju načrtovanega vzdrževanja je običajno poldnevno delo. Nujna zamenjava na liniji, ki je v okvari, je večdnevno delo in izgubljen rezultat. Ko se razdalja približa zgornji meji za smolo v uporabi, načrtujte zamenjavo za naslednjo načrtovano zaustavitev, namesto da čakate na okvaro –vodnik za zamenjavo cevi vijaka ekstruderjadoloča aritmetiko stroškov.
Kjer so izpadi dragi, imejte rezervni vijak in komplet cevi na mestu. Nosilni strošek se povrne, ko se prvič izogne večdnevni nenačrtovani zaustavitvi. Nabavite rezervni del ob načrtovani zamenjavi, tako da se dimenzijsko in metalurško ujema s trenutno konfiguracijo, in se prepričajte, da se njegova dokumentacija ujema s sklopom med uporabo, da lahko vzdrževalna ekipa preveri ustreznost pred namestitvijo.
 Proizvodna lokacija PIPLL — visoko zmogljivi vijaki in sodi za globalne ekstruzijske linije.
Pogosta vprašanja
Proizvodnja upada — sta vedno kriva vijak in cev?Ni nujno. Obraba kontrolnega obroča, okvara grelnega pasu in premostitev dovodnega grla so običajne imitacije. glejzakaj iztiskanje raste in pada.
Ali je mogoče bimetalni sod ponovno obložiti?Načeloma ja; v praksi je le redko stroškovno učinkovito. Večina operacij zamenja celoten sod in reciklira jekleno podlago.
Ali večja pretočnost pospešuje obrabo?Da, vendar ne linearno. Temperatura, kontaminacija in suhi tek so pomembnejši pospeševalci. Dobro vodena hitra linija preživi slabo vodeno počasno.
Kako prepoznam zaupanja vrednega dobavitelja?Začnite z atovarniški neposredni proizvajalec cevi z dvojnim vijakomki pisno dokumentira materiale, dimenzije in pregled. Glejprocesno dokumentacijoinsprehod po projektu vijačnega soda po meri.
S kakšno dokumentacijo je treba poslati nadomestno cev?Certifikat o materialu (mlina), poročilo o pregledu dimenzij, ki zajema premer vijaka, premer izvrtine in izračunano zračnost, poročilo o trdoti za katero koli oblogo, odporno proti obrabi, in rezultat preskusa trdnosti lepljenja za bimetalne obloge. Thesprehod po projektu vijačnega soda po meriprikazuje paket PIPLL, ki je standardno dobavljen.
Ali je načrtovana nadomestna izpad res drugačna?ja Načrtovana zamenjava v oknu zaustavitve je štiri- do osemurno delovanje; nujna zamenjava je večdnevna operacija, ki vključuje diagnozo, pospešeno nabavo in nadurno namestitev. V večini obratov je ta razlika najmočnejši finančni argument za načrtovanje.
Kratka različica
- Nekje vmes traja vijačni sodosemnajst mesecev in osem let.
- Kje boste pristali, odločajo štirje dejavniki:material, konstrukcija, delovni ovoj in vzdrževalna disciplina. Vsi štirje so obvladljivi.
- Pazi našest opozorilnih znakov, enkrat ali dvakrat letno izmerite premer vijaka in cevi.
- Proaktivno zamenjajte, ko se razdalja približa meji — inzamenjajte kot ujemajoči se par.
- Sleditepet delovnih navad. Pomembnejši so od nadgradnje, ki jo kupite.
Cev vijaka je sredstvo, ki se amortizira. Informirano delovanje materialno podaljša njegovo življenjsko dobo, načrtovanje pa odstrani stroške nenačrtovane okvare. Nobeden ne zahteva strokovnega znanja – le razumevanje dejavnikov pri delu in discipliniran pristop k sečnji. Za ponudbo za načrtovano zamenjavo pošljite številke delov in majhen nabor fotografij inženirski ekipi.
Potrebujete pomoč pri nadomestnem projektu?
PIPLL izdeluje nadomestne sklope vijakov in cevi za linije za iztiskanje in recikliranje ter pregleduje risbe OEM, meritve obrabljenih delov in delovne pogoje, da priporoči pravo metalurgijo, geometrijo leta in zaščito pred obrabo.
- Nadomestni sklopi vijakov in ceviustreza OEM
- Bimetalni sodiinprekaljeni vijakiza abraziv in visoko polnilo
- Postopek pregleda obrabein omejitve obrabe glede na družino smol
- Predloga dnevnika vzdrževanja, priložena vsaki ponudbi na zahtevo
- Potrdilo o materialu in poročilo o pregledu dimenzij z vsako pošiljko