Languages
Cevi za vijake iz PVC cevi: ujemajoče se stožčaste, vzporedne in enovijačne linije
Cevi za vijake iz PVC cevi: ujemajoče se stožčaste, vzporedne in enovijačne linije
Trdi PVC je neprizanesljiv pri vijaku. Pravilna arhitektura ohranja stabilnost taline – napačna se pokaže kot črne lise, valovi in kratka življenjska doba.
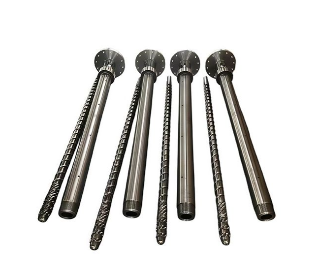
Vijak za PVC cevi · Konični dvojni vijak · Cev za iztiskanje cevi
1. Zakaj vijačni sod odloča o kakovosti PVC cevi
Težave s PVC cevmi so pogosto najprej krive za matrico ali formulacijo. V praksi vijak in cev določata pogoje, v katerih mora matrica delovati: kolikšen strig doživi material, kako dolgo ostane vroč in kako enakomerno je plastificiran, preden doseže glavo.
Trdi PVC daje zelo malo marže. Ob prekomerni obremenitvi se razgradi, namesto da bi se preprosto zmehčala, in škoda ni popravljiva:
·Prekomerno striženje zviša temperaturo taline in začne toplotno razgradnjo
· Neenakomerna plastificacija povzroča površinske napake in dimenzijske spremembe
· Dolg ali nedosleden čas zadrževanja povzroča črne madeže in razbarvanje
· Nestabilen tlak taline se neposredno spremeni v variacijo stene cevi
Zato je ekstrudiranje PVC-ja po zasnovi proces z nizkim strigom in zakaj je tu geometrija cevi vijaka pomembnejša kot pri večini drugihPVC aplikacije . Enaka logika velja za celotno paleto izdelkov, odUPVC drenažna in vodovodna cevdoPVC folija in plošča .
KLJUČNI VPOGLEDPri iztiskanju PVC cevi vijačni valj ne tali le materiala. Odloča, ali talina doseže matrico nedotaknjena.
2. Tri arhitekture na pravih PVC cevovodih
Sprehodite se skozi tovarno cevi in videli boste tri konfiguracije vijakov, ki opravljajo naloge PVC. Niso zamenljivi in vsak si zasluži svoje mesto na drugi točki v obsegu velikosti in proizvodnje.
Arhitektura Kjer se spodobi Znak Konični dvojni vijak Majhna do srednje trda PVC cev in profil Velik dovod praška, visoko stiskanje, nizek strig Vzporedni dvojni vijak Visoko zmogljivi obrati za cevi, plošče in več formulacij Konstanten premer, modularen, pozitiven transport z zaklepnimi komorami Enojni vijak Cev velikega premera, poliolefin in posebna cev Enostavneje in ceneje, kjer sta dolžnost taljenje in črpanje, ne spojina Izbira je narejena, ko je linija določena in je določena za celotno življenjsko dobo stroja. To je pomembno za rezervne dele:stožčasta cev z dvojnim vijakominvzporedna cev z dvojnim vijakom so različne konfiguracije strojev in ne dve različici istega dela.
3. Konični dvojni vijak: standard za manjše toge PVC cevi
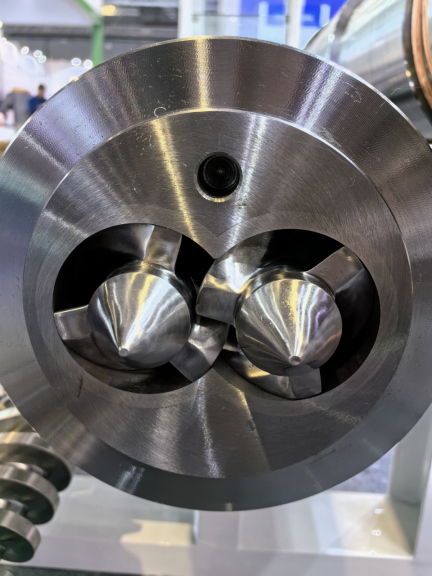
Stožčasti vijak je razlog, da ta geometrija prevladuje pri PVC-ju. Vijak je velik na dovajalnem koncu, kar daje velikodušno vstopno površino za PVC prah z nizko nasipno gostoto, proti izpustu pa se zoži, tako da kompresijo ustvarja postopoma in ne v enem koraku.
Ker je stiskanje progresivno, ostane strig zmeren in talina se na poti do matrice ne pregreje. Za polimer, ki se razgradi, namesto da bi se zgolj zmehčal, je to celoten argument.
PIPLL gradi splošno PVC stožčasto ponudbo okoli istega principa. Cev je skovan iz ene gredice kot celovita brezšivna struktura, ki odstrani prirobnične spoje, kjer lahko staljeni PVC pušča in se razgradi. Kompresijsko razmerje je nastavljeno med 2,5 : 1 in 3,5 : 1 za temeljito plastificiranje brez potiskanja striga čez točko, kjer se PVC začne razgrajevati.
Konični dvovijačni sod za PVC specifikacija PIPLL Osnovno jeklo 38CrMoAlA, z lastniškim ionskim nitriranjem Nitriran sloj 0,4 – 0,6 mm pri HV900 – 1100 Objavljena življenjska doba 2 – 3 leta pri aplikacijah z nizko polnitvijo Kompresijsko razmerje 2,5:1 – 3,5:1 Radialni odmik 0,1 – 0,15 mm Nadzor temperature 3 – 5 neodvisnih ogrevalnih con, enojni prezračevalni sistem Preverjanje obdelave 100% testiranje pred pošiljanjem Aplikacije presegajo navadne cevi: gradbeni profili, plošče za opaž, granulacija, robni trakovi in tesnilni trakovi so izdelani na tej geometriji. Kjer je cev močno napolnjena, se uporabi enaka arhitektura z drugačno zlitino - glejpolimerni stožčasti dvovijačni sod z visokim polnjenjem .
4. Vzporedni dvojni vijak: ko gre cevovod vzporedno
Vzporedni stroji ohranjajo konstanten premer vijaka po celotni dolžini obdelave. So modularni, lažji za vzdrževanje in imajo daljše obdelovalno območje z enakomernim prenosom navora - zato se pojavljajo v obratih z visoko zmogljivostjo in več formulacijami.
Nasprotno vrtljiva različica je tista, ki je pomembna za PVC. Njegova prepletena konjugirana zasnova ujame material v zaprtih komorah v obliki črke C in ga mehansko potiska naprej, tako da je transport pozitiven in povečanje tlaka močno. Neposredno dovajanje PVC prahu postane praktično, ker zaprte komore ne dopuščajo premoščanja in zdrsa, na katerega naleti nepozitiven transport s prahom, celoten strižni značaj pa ostane dovolj nežen za tog PVC.
PIPLL nasprotno vrteča se vzporedna dvojna vijačna cev Razpon Premer vijaka Φ45 – Φ300 razmerje L/D 16 – 40 (prilagodljivo) Osnovni material 38CrMoAlA vrhunsko legirano jeklo Površinske možnosti Bimetalni sod in vijak, nitriranje, elektrokromiranje Tipična dolžnost Cevi, profili, plošče, WPC, SPC parketi, peletiranje Združljivost je običajno odločilni dejavnik med dobavitelji, saj se dimenzije vmesnika razlikujejo od proizvajalca stroja. PIPLL gradi nize, ki se neposredno ujemajo s pogostimi zgradbami —KraussMaffei KMD ,Battenfeld-Cincinnati twinEX ,Bausano MD ,Theysohn XTS inWeber DSmed njimi - namesto da bi delali na podlagi splošnega vzorca.
Za peletiranje in recikliranje na isti arhitekturi jestožčasti dvovijačni sod za peletiranje stran zajema različice sladkorne kocke in pramenov, reciklirane formulacije pa se obravnavajo zsod iz recikliranega materialakonfiguracijo.
5. Enojni vijak: kjer še vedno zmaga na cevi
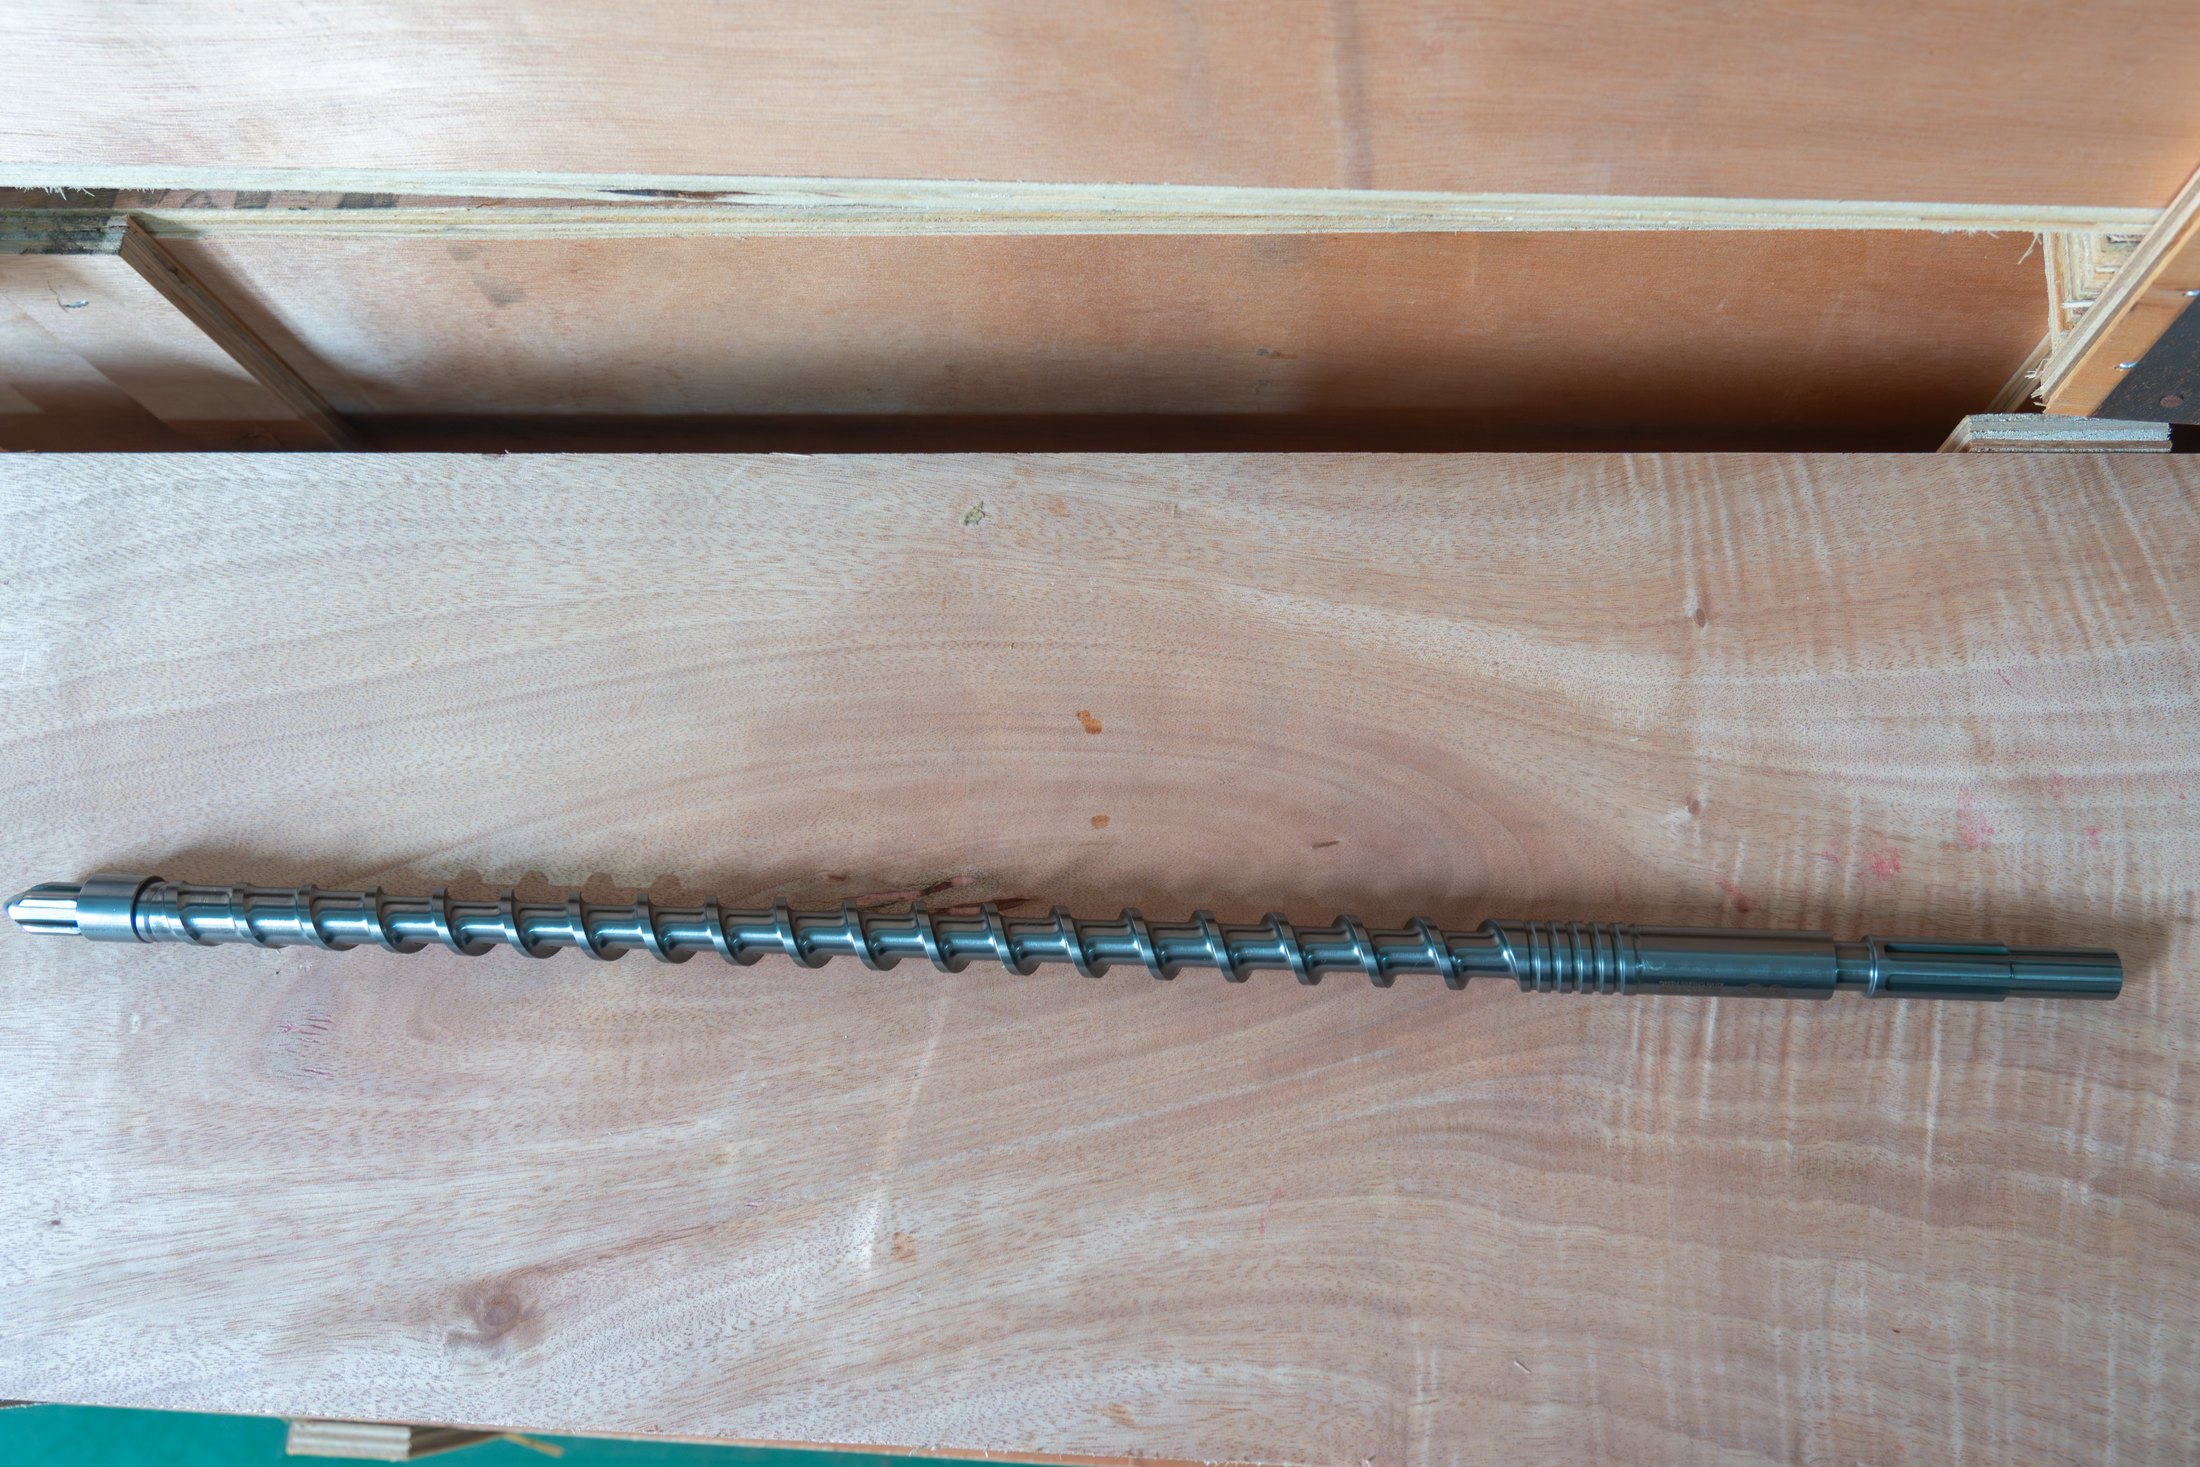
En sam vijak je enostavnejši stroj in za dolg seznam nalog cevi je pravilnejša preprostejša. Kjer je naloga taljenje in črpanje konsistentne taline v matrico – namesto mešanja ali homogenizacije – to naredi ena vijačna linija z manj spremenljivkami in nižjimi stroški.
·Dvostenska valovita cev HDPE, PP in PVC velikega premera
· UPVC cev s trdno steno in kabelsko zaščitno cev
· Cevi za toplo in hladno vodo iz PP-R, PE-RT in PE-X
· Medicinska PVC cev in posebna cev
· PMMA, PC in ABS industrijske cevi
Konfiguracije se razlikujejo glede na dolžnost. Konstrukcije zapornih vijakov izboljšajo učinkovitost taljenja in homogenizacijo taline za poliolefinske cevi z visoko zmogljivostjo, primerjava, ki jo je vredno prebratipregradni vijak v primerjavi z običajnim vijakom . Odseki za mešanje Maddocka in ananasa skrbijo za homogenizacijo taline, kjer je zahteva preprosto enakomernost, konstrukcija z žlebovi za podajanje pa podpira stabilen transport trdnih snovi v linijah z visoko zmogljivostjo – kompromis med tem in gladko izvrtino je določen vžlebasto dovajanje v primerjavi s sodi z gladko izvrtino .
Celoten obseg uporabe cevi, vključno z valovito, kompozitno in večplastno konstrukcijo, je zajet vvijačni sodi za iztiskanje cevi .
En sam vijak in cev za iztiskanje cevi. Kjer je dajatev taljenje in črpanje, namesto mešanje, je to enostavnejši odgovor.
6. Dimenzioniranje cevi glede na premer cevi in izhod
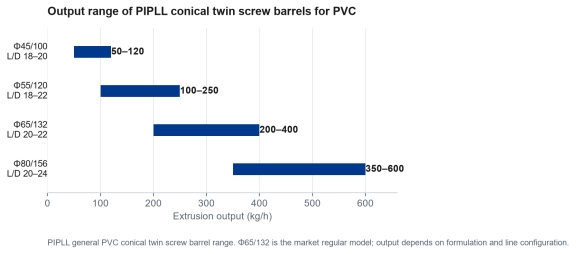
Ko je arhitektura določena, se obseg modelov hitro zoži, ker premer cevi in ciljni izhod skupaj določata velikost cevi. Splošni konični PVC obseg pokriva običajna proizvodna okna:
model PIPLL L/D Izhod Tipična uporaba Φ45/100 18–20 50–120 kg/h Cev majhnega premera, natančen profil Φ55/120 18–22 100–250 kg/h Srednja cev, navaden profil Φ65/132 20–22 200–400 kg/h Tržni običajni model, univerzalna cev in profil Φ80/156 20–24 350–600 kg/h Cev velikega premera, debela pločevina Izhodni obseg PIPLL splošnih koničnih dvojnih vijačnih sodov iz PVC. Φ65/132 je običajni model na trgu; dejanska proizvodnja je odvisna od formulacije in konfiguracije linije.
Dva opozorila na tej mizi. Prvič, številke opisujejo razpon sodov, ne pa obljubo za vašo linijo – formulacija, zasnova matrice in nadaljnja oprema premikajo dosegljiv izkoristek. Drugič, izbira cevi za eno velikost več 'za višino prostora' ni samodejno varnejša: prevelik vijak teče pri nizki hitrosti z dolgim časom zadrževanja, kar je ravno stanje, ki ga trdi PVC najslabše prenaša.
Konični dvojni vijačni tulec z notranjo oblogo, konstrukcija, ki omogoča obnavljanje obrabne površine.
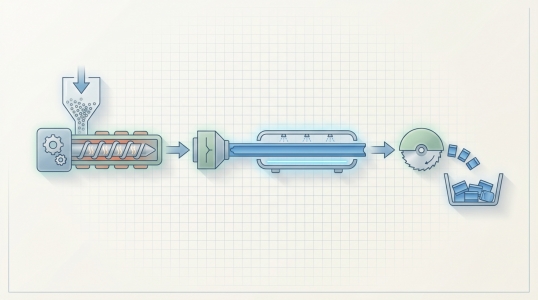
Shema ekstruzijske linije: lijak, sod in polž, ogrevanje, rezilna glava in hlajenje. Cev vijaka nastavi stanje taljenja, ki ga matrica podeduje.
KLJUČNI VPOGLEDVelikost vijačne cevi prilagodite nalogi, ki jo dejansko izvajate. Prevelikost PVC vijaka za povečanje višine običajno stane kakovost taline in ne nakupne marže.
7. Polnjenje polnila in slika obrabe
Skoraj nobena formula PVC cevi ni čista smola. Kalcijev karbonat je najpogostejše polnilo in njegova stopnja obremenitve - ne premer cevi - običajno odloča o trajanju kompleta vijaka in cevi.
Za nepolnjene in rahlo polnjene formulacije običajno zadostuje nitrirana konstrukcija: PIPLL objavlja 0,4–0,6 mm nitrirano plast pri HV900–1100, z 2–3 leti uporabe pri aplikacijah z nizkim polnjenjem. Ko se obremenitev polnila poveča, se ravnotežje premakne. Abrazivna obraba se pospeši na letvih in v izvrtini, kisli produkti razgradnje pa dodajo korozijski element.
Za to kombinacijo obstaja bimetalna konstrukcija, plast zlitine pa je tisto, za kar se plača — PIPLL objavi 1,5–3 mm, odvisno od kakovosti, pri HRC 50–65 in najvišjih delovnih temperaturah od ≤400 °C do ≤600 °C. Izbira medbimetalna in nitrirana konstrukcijaje dolžno vprašanje, družina zlitin za določeno formulacijo pa je navedena vizbor bimetalnih zlitin . Za samo polnilo,kalcijev karbonat v plastiki pojasnjuje, kaj naredi s formulacijo.
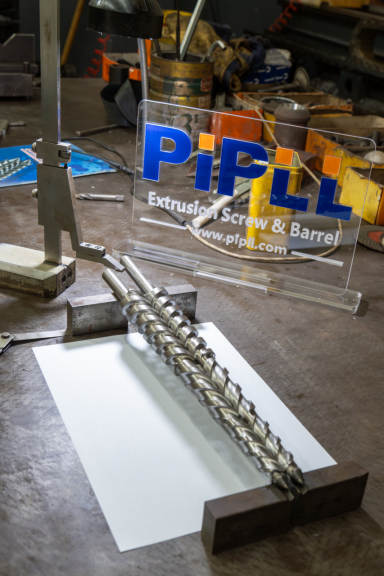
Vijak in njegov tulec v delavnici. Pri uporabi s polnjenim PVC-jem se obrabi obrabita obe površini, zato odločitev o zlitini zajema par in ne samo cev.
8. Kaj se sme in kaj ne sme zamenjati
Zamenjava je tam, kjer je dobra linija ogrožena. Pravila so kratka, prvo pa absolutno.
·Stožčasta cev ne gre v vzporedni stroj ali obratno brez predelave stroja
· Vijaki in cev se zamenjajo kot ujemajoč se komplet — sredinska razdalja, profil in zračnost so zasnovani skupaj
· Trša zlitina ne kompenzira napačne geometrije
· Nov sod na obrabljenem vijaku ne obnovi ničesar razen naročilnice
Mere, ki se morajo ujemati, so specifične: premer vijaka in skupna dolžina, razmerje L/D, sredinska razdalja, geometrija izvrtine, položaj dovodne odprtine, postavitev ogrevanja in hlajenja ter povezava z menjalnikom. NašPVC vodilo z vzporednim dvojnim vijakom deluje skozi ta kontrolni seznam za vzporedne stroje, splošna logika za vsak ekstruder pa je vvodnik za zamenjavo cevi vijaka . Kjer se pričakuje ponavljajoča se obraba, acev z notranjo oblogo omogoča obnovitev obrabne površine brez zamenjave celotne cevi.
KLJUČNI VPOGLEDPovežite del s strojem, nato zlitino uskladite s formulacijo. Z obračanjem tega vrstnega reda gredo nadomestni projekti narobe.
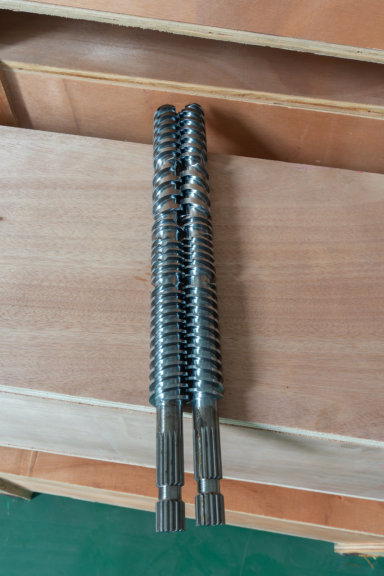
Usklajen vzporedni dvojni vijačni par. Povezava in sredinska razdalja se razlikujeta med zgradbami stroja, zato se nadomestni kompleti ujemajo in ne vzorčijo.
9. Merjenje obrabljenega kompleta pred naročilom
Obraba cevi PVC vijaka je redko enakomerna. Območje podajanja, območje stiskanja in območje visokega tlaka se obrabljajo z različnimi stopnjami in merjenje le enega položaja lahko prikrije pravo težavo.
·Zunanji premer in stanje letve vsakega vijaka
· Merjenje izvrtine na več mestih vzdolž cevi
· Razdalja med vijakom in izvrtino na vsakem mestu
· Stanje dovodne cone in visokotlačnega odseka
· Stanje konice vijaka, utora in sklopke
· Priključki za ogrevanje in hlajenje sodov
· Fotografije, tablica z imenom stroja in opažena proizvodna težava
S temi informacijami je ponudbo mogoče sestaviti na podlagi meritev in ne na predpostavkah. Brez tega je običajna rezerva izvirna risba - in če tudi ta manjka, fotografije in ključne dimenzije še vedno podpirajo začetno oceno, kar je našpostopek vijaka in cevi po merije zasnovan okoli. Spodaj je opisano, kako risba postane dokončan sodproizvodni proces inproizvodne zmogljivosti .
10. Simptomi, ki kažejo na cev vijaka
Wear se oglasi, preden odpove. Spodnji signali ne dokazujejo, da je cev vijaka edini vzrok – hranjenje, nadzor temperature, matrica in nadaljnja oprema si zaslužijo pregled – vendar so ga dali na seznam.
· Postopno zmanjšanje proizvodnje
· Za enak rezultat je potrebna večja hitrost vijaka
· Nestabilen tlak taline in skokovita proizvodnja
· Slabša plastificiranost, več površinskih napak
· Povečanje variacije debeline stene
· Vidne praske, luknjice ali korozija na letih
· Večkratno popravilo iste komponente
Zlasti valovanje ima več možnih vzrokov invodnik za odpravljanje težav pri nestabilnem iztiskanju loči vzroke na strani vijaka od tistih na strani procesa. Če obstaja sum na obrabo, vendar linije ni mogoče ustaviti,pregled brez razgradnje opisuje, kaj je mogoče preveriti na mestu. Sosednja PVC dajatev kot nprPVC folija in plošča inEkstrudiranje PET kosmičev in ponovno mletje sledi isti logiki obrabe z različnimi temperaturnimi okni.
Potrebujete pomoč pri vijačnem sodu za PVC cevi?
Pošljite nam model stroja, premer cevi, formulacijo in ciljni izkoristek in priporočili vam bomo velikost in konstrukcijo soda. PIPLL izdeluje stožčaste in vzporedne dvojne vijačne cevi in enojne polže za PVC cevi, profile, plošče in granulacijske linije.
· Splošni PVC stožčasti dvojni vijačni sodi od Φ45/100 do Φ80/156, s standardnimi specifikacijami na zalogi
· Združljivi kompleti za Bausano, Weber, Theysohn, Luigi Bandera, Battenfeld, KraussMaffei in druge večje zgradbe
· Nitrirane in bimetalne možnosti, prilagojene polnjenju polnila in delovni temperaturi
Kontaktirajte nas
Eric Dong | Soustanovitelj |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com