






 Languages
Bimetalno vodilo za vijak
Kaj je bimetalni vijačni sod?
Prednosti, izbira materiala in navodila za nakup za predelavo plastike
Avijačni soddeluje pod stalnim pritiskom, toploto, trenjem in pretokom materiala. Kadar postopek uporablja abrazivna polnila, recikliran material, steklena vlakna, mineralne spojine ali zahtevne proizvodne cikle, se lahko konvencionalne komponente obrabijo hitreje, kot je pričakovano.
Abimetalni vijačni valjje zasnovan za izboljšanje odpornosti proti obrabi znotraj izvrtine cevi. To je lahko praktična možnost, ko standardni nitrirani sod ne zagotavlja več ustreznega servisnega intervala ali stabilne proizvodne zmogljivosti.
Ta vodnik pojasnjuje, kaj abimetalni vijačni valjje, kdaj je vredno razmisliti in katere podatke je treba potrditi, preden ga naročite.
PRIDOBITE BREZPLAČNO PONUDBO ZDAJ
Kaj je bimetalni vijačni sod?
Pri iztiskanju in brizganju je izrazbimetalni vijačni valjse običajno nanaša na sod z visoko trdnim osnovnim materialom in plastjo zlitine, odporne proti obrabi, na notranji delovni površini. Obloga iz zlitine je namenjena zaščiti izvrtine, ki je izpostavljena stalnemu stiku z vijakom in obdelovanim materialom.
Natančen sistem zlitine, debelina plasti, način izdelave in končne lastnosti so odvisni od stroja, materiala in pogojev delovanja. Bimetalni sod ni le trša različica standardnega soda. Izbrani materialni sistem mora biti še vedno združljiv z zasnovo vijaka, temperaturo obdelave, tlakom in formulacijo materiala.
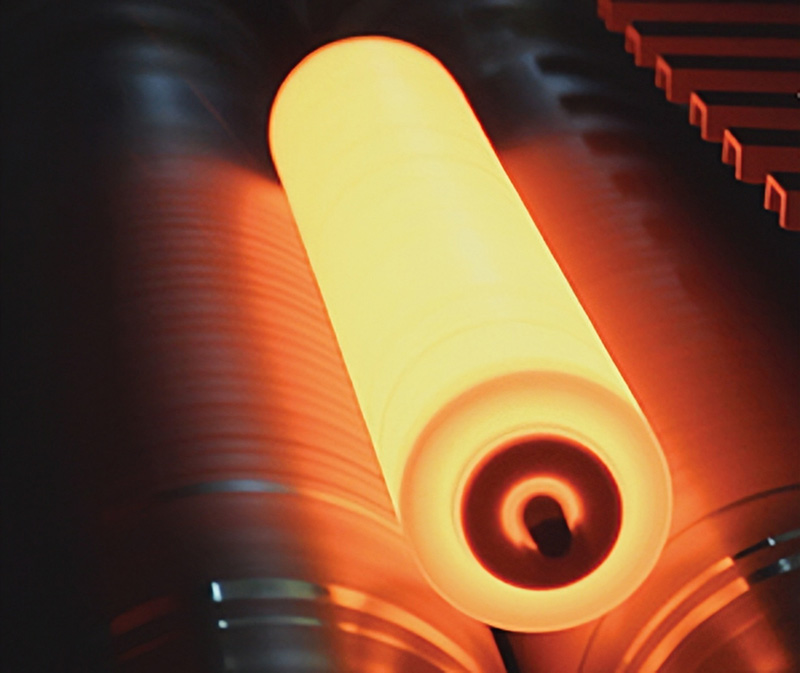
Slika 1. Centrifugalno litje je ena od proizvodnih metod, ki se uporablja za oblikovanje bimetalne izvrtine soda, obložene z zlitino.Zakaj pride do obrabe cevi
Izvrtina cevi je med proizvodnjo izpostavljena drsečemu stiku, pritisku in ponavljajočemu se gibanju materiala. Obraba lahko postane hujša, če material vsebuje trde delce ali ko pogoji obdelave ustvarjajo visoko trenje in pritisk.
Pogosti dejavniki, ki lahko pospešijo obrabo, vključujejo:
- · Visoka vsebnost kalcijevega karbonata ali mineralnega polnila
- · Steklena vlakna ali drugi ojačitveni materiali
- · Reciklirana plastika s kontaminacijo ali nedosledno surovino
- · Dolgi neprekinjeni proizvodni cikli
- · Delovanje z visoko zmogljivostjo ali visoko hitrostjo vijaka
- · Korozivni dodatki ali zahtevne polimerne formulacije
- · Prekomerna razdalja med vijakom in cevjo zaradi predhodne obrabe
Ko se izvrtina obrabi, se lahko proizvodnja zmanjša, tlak taline lahko postane manj stabilen in morda bo potrebna večja hitrost vijaka, da se ohrani enak cilj proizvodnje.
Bimetalni sod proti nitriranemu sodu
Široko se uporabljajo tako nitrirani kot bimetalni sodi. Primerna možnost je odvisna od dejanske uporabe in ne od preprostega pravila, da je ena rešitev vedno boljša.
Upoštevanje Nitriran sod Bimetalni sod Delovna površina Nitrirana površinska obdelava materiala cevi. Plast zlitine, odporne proti obrabi, na notranji izvrtini cevi. Tipično prileganje Pogoji zmerne obrabe in običajne formulacije. Zahtevni pogoji, kjer je potrebna daljša odpornost proti obrabi. Izbor fokusa Standardni delovni pogoji, material in stroj se ujemajo. Raven polnila, abrazivna obraba, proizvodne ure in ciljni servisni interval. Pomembna opomba Primerno, kadar so zahteve po obrabi in koroziji zmerne. Zahteva pravilno izbiro zlitine in ujemanje z vijakom in postopkom. Za številne standardne aplikacije lahko nitriran sod ostane praktična izbira. Bimetalni sod postane pomembnejši, ko je obraba postala ponavljajoči se strošek ali ko je verjetno, da bo formulacija skrajšala življenjsko dobo običajne izvrtine.
Kdaj bi morali razmisliti o bimetalnem navojnem sodu?
O bimetalni rešitvi je treba razmisliti, kadar obstaja jasna težava proizvodnje ali vzdrževanja, povezana z obrabo. Tipični razlogi vključujejo:
- · Pogostozamenjava cevi vijakaali prenovo
- · Postopna izguba proizvodnje v proizvodnem ciklu
- · Povečanje razdalje med vretenom vijaka in izvrtino cevi
- · Visoka vsebnost abrazivnega polnila
- · Uporaba recikliranih materialov ali materialov, ki jih je težko obdelati
- · Višje zahteve za stalno stabilnost proizvodnje
- · Potreba po izboljšanju servisnega intervala nadomestnih komponent
Odločitev mora temeljiti na skupnih operativnih stroških, ne le na začetni nakupni ceni. Če daljši servisni interval skrajša čas nedelovanja in ohrani stabilno proizvodnjo, je lahko zmogljivejša rešitev sčasoma bolj ekonomična.
Ključni dejavniki pri izbiri bimetalnega vijaka
1. Formulacija materiala
Vrsta polimera je le en del ocene. Dodatki, polnila, ojačitve, pigmenti, reciklirana vsebina in stabilizatorji lahko vplivajo na pogoje obrabe in korozije. Uporabna tehnična poizvedba vključuje dejanski opis materiala in približen odstotek polnila.
2. Konfiguracija stroja in vijaka
Nov sod mora ustrezati ekstruderju ali stroju za brizganje. Potrdite dimenzije cevi, premer vijaka, razmerje L/D, dovodno odprtino, postavitev ogrevanja in hlajenja, podrobnosti o povezavi in izvirno risbo, kadar koli je na voljo.
3. Sistem zlitin in proizvodna metoda
Plast zlitine je treba izbrati glede na vrsto obrabe in izpostavljenost koroziji. Ne izbirajte le po trdoti. Zlitino, način lepljenja, zaključek notranje izvrtine in pričakovane pogoje delovanja je treba oceniti skupaj.
4. Ujemanje stanja vijaka
Namestitev novega soda z močno obrabljenim vijakom morda ne bo povrnila pričakovanega delovanja. Hkrati je treba pregledati premer vijaka, stanje površine in razdaljo. Odvisno od uporabe lahko pride v poštev tudi vijak iz zlitine, odporen proti obrabi, ali predelan vijak.
Pogoste napake pri nakupu, ki se jim je treba izogniti
- · Naročanje samo po premeru vijaka brez potrditve celotne risbe cevi
- · Izbira najtežje razpoložljive možnosti brez pregleda stanja procesa
- · Zamenjava cevi brez preverjanja obrabe vijaka
- · Neupoštevanje vsebnosti polnila ali pogojev recikliranega materiala
- · Primerjava komponent samo po ceni namesto po pričakovani življenjski dobi in tveganju izpadov
Katere informacije morate poslati za tehnično oceno?
- · Proizvajalec in model stroja
- · Risba cevi ali podrobne meritve
- · Premer vijaka, dolžina cevi in razmerje L/D
- · Sestava materiala in odstotek polnila
- · Tokovni izhod in območje hitrosti vijaka
- · Obstoječi material cevi ali površinska obdelava
- · Fotografije in meritve obrabljenih komponent vijaka ali cevi
- · Proizvodni problem, ki ga želite rešiti
Če popolna risba ni na voljo, lahko fotografije, stari vzorec, podrobnosti na tablici z imenom stroja in ključne mere podpirajo predhodno oceno.
Rešitve bimetalnih vijačnih cevi PIPLL
PIPLL dobavlja prilagojene komponente vijakov in cevi za ekstrudiranje. Pri projektih z visoko obrabo je mogoče konfiguracijo cevi oceniti glede na stanje materiala, vsebnost polnila, zgradbo stroja, zahtevano zmogljivost in pričakovano življenjsko dobo.
Cilj ni zgolj uporaba dražje komponente. Treba je izbrati primerno rešitev za vijačni valj, ki podpira stabilno proizvodnjo in praktičen interval vzdrževanja.
Zaključek
Abimetalni vijačni valjje lahko dragocena nadgradnja, ko se običajni sodi prehitro obrabijo v abrazivnih ali zahtevnih pogojih obdelave. Pravilna izbira je odvisna od formulacije materiala, konstrukcije stroja, stanja vijaka in dejanske proizvodne zahteve.
Pred naročilom potrdite risbo, mere, podatke o materialu in posebno težavo z obrabo ali delovanjem. To olajša prilagajanje sistema zlitin in konstrukcije cevi aplikaciji.

