Languages
Једињења ојачана стакленим влакнима: Одређивање завртња и цеви
-
-
Једињења ојачана стакленим влакнима: Одређивање завртња и цеви
Где 20-50% стаклених влакана заправо уништава радну површину - и која конструкција то преживљава.
Пластика ојачана стакленим влакнима · Вијчана цијев ПА66 пуњена стаклом · Вијчана цијев од волфрам карбида · Абразивно хабање
-
1. Шта се заправо мења када додате стаклена влакна
Једињење пуњено стаклом није тврђа верзија непуњене смоле. Влакна су кратка, чвршћа и много тврђа од челика по коме клизе, а присутна су у 20-50% тежине у већини врста ојачања. То истовремено мења механизам хабања, историју топлоте и ризик квалитета, због чега абиметална навојна цијевкупљени за „радње са чашом“ и даље могу да се врате раније.
- Дужина влакна је променљива квалитета, а шраф је може скратити
- Абразивно оптерећење је тврда фаза, а не мекано пунило - оно сече, а не полира
- Већина ојачаних инжењерских класа је хигроскопна, тако да се сушење и одзрачивање придружују питању хабања
-
КЕИ ИНСИГХТ
Спецификација за стаклена влакна значи навођење четири ствари одједном: отпорност на хабање, преживљавање дужине влакана, контролу влаге и прилагођавање димензија. Куповина само првог је уобичајена грешка. -
2. Тамо где штета заправо пада
На машини која ради са ојачаном масом, хабање се не распоређује равномерно по радној површини. Концентрише се на четири места, а свако од њих указује на други део спецификације. Тхепролаз кроз режим неуспехапокрива механизме уопште; оно што следи је верзија специфична за стаклена влакна.
Локација Шта нађеш Зашто се то дешава овде Шта мења Грб завртња Ширина лета је истрошена, врх спљоштен, зазор отворен Највећа брзина клизања према проврту, танки пресек, најтоплији метал Учвршћивање за летење, геометрија гребена и легура на завртњу — не само цев Пречник цеви, зона мерења Аксијално зарезивање и полирана трака за хабање, излаз опада Потпуно растопљена, потпуно напуњена влакнима растопа која се креће под притиском Фамилија легура отвора и дебљина облоге за тај ниво пуњења Одељак за храну и први летови Заобљене летве ивице, углачан корен, повремено урезивање Хладне, некомпактоване грануле са високим садржајем влакана, плус механичко оптерећење Геометрија доводне зоне и да ли је кућиште за напајање уопште очвршћено Врх завртња, неповратни вентил, контролни прстен (убризгавање) Ерозија заптивних површина, повратно цурење, недоследна тежина ударца Иста абразивна талина пробија се кроз најуже празнине Материјал врха и вентила, замењен у комплету са завртњем -
3. Четири броја која одлучују о спецификацији
Четири улаза померају одговор више од било чега другог у упиту. Ако понуда стигне, а да није тражена, легура је изабрана по навици, а не по дужности.
- Садржај пунила по тежини, и да ли је стакло, минерал или обоје
- Тип влакна и номинална дужина — исецкана влакна, млевена или мешавина
- Температура топљења и да ли је класа хигроскопна
- Радни сати годишње и сервисни интервал који покушавате да постигнете
Прва два одређују стопу абразије. Друга два одлучују да ли је потребна породица отпорна на корозију као и на хабање, јер врућа, влажна, благо кисела талина брже напада неке тврде легуре од мекше, али отпорније на корозију. Тај компромис је детаљно описан наводич за избор биметалних легура.
-
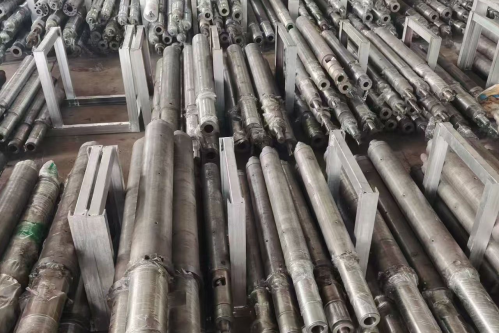
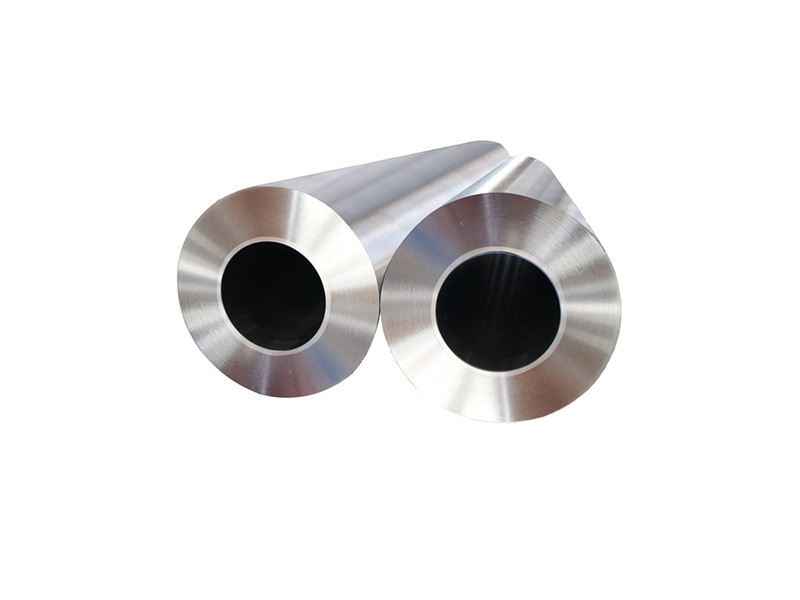
Бурад и шрафови држе се у различитим величинама. Слој отпоран на хабање је само неколико милиметара унутрашњег зида; све изван њега је структура и хабање потпуно другачијом брзином.
-
4. Зашто „биметални“ није сам по себи одговор
Реч описује конструкцију, а не ниво перформанси. Стандардна облога на бази центрифугалног ливеног гвожђа и композит волфрам-карбида су обоје „биметални“, а на ПА66 испуњеном стаклом 30–50% нису заменљиви. Објављени множитељ за карбидни систем са високим оптерећењем стакленим влакнима је отприлике четири до шест пута већи од нитрираних отвора; облога на бази гвожђа специфицирана за ниско-средње пунило налази се далеко испод тога.
Изградња Радна тврдоћа Типичан слој Најбоље одговара Компромис Нитрирано (класа 38ЦрМоАлА) Површински каљено кућиште, не каљено Делић милиметра кућишта Непопуњене и слабо попуњене категорије робе Дубина кућишта је цео буџет за хабање; када се пробије, хабање се убрзава Стандардни биметални, на бази гвожђа ХРЦ 58–62 1,5–2,0 мм Општи инжењерски разреди, стакло испод око 15–20% Исплативо, али запремина карбида није ту за 30%+ влакана Композит волфрам-карбида ХРЦ 65–68 1,0–1,5 мм 30–50% стакла или угљеничних влакана, инжењерске класе пуњене минералима Тањи слој, већи трошак — спецификацији то заиста треба На бази никла, отпоран на корозију ХРЦ 45–50 2,0–3,0 мм Корозивни и абразивни заједно: отпорни на пламен, кисели или халогенисани Нижа тврдоћа по дизајну; изабрати га само за абразију је погрешна спецификација КЕИ ИНСИГХТ
Питање није „да ли је биметално” већ „која фамилија легура, на којој дебљини слоја, на којој компоненти”. Два од та три одговора обично недостају у цитату. -
5. Страна завртња: наваривање, и зашто гребен иде први
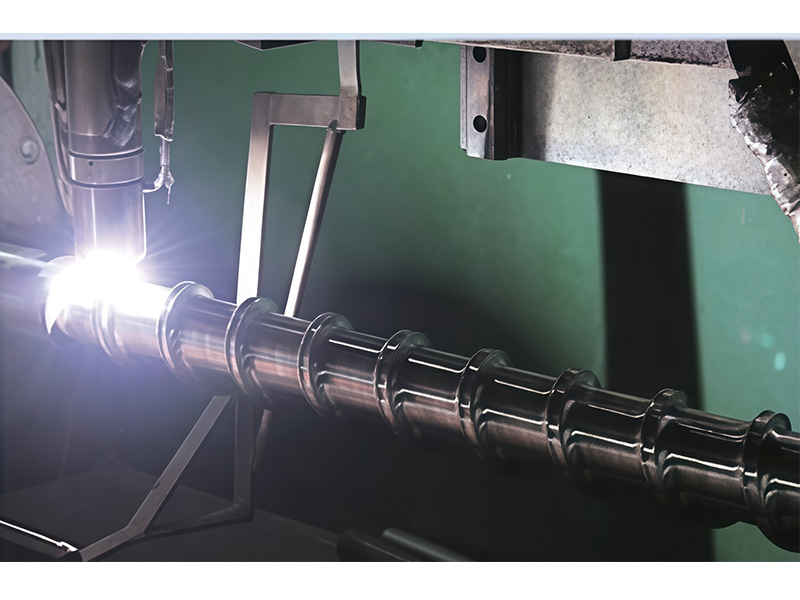
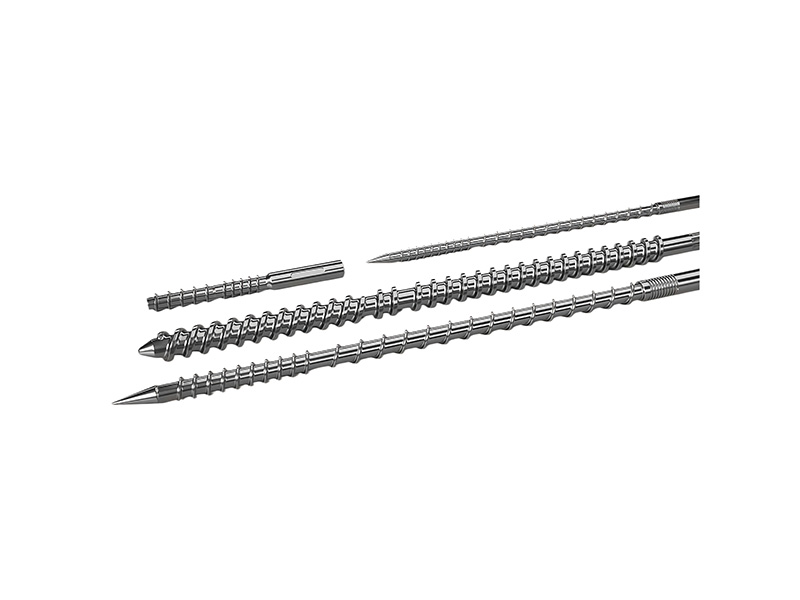
У појачаном раду, вијак обично губи своју радну површину пре цеви, јер врх лета комбинује највећу брзину клизања са најтањим делом. Абиметални екструзиони вијакрешава ово наношењем слоја који садржи карбиде на летву, обично ПТА заваривањем или ласерским облагањем, на отприлике 1,5–2,0 мм.
- Слој мора бити довољно дебео да преживи да буде поново брушен бар једном
- Мора се применити на гребен и водећи бок, а не само на врх
- Разблаживање са основним металом је оно што тихо кошта тврдоћу — питајте како се то контролише
- Тврди летови се не могу завршити на исти начин као обични шраф; готов профил се мора исећи након наношења
Где се цео шраф замењује, а не обнавља, акроз каљени вијакје понекад разумнији одговор за умерене нивое пунила — равномерно се троше и може се поново полирати, по цену највеће отпорности на хабање.
-
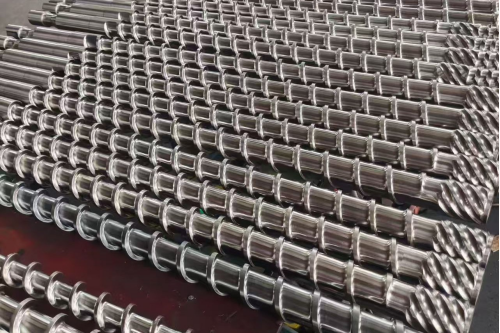
Готови завртњи постављени у полице. За једну масу и једну машину се гради шраф; пречник је једина димензија коју две различите дужности поуздано деле.
-
6. Дужина влакана је спецификација квалитета, а не само карактеристика хабања
Ово је део обраде стаклених влакана који добија најмање пажње у испитивању завртња и изазива највише аргумената низводно. Ојачање функционише само док су влакна довољно дуга; сваки мешајући елемент са високим смицањем, сваки оштар прелаз компресије и свако прекомерно подешавање противпритиска их скраћује. Резултат је део који је прошао инспекцију димензија и који није прошао тест чврстоће.
- Транспортни елементи померају материјал са малим смицањем; блокови за гњечење мешају се са високим смицањем и ломе влакна
- Шраф који је конфигурисан за дисперзију минералног пунила ће претерано радити на пуњењу стаклом
- Повратни притисак и ограничење сита додају смицање свуда, не само тамо где сте намеравали
- Поновно млевење ојачаног отпада носи већ скраћена влакна; третирати га као другачији материјал
На линијама за спајање са два завртња ово је питање конфигурације елемента, покривено настраница са двоструким завртњимаи унапомене о примени смеша. На једном завртњу ради се о степену компресије, пресеку мешања и брзини завртња —распон једног завртњату се праве ти избори.
КЕИ ИНСИГХТ
Шраф који максимизира дисперзију и шраф који чува дужину влакана су различити завртњи. Одлучите који део заправо треба пре понуде, а не после теста чврстоће. -
7. Геометрија завртња за једињења пуњена стаклом
Ојачани слојеви су обично чвршћи, абразивнији и мање опраштају мртве тачке од непуњене верзије истог полимера. Геометрија следи из тога, а не из генеричког обрасца „завртња за хабање“.
- Дубља, нежнија компресија тако да се влакно навлажи без гњечења
- Нема оштрих корака или подрезивања где материјал може да седи и деградира
- Секције баријере или мешања само тамо где захтев за дисперзију оправдава смицање
- Одељак за храњење који заправо може да ухвати клизаве грануле мале густине
За једињења која су и високо пуњена и осетљива на топлоту,буре од полимера високог пуњењаанд тхенапомене за обраду са високим садржајем ЦаЦО3описати исти проблем геометрије са стране минерала, а образложење се преноси.
-
8. Сушење, одзрачивање и квар који личи на хабање
ПА, ПБТ и већина ојачаних инжењерских класа су хигроскопни. Влага унесена у растоп хидролизује полимер, а симптоми - мехурићи, шупљине, распршивање, пад снаге, недоследна тежина ударца - рутински се окривљују за шраф и цев. Пре него што се легура промени, материјал мора бити сув и машина мора то да докаже.
- Смола је осушена до наведене границе влажности и поново проверена након складиштења, не само након сушења
- Бачва са вентилацијом или вакуумом где квалитета и садржај поновног млевења то оправдавају
- Температура топљења измерена на млазници или матрици, а не очитана са контролера
- Провера да ли је „хабање“ заправо димензионално, а не хемијско
Разлика је комерцијално важна: проблем корозије или хидролизе не може се решити куповином тврђе легуре, а фабрика на крају плаћа два пута. Тхестраница апликације полиамидаанд тхеПЕ и ПП страницеодредити шта је потребно свакој породици; за рециклиране или поново млевене ојачане материјале, почните одпут од рециклираног материјала.
-
9. Шта мерити на делу који замењујете
Замена са појачаним оптерећењем је добра само онолико колико је истрошеност иза ње. Пет мерења претварају „истрошено“ у спецификацију и сва се могу извршити пре него што се машина поново састави.
Меасуремент Где Шта вам говори Шта мења Сцрев лет ОД По целој дужини на сваких 100–150 мм Где је грб изгубио материјал и колико Да ли је шраф обновљен или замењен и које зоне треба наварити ИД цеви цеви Исти аксијални положаји као и вијак Истрошеност отвора и било који овал Било да је цев обложена, подстављена или замењена Чишћење ОД минус ИД на свакој позицији Број који заправо управља излазом и повратним цурењем Да ли се оба дела морају заменити заједно Ширина лета на врху Зоне напајања, компресије и дозирања Ношење грба, које само ОД крије Дебљина наваривања и да ли је поновно брушење још могуће Узорак ношења — фотографије Свака зона, са скалом у оквиру Абразија наспрам корозије наспрам механичког оштећења Породица легура, а не само тврдоћа легуре -
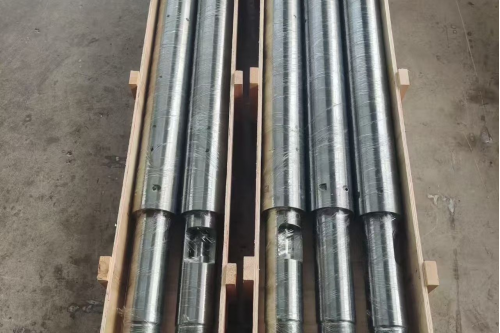
Комплети завртња и цеви су паковани за отпрему. Пар је специфициран заједно — размак између њих је број који одлучује о излазу и не припада ниједном делу самостално.
-
10. Шта послати за понуду
Појачани упити о дужностима не успевају из истог разлога сваки пут: детаљи о машини стижу без детаља о споју, или смеша стиже без доказа истрошености. Тхеконтролна листа за пројекат заменеима дугачку верзију; кратак је испод.
- Произвођач, модел и пречник завртња, плус оригинални цртеж ако постоји
- Квалитет смоле, тип и проценат пунила и пропорција поновног млевења
- Температура топљења, излазна снага, брзина завртња и радни сати годишње
- Мере у одељку 9 и фотографије сваке зоне хабања
- Сервисни интервал који покушавате да постигнете и шта је последњи део постигнут
Ако је машина власничког дизајна, азамена направљена од ОЕМ цртежаје обично најкраћи пут, апроизводни процесикапацитет страницаописати како је део направљен и колико је потребно. Тамо где се геометрија мора променити као и легура,прилагођени вијак и цеврута покрива пар заједно.
Такође је вредно навести сервисни интервал који тражите у месецима, а не у придевима. Бушотина са појачаним оптерећењем купљена да достигне 24 месеца и она купљена да достигне 36 нису иста куповина, америла очекиваног интерваладати вам нешто са чиме можете да упоредите.ПИПЛЛ-ова производна страницаодређује шта постројење може да издржи на легури, дебљини слоја и геометрији отвора, што је оно што чини интервал обавезу, а не наду.
-
✔ Специјалиста за вијке и цеви од стаклених влакана | ✔ Волфрам карбид · Биметални · Тврдо обрађен · Кроз каљен
✔ Геометрија преживљавања дужине влакана | ✔ Мапирање хабања · Замена ОЕМ-а · Инжењеринг сервисних интервала