






 Languages
Паралелни ПВЦ водич са двоструким завртњем
Како одабрати паралелну цев са двоструким завртњем за ПВЦ екструзију
Контролна листа за конфигурацију, избор материјала и замену
Апаралелна цев са двоструким завртњемје основна компонента обраде у многимПВЦ екструзијалиније. Мора да ради са одговарајућим двоструким завртњима за транспорт, пластификацију, мешање и испоруку материјала под стабилним условима температуре и притиска.
За чврсти ПВЦ, пуњени ПВЦ, лимове, цеви, профиле и друге апликације за екструзију, исправна конфигурација цеви зависи од много више од укупне дужине или пречника завртња. Дизајн машине, геометрија завртња, формулација материјала, циљ производње и стање хабања су све битне.
Овај водич објашњава шта треба да проверите када бирате или мењате апаралелна цијев са два завртња за ПВЦ екструзију.
ДОБИТЕ БЕСПЛАТНУ ПОНУДУ САДА
Шта је паралелна цев са два завртња?
Апаралелна цев са двоструким завртњемје дизајниран за два паралелна завртња који раде заједно унутар два блиско подударна отвора цеви. У зависности од дизајна екструдера, вијци могу бити супротно ротирајући или коротирајући, а њихова геометрија је развијена за предвиђени материјал и задатак обраде.
ИнПВЦ екструзија, паралелно ротирајући системи двоструких вијака се обично користе у многим производним линијама. Вијци и цев делују као усклађени сет. Њихово средишње растојање, профил завртња, зазор, отвор цеви, дизајн грејања и хлађења и детаљи повезивања морају бити у складу са оригиналном спецификацијом машине.
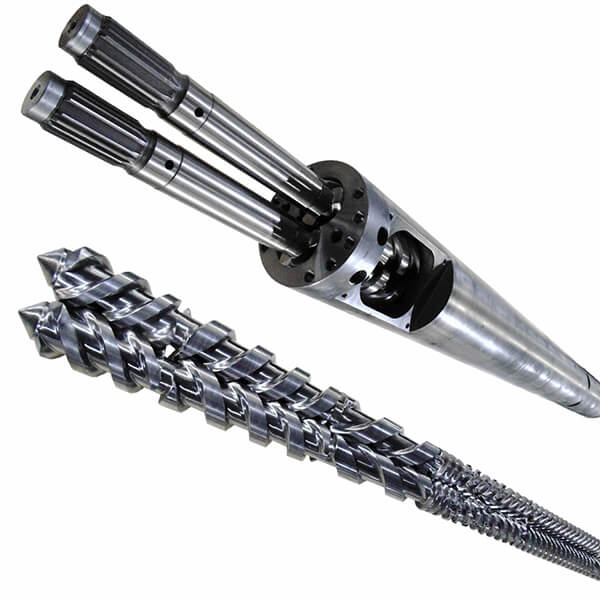
Слика 1. Паралелни склоп двоструког завртња и цеви који се користи у применама екструзије пластике.Паралелна цев са двоструким завртњем у односу на конусну цев са двоструким завртњем
Паралелни и конусни системи са двоструким завртњима се користе у преради ПВЦ-а, али су различите конфигурације машина. Заменски део мора да одговара типу инсталираног екструдера, а не да се бира само по имену апликације.
Феатуре Паралелна цев са два завртња Конусна цев са двоструким завртњем Вијчани распоред Два завртња остају паралелна дуж дужине обраде. Вијци и отвори цеви имају конусну геометрију. Фокус замене Централно растојање, геометрија отвора, Л/Д однос и одговарајући дизајн завртња. Конусне димензије, велики/мали пречници, централно растојање и одговарајући пар вијака. Одлука о пријави Користи се тамо где је модел екструдера дизајниран за паралелни систем близанаца. Користи се тамо где је уграђени екструдер дизајниран за конусни двоструки систем. Важно правило Немојте заменити конусни систем без редизајнирања машине. Не замењујте паралелни систем без редизајнирања машине. Најбољи избор није питање који је систем универзално бољи. Ради се о усклађивању заменске цеви са постојећом машином и захтевима производње.
Зашто је за обраду ПВЦ-а потребно правилно подударање завртња
ПВЦ је осетљив на температуру обраде и смицање. Материјал се мора транспортовати, пластифицирати, мешати и испоручити у калуп без прекомерног стварања топлоте или нестабилног времена задржавања.
Када конфигурација завртња и цеви не одговара материјалу или машини, произвођачи могу искусити:
- · Нестабилан излаз
- · Неуједначена пластификација
- · Превисока температура топљења
- · Флуктуација притиска топљења
- · Површински дефекти или варијације димензија
- · Деградација материјала
- · Убрзано хабање завртња и цеви
Кључни фактори при избору паралелне цеви са два завртња
1. Модел екструдера и оригинални цртеж
Произвођач и модел екструдера су полазна тачка. Када је доступан, оригинални цртеж завртња и цеви је најбољи извор за потврду критичних димензија и детаља повезивања.
- · Пречник завртња и укупна дужина
- · Л/Д однос
- · Средњи размак између два завртња
- · Димензије и геометрија отвора цеви
- · Положај и величина отварања хране
- · Распоред грејања и хлађења
- · Детаљи мењача и крајњег прикључка
2. ПВЦ формулација и садржај пунила
ПВЦ једињења могу да садрже стабилизаторе, мазива, помоћна средства за обраду, пигменте, модификаторе удара, калцијум карбонат и друге адитиве. Ови састојци утичу на понашање течења, пластификацију, абразију и потенцијалну корозију.
Високо пуњени ПВЦ може створити више абразивног хабања и на шрафовима и на отворима цеви. Стога би проценат пунила и опис материјала требало да буду део упита за замену.
3. Производни учинак и услови рада
Вијчана цијев мора подржавати потребну снагу без присиљавања линије да ради изван стабилног радног прозора. Корисни радни подаци укључују излазну струју, опсег брзине завртња, притисак топљења, подешавање температуре, континуалне сате производње и специфичан проблем који се посматра.
4. Захтеви за отпорност на хабање
За умерене ПВЦ формулације, нитрирано буре може да обезбеди одговарајуће перформансе. Тамо где је проблем садржај абразивног пунила, континуирани рад или поновљено хабање, може се размотрити биметална цијев и завртњи отпорни на хабање.
Изабрано решење треба да одражава стварно стање хабања. Тврђи материјал није аутоматски најбољи одговор ако се машина, дизајн вијака и производни материјал не разматрају заједно.
Знаци да треба прегледати паралелну цев са два завртња
- · Постепено смањење производње
- · За исти излаз потребна је већа брзина завртња
- · Нестабилан притисак топљења
- · Лоша пластификација или конзистенција мешања
- · Повећање варијације производа
- · Видљиво хабање, гребање или корозија
- · Поновљена потреба за поправком завртња или цеви
Ови симптоми не доказују да је цијев завртња једини узрок. Такође треба проверити довод материјала, контролу температуре, матрице, опрему која се налази на нижем току и подешавања оператера. Међутим, хабање завртња и цеви требало би да буде део процеса решавања проблема.
Шта треба проверити пре замене?
Пре него што наручите паралелну цев са два завртња, измерите и документујте тренутне компоненте кад год је то могуће. Потпуни технички преглед може укључивати:
- · Спољни пречник и стање сваког завртња
- · Мерење унутрашњег отвора на више позиција цеви
- · Размак између завртња и цеви
- · Стање зоне напајања и области високог притиска
- · Врх завртња, шиљак или стање спојнице
- · Прикључци за грејање и хлађење бурета
- · Фотографије истрошених компоненти и информације са натписне плочице машине
Ношење није увек уједначено. Мерење на неколико локација може помоћи да се идентификује да ли је проблем опште хабање, локализована абразија, корозија или оштећење које се односи на напајање и проток материјала.
Информације које треба да пошаљете за понуду паралелне цеви са два вијка
- · Произвођач, модел и примена екструдера
- · Оригинални цртеж завртња и цеви
- · Пречник завртња, укупна дужина и однос Л/Д
- · Централно растојање и димензије прикључка кључа
- · ПВЦ формулација и приближан проценат пунила
- · Струјни излаз и опсег брзине завртња
- · Постојећи материјал завртња и цеви
- · Фотографије, мерења и тренутни проблем производње
Ако комплетан цртеж није доступан, стари узорак завртња или цеви, детаљне фотографије и кључна мерења могу и даље да подрже почетну техничку процену.
ПИПЛЛ Параллел Твин Сцрев Баррел Солутионс
ПИПЛЛ испоручује прилагођена решења са паралелним завртњима и цевима за примене екструзије пластике. Компоненте за замену могу се проценити према дизајну машине, ПВЦ формулацији, захтевима за излаз и стању хабања.
За захтевне ПВЦ примене, решење материјала и површине се такође може узети у обзир заједно са геометријом завртња, тако да се замена боље уклапа у реалну производну средину.
Закључак
Избор паралелне цеви са двоструким завртњем захтева више од одговарајуће величине основне машине. Исправна конфигурација зависи од модела екструдера, одговарајућег пара вијака, ПВЦ формулације, садржаја пунила, излазног циља и стварног стања хабања.
Што су потпуније информације о цртежу и раду, прецизније се може дизајнирати заменска компонента за стабилне перформансе екструзије ПВЦ-а.


