Languages
Колико дуго траје цев са завртњем и када је треба заменити?
Колико дуго траје цев са завртњем и када је треба заменити?
Практични водич за опсеге радног века, знакове упозорења које можете видети пре него што било шта измерите, и одлуку о поправци против замене.
ВЕК ВОЈНЕ БУЧЕВЕ · ПРЕГЛЕД ИНОШЕЊА · ЗАМЕНА БУРЦЕ · ОДРЖАВАЊЕ ЕКСТРУЗИЈЕ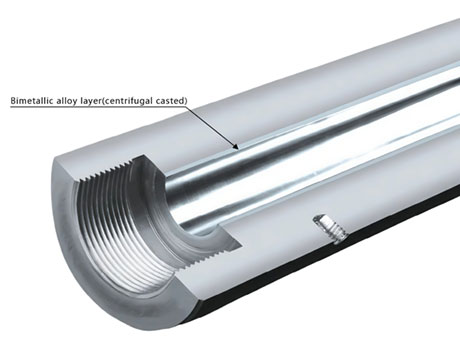
Попречни пресек биметалне цеви
центрифугално ливена облога од легуре унутар коване челичне шкољке
Вијчано буре је потрошни материјал - планирајте га
Авијак и буреистроши. Ниједан навојни цев не може да наџиви машину у којој се налази. Тако да корисна питања нису да ли ће бити потребна замена, већ када, како то планирати и како детектовати хабање пре него што дође до производне кризе.
Типичан интервал замене: две до седам година, вођени оним што обрађујете, како је линија изграђена и како се њоме управља.
Трошак је ретко само део. На линији са више смена, изгубљена производња, убрзана логистика и прековремени рад обично премашују цену набавке бурета.
Планирани распоред постављен приликом инсталацијеје једини најефикаснији начин за смањење трошкова животног циклуса.Четири фактора који одређују век трајања
Материјал обрађен. Чисти непуњени полимер је нежан према челику. Стаклена влакна су брусни папир. Калцијум карбонат је брусни папир средњег квалитета. Дрвени прах, камени прах и рециклат након употребе су најгрубљи. Иста линија на различитим рецептима може испоручити потпуно различите вијекове трајања.
Конструкција вијка и бурета. Анитрирано буреје исправан за лака оптерећења и рано не успева у тешким условима.Биметална конструкција— дебео слој легуре отпорне на хабање унутар чврстог челичног тела — постоји управо из тог разлога.
Температура и брзина завртња. Виша температура и већа брзина убрзавају хабање. Исто тако и трчање је превише хладно, јер шраф мора да гура јаче. Свака линија има стабилан радни оквир, а његово проналажење додаје године услуге.
Оперативна дисциплина. Хладни стартови, рад на суво, неправилно прочишћавање и непланирана гашења су тихе убице живота бурета. Навике које их спречавају су у одељку 7.КЉУЧНИ Увид Материјал и конструкција постављају буџет расположивог века трајања. Оперативни оквир и дисциплина одржавања одређују колико се брзо троши тај буџет. Врхунска биметална конструкција која се покреће безбрижно може се исцрпити за две године; скромна нитрирана конструкција може да обезбеди шест.
Типичан радни век, према дужности и конструкцији
Дужност Нитрирано буре Биметално буре Непуњени полимер 5–8 година, често дуже на добро вођеној линији Обично није потребно Умерено пуњена једињења (калцијум карбонат, талк) 3–5 година 6–8 година Јако пуњена / једињења од стаклених влакана 2–3 године 5–7 година Рециклирана сировина након употребе са контаминацијом 1–3 године 3–5 година ВПЦ подови и СПЦ подови (≥50% пунила) 12–18 месеци 3–5 година Свака линија је другачија, али ред величине је добро утврђен. Линија која мења своју цев за завртње сваких дванаест месеци има основни проблем — погрешну спецификацију материјала, погрешан дизајн завртња, погрешну навику рада или проблем са квалитетом самог дела. Тхеводич за замену цеви екструдераради преко уобичајених осумњичених.
Високо попуњени системи заслужују посебно помињање. ВПЦ подови и СПЦ подови носе пунило од 50% или више — често калцијум карбонат, талк или дрвена влакна — и сходно томе брзо се троше хардвер. ТхеКонусна страница са двоструким завртњем од полимера високог пуњењадокументује конфигурацију коју ПИПЛЛ наводи за ову дужност, поредВПЦиСПЦстранице са апликацијама.
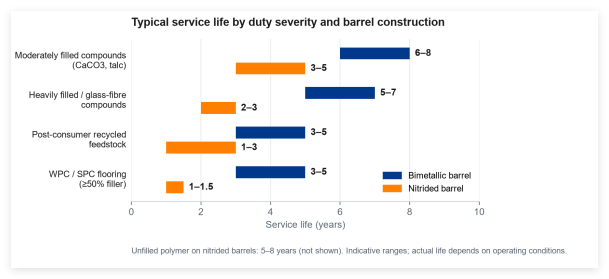 Уобичајени радни век према тежини оптерећења и конструкцији цеви (индикативни распони)
Шест знакова упозорења које можете видети пре него што било шта измерите
Хабање се може открити без инструмената. Много пре него што су димензије изашле из толеранције, линија вам говори да се нешто променило.
- Излаз полако опада.Температуре и брзина завртња су непромењени, али је излаз 5–10% испод основне линије. Повећан повратни ток кроз проширене зазоре је уобичајени узрок.
- Температуре у зонама расту.Оператери компензују пад снаге подизањем задатих тачака — знак да вијак и цев више нису упарени пар.
- Нестабилност топљења или пораст.Излазни импулси, или површина екструдата постаје таласаста, пругаста или храпава. Истрошени завртњи и превелики зазор су типични узроци; видизашто излаз екструзије иде горе-долеза остале осумњичене.
- Појављују се црне мрље.Карбонизовани материјал који се држи у мртвим угловима истрошеног завртња или у огреботинама. Прочишћавање га неће очистити — део је истрошен.
- Струја мотора расте.Погон ради теже да прогура материјал кроз проширене зазоре. Видљиво на тренду контролне табле.
- Учесталост чишћења се повећава.Ако се линија чисти два пута чешће него пре шест месеци, површине се деградирају и задржавају изгорели материјал.
Додајте податке у тренду на ту листу. Када линија ради доследно, температуре зоне, струја мотора и излаз чине основну линију коју сваки компетентни оператер може да прочита на први поглед. Одступање од 5% које се одржава током недеља је водећи индикатор и појављује се пре него што било које појединачно мерење пређе праг. Једноставан дневник трендова је пракса праћења највеће вредности која је доступна производном тиму.
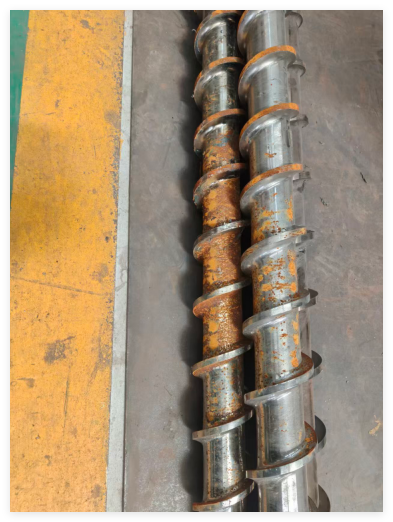 Напредно хабање и корозија на шрафовима повучени из употребе — крајње стање знакова упозорења који се појављују месецима раније
Како се заправо мери хабање
Када се нагомилају знакови упозорења, мерење је следећи корак. Важна су три броја:
- Спољни пречник завртњана неколико тачака по дужини. Довољан је стандардни микрометар; резултати се упоређују са оригиналним цртежом или познатом добром референцом.
- Унутрашњи пречник цевина неколико позиција, користећи унутрашњи микрометар или мерач отвора.
- Размак између то двоје, израчунато из прве две вредности. Ово је најважнији индикатор истрошености склопа.
Тхепроверите истрошеност вијка екструдера без кидањапроцедура је написана за оператере којима је потребна измерена вредност без повлачења завртња. Када су бројеви у руци, упоредите измерени зазор са границом хабања која је специфична за смолу коју је објавио произвођач. Тхебиметални навојни водич за цевиобјављује типична ограничења хабања према породици смола, са препорученом радњом на сваком прагу:
Зазор у односу на границу хабања Препоручена радња Испод 60% Планирајте следећу замену за следеће планирано гашење 60–80% Набавите замену у току текућег квартала Преко 80% Замену третирајте као хитну Извршите основна мерења на познатом добром пару шраф-цев одмах након уградње. Брзина по којој се клиренс мења током времена је информативнија од било ког појединачног апсолутног очитавања, а оператери који воде евиденцију тренда чишћења обично примећују предстојећу замену недељама или месецима пре него што једно мерење пређе објављено ограничење.
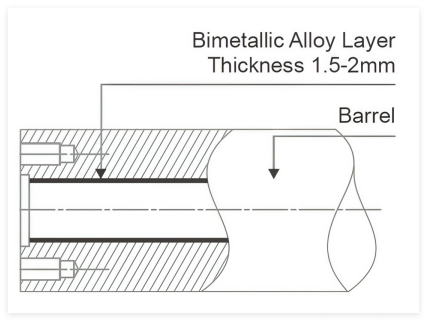 Слој биметалне легуре, обично 1,5–2 мм унутар отвора цеви: дебљина и тврдоћа се специфицирају по наруџбини и верифицирају се при инспекцији.
Поправити или заменити? Није сваком истрошеном бурету потребна потпуна замена.
Три питања решавају то.
- Да ли је одећа униформна или локализована?Уједначено хабање на биметалном бурету понекад се може поново избрусити и вратити у употребу још годину дана. Дубока избочина или кородирана закрпа генерално значи замену.
- Да ли је и шраф истрошен?Замена једне компоненте без друге ретко је исплатива: нова цев упарена са истрошеним завртњем понавља период хабања пуним интензитетом. Тхебиметални навојни водич за цевипокрива логику подударања.
- Колико коштају непланирани застоји?У раду у три смене, трошкови застоја хитне замене обично премашују сваку уштеду од извлачења додатних месеци из истрошеног дела.
Тамо где је хабање мало, планирано гашење је близу, а остатак линије је здрав, поправка је одговарајућа. Ако је хабање значајно, или је склоп већ прошао неколико ремонта, замените га. Потпуна логика одлучивања је изложена уводич за замену цеви екструдера.
Замените као одговарајући пар.Током петогодишњег периода, приступ упаривања је доследно исплативији, јер елиминише асиметрично хабање које долази од упаривања нове компоненте са истрошеном — и поједностављује логистику и смањује број потребних планираних искључивања.
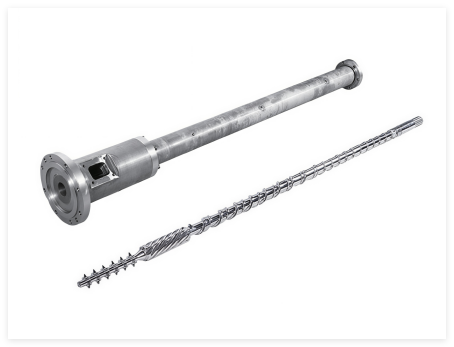 Шраф и цев као упарени пар: асиметрично хабање је скривени трошак замене само једне половине
Пет навика које мерљиво продужавају век трајања
- Загрејте према спецификацији.Пратите температурни профил добављача смоле и држите прописано време намакања пре него што покренете шраф. Хладни почетак са материјалом који је већ у бурету узрокује најчешћи облик оштећења.
- Никада немојте празнити шраф.Материјал између завртња и цеви делује као хидродинамички медијум и као термичка заштита. Неколико минута трчања на суво постиже површину. Празан резервоар је хитан случај, а не стање чекања.
- Користите средство за чишћење које је компатибилно са смолом у употреби.Некомпатибилно чишћење гори; компатибилан чисти. Очистите пре искључивања, посебно код класа осетљивих на топлоту или корозије. Остављање корозивне смоле у бурету између серија је један од најбржих путева до хабања изазваног корозијом.
- Водите дневник одржавања.Квалитет смоле, проценат пунила, температуре зоне, излаз, струја мотора и време застоја. Једноставан запис чини споро кретање видљивим много пре него што постане криза -затражите шаблон дневника одржавања ПИПЛЛ-а.
У основи свих пет је обука оператера. Искусан тим који разуме однос између радних параметара и века компоненти пружа знатно дуже сервисне интервале од исте линије коју води мање искусан тим, при идентичним подешавањима машине. Смањена учесталост замене, ниже стопе отпада и мање непланираних застоја чине то највећом оперативном интервенцијом која је доступна менаџеру производње.
Зашто је проактивна замена јефтинија
Планирана замена у периоду планираног одржавања обично је посао од пола дана. Хитна замена на линији која не ради је вишедневни посао плус изгубљени резултат. Када се клиренс приближи горњој граници за смолу у употреби, закажите замену за следеће планирано гашење радије него да чекате квар —водич за замену цеви екструдерапоставља аритметику трошкова.
Тамо где је време застоја скупо, држите резервни шраф и цев на лицу места. Преносни трошкови се надокнађују први пут када се избегне вишедневно непланирано гашење. Набавите резервни део у време планиране замене тако да буде димензионално и металуршки усклађен са тренутном конфигурацијом, и уверите се да се његова документација поклапа са склопом у раду како би тим за одржавање могао да провери да ли је добро пре инсталације.
 ПИПЛЛ производна локација — вијци и бурад високих перформанси за глобалне екструзионе линије.
Често постављана питања
Излаз опада — да ли су увек шраф и цев?Није нужно. Хабање контролног прстена, квар грејача и премошћавање напојног грла су уобичајене имитације. Видизашто излаз екструзије иде горе-доле.
Може ли се биметално буре поново обложити?У принципу да; у пракси је ретко исплативо. Већина операција замењује комплетну цев и рециклира челичну подлогу.
Да ли већа пропусност убрзава хабање?Да, али не линеарно. Температура, контаминација и рад на суво су значајнији акцелератори. Добро вођена брза линија надмашује лоше вођену спору.
Како да идентификујем поузданог добављача?Почните са афабрички директан произвођач двоцевних цевикоји писмено документује материјале, димензије и преглед. Видитепроцесна документацијаанд тхеводич кроз пројекат прилагођеног завртња.
Са којом документацијом треба да се испоручи заменска бачва?Сертификат материјала (млина), извештај о инспекцији димензија који покрива пречник завртња, пречник отвора цеви и израчунати зазор, извештај о тврдоћи за сваку облогу отпорну на хабање и резулт
Contact us