Languages
Зашто користити бочно храњење у екструзији са два завртња
Зашто користити бочно храњење у екструзији са два завртња
Зашто користити бочно храњење у екструзији са два завртња
У мешању, производњи мастербатцх-а и инжењерској модификацији пластике, не би сваки састојак требало да уђе кроз главни резервоар.
Бочни улагач додаје материјал кроз отвор бачве даље од екструдера, након што је основни полимер почео да се топи и хомогенизује. Обично се користи са коротирајућимпаралелна цев са два завртњакада прерађивачи треба да уведу стаклена влакна, минерална пунила, успориваче пламена или осетљиве адитиве са бољом контролом.
За паралелни двоструки вијак и буре за екструдер, бочно храњење није једноставно накнадно додавање материјала. То је одлука процеса која може заштитити дужину влакана, побољшати стабилност храњења, скратити историју топлоте осетљивих састојака и смањити непотребно хабање горњих навојних елемената.
У ПИПЛЛ-у дизајнирамо и производимо решења за вијке и цеви за екструзионе погоне којима је потребан практичан баланс између квалитета мешања, протока, отпорности на хабање и века трајања.
Шта је бочно храњење у екструдеру са два пужа
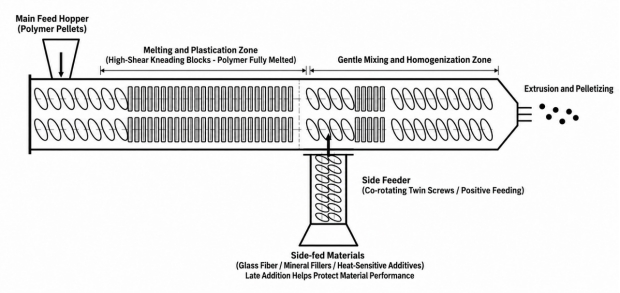
Бочни улагач је обично мала јединица за дозирање са два завртња монтирана са стране главне цеви екструдера. Уместо испуштања свих састојака у главни улаз за напајање, главна смола улази прва и топи се узводном конфигурацијом завртња. Бочни додавач затим уводи други материјал у делимично или потпуно растопљени полимер.
Слика 1. Главно и бочно увлачење у коротирајућем екструзији са два пужа.
Овај распоред се широко користи у апаралелна цев са двоструким завртњемза мешање мастербатцх-а и инжењерску модификацију пластике. Главни екструдер се бави топљењем и почетном пластификацијом. Бочни улагач испоручује материјал који не би требало да доживи пуну историју смицања узводно.
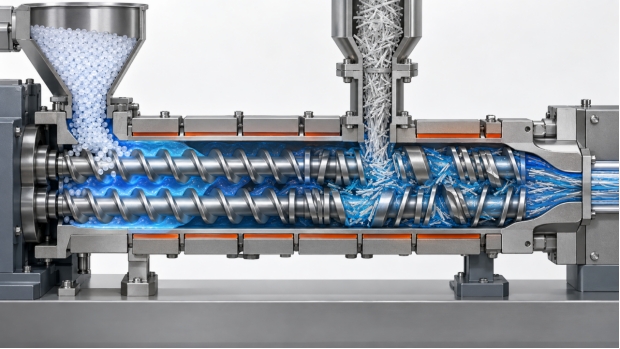
Типични материјали са бочним храњењем укључују:·Стаклена влакна и карбонска влакна· Талк, калцијум карбонат, силицијум диоксид и друга минерална пунила· Успоривачи пламена· Адитиви осетљиви на топлоту· Пудери мале густине· Одабрани пигменти, функционални адитиви и компоненте рециклираног материјалаЗашто не ставите све у главни резервоарГлавни улаз за напајање је изложен најдужем времену задржавања и обично најјачим секцијама топљења и мешања. То је погодно за основну смолу, али није увек погодно за сваку компоненту формулације.На пример, композиту може бити потребна висока ефикасност топљења за ПА, ПП, ПБТ или ТПУ. Међутим, исти елементи завртња са високим смицањем који ефикасно топе полимер могу скратити стаклена влакна, прегрејати осетљив адитив или убрзати хабање када се абразивно минерално пунило дода прерано. Због тога је бочно храњење важно у коротацијипаралелна цев са двоструким завртњемсистема.Бочно храњење помаже у заштити дужине стаклених влаканаЈедињења ојачана стакленим влакнима су једна од најчешћих примена за бочно храњење. Ако стаклена влакна уђу из главног резервоара, она путују кроз рано топљење и зоне високог смицања заједно са сировим полимером. Прекомерно смицање може смањити дужину влакана, што може смањити ефекат ојачања у готовом делу.Са бочним храњењем, полимерна матрица се прво топи. Стаклена влакна се затим уводе низводно и распршују кроз контролисану конфигурацију завртња уз довољно мешања за влажење и дистрибуцију, али без непотребног смицања.Циљ није нула смицања. Стаклена влакна и даље треба навлажити и распршити. Циљ је да се користи прави ниво смицања и право време задржавања. За процесоре који користе апаралелна цев са двоструким завртњемза мастербатцх мешавину или ојачану инжењерску пластику, ово може подржати стабилније механичке перформансе и конзистентнији коначни производ.Слика 2. Стаклено влакно уведено кроз бочни довод након што се основни полимер отопи.
Бочно храњење побољшава руковање праховима мале густине
Фини прах може бити тешко унети кроз главни резервоар. Талк, калцијум карбонат, чађа, магнезијум хидроксид, алуминијум хидроксид и слични материјали могу да премосте, плутају или се неравномерно хране због своје мале запреминске густине.Бочни улагач користи позитивне транспортне завртње да гурне прах у главни екструдер. Ово даје процесору већу контролу над брзином увлачења. У добро дизајнираном паралелном двоструком завртњу и бурету за екструдер, положај бочног увлачења, отварање цеви, конфигурација завртња, распоред вентилације и притисак топљења морају да функционишу заједно.Бочни улагач не решава аутоматски сваки проблем са храњењем праха. Међутим, он даје процесном инжењеру бољи алат за дозирање тешких материјала у растоп. Ово је посебно вредно за производњу једињења са високим садржајем пуњења и мастербатцх-а, где нестабилно дозирање може изазвати варијације у густини, лошу дисперзију, површинске дефекте или флуктуације излаза.Бочно храњење може смањити историју топлоте осетљивих адитиваНеки адитиви не толеришу дуго излагање топлоти и смицању. У зависности од формулације, ово може укључивати одабране успориваче пламена, агенсе за дување, реактивне адитиве, системе црвеног фосфора или модификаторе осетљиве на топлоту.Додавање ових материјала касније у процесу може смањити време које проводе у екструдеру. Додатку је и даље потребно довољно мешања да би се правилно дисперговао, али избегава пуну узводну секцију топљења. Низводном делу је стога потребно контролисано дистрибутивно мешање, а не прекомерно смицање.ПИПЛЛ може подржати купце са прилагођеним конфигурацијама вијчаних елемената и цеви на основу типа смоле, пакета адитива, циљаног протока, стања хабања и стварног положаја бочног додавача.Бочно храњење може смањити узводно абразивно хабањеМинерална пунила су често абразивна. Када тврда пунила прођу кроз пуну дужину екструдера, могу повећати хабање на вијчаним елементима и површинама цеви, посебно у зонама високог смицања.Додавање абразивног материјала кроз бочни улагач смањује раздаљину коју путује кроз главни екструдер. Ово не елиминише хабање. Зона бочног довода и низводни део за мешање и даље захтевају одговарајући избор материјала и заштиту од хабања. Међутим, може смањити хабање које се може избећи у узводној зони топљења.Овде је биметалнипаралелна цев са двоструким завртњемможе се сматрати. Исправно решење за буре зависи од типа пунила, пуњења пунила, брзине завртња, протока, полимера и очекиваних радних сати. Биметални раствор је обично релевантнији за абразивне или корозивне услове него за формулације са малим хабањем.Како бочно храњење утиче на дизајн завртња и цевиБочно храњење треба узети у обзир приликом одабира или замене паралелне цеви са два вијка. Отвор за бочни довод није изолована компонента. То утиче на комплетан распоред процеса.Материјал цеви и отпорност на хабањеВисоко оптерећење минералима, ојачана пластика и корозивне формулације могу захтевати материјале цеви отпорније на хабање. Произвођач биметалних вијака за екструдер треба да процени стварну формулацију уместо да препоручује исти материјал за сваку примену.Конфигурација елемента завртњаГорњи део мора поуздано да отопи основни полимер пре бочног додавања. Низводни део мора да распрши додани материјал без стварања непотребног смицања, превеликог притиска или лошег задржавања влакана.Дизајн порта за бочни доводОтвор мора омогућити стабилан улазак материјала и избјећи нежељени повратни ток. Требало би да се усклади са конфигурацијом завртња, нивоом пуњења, профилом притиска и капацитетом бочног довода.Вентилација и дегазацијаНеким формулама са бочним храњењем потребан је вентилациони део за уклањање влаге, ваздуха или испарљивих материја. Положај отвора за вентилацију мора бити пажљиво одабран да би се избегло преношење праха или цурење растопа.Компатибилност заменеПриликом замене истрошених делова, процесори треба да обезбеде цртеж цеви, цртеже завртња или узорке, марку машине, пречник завртња, средишњи растојање, ЛД однос, смолу, излаз и положај бочног увлачења. Ово помаже произвођачу екструдерских вијака да процени компатибилност пре производње.Паралелна цев са двоструким завртњем и конусна цев са двоструким завртњемПитање паралелног и конусног двоструког завртња зависи од примене. Паралелна цијев са два завртња се широко користи у мешању, мастербатцху, ојачаној инжењерској пластици, реактивном екструзији и мешању високог учинка. Посебно је погодан за апликације којима је потребна флексибилна конфигурација шрафова и више зона процеса, укључујући бочно довод и вентилацију.Конусна цев са два завртња се обично користи у ПВЦ профилима, цевима и сродним апликацијама где се компресија материјала и карактеристике обраде разликују. За бочно пуњење стаклених влакана, пунила и адитива у мешању, паралелна платформа са двоструким завртњима која се заједно ротира је генерално чешћи избор.Како одабрати произвођача паралелних цеви са два вијкаПриликом избора апаралелна цев са двоструким завртњемпроизвођач, не упоређујте само јединичну цену. Заменски завртањ и цев морају одговарати стварном процесу.Питајте добављача:·Можете ли да прегледате наш материјал и пуњење пунила?· Можете ли произвести према оригиналном цртежу или узорку?· Који материјал цеви се препоручује за наше услове хабања и корозије?· Можете ли подржати делове цеви са бочним увлачењем и одговарајуће вијчане елементе?· Како контролишете димензије, тврдоћу и компатибилност склопа?ПИПЛЛ ради као прилагођени произвођач шрафова за екструдере и ОЕМ добављач вијчаних цеви за екструдере за апликације екструзије пластике. Наш тим може да прегледа истрошене компоненте, машинске податке, услове материјала и захтеве производње пре него што препоручи решење за замену.Често постављана питањаДа ли је бочно храњење неопходно за сваки екструдер са два пужаНе. Једноставне формулације могу ефикасно да раде само са главним храњењем. Бочно храњење је најкорисније када је материјал осетљив на смицање, тежак за храњење, осетљив на топлоту, абразив, мале густине или је боље додат након што се основни полимер отопи.Да ли је за бочно храњење увек потребна биметална паралелна цев са два завртњаНе. Биметалнипаралелна цев са двоструким завртњемсе бира према ризику од хабања и корозије, а не само зато што је инсталиран бочни довод. Високо оптерећење пунилом, стаклена влакна, минерални прах и корозивни адитиви су важни фактори за процену.Може ПИПЛЛ да произведе комплетан паралелни двоструки вијак и буре за екструдерДа. ПИПЛЛ испоручује прилагођена решења за шрафове и цеви, укључујући паралелне делове цеви са два завртња, вијчане елементе и опције отпорне на хабање за мешање, мастербатцх, ПВЦ, ПЕ, ПП и инжењерску екструзију пластике.Које информације су потребне ПИПЛЛ-у за заменску понудуМолимо да наведете марку и модел машине, пречник завртња, ЛД однос, растојање у центру, оригинални цртеж или узорак, материјал који се обрађује, излаз, брзину завртња, локацију бочног увлачења и фотографије истрошених делова. Ово омогућава ПИПЛЛ-у да препоручи прикладније решење завртња и цеви.ЗакључакБочно храњење даје композиторима више контролисан начин да додају материјале који су крхки, тешки за храњење, осетљиви на топлоту, абразивни или потребни тек након што се основни полимер отопи.За једињења од стаклених влакана, високо пуњене мастербатцх, формулације отпорне на пламен и инжењерску пластику, права стратегија бочног додавања може побољшати контролу процеса док помаже у управљању хабањем и конзистентношћу производа.Ако ваша линија користи паралелно ротирајућу цев са два завртња и планирате да замените истрошене елементе завртња или делове цеви, контактирајте ПИПЛЛ са детаљима о вашој машини и информацијама о материјалу. Можемо вам помоћи да проценимо зону бочног довода, стање хабања и одговарајућу конфигурацију замене.