






 Languages
Водич за замену цеви екструдера
Када треба да замените вијак и буре екструдера?
7 знакова истрошености за произвођаче пластичне екструзијеЕкструдер вијака компоненте бурета обично не отказују преко ноћи. У већини случајева, хабање се постепено развија и постаје видљиво кроз промене у производњи, стабилности топљења, потрошњи енергије и квалитету производа.
За произвођаче пластичне екструзије, одлагање инспекције навојне цеви може довести до нестабилне производње, већег отпада материјала и непланираних застоја. Рано познавање знакова упозорења помаже да се утврди да ли је опреми потребно подешавање, реновирање или потпуна замена.
Овај водич објашњава најчешће знакове хабања завртња и цеви и шта треба проверити пре него што наручите замену.
ДОБИТЕ БЕСПЛАТНУ ПОНУДУ САДА
Зашто је важно хабање завртња и цеви
Током екструзије, шраф преноси, компримује, топи, меша и притиска материјал пре него што стигне до калупа. Цијев обезбеђује контролисан канал за обраду у коме се ове радње одвијају.
Како се хабање вијка и унутрашње површине цеви повећава, зазор између њих се повећава. Ово смањује ефикасност транспорта и отежава одржавање стабилног притиска топљења.
Последице могу укључивати:
- · Нижа производња
- · Потребна је већа брзина завртња да би се одржао исти излаз
- · Нестабилан притисак топљења
- · Слаба пластификација
- · Дефекти површине производа
- · Повећан материјални отпад
- · Већа потрошња енергије
- · Чешћи прекиди производње
Хабање је посебно често када се обрађује абразивни, корозивни, рециклирани или високо пуњени материјали.
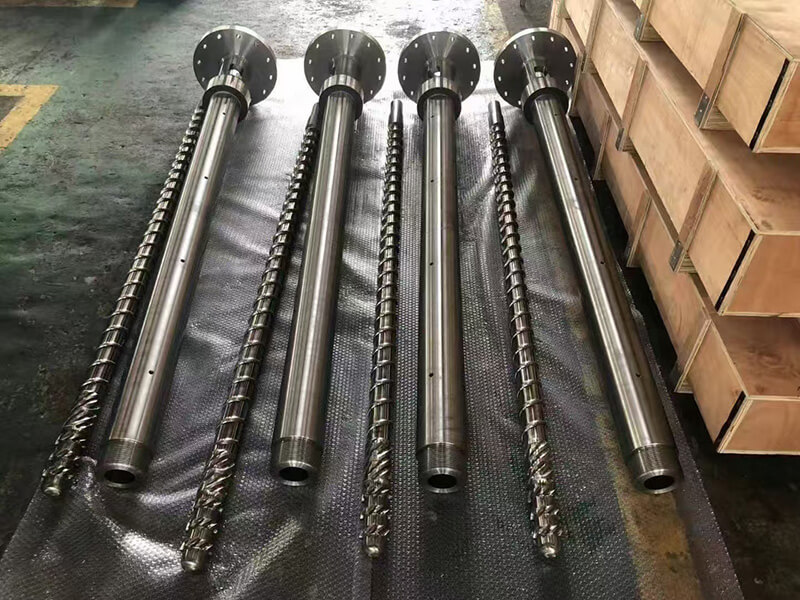
Слика 1. Компоненте завртња и цеви за једноструко екструзију ПИПЛЛ за примену екструзије пластике.1. Производња се постепено смањује
Постепени пад производње један је од најчешћих знакова упозорења на хабање завртња и цеви.
Ако су исти материјал, подешавања машине и производни процес раније произвели већи учинак, али линија сада захтева већу брзину завртња да би се постигао исти резултат, потребно је проверити стање цеви завртња.
Како се зазор између завртња и цеви повећава, материјал може лакше да тече уназад. Ово смањује ефикасност шрафовог транспорта и слаби његову способност да изгради стабилан притисак.
- · Конзистенција сировине
- · Стабилност храњења
- · Подешавања температуре
- · Перформансе грејања и хлађења
- · Умри стање
- · Стање паковања екрана
- · Погонске перформансе система
Међутим, када се губитак производње постепено развија током дугог периода производње, хабање треба сматрати вероватним фактором.
2. Притисак топљења постаје нестабилан
Стабилан притисак топљења је важан за конзистентан квалитет екструзије. Када притисак прекомерно флуктуира, коначни производ може показати варијацију дебљине, површинске дефекте, нестабилност димензија или недоследну тежину.
Истрошени шрафови и површине цеви могу смањити способност изградње притиска. Екструдер може и даље радити, али постаје теже одржавати стабилан прозор процеса.
Ово питање је посебно важно у апликацијама као што су екструзија ПВЦ плоча, екструзија цеви, екструзија профила, екструзија филма, премазивање каблова, пелетизирање и производне линије велике снаге.
Нестабилност притиска не значи увек да се завртањ и цев морају одмах заменити. Али то је јасан сигнал да производну линију треба прегледати пре него што проблем постане озбиљнији.
3. За исти производни учинак потребна је већа брзина завртња
Када је екструзионој линији потребна већа брзина завртња него раније да би се одржао исти излаз, то може указивати на то да је ефикасност транспорта опала.
Уобичајени образац је да излаз почиње да опада, оператери повећавају брзину завртња да би компензовали, температура топљења расте, притисак постаје мање стабилан, а квалитет производа постаје теже контролисати.
Повећање брзине завртња може привремено да одржи излаз, али такође може повећати смицање и стварање топлоте. За материјале осетљиве на топлоту као што је ПВЦ, ово може отежати контролу над условима обраде.
Уместо континуиране компензације већом брзином, произвођачи би требало да процене да ли завртањ и цев и даље одговарају захтеваним радним условима.
4. Квалитет производа постаје недоследан
Промене у квалитету производа могу бити повезане са многим факторима, укључујући сировине, контролу температуре, стање калупа, хлађење и опрему која се налази испод.
Међутим, истрошене компоненте завртња и цеви такође могу утицати на хомогеност растопа и стабилност притиска, што се може појавити као:
- · Неуједначена дебљина производа
- · Храпавост површине
- · Ознаке протока
- · Недоследност боје
- · Слаба стабилност димензија
- · Неравномерно пењење
- · Недоследна тежина производа
- · Флуктуација температуре топљења
Кључна ствар није претпоставити да свако питање квалитета долази од навојне цеви. Уместо тога, цев завртња треба да буде укључена у систематски процес решавања проблема.
5. Вијак и цев су достигли свој очекивани радни век
Свака цијев има практичан радни век. Стварни животни век зависи од формулације материјала, нивоа пунила, сати производње, брзине завртња, температуре обраде, праксе одржавања и материјала компоненти.
Конвенционални нитрирани шраф и цев могу да обезбеде одговарајуће перформансе у умереним условима рада. Међутим, високо пуњена једињења, рециклирана пластика, стаклена влакна, калцијум карбонат, минерална пунила и корозивни адитиви могу значајно убрзати хабање.
Ако је производна линија непрекидно радила годинама под захтевним условима, можда би било економичније прегледати вијак и цев пре него што дође до већег квара.
Планираном заменом је обично лакше управљати него хитном заменом. Омогућава произвођачу да припреми цртеже, потврди димензије, одабере одговарајуће материјале и ефикасније закаже време застоја.
6. Инспекција показује претерано зазор
Најпоузданији начин за процену хабања цеви завртња је мерење.
Техничар може да измери спољашњи пречник вијка и унутрашњи пречник цеви на више позиција. Измерени зазор се затим може упоредити са захтевом оригиналног дизајна или спецификацијом произвођача машине.
Важне тачке инспекције могу укључивати:
- · Спољни пречник вијка
- · Унутрашњи пречник цеви
- · Хабање на компресијском делу
- · Хабање на делу за мерење
- · Локализовано хабање у близини отвора за довод
- · Стање завртња и крајње везе
- · Површинске огреботине, корозија или накупљање материјала
Ношење није увек уједначено. У неким применама, зона за храњење или одељак високог притиска може се истрошити брже од других области. Због тога се инспекција не треба ослањати само на једну мерну тачку.
7. Честе поправке повећавају трошкове одржавања
Обнова може бити практично решење када је хабање ограничено, а основне компоненте остају структурално чврсте. У зависности од стања, методе поправке могу укључивати реконструкцију шрафова, површинску обраду, полирање или машинску обраду.
Међутим, поновљена поправка није увек најекономичнија опција.
Нови вијак и цев могу бити прикладнији када:
- · Хабање је јако или неравномерно
- · Губитак производње утиче на циљеве производње
- · Поправке су све чешће
- · Оригинални материјал више није погодан за примену
- · Купац надограђује на абразивнију формулацију
- · Унутрашња површина цеви је озбиљно истрошена или оштећена
- · Производна линија захтева бољу отпорност на хабање
За захтевне примене, надоградња са конвенционалног нитризованог решења на биметалну цев или вијак од легуре отпорне на хабање може помоћи да се продуже сервисни интервали.
Поправите или замените: Како донети одлуку
Исправна одлука зависи од стварног стања навојне цеви и захтева производње.
Поправка може бити прикладна када:
- · Ношење је ограничено
- · Језгро завртња остаје у добром стању
- · Цијев је и даље у прихватљивој толеранцији
- · Потребе за производњом су умерене
- · Потребна је краткорочна рестаурација
Замена може бити прикладнија када:
- · Производња је значајно опала
- · Притисак је нестабилан
- · Размак је изван прихватљивог опсега
- · Хабање је јако или неравномерно
- · Производни материјал је постао абразивнији
- · Опреми је потребна дугорочна надоградња перформанси
Приликом замене цеви завртња, важно је да не бирате компоненте само на основу пречника завртња. Треба узети у обзир формулацију материјала, модел машине, оригинални цртеж, услове рада и производни циљ.
Које информације су потребне за замену завртња?
Да бисте проценили замену или прилагођену цев за завртње, корисне су следеће информације:
- ·Произвођач и модел екструдера
- · Пречник завртња и укупна дужина
- · Л/Д однос
- · Оригинални цртеж завртња и цеви
- · Тип завртња: једноструки завртањ, конусни двоструки завртањ или паралелни двоструки завртањ
- · Садржај пунила или тип арматуре
- · Захтев за струју
- · Опсег брзине завртња
- · Постојећи материјал завртња и цеви
- · Актуелни проблеми производње
- · Фотографије или мере истрошених компоненти
Ако комплетан цртеж није доступан, стари узорак, фотографије, детаљи са натписне плочице машине и кључне димензије и даље могу да подрже почетну техничку процену.
ПИПЛЛ решења за вијчане цеви
ПИПЛЛ испоручује прилагођена решења за вијке и цеви за примене екструзије пластике, укључујући:
- · Једноструки вијак и цијев
- · Конусни двоструки завртањ и цев
- · Паралелни двоструки вијак и цијев
- · Биметално буре
- · Вијак од легуре отпоран на хабање
- ·ПВЦ цеви за екструзију завртња
- · Вијчана цијев за екструзију листова и профила
- · Замена завртња на основу цртежа или узорака
За похабане компоненте, циљ није само да се репродукују оригиналне димензије. Такође је важно проценити да ли тренутни материјал, ниво пунила и захтеви производње оправдавају надограђено решење до отпорног на хабање.
Закључак
Аистрошени вијак и цевможе постепено смањити излаз, ослабити стабилност притиска, повећати употребу енергије и отежати контролу квалитета производа.
Најчешћи знаци упозорења укључују опадајућу снагу, већу потребну брзину завртња, нестабилан притисак топљења, недоследне производе, видљиво хабање и повећање учесталости одржавања.
Рана инспекција помаже произвођачима да избегну непланиране застоје и донесу информисанију одлуку о поправци или замени. За све пројекте замене, информације о машини, цртежи, детаљи о материјалу и тренутни проблеми у производњи су драгоцени за одабир одговарајућег решења.



