Languages
Вијчана цијев за ПВЦ цеви: Поклапање конусних, паралелних и једношрафских линија
Вијчана цијев за ПВЦ цеви: Поклапање конусних, паралелних и једношрафских линија
Чврсти ПВЦ је неумољив на завртњу. Права архитектура одржава топљење стабилним — погрешна се појављује као црне тачке, пораст и кратак радни век.
Вијчана цијев за ПВЦ цеви · Конусни двоструки вијак · Цијев за завртње за екструзију цијеви
1. Зашто вијчано буре одлучује о квалитету ПВЦ цеви
За проблеме са ПВЦ цевима се често окривљује матрица или формулација. У пракси шраф и цев постављају услове са којима матрица мора да ради: колико смицања материјал види, колико дуго остаје врућ и колико је равномерно пластифициран пре него што стигне до главе.
Чврсти ПВЦ даје врло малу маргину. Он се деградира, а не једноставно омекшава када је преоптерећен, а оштећење није реверзибилно:
·Прекомерно смицање подиже температуру топљења и почиње термичку деградацију
· Неуједначена пластификација производи површинске дефекте и варијације у димензијама
· Дуго или недоследно време боравка изазива црне тачке и промену боје
· Нестабилан притисак топљења се директно претвара у варијацију зида цеви
Због тога је ПВЦ екструзија процес са малим смицањем по дизајну, и зашто је геометрија навојне цеви важнија овде него у већини другихПВЦ апликације . Иста логика важи за читав асортиман производа, одУПВЦ дренажа и водоводна цевдаПВЦ фолија и лим .
КЕИ ИНСИГХТУ екструзији ПВЦ цеви, навојна цев не топи само материјал. Одлучује да ли талина доспе до калупа нетакнута.
2. Три архитектуре на правим ПВЦ цевоводима
Прођите кроз фабрику цеви и видећете три конфигурације шрафова који раде на ПВЦ-у. Они нису заменљиви, и сваки од њих зарађује своје место у различитој тачки у величини и опсегу излаза.
Архитектура Где се уклапа карактер Двоструки конусни завртањ Мала до средње чврста ПВЦ цев и профил Велики унос хране за прах, висока компресија, мало смицање Паралелни двоструки вијак Постројења за цеви, плоче и више формулација велике снаге Константног пречника, модуларан, позитиван транспорт са међусобно повезаним коморама Једноструки вијак Цев великог пречника, полиолефин и специјална цев Једноставније и јефтиније тамо где је обавеза топи и пумпа, а не сложена Избор се врши када се одреди линија и она је фиксирана за век трајања машине. То је важно за резервне делове:конусно цев са двоструким завртњемипаралелна цев са два завртња су различите конфигурације машина, а не две верзије истог дела.
3. Конусни двоструки завртањ: стандард за мање чврсте ПВЦ цеви
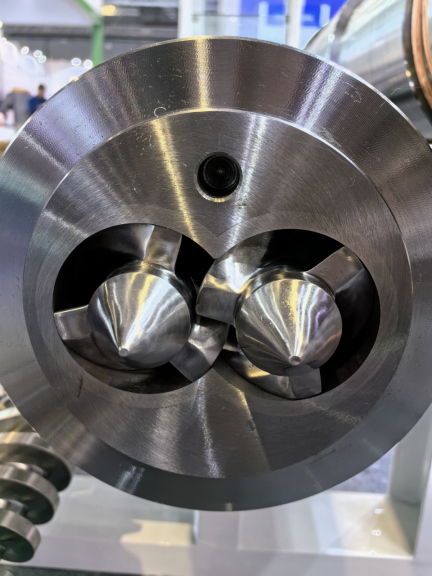
Конусни вијак је разлог зашто ова геометрија доминира ПВЦ-ом. Шраф је велики на крају за довод, што даје великодушно подручје за унос ПВЦ праха мале густине, и сужава се према пражњењу, стварајући компресију постепено, а не у једном кораку.
Пошто је компресија прогресивна, смицање остаје умерено и растоп се не прегрева на путу до матрице. За полимер који се деградира уместо да само омекша, то је цео аргумент.
ПИПЛЛ гради општи ПВЦ конусни опсег по истом принципу. Цијев је искована од једне гредице као интегрална бешавна структура, која уклања прирубничке спојеве гдје растопљени ПВЦ може да цури и деградира. Однос компресије је подешен између 2,5:1 и 3,5:1 како би се темељно пластифицирао без гурања смицања преко тачке где ПВЦ почиње да се разбија.
Конусна цијев са два завртња за ПВЦ ПИПЛЛ спецификација Основни челик 38ЦрМоАлА, са заштићеним јонским нитрирањем Нитрирани слој 0,4 – 0,6 мм на ХВ900 – 1100 Објављени радни век 2 – 3 године у апликацијама са малим пуњењем Однос компресије 2,5:1 – 3,5:1 Радијални клиренс 0,1 – 0,15 мм Контрола температуре 3 – 5 независних грејних зона, један систем вентилације Провера обраде 100% тестирање пре испоруке Примене се крећу даље од обичних цеви: грађевински профили, лимови за оплату, гранулација, ивица и заптивне траке се производе на овој геометрији. Тамо где је цев јако испуњена, иста архитектура се користи са другом легуром - видиКонусна двонавојна цев од полимера високог пуњења .
4. Паралелни двоструки вијак: када цевовод иде паралелно
Паралелне машине одржавају константан пречник завртња дуж целе дужине обраде. Они су модуларни, лакши за одржавање и држе дужу зону обраде са уједначеним преносом обртног момента — због чега се појављују у постројењима са високим учинком и више формулација.
Верзија против ротације је она која је важна за ПВЦ. Његов испреплетени коњугатни дизајн хвата материјал у затвореним коморама у облику слова Ц и механички га гура напред, тако да је транспорт позитиван, а повећање притиска снажно. Директно пуњење ПВЦ прахом постаје практично јер затворене коморе не дозвољавају премошћавање и клизање на које не-позитивни транспорт наилази са прахом, а укупни карактер смицања остаје довољно нежан за чврсти ПВЦ.
ПИПЛЛ паралелно ротирајућа цев са двоструким завртњем Ранге Пречник завртња Φ45 – Φ300 Л/Д однос 16 – 40 (прилагодљиво) Основни материјал 38ЦрМоАлА премијум легирани челик Опције површине Биметална цијев и завртањ, нитрирање, електро-хромирање Типична дужност Цеви, профили, плоче, ВПЦ, СПЦ подови, пелетирање Компатибилност је обично одлучујући фактор између добављача, јер се димензије интерфејса разликују од произвођача машина. ПИПЛЛ гради скупове који директно одговарају уобичајеним верзијама —КрауссМаффеи КМД ,Батенфелд-Синсинати твинЕКС ,Баусано МД ,Тхеисохн КСТС иВебер ДСмеђу њима — уместо да раде по генеричком обрасцу.
За дужност пелетирања и рециклаже на истој архитектури,пелетизирајућа конусна двострука завојна цијев страница покрива варијанте шећерне коцке и варијанте исечених на нити, а рециклиране формулације се рукују сабуре од рециклираног материјалаконфигурацију.
5. Један шраф: где још увек побеђује на цеви
Један шраф је једноставнија машина, а за дугу листу задатака цеви једноставнија је исправна. Тамо где је задатак да се топи и пумпа конзистентан растоп у калуп — уместо да се споји или хомогенизује — једна линија завртња то ради са мање варијабли и нижом ценом.
·ХДПЕ, ПП и ПВЦ ребрасте цеви великог пречника са двоструким зидовима
· УПВЦ цев од пуног зида и цев за заштиту каблова
· Цев за топлу и хладну воду од ПП-Р, ПЕ-РТ и ПЕ-Кс
· Медицинска ПВЦ цев и специјална цев
· ПММА, ПЦ и АБС индустријске цеви
Конфигурације се разликују по дужности. Дизајн шрафова са баријером побољшава ефикасност топљења и хомогенизацију растопа за полиолефинске цеви високог излаза, поређење које вреди прочитати ушраф за баријеру наспрам конвенционалног завртња . Секције за мешање Маддоцк и ананаса обављају хомогенизацију талине где је захтев једноставно уједначеност, а конструкција са жлебовима подржава стабилне чврсте материје које се преносе у линијама високе излазне снаге — компромис између тога и глатког отвора је постављен унапајање са жљебовима у односу на цеви са глатким цевима .
Потпуни опсег рада цеви и цеви, укључујући валовиту, композитну и вишеслојну конструкцију, покривен је подцеви и цеви за екструзију завртња .
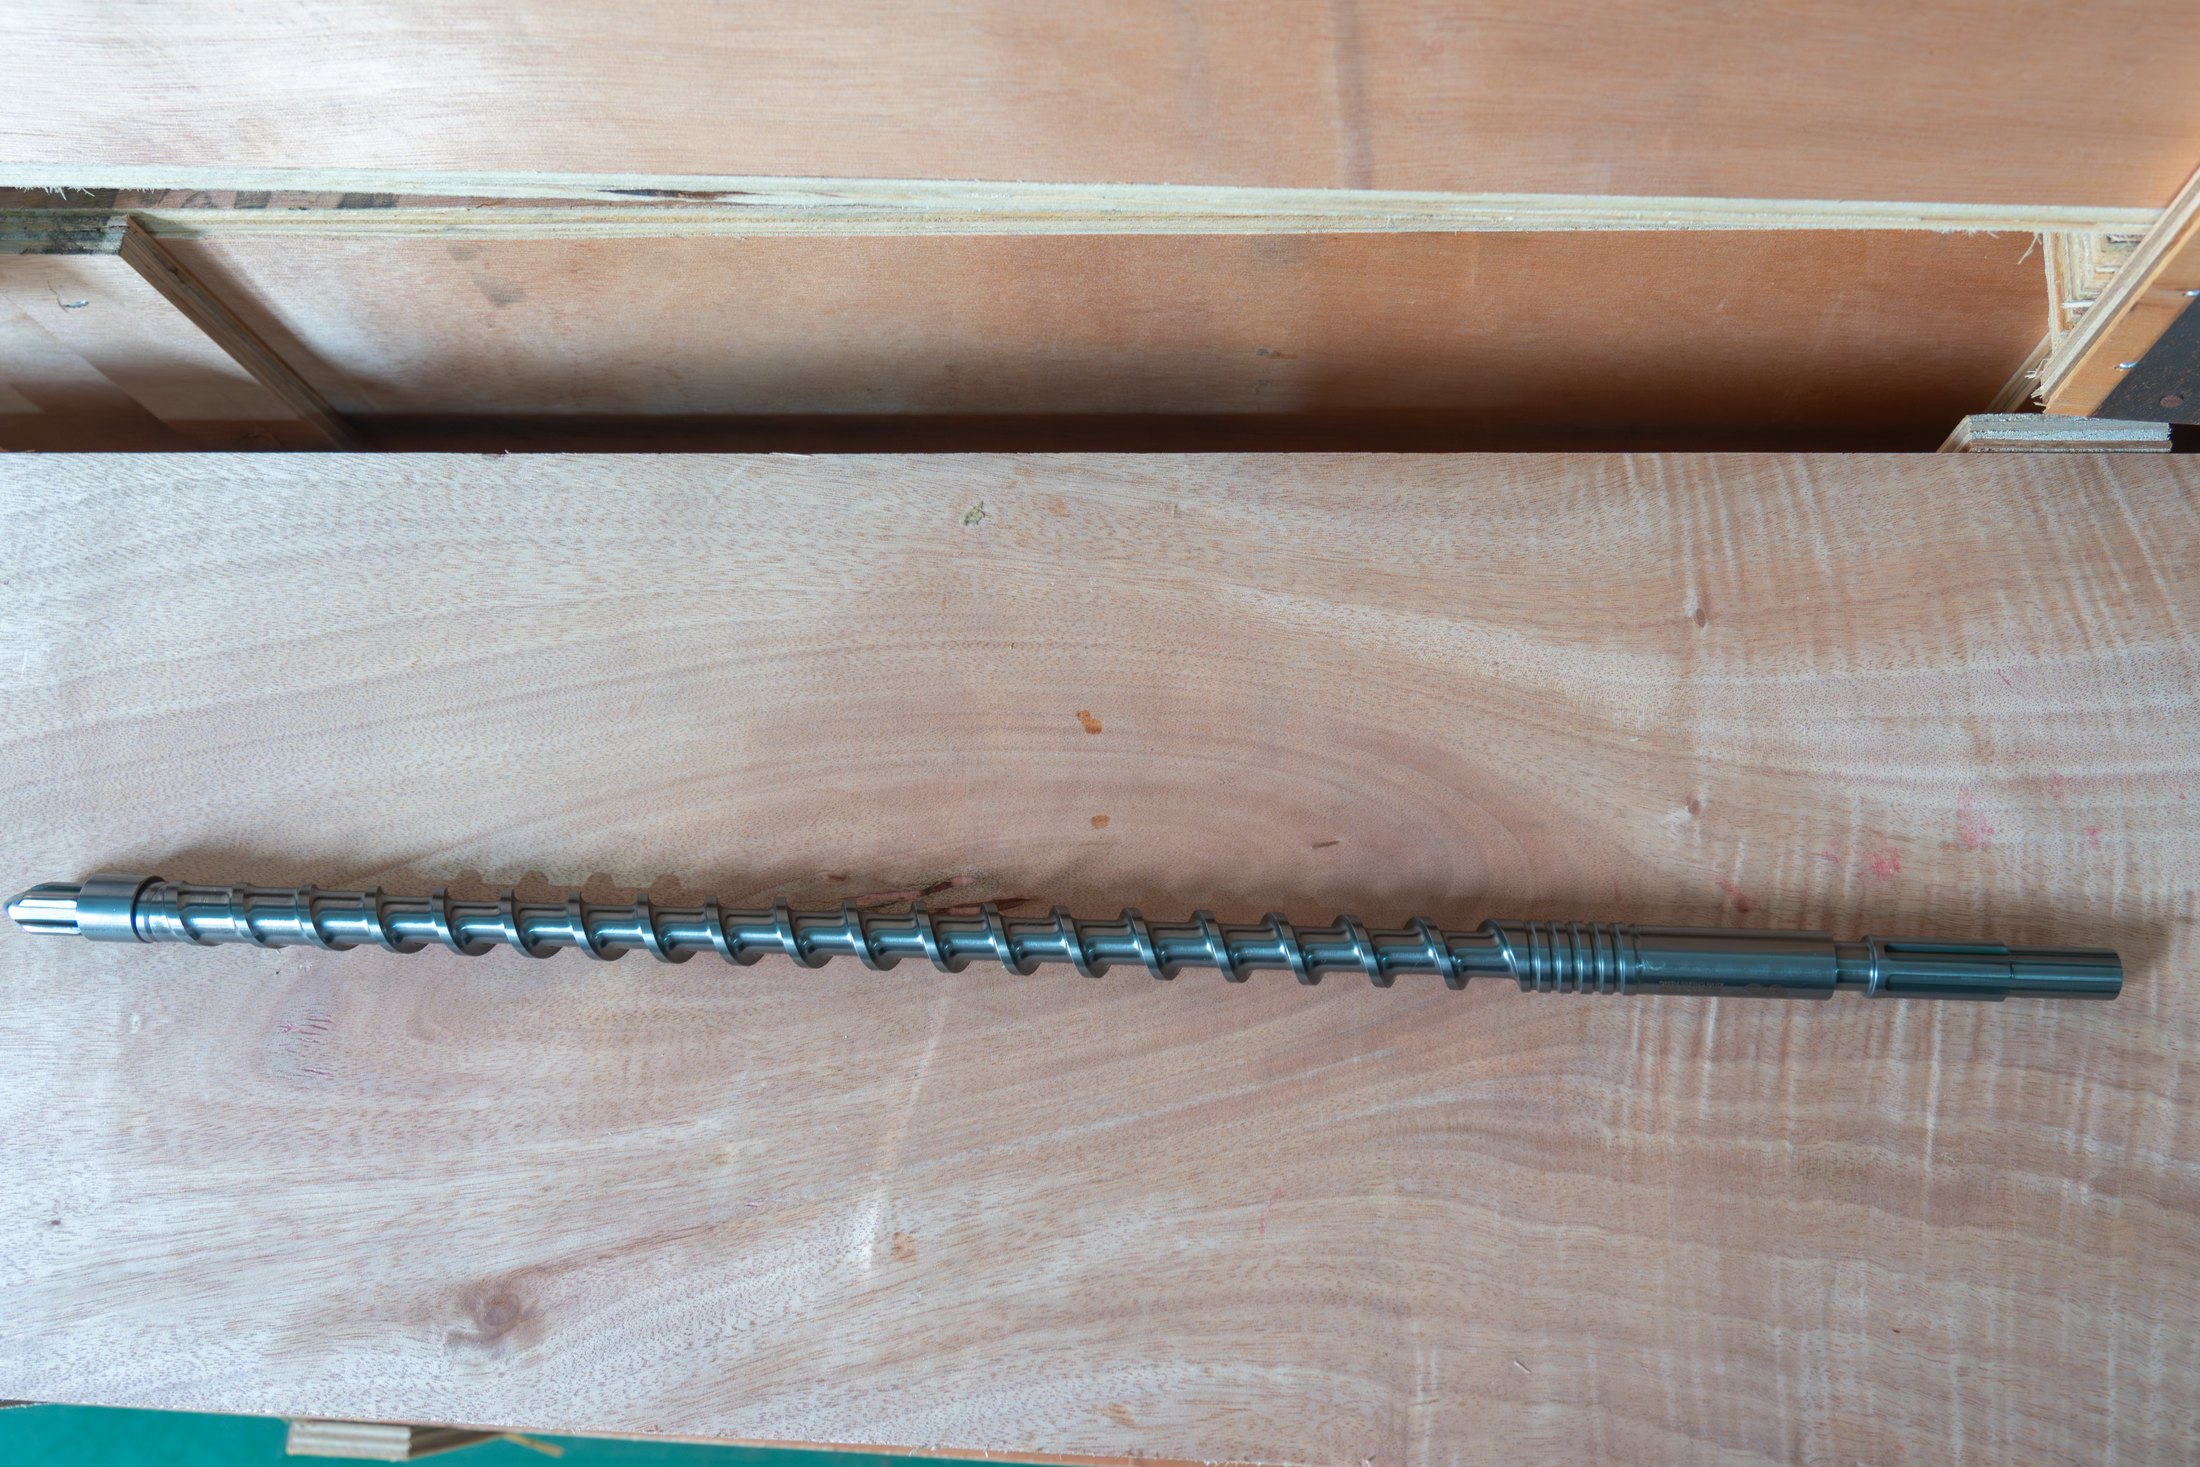
Један вијак и буре за екструзију цеви. Тамо где се дужност топи и пумпа, а не спаја, ово је једноставнији одговор.
6. Одређивање величине цеви према пречнику цеви и излазу
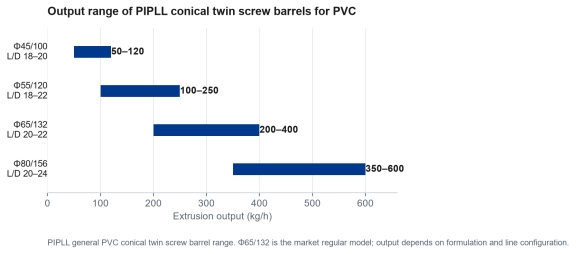
Када се архитектура поправи, распон модела се брзо сужава, јер пречник цеви и циљни излаз заједно одређују величину цеви. Општи ПВЦ конусни асортиман покрива уобичајене прозоре за производњу:
ПИПЛЛ модел Л/Д Излаз Типична примена Φ45/100 18–20 50–120 кг/х Водовод малог пречника, прецизни профил Φ55/120 18–22 100–250 кг/х Средња цев, обичан профил Φ65/132 20–22 200–400 кг/х Тржишни обичан модел, универзална цев и профил Φ80/156 20–24 350–600 кг/х Цев великог пречника, дебели лим Опсег излаза ПИПЛЛ генералних ПВЦ конусних дуплих навојних цеви. Φ65/132 је тржишни регуларни модел; стварни излаз зависи од формулације и конфигурације линије.
Два упозорења на том столу. Прво, бројке описују домет цеви, а не обећање за вашу линију — формулација, дизајн матрице и опрема за низводно померају достижни учинак. Друго, одабир цеви за једну величину „за простор за главу“ није аутоматски сигурнији: велики шраф ради малом брзином са дугим временом задржавања, што је управо оно стање које крути ПВЦ толерише најгоре.
Конусна цијев са двоструким завртњем са унутрашњом облогом, конструкција која омогућава обнављање хабајуће површине.
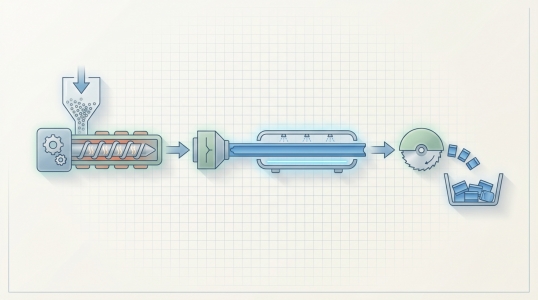
Шема екструзионе линије: резервоар, буре и завртањ, грејање, глава матрице и хлађење. Вијчано буре поставља стање топљења које матрица наслеђује.
КЕИ ИНСИГХТДимензионирајте цијев завртња према дужности коју заправо радите. Предимензионирање ПВЦ шрафа да би се добио простор за главу обично кошта квалитет талине, а не маржу за куповину.
7. Пуњење пунила и слика хабања
Готово ниједна формулација ПВЦ цеви није чиста смола. Калцијум карбонат је најчешће пунило, а његов ниво пуњења - а не пречник цеви - обично одлучује колико дуго трају сет завртња и цеви.
За непуњене и лагано пуњене формулације, нитрирана конструкција је обично довољна: ПИПЛЛ објављује нитрирани слој од 0,4–0,6 мм на ХВ900–1100, са 2–3 године рада у апликацијама са малим пуњењем. Како се оптерећење пунилом повећава, равнотежа се помера. Абразивно хабање се убрзава на летовима иу отвору, а кисели производи разградње додају елемент корозије на врх.
За ту комбинацију постоји биметална конструкција, а слој легуре је оно што се плаћа — ПИПЛЛ даје 1,5–3 мм у зависности од класе, при ХРЦ 50–65 и максималним радним температурама од ≤400°Ц до ≤600°Ц. Избор измеђубиметалне и нитриране конструкцијеје питање дужности, а породица легура за дату формулацију је изложенаизбор биметалних легура . За сам пунило,калцијум карбонат у пластици објашњава шта ради са формулацијом.
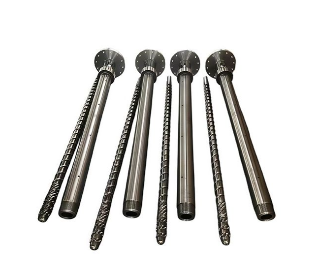
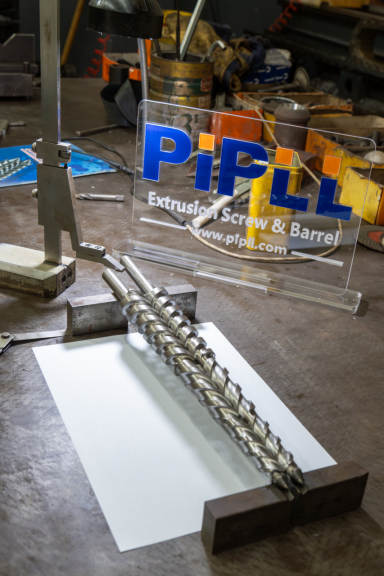
Шраф и његово буре у радионици. На пуњеном ПВЦ-у обе површине носе хабање, због чега одлука о легури покрива пар, а не само цев.
8. Шта се може, а шта не може заменити
Замена је место где је добра линија угрожена. Правила су кратка, а прво је апсолутно.
·Конусно буре не иде у паралелну машину, или обрнуто, без редизајнирања машине
· Завртњи и цев се замењују као одговарајући сет — средишњи растојање, профил и зазор су дизајнирани заједно
· Тврђа легура не надокнађује погрешну геометрију
· Нова цев на истрошеном завртњу не враћа ништа осим налога за куповину
Димензије које се морају ускладити су специфичне: пречник завртња и укупна дужина, однос Л/Д, средишњи растојање, геометрија отвора, положај отвора за довод, распоред грејања и хлађења и веза са мењачем. Нашепаралелна ПВЦ водилица са двоструким завртњем ради кроз ту контролну листу за паралелне машине, а општа логика за било који екструдер је уводич за замену цеви завртња . Тамо где се очекује поновљено хабање, ацев са унутрашњом чауром омогућава обнављање хабајуће површине без замене целе цеви.
КЕИ ИНСИГХТУскладите део са машином, а затим ускладите легуру са формулацијом. Обрнути тај редослед је начин на који пројекти замене иду по злу.
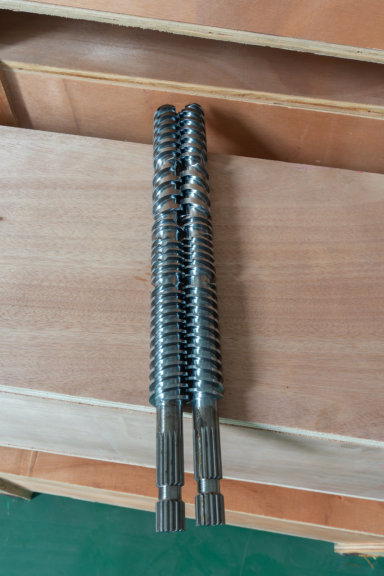
Усклађен паралелни пар шрафова. Веза и централно растојање се разликују између конструкција машина, због чега се заменски сетови подударају, а не са узорком.
9. Мерење истрошеног комплета пре наручивања
Хабање на цеви завртња од ПВЦ-а ретко је уједначено. Зона напајања, зона компресије и област високог притиска се троше различитим брзинама, а мерење само једне позиције може сакрити прави проблем.
·Спољни пречник и стање сваког завртња
· Мерење отвора на неколико позиција дуж цеви
· Размак између завртња и отвора на свакој позицији
· Стање зоне напајања и секције високог притиска
· Врх завртња, жљеб и стање спојнице
· Прикључци за грејање и хлађење бурета
· Фотографије, плус натписна плочица машине и уочени производни проблем
Са тим информацијама, цитат се може изградити на основу мерења, а не на претпоставкама. Без тога, уобичајена резерва је оригинални цртеж — а ако и он недостаје, фотографије и кључне димензије и даље подржавају почетну процену, што је оно што је нашприлагођени процес завртња и цевије дизајниран око. Како цртеж постаје готово буре је покривено исподпроизводни процес ипроизводни капацитет .
10. Симптоми који указују на цев завртња
Веар се најављује пре него што пропадне. Сигнали у наставку не доказују да је цев са завртњем једини узрок — храњење, контрола температуре, матрица и опрема за низводно заслужују проверу — али су то ставили на листу.
· Постепено смањење производње
· За исти резултат потребна је већа брзина завртња
· Нестабилан притисак топљења и пренапонски излаз
· Лоша пластификација, више површинских недостатака
· Повећање варијације дебљине зида
· Видљиво гребање, удубљење или корозија на летовима
· Поновљена поправка исте компоненте
Пренапон има неколико могућих узрока, и товодич за решавање проблема за нестабилан излаз екструзије раздваја узроке на страни завртња од оних на страни процеса. Ако се сумња на хабање, али линија не може да се заустави,инспекција без рушења описује шта се може проверити на месту. Суседна ПВЦ дужност као нпрПВЦ фолија и лим иЕкструзија ПЕТ пахуљица и поновног млевења прати исту логику хабања са различитим температурним прозорима.
Потребна вам је помоћ око цеви са навојем од ПВЦ цеви?
Пошаљите нам модел машине, пречник цеви, формулацију и циљну снагу и ми ћемо препоручити величину и конструкцију бурета. ПИПЛЛ производи конусне и паралелне дупле навојне цеви и појединачне шрафове за ПВЦ цеви, профиле, лимове и линије за гранулацију.
· Опште ПВЦ конусне цеви са двоструким навојем од Φ45/100 до Φ80/156, са стандардним спецификацијама на лагеру
· Компатибилни сетови за Баусано, Вебер, Тхеисохн, Луиги Бандера, Баттенфелд, КрауссМаффеи и друге велике градње
· Нитриране и биметалне опције прилагођене пуњењу пунила и радној температури
Контактирајте нас одмах
Ериц Донг | Суоснивач |ериц@пиплл.цом| ВхатсАпп: +86-15267878906 |ввв.пиплл.цом