






 Languages
Биметални навојни водич за цеви
Шта је биметална навојна цијев?
Предности, избор материјала и упутства за куповину за прераду пластике
Авијчано буреради под континуираним притиском, топлотом, трењем и протоком материјала. Када се у процесу користе абразивна пунила, рециклирани материјал, стаклена влакна, минерална једињења или захтевни производни циклуси, конвенционалне компоненте могу да се троше брже него што се очекивало.
Абиметална навојна цијевје дизајниран да побољша отпорност на хабање унутар отвора цеви. Може бити практична опција када стандардно нитрирано буре више не пружа одговарајући сервисни интервал или стабилне производне перформансе.
Овај водич објашњава шта абиметална навојна цијевје, када је вредно размислити и које информације треба потврдити пре него што наручите.
ДОБИТЕ БЕСПЛАТНУ ПОНУДУ САДА
Шта је биметална навојна цијев?
У обради екструзије и ињекције, терминбиметална навојна цијевобично се односи на цев са основним материјалом високе чврстоће и слојем легуре отпорне на хабање на унутрашњој радној површини. Облога од легуре је намењена заштити отвора који је изложен континуираном контакту са вијком и обрађеним материјалом.
Тачан систем легуре, дебљина слоја, начин производње и коначна својства зависе од машине, материјала и радних услова. Биметална цев није само тврђа верзија стандардне цеви. Одабрани систем материјала и даље мора бити компатибилан са дизајном вијака, температуром обраде, притиском и формулацијом материјала.
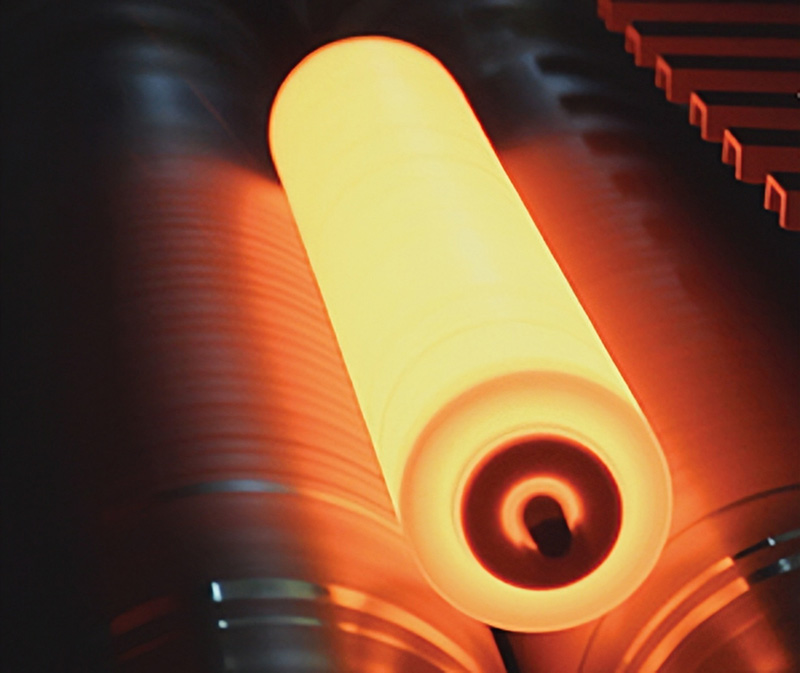
Слика 1. Центрифугално ливење је један производни метод који се користи за формирање биметалног отвора цеви обложеног легуром.Зашто се хабање цеви развија
Отвор цеви је изложен клизном контакту, притиску и сталном кретању материјала током производње. Хабање може постати теже када материјал садржи тврде честице или када услови обраде стварају велико трење и притисак.
Уобичајени фактори који могу убрзати хабање укључују:
- · Висок садржај калцијум карбоната или минералног пунила
- · Стаклена влакна или други материјали за ојачање
- · Рециклирана пластика са контаминацијом или недоследном сировином
- · Дуги континуирани производни циклуси
- · Велики учинак или рад са великом брзином завртња
- · Корозивни адитиви или захтевне формулације полимера
- · Превелик зазор између вијка и цеви изазван претходним хабањем
Како се проврт истроши, излаз може опасти, притисак топљења може постати мање стабилан и може бити потребна већа брзина завртња да би се одржао исти циљ производње.
Биметална бачва у односу на нитрирано буре
Широко се користе и нитриране и биметалне бурад. Одговарајућа опција зависи од стварне примене, а не од једноставног правила да је једно решење увек боље.
Разматрање Нитридед Баррел Биметална бачва Радна површина Нитрирана површинска обрада на материјалу цеви. Слој легуре отпоран на хабање на унутрашњем отвору цеви. Типично уклапање Умерени услови хабања и конвенционалне формулације. Захтевни услови где је потребна дужа отпорност на хабање. Фокус селекције Стандардни услови рада, материјал и машина одговарају. Ниво пуњења, абразивно хабање, сати производње и циљани сервисни интервал. Важна напомена Погодно када су захтеви за хабањем и корозијом умерени. Захтева правилан избор легуре и усклађивање са завртњем и процесом. За многе стандардне примене, нитрирано буре може остати практичан избор. Биметална цев постаје релевантнија када хабање постане стални трошак или када формулација вероватно скрати век трајања конвенционалног отвора.
Када би требало да размислите о биметалном вијчаном бурету?
Биметално решење треба размотрити када постоји јасан проблем у вези са производњом или одржавањем. Типични разлози укључују:
- · Честозамена цеви завртњаили реновирање
- · Постепени губитак производње током производног циклуса
- · Повећање зазора између отвора завртња и отвора цеви
- · Висок садржај абразивног пунила
- · Употреба рециклираних или тешко обрадивих материјала
- · Већи захтеви за континуирану стабилност производње
- · Потреба да се побољша сервисни интервал заменских компоненти
Одлука треба да се заснива на укупним оперативним трошковима, а не само на почетној набавној цени. Ако дужи сервисни интервал смањује време застоја и одржава стабилан учинак, решење са већим перформансама може бити економичније током времена.
Кључни фактори при одабиру биметалне цеви за завртње
1. Формулација материјала
Тип полимера је само један део евалуације. Адитиви, пунила, ојачања, пигменти, рециклирани садржај и стабилизатори могу утицати на услове хабања и корозије. Користан технички упит укључује стварни опис материјала и приближан проценат пунила.
2. Конфигурација машине и завртња
Ново буре мора одговарати екструдеру или машини за убризгавање. Потврдите димензије цеви, пречник завртња, однос Л/Д, отвор за довод, распоред грејања и хлађења, детаље повезивања и оригинални цртеж кад год је то могуће.
3. Систем легуре и начин производње
Слој легуре треба одабрати према врсти хабања и изложености корозији. Не бирајте само по тврдоћи. Легура, метод везивања, завршна обрада унутрашњег отвора и очекивано радно стање треба да се процене заједно.
4. Одговарајуће стање завртња
Постављање нове цеви са јако истрошеним завртњем можда неће вратити очекиване перформансе. Пречник завртња, стање површине и зазор треба истовремено проверити. У зависности од примене, може се узети у обзир и шраф од легуре отпорног на хабање или реконструисани завртањ.
Уобичајене грешке при куповини које треба избегавати
- · Наручивање само према пречнику завртња без потврђивања целог цртежа цеви
- · Одабир најтеже доступне опције без прегледа стања процеса
- · Замена цеви без провере истрошености завртња
- · Игнорисање садржаја пунила или услова рециклираног материјала
- · Поређење компоненти само по цени уместо очекиваног радног века и ризика од застоја
Које информације треба да пошаљете на техничку процену?
- · Произвођач и модел машине
- · Цртеж цеви или детаљна мерења
- · Пречник завртња, дужина цеви и однос Л/Д
- · Формулација материјала и проценат пунила
- · Струјни излаз и опсег брзине завртња
- · Постојећи материјал цеви или површинска обрада
- · Фотографије и мерења истрошених компоненти завртња или цеви
- · Производни проблем који желите да решите
Ако комплетан цртеж није доступан, фотографије, стари узорак, детаљи са натписне плочице машине и кључна мерења могу да подрже прелиминарну процену.
ПИПЛЛ решења за биметалне вијчане цеви
ПИПЛЛ испоручује прилагођене компоненте завртња и цеви за екструзионе апликације. За пројекте са високим степеном хабања, конфигурација цеви се може проценити у складу са стањем материјала, садржајем пунила, структуром машине, потребном излазном снагом и очекиваним животним веком.
Циљ није једноставно користити скупљу компоненту. Одабрати је одговарајуће решење за навојне цеви које подржава стабилну производњу и практичан интервал одржавања.
Закључак
Абиметална навојна цијевможе бити драгоцена надоградња када се конвенционалне цеви пребрзо троше под абразивним или захтевним условима обраде. Тачан избор зависи од формулације материјала, дизајна машине, стања завртња и стварних захтева производње.
Пре наручивања, потврдите цртеж, димензије, информације о материјалу и специфичан проблем хабања или перформанси. Ово олакшава усклађивање система легуре и конструкције цеви са применом.

