Languages
Zmesi vystužené sklenenými vláknami: Špecifikácia skrutky a hlavne
-
-
Zmesi vystužené sklenenými vláknami: Špecifikácia skrutky a hlavne
Kde 20 – 50 % sklenených vlákien skutočne ničí pracovný povrch – a ktorá konštrukcia to prežije.
Plast vystužený sklenenými vláknami · Skrutkový valec PA66 plnený sklom · Valec skrutky z karbidu volfrámu · Abrazívne opotrebenie
-
1. Čo sa vlastne zmení, keď pridáte sklenené vlákno
Zmes plnená sklom nie je tvrdšou verziou neplnenej živice. Vlákna sú krátke, tuhé a oveľa tvrdšie ako oceľ, po ktorej sa kĺžu, a vo väčšine vystužených tried sú prítomné v množstve 20–50 % hmotnosti. Tým sa mení mechanizmus opotrebovania, tepelná história a zároveň riziko kvality, preto abimetalový skrutkový valeckúpené za „clo plné skla“ sa stále môžu vrátiť skôr.
- Dĺžka vlákna je kvalitatívne premenná a skrutka ju môže skrátiť
- Brúsne zaťaženie je tvrdá fáza, nie mäkké plnivo – skôr reže ako leští
- Väčšina zosilnených technických druhov je hygroskopická, takže sušenie a odvetrávanie sa pripájajú k otázke opotrebovania
-
KĽÚČOVÝ POHĽAD
Špecifikácia pre sklenené vlákno znamená špecifikáciu štyroch vecí naraz: odolnosť proti oderu, životnosť vlákna, kontrola vlhkosti a rozmerové prispôsobenie. Kúpa len prvého je bežnou chybou. -
2. Kam škoda skutočne pristane
Na stroji s vystuženou zmesou nie je opotrebovanie rovnomerne rozložené po pracovnej ploche. Sústreďuje sa na štyroch miestach a každé ukazuje na inú časť špecifikácie. Theprechod v režime zlyhaniapokrýva mechanizmy vo všeobecnosti; Nasleduje verzia špecifická pre sklenené vlákna.
Poloha Čo nájdete Prečo sa to deje tu Čo to zmení Skrutkový letový hrebeň Šírka letu opotrebovaná, hrebeň sploštený, vôľa otvorená Najvyššia rýchlosť posuvu proti otvoru, tenký prierez, najhorúcejší kov Letový návar, geometria hrebeňa a zliatina na skrutke – nielen hlaveň Vývrt hlavne, dávkovacia zóna Axiálne ryhovanie a leštený oterový pás, výstup klesá Plne roztavená tavenina plne nabitá vláknami pohybujúca sa pod tlakom Skupina vŕtaných zliatin a hrúbka obloženia pre túto úroveň plniva Sekcia kŕmenia a prvé lety Zaoblené letové hrany, leštený koreň, občasné ryhovanie Studené, nezhutnené granule s vysokým obsahom vlákniny, plus mechanické zaťaženie Geometria podávacej zóny a či je vôbec puzdro podávača tvrdené Skrutkový hrot, spätný ventil, spätný krúžok (vstrekovanie) Erózia tesniacich plôch, spätný únik, nekonzistentná hmotnosť strely Rovnaká brúsna tavenina pretláčaná cez najužšie medzery Materiál hrotu a ventilu, vymenený ako sada so skrutkou -
3. Štyri čísla, ktoré rozhodujú o špecifikácii
Štyri vstupy posúvajú odpoveď viac ako čokoľvek iné v otázke. Ak príde cenová ponuka bez toho, aby bola o ňu požiadaná, zliatina bola zvolená skôr na základe zvyku ako na základe povinnosti.
- Obsah plniva podľa hmotnosti a či ide o sklo, minerál alebo oboje
- Typ vlákna a nominálna dĺžka — nasekaný prameň, frézovaný alebo zmes
- Teplota topenia a či je druh hygroskopický
- Prevádzkové hodiny za rok a servisný interval, ktorý sa snažíte dosiahnuť
Prvé dve nastavujú mieru obrusovania. Druhé dve rozhodujú o tom, či je potrebná trieda odolná voči korózii a zároveň odolná voči oderu, pretože horúca, vlhká, mierne kyslá tavenina napadá niektoré tvrdé zliatiny rýchlejšie ako mäkšia, ale odolnejšia voči korózii. Tento kompromis je podrobne stanovený nasprievodca výberom bimetalickej zliatiny.
-
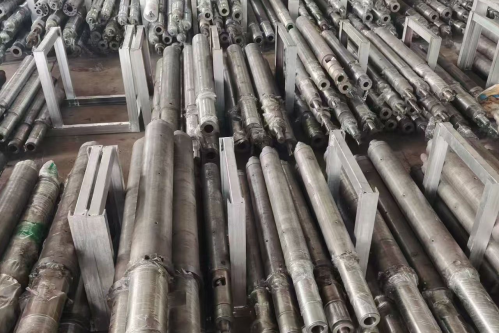
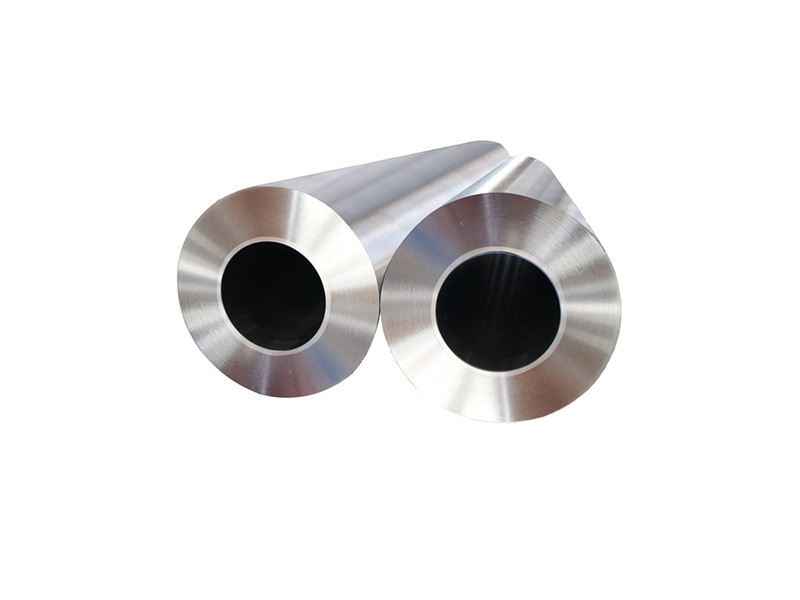
Sudy a skrutky držané v rôznych veľkostiach. Vrstva odolná voči opotrebovaniu je len niekoľko milimetrov vnútornej steny; všetko mimo neho je štruktúrované a opotrebováva sa úplne inou rýchlosťou.
-
4. Prečo „bimetalické“ nie je samo osebe odpoveďou
Toto slovo popisuje konštrukciu, nie úroveň výkonu. Štandardné obloženie na báze odstredivej liatiny a kompozit z karbidu volfrámu sú „bimetalické“ a na 30–50 % sklom vyplnenom PA66 nie sú vzájomne zameniteľné. Publikovaný multiplikátor pre karbidový systém vo vysokom zaťažení sklenených vlákien je zhruba štvor- až šesťnásobok nitridovaného otvoru; železná výstelka špecifikovaná pre nízko až strednú výplň je hlboko pod tým.
Stavebníctvo Pracovná tvrdosť Typická vrstva Najlepšie sedí Kompromis Nitridovaný (trieda 38CrMoAlA) Povrchovo kalené puzdro, nie priebežne kalené Zlomok milimetra puzdra Neplnené a málo plnené druhy komodít Hĺbka puzdra je celý rozpočet na opotrebovanie; po porušení sa opotrebenie zrýchľuje Štandardné bimetalické, na báze železa HRC 58–62 1,5–2,0 mm Všeobecné technické triedy, sklo pod približne 15–20 % Nákladovo efektívne, ale objem karbidu tam nie je pre 30 %+ vlákna Kompozit wolfrám-karbid HRC 65–68 1,0–1,5 mm 30–50 % sklenených alebo uhlíkových vlákien, minerálne plnené technické druhy Tenšia vrstva, vyššie náklady – špecifikácia to musí skutočne potrebovať Na báze niklu, odolné voči korózii HRC 45–50 2,0–3,0 mm Korozívne a abrazívne spolu: nehorľavé, kyslé alebo halogénované druhy Konštrukčne nižšia tvrdosť; vybrať si ho len kvôli oderu je chybná špecifikácia KĽÚČOVÝ POHĽAD
Otázka neznie „je to bimetalické“, ale „ktorá skupina zliatin, pri akej hrúbke vrstvy, na akom komponente“. Dve z týchto troch odpovedí v cenovej ponuke zvyčajne chýbajú. -
5. Strana so skrutkou: tvrdonávar a prečo je na prvom mieste hrebeň
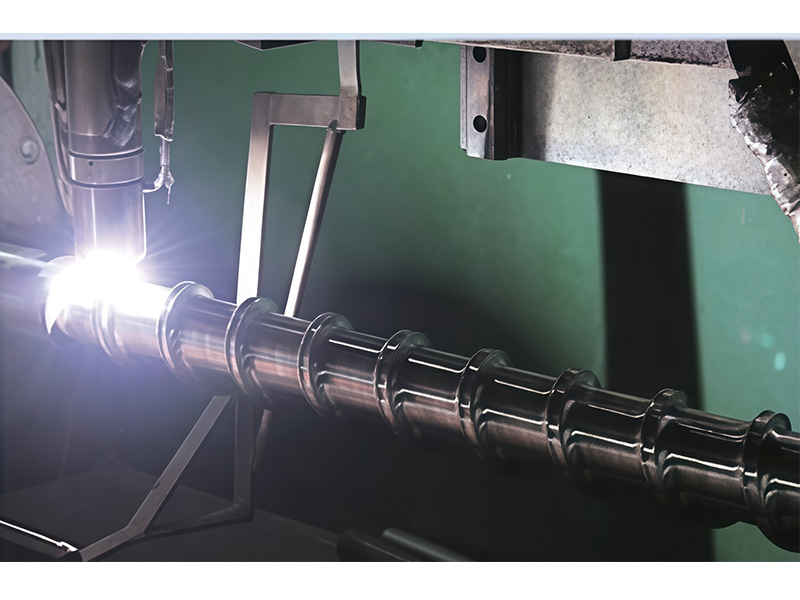
Pri zosilnenej prevádzke skrutka zvyčajne stratí svoju pracovnú plochu skôr ako hlaveň, pretože hrebeň letu spája najvyššiu rýchlosť posuvu s najtenšou časťou. Abimetalová vytláčacia skrutkarieši to nanesením karbidovej vrstvy na lopatku, zvyčajne zváraním PTA alebo laserovým plátovaním, v hrúbke približne 1,5–2,0 mm.
- Vrstva musí byť dostatočne hrubá, aby prežila aspoň raz prebrúsenie
- Musí sa aplikovať na hrebeň a predný bok, nielen na vrch
- Riedenie so základným kovom je to, čo ticho stojí tvrdosť - opýtajte sa, ako sa kontroluje
- Tvrdené lopatky nemôžu byť dokončené rovnakým spôsobom ako obyčajná skrutka; hotový profil sa musí po nanesení odrezať
Tam, kde sa namiesto prestavby vymieňa celá skrutka, acez kalenú skrutkuje niekedy rozumnejšou odpoveďou pre mierne úrovne plniva – opotrebováva sa rovnomerne a dá sa preleštiť za cenu maximálnej odolnosti proti oderu.
-
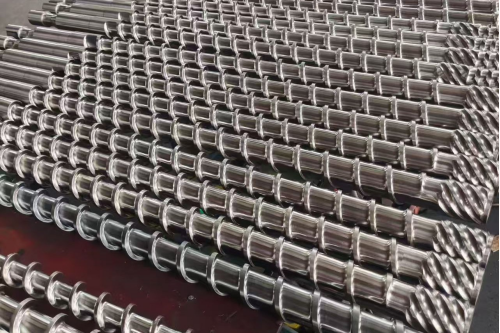
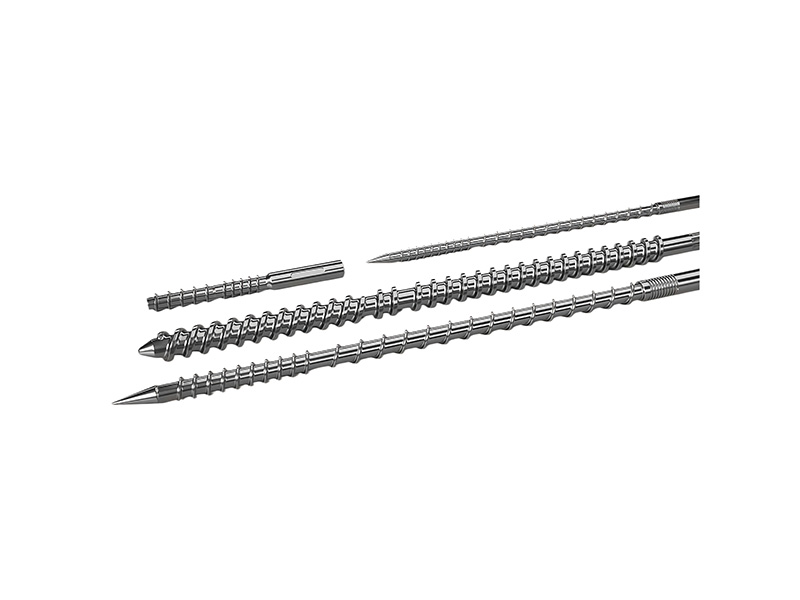
Hotové skrutky usporiadané v stojanoch. Skrutka je postavená pre jednu zmes a jeden stroj; priemer je jediný rozmer, ktorý spoľahlivo zdieľajú dve rôzne úlohy.
-
6. Dĺžka vlákna je špecifikácia kvality, nie len špecifikácia opotrebovania
Toto je časť spracovania sklenených vlákien, ktorej sa venuje najmenej pozornosti pri vyšetrovaní skrutiek a spôsobuje najviac hádok. Výstuž funguje len vtedy, keď sú vlákna dostatočne dlhé; každý miešací prvok s vysokým strihom, každý ostrý prechod kompresie a každé nadmerné nastavenie protitlaku ich skracuje. Výsledkom je diel, ktorý prejde rozmerovou kontrolou a neprejde skúškou pevnosti.
- Dopravné prvky pohybujú materiálom s nízkym šmykom; hnetacie bloky sa miešajú s vláknami s vysokým strihom a lámaním
- Skrutka konfigurovaná na dispergovanie minerálneho plniva bude nadmerne pracovať so sklom plneným druhom
- Spätný tlak a obmedzenie nahromadenia obrazovky zvyšujú šmyk všade, nielen tam, kde ste to zamýšľali
- Drť zo spevneného šrotu nesie už skrátené vlákna; zaobchádzajte s ním ako s iným materiálom
Na linkách s dvojitou skrutkou je to otázka konfigurácie prvkov, popísaná nastránka s dvojitými skrutkovými prvkamia vzložené aplikačné poznámky. Na jednej závitovke ide o kompresný pomer, sekciu miešania a rýchlosť závitovky — orozsah jednej skrutkykde sa robia tieto voľby.
KĽÚČOVÝ POHĽAD
Skrutka, ktorá maximalizuje rozptyl a skrutka, ktorá zachováva dĺžku vlákna, sú rôzne skrutky. Rozhodnite sa, ktorý diel skutočne potrebuje, pred cenovou ponukou, nie po skúške pevnosti. -
7. Geometria skrutiek pre zmesi plnené sklom
Vystužené druhy sú zvyčajne tuhšie, brúsnejšie a menej odolné voči hluchým miestam ako neplnená verzia toho istého polyméru. Geometria vyplýva skôr z toho ako zo všeobecného vzoru „opotrebovacej skrutky“.
- Hlbšie a jemnejšie stlačenie, takže vlákno je zmáčané bez drvenia
- Žiadne ostré schodíky alebo podrezania, kde by materiál mohol sedieť a degradovať
- Bariérové alebo zmiešavacie úseky len tam, kde požiadavka na disperziu odôvodňuje šmyk
- Kŕmna časť, ktorá skutočne dokáže uchopiť klzkú granulu s nízkou objemovou hmotnosťou
Pre zlúčeniny, ktoré sú vysoko plnené a citlivé na teplo,vysoko plniaci polymérový valecapoznámky o spracovaní s vysokým obsahom CaCO3opísať rovnaký geometrický problém zo strany minerálov a zdôvodnenie sa prenáša.
-
8. Sušenie, vetranie a porucha, ktorá vyzerá ako opotrebovanie
PA, PBT a väčšina vystužených technických druhov sú hygroskopické. Vlhkosť prenášaná do taveniny hydrolyzuje polymér a symptómy – bubliny, dutiny, rozprestretie, pokles pevnosti, nekonzistentná hmotnosť výstrelu – sú bežne obviňované zo skrutky a valca. Pred výmenou zliatiny musí byť materiál suchý a stroj to musí dokázať.
- Živica vysušená na stanovený limit vlhkosti a opätovne skontrolovaná po uskladnení, nielen po sušičke
- Odvetrávaný alebo vákuovo odvetraný sud, kde to odôvodňuje trieda a obsah prebrúsenia
- Teplota taveniny meraná na dýze alebo matrici, neodčítaná z regulátora
- Kontrola, že „opotrebenie“ je skutočne rozmerové, nie chemické
Rozdiel je komerčne dôležitý: problém korózie alebo hydrolýzy nemožno vyriešiť kúpou tvrdšej zliatiny a závod nakoniec zaplatí dvakrát. Thestránka aplikácie polyamiduaPE a PP stránkystanoviť, čo každá rodina potrebuje; pre recyklovaný alebo prebrúsený ťažko vystužený materiál začnite odcesta recyklovaného materiálu.
-
9. Čo merať na diele, ktorý vymieňate
Náhrada so zvýšeným zaťažením je len taká dobrá, ako dobré sú výsledky opotrebenia. Päť meraní premení „opotrebovanie“ na špecifikáciu a všetky je možné vykonať pred opätovným zložením stroja.
Meranie Kde Čo vám to hovorí Čo to zmení Skrutkový let OD Po celej dĺžke, každých 100–150 mm Kde hrebeň stratil materiál a koľko Či je skrutka prestavaná alebo vymenená a ktoré zóny potrebujú naváranie ID vývrtu hlavne Rovnaké axiálne polohy ako skrutka Opotrebenie vývrtu a akákoľvek oválnosť Či je hlaveň objímka, vystlaná alebo vymenená Odbavenie OD mínus ID na každej pozícii Číslo, ktoré v skutočnosti riadi výstup a spätný únik Či sa musia obe časti vymeniť spolu Šírka letu na hrebeni Zóny podávania, kompresie a dávkovania Crest wear, ktorý samotný OD skrýva Hrúbka návaru a či je ešte možné prebrúsenie Vzor nosenia — fotografie Každá zóna so stupnicou v ráme Oder verzus korózia verzus mechanické poškodenie Rodina zliatin, nielen tvrdosť zliatin -
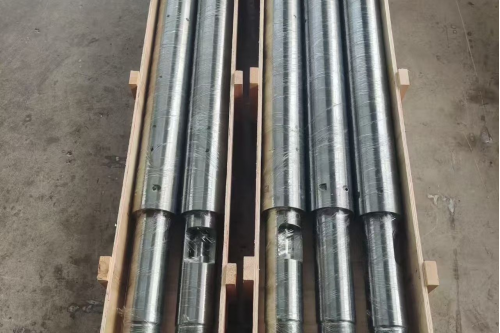
Súpravy skrutiek a hlavne zabalené na odoslanie. Dvojica je špecifikovaná spoločne — vzdialenosť medzi nimi je číslo, ktoré rozhoduje o výstupe a sama o sebe nepatrí ani jednej časti.
-
10. Čo poslať na cenovú ponuku
Posilnené požiadavky na služby zlyhajú zakaždým z rovnakého dôvodu: podrobnosti o stroji prídu bez podrobností o zmesi alebo zmes príde bez dôkazov opotrebenia. Thekontrolný zoznam pre náhradný projektmá dlhú verziu; krátky je nižšie.
- Značka stroja, model a priemer skrutky plus pôvodný výkres, ak existuje
- Trieda živice, typ a percento plniva a podiel prebrúsenia
- Teplota taveniny, výkon, rýchlosť skrutky a prevádzkové hodiny za rok
- Merania v časti 9 a fotografie každej zóny opotrebovania
- Servisný interval, ktorý sa snažíte dosiahnuť, a čo dosiahol posledný diel
Ak je stroj proprietárneho dizajnu, anáhrada zostavená z OEM výkresovje zvyčajne najkratšia trasa avýrobný procesakapacitné stránkyopíšte, ako sa diel vyrába a ako dlho to trvá. Tam, kde sa musí zmeniť geometria aj zliatina,vlastná skrutka a hlaveňtrasa pokrýva pár spolu.
Tiež stojí za to uviesť servisný interval, ktorý požadujete, v mesiacoch, nie v prídavných menách. Vývrt so zvýšeným zaťažením zakúpený na dosiahnutie 24 mesiacov a vývrt zakúpený na dosiahnutie 36 nie je rovnaký nákup abenchmarky očakávaného intervaludať ti niečo na porovnanie.Výrobná stránka PIPLLstanovuje, čo zariadenie dokáže udržať na zliatine, hrúbku vrstvy a geometriu otvoru, čo robí interval skôr záväzkom ako nádejou.
-
✔ Špecialista na skrutky a sudy zo sklenených vlákien | ✔ Karbid volfrámu · Bimetalický · Tvrdený · Priebežne kalený
✔ Geometria prežitia dĺžky vlákna | ✔ Mapovanie opotrebovania · Výmena OEM · Technika servisných intervalov