Jemné prášky sa môžu ťažko podávať cez hlavnú násypku. Mastenec, uhličitan vápenatý, sadze, hydroxid horečnatý, hydroxid hlinitý a podobné materiály môžu premosťovať, plávať alebo sa nerovnomerne posúvať kvôli ich nízkej objemovej hmotnosti.
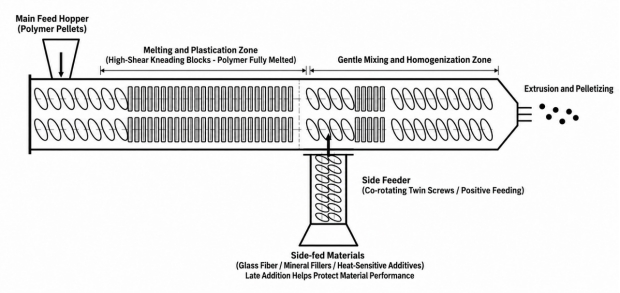
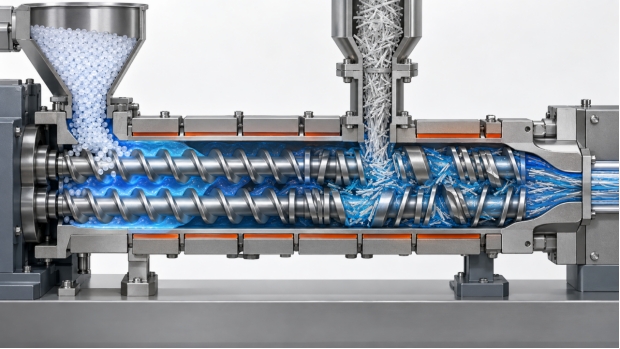
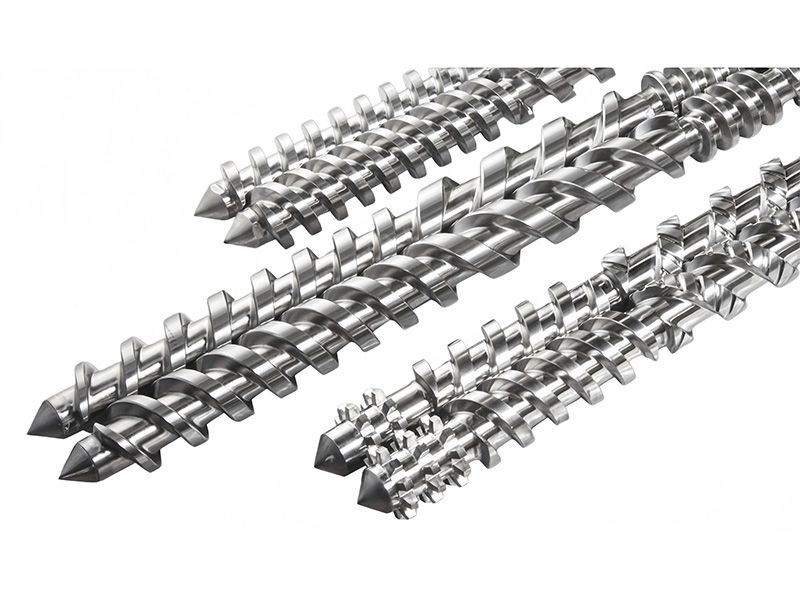
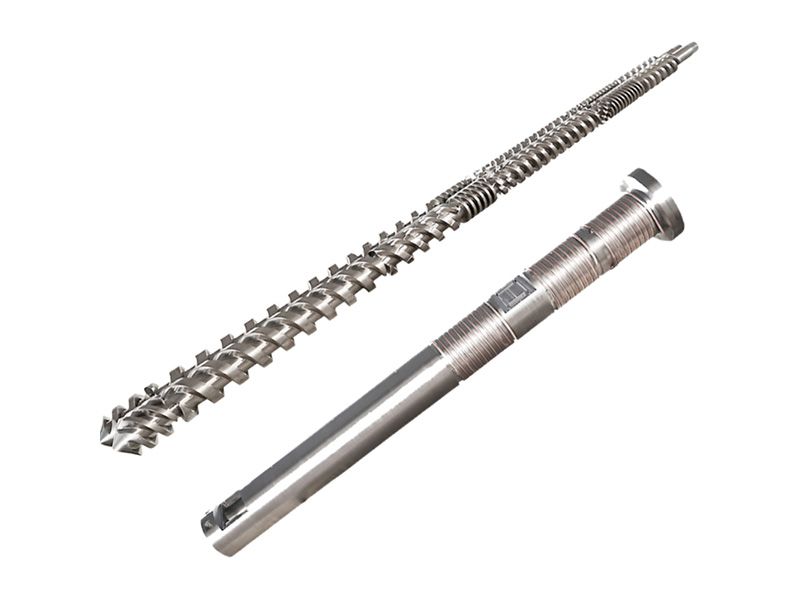
Bočný podávač používa pozitívne dopravné skrutky na tlačenie prášku do hlavného extrudéra. To dáva procesoru väčšiu kontrolu nad rýchlosťou posuvu. V dobre navrhnutej paralelnej dvojitej závitovke a valci pre extrudér musí poloha bočného podávania, otvor valca, konfigurácia závitovky, odvzdušňovacie usporiadanie a tlak taveniny spolupracovať.
Bočný podávač automaticky nevyrieši každý problém s podávaním prášku. Procesnému inžinierovi však poskytuje lepší nástroj na dávkovanie zložitých materiálov do taveniny. To je obzvlášť cenné pri výrobe zmesí s vysokým obsahom plniva a pri výrobe predzmesi plniva, kde nestabilné dávkovanie môže spôsobiť kolísanie hustoty, zlú disperziu, povrchové defekty alebo kolísanie výkonu.
Bočné kŕmenie môže znížiť tepelnú históriu citlivých aditív
Niektoré prísady netolerujú dlhé vystavenie teplu a strihu. V závislosti od zloženia to môže zahŕňať vybrané retardéry horenia, nadúvadlá, reaktívne prísady, systémy červeného fosforu alebo modifikátory citlivé na teplo.
Pridávanie týchto materiálov neskôr v procese môže skrátiť čas, ktorý strávia vo vnútri extrudéra. Prísada stále potrebuje dostatočné premiešanie, aby sa správne dispergovala, ale vyhýba sa úplnému úseku tavenia pred prúdom. Sekcia po prúde preto potrebuje riadené distribučné miešanie, nie nadmerné šmykové namáhanie.
PIPLL môže podporovať zákazníkov s prispôsobenými konfiguráciami skrutkového prvku a hlavne na základe typu živice, balenia aditíva, cieľovej priepustnosti, stavu opotrebovania a skutočnej polohy bočného podávača.
Bočné kŕmenie môže znížiť abrazívne opotrebovanie proti prúdu
Minerálne plnivá sú často abrazívne. Keď tvrdé plnivá prechádzajú cez celú dĺžku extrudéra, môžu zvýšiť opotrebovanie skrutkových prvkov a povrchov valcov, najmä v oblastiach s vysokým strihom.
Pridávanie abrazívneho materiálu cez bočný podávač znižuje vzdialenosť, ktorú prechádza cez hlavný extrudér. Tým sa neodstráni opotrebovanie. Zóna bočného prívodu a následné zmiešavacie sekcie stále vyžadujú vhodný výber materiálu a ochranu proti opotrebovaniu. Môže však znížiť opotrebovanie v taviacej zóne proti prúdu, ktorému sa dá vyhnúť.
Tu je bimetalický
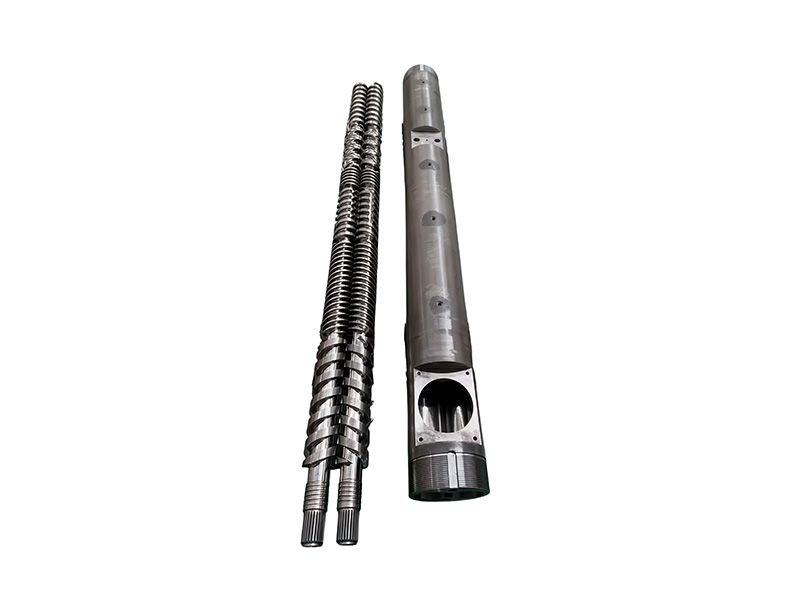
paralelná dvojskrutková hlaveňmožno zvážiť. Správne riešenie suda závisí od typu plniva, naplnenia plniva, rýchlosti závitovky, priepustnosti, polyméru a očakávaných prevádzkových hodín. Bimetalický roztok je zvyčajne relevantnejší pre abrazívne alebo korozívne podmienky ako pre formulácie s nízkym opotrebovaním.
Ako bočné podávanie ovplyvňuje dizajn skrutky a hlavne
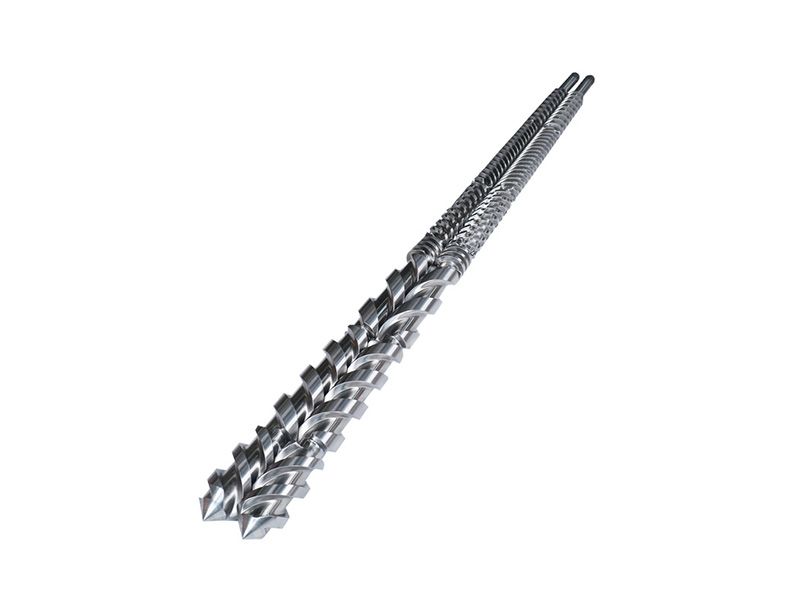
Pri výbere alebo výmene paralelného dvojzávitovkového valca je potrebné zvážiť bočné podávanie. Bočný podávací otvor nie je izolovaný komponent. Ovplyvňuje rozloženie celého procesu.
Materiál hlavne a odolnosť proti opotrebovaniu
Vysoké minerálne zaťaženie, vystužené plasty a korozívne formulácie môžu vyžadovať materiály valcov odolnejšie voči opotrebovaniu. Výrobca závitovky bimetalového extrudéra by mal vyhodnotiť skutočné zloženie namiesto odporúčania rovnakého materiálu pre každú aplikáciu.
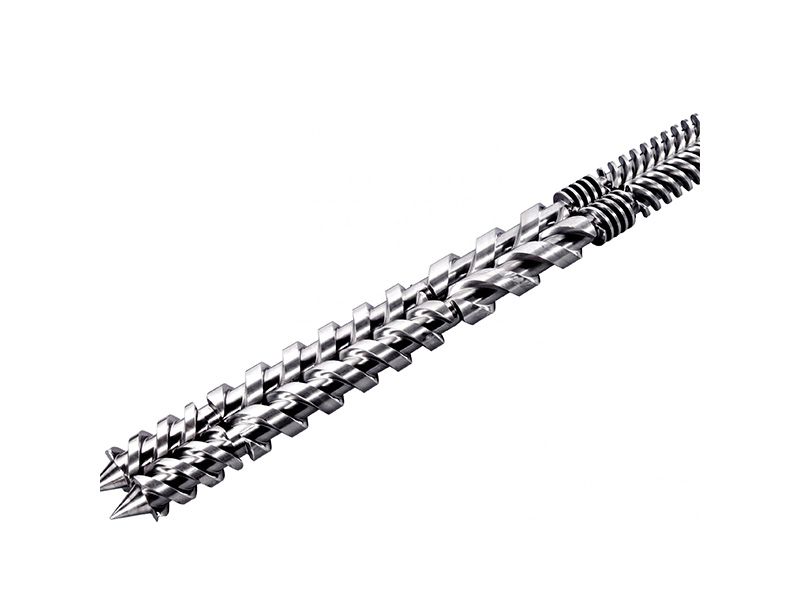
Konfigurácia skrutkových prvkov
Predná časť musí pred bočným podávaním spoľahlivo roztaviť základný polymér. Sekcia po prúde musí rozptýliť pridaný materiál bez vytvárania zbytočného šmyku, nadmerného tlaku alebo slabého zadržiavania vlákien.
Dizajn bočného napájacieho portu
Otvor musí umožniť stabilný vstup materiálu a zabrániť nežiaducemu spätnému toku. Mala by zodpovedať konfigurácii skrutiek, úrovni naplnenia, profilu tlaku a kapacite bočného podávača.
Odvzdušnenie a odplynenie
Niektoré zmesi s bočným podávaním potrebujú odvzdušňovaciu časť na odstránenie vlhkosti, vzduchu alebo prchavých látok. Poloha odvzdušňovania musí byť zvolená opatrne, aby sa zabránilo preneseniu prášku alebo úniku taveniny.
Kompatibilita výmeny
Pri výmene opotrebovaných dielov by spracovatelia mali poskytnúť výkres valca, výkresy skrutiek alebo vzorky, značku stroja, priemer skrutky, stredovú vzdialenosť, pomer LD, živicu, výstup a polohu bočného podávania. To pomáha vlastnému výrobcovi závitovky extrudéra vyhodnotiť kompatibilitu pred výrobou.
Parallel Twin Screw Barrel a Conical Twin Screw Barrel
Otázka paralelného alebo kónického valca s dvojitou skrutkou závisí od aplikácie. Paralelný dvojzávitovkový valec sa široko používa pri miešaní, predzmesi, vystužených technických plastoch, reaktívnej extrúzii a vysokovýkonnom miešaní. Je obzvlášť vhodný pre aplikácie, ktoré vyžadujú flexibilnú konfiguráciu skrutiek a viacero procesných zón, vrátane bočného podávania a odvzdušňovania.
Kužeľový dvojzávitovkový valec sa bežne používa v PVC profiloch, rúrkach a súvisiacich aplikáciách, kde sa lisovanie materiálu a charakteristiky spracovania líšia. Na bočné podávanie sklenených vlákien, plnív a prísad pri kompaundácii je všeobecne bežnejšou voľbou súbežne sa otáčajúca paralelná dvojzávitovková plošina.
Ako si vybrať výrobcu paralelnej dvojitej skrutky
Opýtajte sa dodávateľa:
·Môžete skontrolovať naše nakladanie materiálu a plniva?
· Môžete vyrobiť podľa pôvodného výkresu alebo vzorky?
· Aký materiál hlavne sa odporúča pre naše podmienky opotrebovania a korózie?
· Môžete podporiť časti valca s bočným podávaním a zodpovedajúce skrutkové prvky?
· Ako ovládate rozmery, tvrdosť a kompatibilitu zostavy?
PIPLL pracuje ako vlastný výrobca závitoviek extrudéra a dodávateľ OEM valca extrudéra pre aplikácie na vytláčanie plastov. Náš tím môže pred odporúčaním náhradného riešenia skontrolovať opotrebované komponenty, údaje o stroji, materiálové podmienky a výrobné požiadavky.
Často kladené otázky
Je potrebné bočné podávanie pre každý dvojzávitovkový extrudér
Nie. Jednoduché formulácie môžu efektívne fungovať len s hlavným kŕmením. Bočné podávanie je najužitočnejšie, keď je materiál citlivý na strih, ťažko sa podáva, citlivý na teplo, abrazívny, má nízku hustotu alebo sa lepšie pridáva po roztavení základného polyméru.
Vyžaduje bočné podávanie vždy bimetalový paralelný dvojzávitovkový valec
Nie. Bimetalický
paralelná dvojskrutková hlaveňsa vyberá podľa rizika opotrebenia a korózie, nielen preto, že je nainštalovaný bočný podávač. Vysoký obsah plniva, sklenené vlákno, minerálny prášok a korozívne prísady sú dôležitými faktormi na vyhodnotenie.
Dokáže PIPLL vyrobiť kompletnú paralelnú dvojitú závitovku a valec pre extrudér
áno. PIPLL dodáva zákazkové riešenia skrutiek a valcov, vrátane paralelných dvojskrutkových valcových sekcií, skrutkových prvkov a možností odolných voči opotrebovaniu pre kompaundáciu, predzmes, PVC, PE, PP a technické vytláčanie plastov.
Aké informácie potrebuje PIPLL pre náhradnú cenovú ponuku
Uveďte značku a model stroja, priemer skrutky, pomer LD, stredovú vzdialenosť, pôvodný výkres alebo vzorku, spracovávaný materiál, výstup, rýchlosť skrutky, miesto bočného podávania a fotografie opotrebovaných dielov. To umožňuje PIPLL odporučiť vhodnejšie riešenie skrutky a valca.
Záver
Bočné kŕmenie poskytuje miešačom kontrolovanejší spôsob pridávania materiálov, ktoré sú krehké, ťažko podávateľné, citlivé na teplo, abrazívne alebo potrebné až po roztavení základného polyméru.
V prípade zmesí sklenených vlákien, vysoko plnených predzmesí, formulácií spomaľujúcich horenie a technických plastov môže stratégia správneho podávania zlepšiť riadenie procesu a zároveň pomôcť zvládnuť opotrebovanie a konzistenciu produktu.
Ak vaša linka používa súbežne sa otáčajúci paralelný dvojzávitovkový valec a plánujete vymeniť opotrebované skrutkové prvky alebo časti valca, kontaktujte spoločnosť PIPLL s podrobnosťami o vašom stroji a informáciami o materiáli. Môžeme pomôcť posúdiť zónu bočného podávania, stav opotrebovania a vhodnú konfiguráciu výmeny.







 Languages