Languages
Skrutkový sud z PVC: Zodpovedajúce kužeľové, paralelné a jednoskrutkové vedenia
Skrutkový sud z PVC: Zodpovedajúce kužeľové, paralelné a jednoskrutkové vedenia
Pevné PVC je na skrutke neúprosné. Správna architektúra udržuje taveninu stabilnú – tá nesprávna sa prejavuje ako čierne škvrny, rázy a krátka životnosť.
PVC rúrkový skrutkový valec · kužeľová dvojitá skrutka · vytláčací skrutkový valec
1. Prečo skrutkový valec rozhoduje o kvalite PVC potrubia
Problémy s PVC rúrkami sú často obviňované najskôr z matrice alebo zloženia. V praxi skrutka a hlaveň nastavujú podmienky, s ktorými musí matrica pracovať: koľko šmyku materiál vidí, ako dlho zostáva horúci a ako rovnomerne je plastifikovaný predtým, ako dosiahne hlavu.
Pevné PVC poskytuje veľmi malú rezervu. Pri prepracovaní sa skôr degraduje ako len zmäkne a poškodenie nie je reverzibilné:
·Nadmerný strih zvyšuje teplotu taveniny a spúšťa tepelnú degradáciu
· Nerovnomerná plastifikácia spôsobuje povrchové defekty a rozmerové variácie
· Dlhý alebo nestály čas zotrvania spôsobuje čierne škvrny a zmenu farby
· Nestabilný tlak taveniny sa premieta priamo do zmeny steny potrubia
To je dôvod, prečo je vytláčanie PVC procesom s nízkym strihom už od návrhu, a preto je tu geometria valca závitovky dôležitejšia ako vo väčšine inýchPVC aplikácie . Rovnaká logika platí pre celý sortiment, odOdtokové a vodovodné potrubie z PVCdoPVC fólia a plachta .
KĽÚČOVÝ POHĽADPri vytláčaní rúr z PVC závitovkový valec nielen roztaví materiál. Rozhoduje, či sa tavenina dostane do formy neporušená.
2. Tri architektúry na skutočných potrubiach z PVC
Prejdite sa závodom na výrobu rúr a uvidíte tri konfigurácie skrutiek, ktoré vykonávajú povinnosť PVC. Nie sú zameniteľné a každý si zasluhuje svoje miesto na inom mieste v rozsahu veľkosti a výkonu.
Architektúra Kde sa to hodí Charakter Kónická dvojitá skrutka Malá až stredne tuhá PVC rúrka a profil Veľký prívod krmiva pre prášok, vysoká kompresia, nízky strih Paralelná dvojitá skrutka Vysokovýkonné zariadenia na výrobu rúr, dosiek a viaczložkových prípravkov Konštantný priemer, modulárna, pozitívna doprava s blokovanými komorami Jedna skrutka Rúrka s veľkým priemerom, polyolefín a špeciálna rúrka Jednoduchšie a lacnejšie, kde je povinnosťou tavenina a čerpadlo, nie zmes Voľba sa vykoná, keď je špecifikovaná linka, a je pevná po celú dobu životnosti stroja. Pre náhradné diely záleží:kónický dvojzávitovkový valecaparalelný dvojzávitovkový valec sú rôzne konfigurácie stroja, nie dve verzie tej istej časti.
3. Kónická dvojitá skrutka: štandard pre menšie tuhé PVC rúrky
Kužeľová skrutka je dôvodom, prečo táto geometria dominuje PVC. Skrutka je na podávacom konci veľká, čo poskytuje veľkorysú plochu pre vstup PVC prášku s nízkou objemovou hustotou, a smerom k vypúšťaniu sa zužuje a vytvára kompresiu postupne, nie v jednom kroku.
Pretože kompresia je progresívna, strih zostáva mierny a tavenina sa na ceste k matrici neprehrieva. Pre polymér, ktorý sa degraduje namiesto toho, aby len zmäkol, je to celý argument.
PIPLL stavia všeobecný kužeľový rad PVC na rovnakom princípe. Hlaveň je vykovaná z jedného predvalku ako integrálna bezšvová konštrukcia, ktorá odstraňuje prírubové spoje, kde môže roztavený PVC presakovať a degradovať. Kompresný pomer je nastavený medzi 2,5:1 a 3,5:1, aby sa dôkladne zmäkčila bez pretláčania šmyku za bod, kde sa PVC začína rozkladať.
Kužeľový dvojskrutkový valec na PVC Špecifikácia PIPLL Základná oceľ 38CrMoAlA, s patentovanou iónovou nitridáciou Nitridovaná vrstva 0,4 – 0,6 mm pri HV900 – 1100 Zverejnená životnosť 2 – 3 roky v aplikáciách s nízkou náplňou Kompresný pomer 2,5:1 – 3,5:1 Radiálna vôľa 0,1 – 0,15 mm Regulácia teploty 3 – 5 nezávislých vykurovacích zón, systém jednoduchého vetrania Kontrola obrábania 100% testovanie pred odoslaním Aplikácie presahujú rámec obyčajných rúr: stavebné profily, plechy na debnenie, granulácia, olepovanie hrán a tesniace pásy sa vyrábajú na tejto geometrii. Tam, kde je potrubie silne vyplnené, je použitá rovnaká architektúra s inou zliatinou – viďvysoko plniaci polymérový kužeľový dvojzávitovkový valec .
4. Paralelná dvojitá skrutka: keď potrubie ide paralelne
Paralelné stroje udržujú konštantný priemer skrutky po celej dĺžke spracovania. Sú modulárne, ľahšie sa udržiavajú a majú dlhšiu spracovateľskú zónu s rovnomerným prenosom krútiaceho momentu – preto sa objavujú vo vysokovýkonných a multiformulačných závodoch.
Verzia s protibežnou rotáciou je tá, ktorá je dôležitá pre PVC. Jeho dizajn vzájomne prepojeného konjugátu zachytáva materiál v uzavretých komorách v tvare C a posúva ho dopredu mechanicky, takže doprava je pozitívna a nárast tlaku je silný. Priame podávanie PVC prášku sa stáva praktickým, pretože uzavreté komory neumožňujú premostenie a skĺznutie, do ktorého sa s práškom dostane nesilná doprava, a celkový charakter šmyku zostáva dostatočne jemný pre tvrdé PVC.
PIPLL protibežný paralelný dvojskrutkový valec Rozsah Priemer skrutky Φ45 – Φ300 pomer L/D 16 – 40 (prispôsobiteľné) Základný materiál Prémiová legovaná oceľ 38CrMoAlA Možnosti povrchu Bimetalový valec a skrutka, nitridovanie, elektrochromovanie Typická povinnosť Rúry, profily, dosky, WPC, SPC podlahy, peletizácia Kompatibilita je zvyčajne rozhodujúcim faktorom medzi dodávateľmi, pretože rozmery rozhrania sa líšia podľa výrobcu stroja. PIPLL zostavuje sady tak, aby sa priamo zhodovali s bežnými zostavami –KraussMaffei KMD ,Battenfeld-Cincinnati twinEX ,MUDr. Bausano ,Onisohn XTS aWeber DSmedzi nimi – namiesto toho, aby vychádzali zo všeobecného vzorca.
Pre peletizáciu a recykláciu na rovnakej architektúre,peletizačný kužeľový dvojzávitovkový valec strana pokrýva varianty v tvare kocky cukru a rezaného vlákna a recyklované formulácie sa spracúvajú pomocousud z recyklovaného materiálukonfigurácia.
5. Jedna skrutka: kde stále vyhráva na potrubí
Jedna skrutka je jednoduchší stroj a pre dlhý zoznam potrubí je jednoduchšie jednoduchšie. Tam, kde je úlohou roztaviť a načerpať konzistentnú taveninu do formy – skôr než zlúčiť alebo homogenizovať – to robí jediná závitovková linka s menším počtom premenných a nižšími nákladmi.
·Dvojplášťová vlnitá rúra z HDPE, PP a PVC s veľkým priemerom
· Plnostenná plastová rúrka a rúrka na ochranu káblov
· Potrubie teplej a studenej vody z PP-R, PE-RT a PE-X
· Lekárska PVC trubica a špeciálna trubica
· Priemyselná trubica z PMMA, PC a ABS
Konfigurácie sa líšia podľa povinnosti. Konštrukcia bariérovej skrutky zlepšuje účinnosť tavenia a homogenizáciu taveniny pre vysokovýkonné polyolefínové rúry, porovnanie, ktoré stojí za prečítaniebariérová skrutka oproti konvenčnej skrutke . Miešacie sekcie Maddock a ananás zvládajú homogenizáciu taveniny, kde je požiadavka jednoducho jednotná, a drážkovaná konštrukcia podávania podporuje stabilnú dopravu pevných látok vo vysokovýkonných linkách – kompromis medzi tým a hladkým vývrtom je stanovený vdrážkovaný posuv oproti hlavni s hladkým vývrtom .
Zahŕňa celý rozsah prevádzky rúr a rúrok, vrátane vlnitej, kompozitnej a viacvrstvovej konštrukciezávitovkové sudy na vytláčanie rúr a rúr .
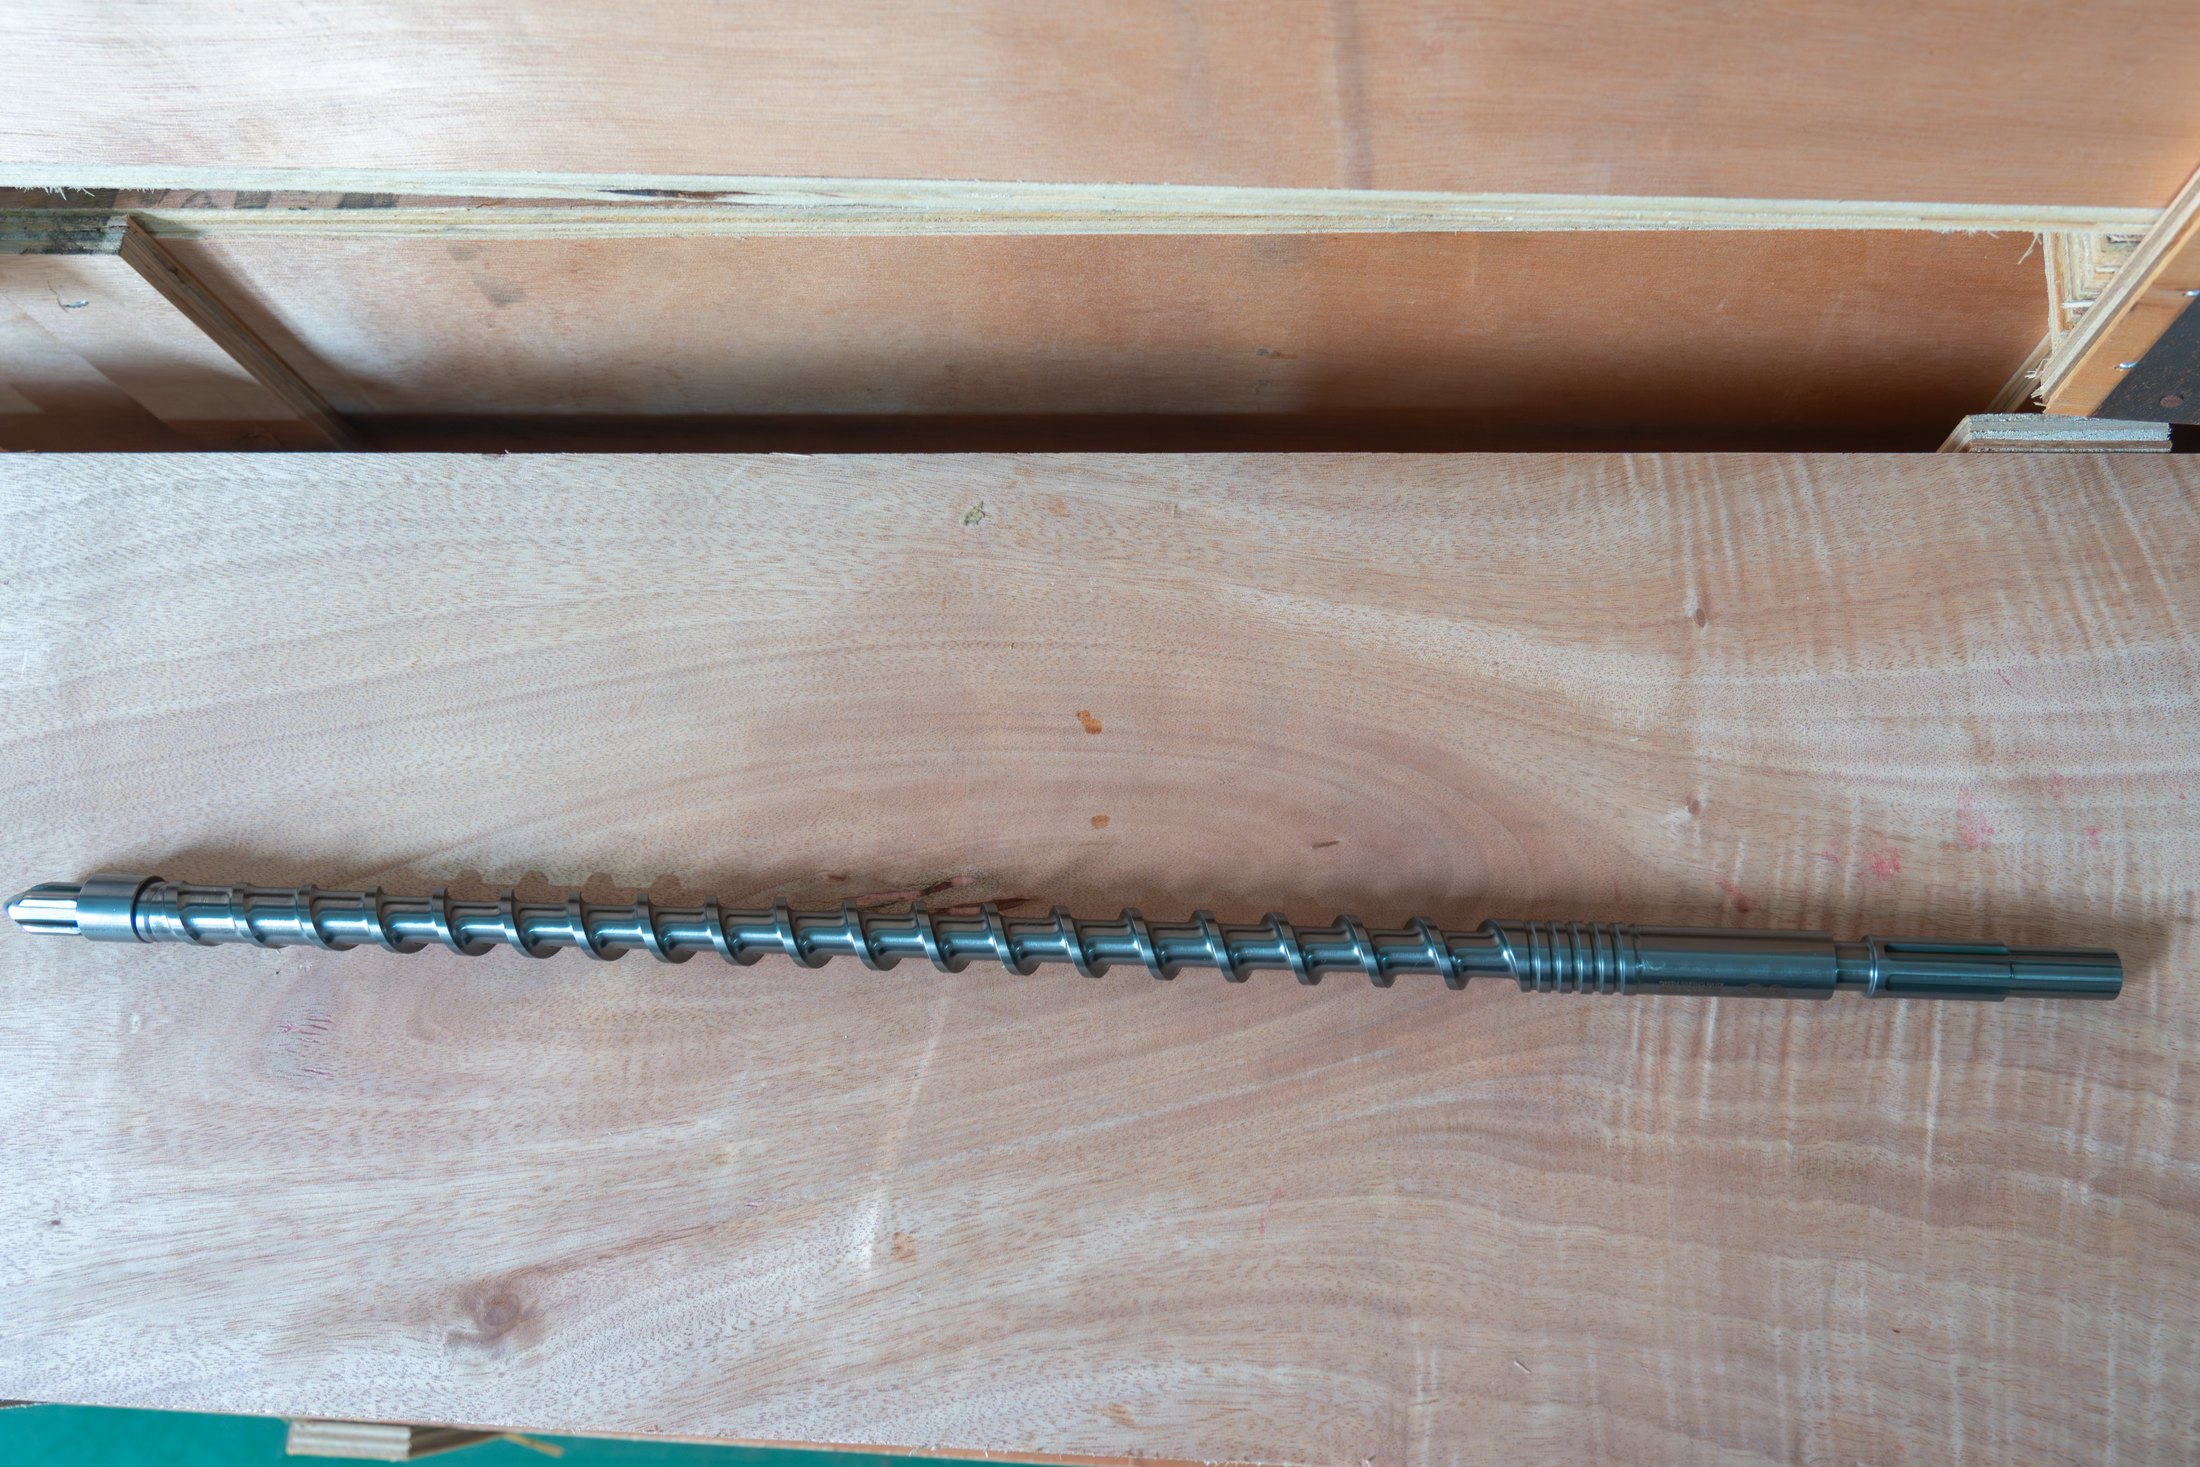
Jedna skrutka a valec na vytláčanie rúr. Tam, kde je povinnosťou skôr tavenie a čerpanie ako zlučovanie, je toto jednoduchšia odpoveď.
6. Dimenzovanie valca podľa priemeru potrubia a výkonu
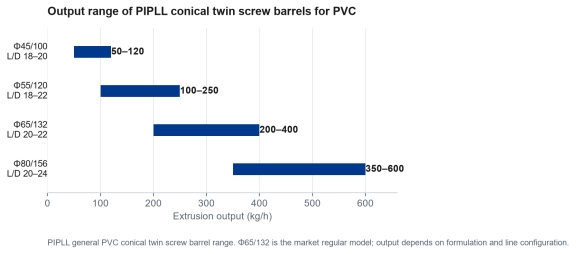
Akonáhle je architektúra pevná, modelový rad sa rýchlo zužuje, pretože priemer potrubia a cieľový výstup spolu určujú veľkosť hlavne. Všeobecný kužeľový sortiment PVC pokrýva bežné výrobné okná:
PIPLL model L/D Výstup Typická aplikácia Φ45/100 18-20 50-120 kg/h Potrubie s malým priemerom, presný profil Φ55/120 18-22 100–250 kg/h Stredná rúrka, obyčajný profil Φ65/132 20-22 200-400 kg/h Trhový bežný model, univerzálna rúra a profil Φ80/156 20-24 350–600 kg/h Rúrka s veľkým priemerom, hrubý plech Výkonový rozsah PIPLL všeobecných PVC kužeľových dvojskrutkových sudov. Φ65/132 je bežný model na trhu; skutočný výkon závisí od receptúry a konfigurácie linky.
Dve upozornenia na tomto stole. Po prvé, čísla popisujú rozsah hlavne, nie sú prísľubom pre vašu líniu – formulácia, dizajn matrice a následné vybavenie, to všetko posúva dosiahnuteľný výstup. Po druhé, výber valca o jednu veľkosť vyššieho „pre svetlosť“ nie je automaticky bezpečnejší: príliš veľká skrutka beží pri nízkej rýchlosti s dlhou dobou zdržania, čo je presne ten stav, ktorý tvrdé PVC znáša najhoršie.
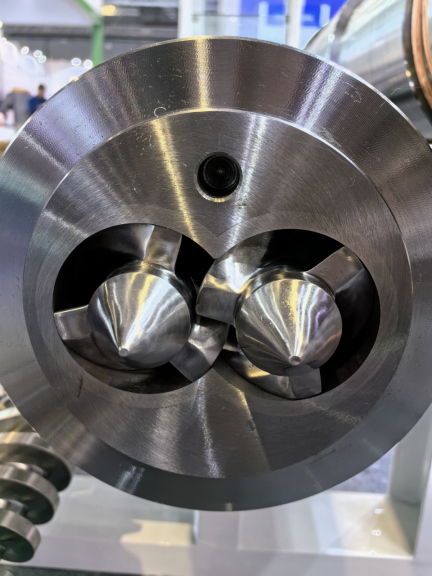
Kužeľový dvojskrutkový valec s vnútorným vložkovým puzdrom, konštrukciou, ktorá umožňuje obnovu opotrebnej plochy.
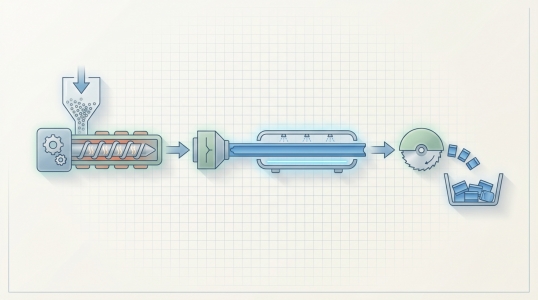
Schéma extrúznej linky: násypka, valec a závitovka, ohrev, lisovacia hlava a chladenie. Skrutkový valec nastavuje stav taveniny, ktorý matrica zdedí.
KĽÚČOVÝ POHĽADVeľkosť valca skrutky podľa výkonu, ktorý skutočne prevádzkujete. Predimenzovanie skrutky z PVC na získanie svetlej výšky zvyčajne stojí kvalitu taveniny a nie nákupnú maržu.
7. Vkladanie plniva a obrázok opotrebovania
Takmer žiadna formulácia potrubia z PVC nie je čistá živica. Uhličitan vápenatý je najbežnejším plnivom a jeho úroveň naplnenia - nie priemer potrubia - zvyčajne rozhoduje o tom, ako dlho vydrží sada skrutky a valca.
Pre neplnené a mierne plnené formulácie zvyčajne postačuje nitridovaná konštrukcia: PIPLL publikuje 0,4–0,6 mm nitridovanú vrstvu pri HV900–1100 s 2–3 rokmi prevádzky v aplikáciách s nízkou náplňou. Keď sa zaťaženie plniva zvyšuje, rovnováha sa posúva. Abrazívne opotrebovanie sa zrýchľuje na lopatkách a vo vývrte a kyslé produkty degradácie pridávajú navrch korózny prvok.
Pre túto kombináciu existuje bimetalová konštrukcia a za zliatinovú vrstvu sa platí – PIPLL publikuje 1,5–3 mm v závislosti od triedy, pri HRC 50–65 a maximálnych pracovných teplotách od ≤400 °C do ≤600 °C. Voľba medzibimetalová a nitridovaná konštrukciaje povinnosťou a rodina zliatin pre danú formuláciu je uvedená vvýber bimetalickej zliatiny . Pre samotnú výplň,uhličitan vápenatý v plaste vysvetľuje, čo to robí s formuláciou.
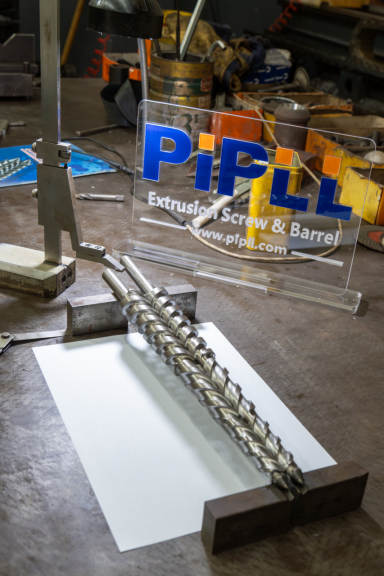
Skrutka a jej hlaveň v dielni. Pri plnení PVC sú oba povrchy opotrebované, a preto sa rozhodnutie o zliatine vzťahuje skôr na pár ako na hlaveň.
8. Čo sa dá a nedá zameniť
Výmena je miesto, kde je ohrozená dobrá linka. Pravidlá sú krátke a prvé z nich je absolútne.
·Kužeľová hlaveň nejde do paralelného stroja, alebo naopak, bez prepracovania stroja
· Skrutky a hlaveň sú nahradené ako zladená sada — stredová vzdialenosť, profil a vôľa sú navrhnuté spoločne
· Tvrdšia zliatina nekompenzuje nesprávnu geometriu
· Nová hlaveň na opotrebovanej skrutke neobnovuje nič okrem objednávky
Rozmery, ktoré musia byť prispôsobené, sú špecifické: priemer skrutky a celková dĺžka, pomer L/D, stredová vzdialenosť, geometria otvoru, poloha otvoru podávania, usporiadanie vykurovania a chladenia a pripojenie k prevodovke. nášparalelné dvojskrutkové valcové PVC vedenie funguje cez tento kontrolný zoznam pre paralelné stroje a všeobecná logika pre akýkoľvek extrudér je vnávod na výmenu hlavne skrutky . Kde sa očakáva opakované opotrebovanie, ahlaveň s vnútornou vložkou umožňuje obnovu opotrebiteľnej plochy bez výmeny celej hlavne.
KĽÚČOVÝ POHĽADPriraďte diel k stroju a potom priraďte zliatinu k zloženiu. Obrátením tohto poradia sa projekty náhrady pokazia.
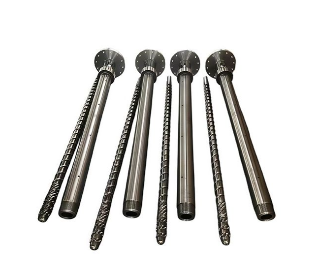
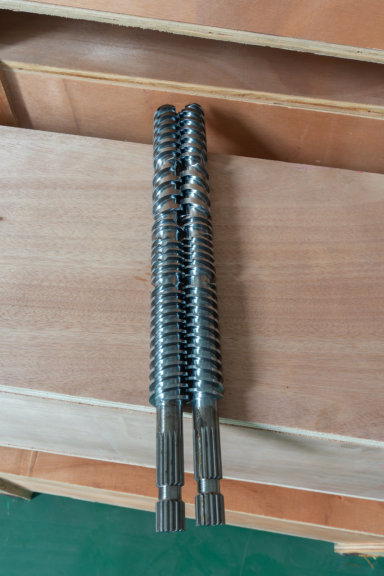
Pár paralelných skrutiek. Pripojenie a stredová vzdialenosť sa medzi jednotlivými konštrukciami strojov líšia, a preto sú náhradné súpravy skôr zladené ako vzorované.
9. Meranie opotrebovanej súpravy pred objednávkou
Opotrebenie na valci skrutky z PVC je zriedka rovnomerné. Zóna podávania, kompresná zóna a oblasť vysokého tlaku sa opotrebúvajú rôznymi rýchlosťami a meranie iba jednej polohy môže zakryť skutočný problém.
·Vonkajší priemer a stav každého závitu skrutky
· Meranie vŕtania na niekoľkých miestach pozdĺž hlavne
· Vôľa medzi skrutkou a otvorom v každej polohe
· Stav podávacej zóny a vysokotlakovej časti
· Stav hrotu skrutky, drážky a spojky
· Prípojky vykurovania a chladenia sudov
· Fotografie, štítok stroja a pozorovaný problém s výrobou
S týmito informáciami môže byť cenová ponuka postavená skôr na meraniach ako na predpokladoch. Bez nej je zvyčajnou rezervou pôvodný výkres – a ak chýba aj ten, fotografie a kľúčové rozmery stále podporujú počiatočné vyhodnotenie, čo je nášvlastný skrutkový a sudový procesje navrhnutý okolo. Ako sa kresba stane hotovým sudom, je pokryté nižšievýrobný proces avýrobná kapacita .
10. Príznaky, ktoré poukazujú na hlaveň skrutky
Opotrebenie sa ohlási skôr, ako zlyhá. Signály uvedené nižšie nepreukazujú, že jedinou príčinou je závitovkový valec – kŕmenie, regulácia teploty, matrica a následné vybavenie si zaslúžia kontrolu – ale zaradili to na zoznam.
· Postupné znižovanie výkonu
· Na dosiahnutie rovnakého výsledku je potrebná vyššia rýchlosť skrutky
· Nestabilný tlak taveniny a prudký výstup
· Horšia plastifikácia, viac povrchových defektov
· Zvýšenie variácie hrúbky steny
· Viditeľné škrabance, jamky alebo korózia pri letoch
· Opakovaná oprava toho istého komponentu
Najmä prepätie má niekoľko možných príčin asprievodca riešením problémov pre nestabilný výstup vytláčania oddeľuje príčiny na strane skrutky od príčin na strane procesu. Ak existuje podozrenie na opotrebovanie, ale šnúru nemožno zastaviť,kontrola bez roztrhnutia popisuje, čo možno na mieste skontrolovať. Priľahlé PVC clo ako naprPVC fólia a plachta aVytláčanie PET vločiek a prebrúsenia sleduje rovnakú logiku opotrebovania s rôznymi teplotnými oknami.
Potrebujete pomoc s valcom na skrutky z PVC?
Pošlite nám model stroja, priemer potrubia, zloženie a cieľový výkon a my vám odporučíme veľkosť a konštrukciu suda. PIPLL vyrába kónické a paralelné dvojzávitovkové sudy a jednoduché závitovky pre PVC rúrky, profily, plechy a granulačné linky.
· Všeobecné PVC kužeľové dvojité skrutkové valce od Φ45/100 do Φ80/156, so štandardnými špecifikáciami na sklade
· Kompatibilné sady pre Bausano, Weber, Theysohn, Luigi Bandera, Battenfeld, KraussMaffei a ďalšie veľké stavby
· Nitridované a bimetalické možnosti prispôsobené zaťaženiu plniva a prevádzkovej teplote
Kontaktujte nás
Eric Dong | Spoluzakladateľ |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com