Languages
Parallel Twin Screw Barrel: Štyri hlavné typy a ako si jeden vybrať
Parallel Twin Screw Barrel: Štyri hlavné typy a ako si jeden vybrať
Smer otáčania a vzájomné prepojenie poskytujú štyri architektúry – a každá z nich je postavená na inú prácu na linke.
Paralelný sud s dvoma skrutkami · Typy s dvoma skrutkami · Extrúzia a miešanie
1. Čo je to vlastne paralelný dvojskrutkový valec
Paralelný dvojskrutkový valec drží dve skrutky v dvoch tesne prispôsobených otvoroch, ktoré zostávajú rovnobežné po celej dĺžke spracovania. Na rozdiel od kužeľovej konštrukcie sa priemer závitovky nemení od podávania k výtlaku.
Dôležitým dôsledkom je, že hlaveň nikdy nie je samostatným náhradným dielom. Skrutky a hlaveň fungujú ako zladená sada a rozmery, ktoré ich spájajú, musia súhlasiť:
·Stredová vzdialenosť medzi dvoma otvormi
·Profil skrutky a geometria letu
·Radiálna vôľa medzi skrutkou a otvorom
·Poloha a veľkosť otvoru podávača
·Dispozícia kúrenia a chladenia
·Pripojenie a rozhranie prevodovky
Paralelné dvojité skrutkové systémy sa používajú v širokom rozsahu výroby: PVC rúrka a profil , polyolefínové rúrky a fólie , WPC a SPC doska , peletizačné a kompaundačné linky. Rovnaký tvar valca slúži všetkým, čo je presne dôvod, prečo vnútorná architektúra - nie vonkajšie rozmery - rozhoduje o tom, či bude fungovať. náš prehľad aplikácie uvádza skupiny polymérov, pre ktoré vytvárame.
KĽÚČOVÝ POHĽAD O povinnosti rozhoduje architektúra stroja. Hlaveň to iba vykoná – preto prvá otázka nikdy neznie „ako dlho“, ale „aký druh dvojitej skrutky je toto“.
2. Dve osi definujú každý dizajn s dvojitou skrutkou
Dvojzávitovkové stroje sú bežne opísané podľa značky alebo podľa aplikácie, čo skrýva skutočnosť, že sú vyrobené z dvoch nezávislých možností. Keď tieto možnosti oddelíte, celá rodina sa stane ľahko čitateľnou.
Os Možnosti Čo rozhoduje Smer otáčania Súbežné / protibežné Ako sa materiál pohybuje: miešacia dráha verzus uzavreté komory Prelínanie Prelínanie / neprelínanie Ako silno skrutky zaberajú: úroveň šmyku a pozitívny transport Geometria Paralelný / kužeľový Nasávanie krmiva, rozdelenie krútiaceho momentu a spôsob výmeny hlavne Skombinujte prvé dve osi a získate štyri praktické architektúry: súbežné zaberanie, protismerné zaberanie, protismerné otáčanie bez zaberania a spoločné otáčanie bez zaberania. Tretia os, geometria, je samostatným rozhodnutím — akónická dvojskrutková hlaveň a paralelná hlaveň môže zdieľať rovnaký smer otáčania a stále sa správať veľmi odlišne.
Toto nie je akademické. Klasifikácia predpovedá, čo stroj môže a nemôže robiť, a to je dôvod, prečo dve úvodzovky pre hlaveň „rovnakej veľkosti“ môžu opísať úplne odlišné komponenty. Dodávateľ, ktorývyrába obe rodiny pred diskusiou o rozmeroch sa vás opýta, ktorú architektúru používate.
3. Spoločné otáčanie: ťažný kôň
Obidve skrutky sa otáčajú rovnakým spôsobom. Materiál sleduje cestu číslom osem okolo dvoch skrutiek, nepretržite sa prenáša z jedného kanála do druhého a lopatky sa pri otáčaní navzájom stierajú.
Táto kombinácia vytvára intenzívne distribučné a disperzné miešanie, a preto dominujú súbežne sa otáčajúce miešacie stroje pri miešaní, predzmesi a reaktívnej extrúzii. Keď má byť formulácia jednotná – pigmenty, prísady, sklenené vlákna, plnivá – je to geometria, ktorá to dodáva.
·Zmesi a predzmesi, vrátaneplnené a sklom vystužené zlúčeniny
·Reaktívna extrúzia a výroba funkčných aditív
·Formulácie, kde o produkte rozhoduje kvalita disperzie
·Recyklovaná a zmiešaná surovina, ktorá potrebuje homogenizáciu
Pretože miešanie je svojou konštrukciou agresívne, abrazívne formulácie na tejto architektúre sa zvyčajne používajú s bimetalovými skrutkami a sudmi. Limitujúcim faktorom nie je kvalita miešania, ale opotrebenie povrchu. Naše poznámky nazloženie s vysokým obsahom CaCO3 auhličitan vápenatý v plastoch pokryť túto stranu problému.
4. Protibežné zábery: uzavreté komory a pozitívny transport
Tu sa skrutky otáčajú v opačných smeroch, takže lopatky zaberajú a zachytávajú materiál v sérii uzavretých komôr v tvare C, ktoré sú axiálne tlačené pozdĺž hlavne. Pretože materiál je uzavretý a presúvaný mechanicky, nie ťahaný, doprava je pozitívna a nárast tlaku je silný.
Protibežne sa otáčajúci rad PIPLL je postavený na plne do seba zapadajúcom konjugovanom dizajne, ktorý tvorí tieto utesnené C-komory. To je to, čo robí priame podávanie PVC prášku praktickým: uzavreté komory eliminujú premostenie a preklzávanie, na ktoré naráža nepriaznivá geometria dopravy s práškom. Celkový strih zostáva nízky a jemný, čo je dôležité pre polymér citlivý na teplo ako PVC.
PIPLL protibežný paralelný dvojskrutkový valec Rozsah Priemer skrutky Φ45 – Φ300 pomer L/D 16 – 40 (prispôsobiteľné) Základný materiál Prémiová legovaná oceľ 38CrMoAlA Možnosti povrchu Bimetalový valec a skrutka, nitridovanie, elektrochromovanie Typická povinnosť Rúry, profily, dosky, WPC, SPC podlahy, peletizácia Náhradné súpravy sú skonštruované tak, aby sa zhodovali s hlavnými strojmi a nie podľa všeobecného štandardu, pretože rozmery rozhrania sa u jednotlivých výrobcov líšia. Referenčné stránky pre tie najbežnejšie zahŕňajúSéria KraussMaffei KMD ,Battenfeld-Cincinnati twinEX ,MUDr. Bausano ,Onisohn XTS aSéria Weber DS , sKabra ,Mikrosan MCV aLuigi Bandera 2B HTS tiež pokryté.
·Pevná a plnená PVC rúrka a profil
·WPC a SPC podlahykde je kritická rozmerová stabilita
·Peletizačné a recyklačné linky
·Formulácie citlivé na teplo alebo s vysokou viskozitou
5. Nezasahuje: vysoký voľný objem a jemná manipulácia
V dizajne, ktorý nezaberá, dve skrutky vôbec nezaberajú. Geometricky je bližšie k dvom jednoduchým skrutkám, ktoré zdieľajú jeden valec, a transport materiálu sa spolieha skôr na odpor a trenie než na kladný posun.
Účinnosť dopravy je nižšia a prietok pri úniku je vyšší, ale voľný objem je veľký a šmyk je minimálny. Vďaka tomuto obchodu je geometria, ktorá nezasahuje, užitočná na odstránenie prchavých látok – kde prchavé látky potrebujú priestor na únik – a na zlúčeniny citlivé na strih, ktoré by sa poškodili agresívnou miešacou sekciou.
Tam, kde je požiadavka jednoducho šetrná doprava plus stabilná tavenina, dobre nakonfigurovanáhlaveň s jednou skrutkou je často ekonomickejšou odpoveďou a najmä pre recyklačnú daň arecyklačná a granulačná skrutka robí rovnakú prácu s menším počtom pohyblivých častí.
6. Rovnobežné alebo kužeľové: tretia os
Paralelné a kónické dvojité skrutky sa často porovnávajú, ako keby jedna bola jednoducho lepšia. Sú to rôzne konfigurácie stroja a rozdiel sa prejavuje najskôr na konci podávania.
Paralelná dvojitá skrutka Kónická dvojitá skrutka Skrutková forma Konštantný priemer po celej dĺžke Kužeľový — väčší pri podávaní, menší pri vypúšťaní Príjem krmiva Štandardný podávací otvor Veľká vstupná plocha, vhodná pre prášok s nízkou objemovou hustotou Krútiaci moment Distribuované po dĺžke skrutky Vysoký krútiaci moment dostupný na konci podávania Údržba Modulárny, ľahko rekonfigurovateľný Kužeľové rozmery musia byť zladené ako pár Praktický rozdiel je v tom, kde si každá geometria zaslúži svoje miesto. Kónické stroje s kužeľovou podávacou sekciou zvládajú obzvlášť dobre PVC prášok s nízkou objemovou hustotou a sú štandardnou voľbou pre malé a stredne tuhé PVC potrubia a profilové linky – pozriPVC kužeľový dvojskrutkový valec na všeobecné použitie . Paralelné stroje majú konštantný priemer, čo vyhovuje vysokovýkonným závodom a závodom s viacerými receptúrami, kde záleží viac na dlhších zónach spracovania a modulárnej konfigurácii.
Jedno pravidlo je dôležitejšie ako akákoľvek porovnávacia tabuľka: náhradný diel musí zodpovedať nainštalovanému typu extrudéra. Kužeľový valec nemôže byť nahradený paralelným strojom alebo naopak bez prepracovania stroja. Tejto logike nahradenia sa podrobne venujeme vparalelné dvojskrutkové valcové PVC vedenie .
KĽÚČOVÝ POHĽADArchitektúru si vyberte pri kúpe stroja. Keď vymieňate skrutku a valec, zhodujte sa s tým, čo už je stroj.
7. Zosúladenie architektúry s povinnosťou
Prečítajte si nižšie uvedenú tabuľku od povinnosti. Väčšina chýb pri výbere pochádza z výberu známej geometrie a následným požiadaním, aby vykonal prácu, na ktorú nikdy nebol navrhnutý.
Povinnosť Bežná architektúra Prečo? Zmesi, predzmesi, plnené zmesi Súbežné zasahovanie Intenzívne miešanie; samostieracie lety Pevná PVC rúrka a profil Protibežné zábery Uzavreté komory, pozitívna doprava, nízky celkový strih WPC a SPC podlahy Protibežné zábery Vysoké zaťaženie plniva a kontrola rozmerov Recyklované vločky a film Súbežné zasahovanie Zmiešaná surovina potrebuje homogenizáciu Devolatilizácia Nezasahujúce Veľký voľný objem, minimálny strih Dva susedné rady môžu vyzerať na papieri podobne a vo výrobe sa správajú veľmi odlišne. Recyklované vločkové a panenské vytláčanie sa napríklad líšia menej v polyméri ako v konzistencii krmiva – jeden potrebuje homogenizačnú silu, druhý potrebuje stabilnú dopravu. To je úroveň, na ktorej sa musí vybrať architektúra, a preto výber začína skôr históriou materiálu než priemerom skrutky.
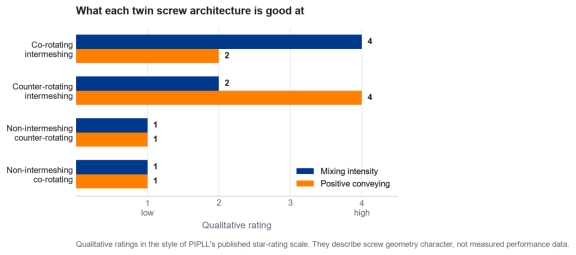
V čom je každá dvojskrutková architektúra dobrá. Hodnotenia sú kvalitatívne a popisujú geometriu, nie meraný výkon.
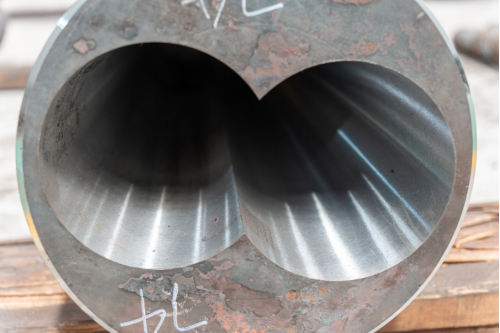
Paralelný dvojskrutkový vývrt hlavne: dva prispôsobené vývrty držané v jednom telese hlavne. Stredová vzdialenosť a geometria otvoru musia súhlasiť so skrutkami predtým, ako sa rozhodne o čomkoľvek inom.
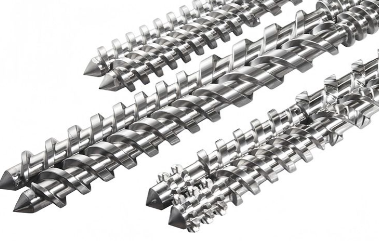
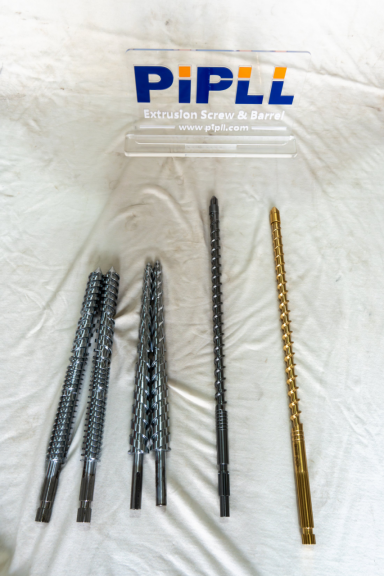
Pár paralelných skrutiek. Skrutky a hlaveň sú navrhnuté ako jedna sada, nie ako samostatné náhradné diely.
- 8. Opotrebenie, korózia a rozhodnutie o materiáli hlavneKeď je geometria správna, o životnosti rozhoduje to, čo materiál robí s kovovým povrchom. Dominujú dva mechanizmy. Brúsne plnivá — uhličitan vápenatý, mastenec, sklenené vlákno — brúsia na lopatkách a vŕtaní. Korozívne zlúčeniny napadajú rovnaké povrchy chemicky. PVC s vysokým obsahom plniva robí oboje naraz.PIPLL z tohto dôvodu publikuje štyri bimetalické zliatiny a výberom je skôr obchod medzi odolnosťou proti opotrebeniu, odolnosťou proti korózii a pracovnou teplotou, než hľadaním najtvrdšieho dostupného povrchu.
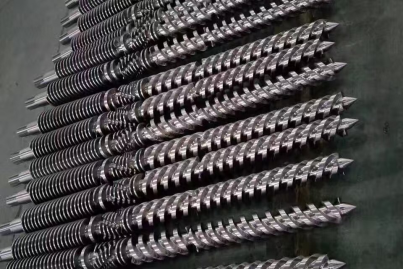
Zliatina Opotrebenie Korózia Vrstva Tvrdosť Max.tepl PIPLL01 (Fe-Ni-Cr-B) velmi dobre Dobre 2-3 mm HRC 58–65 ≤ 400 °C PIPLL02 (Ni-Cr-Co-B) Dobre velmi dobre 1,5–2 mm HRC 50–58 ≤ 450 °C PIPLL03 (Ni-Cr-Co-VB) velmi dobre velmi dobre 1,5–2 mm HRC 55–60 ≤ 450 °C PIPLL04 (Ni-WC-Cr-B) Výborne velmi dobre 1,5–2 mm HRC 55–65 ≤ 600 °C Skrutky pripravené na konečnú kontrolu. Trieda zliatiny a geometria letu sa zaznamenávajú oproti súprave hlavne, ku ktorej budú prispôsobené.
Bimetalové skrutky vo výrobe. Logika zliatiny, ktorá chráni vývrt hlavne, platí aj pre závitovky.
Pre nenaplnenú a mierne naplnenú prevádzku je nitridovaná skrutka a valec zvyčajne cenovo výhodnou odpoveďou: 0,4–0,6 mm nitridovaná vrstva pri HV900–1100, ktorú PIPLL publikuje ako 2–3 roky služby v aplikáciách s nízkou náplňou. Ak je zaťaženie abrazívnym plnivom nepretržité,bimetalová hlaveň a je zhodnábimetalová vytláčacia skrutka znášať náklady na vrstvu zliatiny na dlhší servisný interval. Kompromis medzi týmito dvoma konštrukciami je uvedený v našej poznámke nabimetalové a nitridované skrutkové valce a logika zliatiny podľa aplikácie vvýber bimetalickej zliatiny .
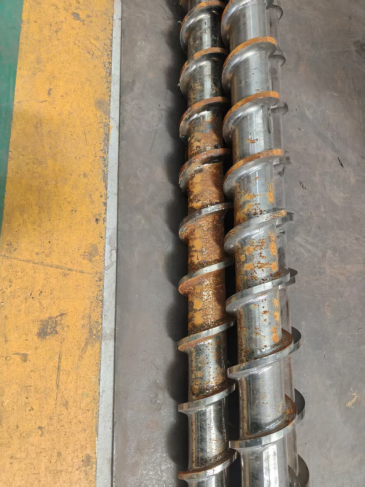
Vyradená skrutka vykazujúca kombinované opotrebovanie a koróziu. Lokalizované poškodenie, ako je toto, zvyčajne poukazuje na zloženie a teplotu, nielen na prevádzkové hodiny.
KĽÚČOVÝ POHĽADPrispôsobte zliatinu skutočnému zloženiu a prevádzkovej teplote. Tvrdší povrch nie je automaticky správnou odpoveďou.
9. Čo poslať pre presnú cenovú ponuku
Paralelný dvojzávitovkový valec nie je možné presne určiť len z priemeru skrutky. Čím viac z nasledujúcich môžete dodať, tým menej predpokladov musíte urobiť.
·Výrobca extrudéra, model a použitie
·Pôvodný výkres skrutky a valca, ak je k dispozícii
·Priemer skrutky, celková dĺžka a pomer L/D
·Stredová vzdialenosť a rozmery pripojenia kľúča
·Zloženie a približné percento plniva
·Prúdový výstup, rozsah otáčok skrutky a tlak taveniny
·Materiál existujúcej skrutky a hlavne
·Fotografie, miery a problém výroby, ktorý vidíte
Ak neexistuje žiadny výkres, vzorka opotrebovanej skrutky alebo valca s podrobnými fotografiami a kľúčovými meraniami môže stále podporiť počiatočné technické hodnotenie. nášzákazková výroba skrutiek proces je postavený presne na tejto situácii,výrobný pracovný postup popisuje, ako sa kresba stáva hotovým párom avýrobná kapacita za tým je to, čo umožňuje krátke dodacie lehoty na štandardné špecifikácie. Platí rovnaký kontrolný zoznam informáciízákazkové náhradné projekty akejkoľvek veľkosti.
10. Udržiavanie zhromaždenia pri živote
Životnosť závisí od prevádzky oveľa viac ako od kalendára. Všeobecný kužeľový rozsah PIPLL PVC je publikovaný ako 2–3 roky v aplikáciách s nízkou náplňou; abrazívne, silne plnené a korozívne pôsobenie to skracuje a bimetalová konštrukcia to predlžuje.
Opotrebenie je zriedka rovnomerné a oplatí sa ho zmerať skôr, ako sa stane problémom s kvalitou. Výstup, ktorý vyžaduje vyššiu rýchlosť skrutky na dosiahnutie rovnakého výsledku, driftujúci tlak taveniny a rastúce rozmerové variácie sú zvyčajnými prvými signálmi.
·Skontrolujte opotrebovanie bez odtrhnutia vlasca:kontrola bez roztrhnutia
·Nestabilný výstup, ktorý nie je problémom so skrutkou:pretláčanie extrudéra
·Keď je rozhodnutie o oprave alebo výmene:návod na výmenu
·Konštrukcia na báze vložky pre opakované nosenie:hlaveň s vnútornou vložkou
·Vysoké zaťaženie plniva v praxi:zlúčeniny s vysokým obsahom CaCO3
Paralelný dvojskrutkový valec je spotrebný materiál, ktorý sa spláca buď veľmi pomaly, alebo veľmi rýchlo. Určený pre skutočnú prevádzku – najprv geometria, potom zliatina, potom rozmery – funguje roky s predvídateľným výkonom. Špecifikovaná na základe samotnej veľkosti sa stáva opakujúcou sa riadkovou položkou údržby.
Potrebujete pomoc s určením paralelného valca s dvoma skrutkami?
Povedzte nám stroj, zloženie a povinnosť a my vám odporučíme geometriu a zliatinu. PIPLL vyrába paralelné a kónické dvojzávitovkové valce a jednotlivé závitovky pre extrúzne a zmiešavacie linky, vrátane kompatibilných náhradných súprav pre hlavné konštrukcie strojov.
·Protibežné paralelné hlavne od Φ45 do Φ300, L/D 16–40
·Kompatibilné sady pre KraussMaffei, Battenfeld-Cincinnati, Bausano, Theysohn, Weber, Kabra, Mikrosan, Bandera a ďalšie veľké stavby
·Bimetalické, nitridované a priebežne kalené možnosti pre abrazívne a korozívne pôsobenie
Kontaktujte nás
Eric Dong | Spoluzakladateľ |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com