






 Languages
Návod na výmenu skrutkového valca extrudéra
Kedy by ste mali vymeniť skrutku a hlaveň extrudéra?
7 varovných príznakov opotrebovania pre výrobcov plastových výliskovSkrutka extrudéraa sudové komponenty zvyčajne nezlyhajú cez noc. Vo väčšine prípadov sa opotrebenie vyvíja postupne a je viditeľné prostredníctvom zmien výkonu, stability taveniny, spotreby energie a kvality produktu.
Pre výrobcov plastových výliskov môže oneskorenie kontroly závitovkového valca viesť k nestabilnej výrobe, vyššiemu plytvaniu materiálom a neplánovaným prestojom. Včasné poznanie varovných signálov pomáha určiť, či zariadenie potrebuje úpravu, renováciu alebo úplnú výmenu.
Táto príručka vysvetľuje najčastejšie príznaky opotrebovania skrutky a hlavne a čo je potrebné skontrolovať pred objednaním výmeny.
ZÍSKAJTE TERAZ BEZPLATNÚ PONUKU
Prečo záleží na opotrebovaní skrutiek a hlavne
Počas extrúzie závitovka dopravuje, stláča, taví, mieša a stláča materiál predtým, ako sa dostane do formy. Hlaveň poskytuje riadený kanál spracovania, v ktorom sa tieto akcie uskutočňujú.
Keď sa závitovka a vnútorný povrch valca opotrebúvajú, vôľa medzi nimi sa zväčšuje. To znižuje účinnosť dopravy a sťažuje udržiavanie stabilného tlaku taveniny.
Dôsledky môžu zahŕňať:
- · Nižší výrobný výkon
- · Vyššia rýchlosť skrutky potrebná na udržanie rovnakého výkonu
- · Nestabilný tlak taveniny
- · Slabá plastifikácia
- · Chyby povrchu výrobku
- · Zvýšený odpad materiálu
- · Vyššia spotreba energie
- · Častejšie prerušenia výroby
Opotrebenie je bežné najmä pri spracovaní abrazívnych, korozívnych, recyklovaných alebo vysoko plnených materiálov.
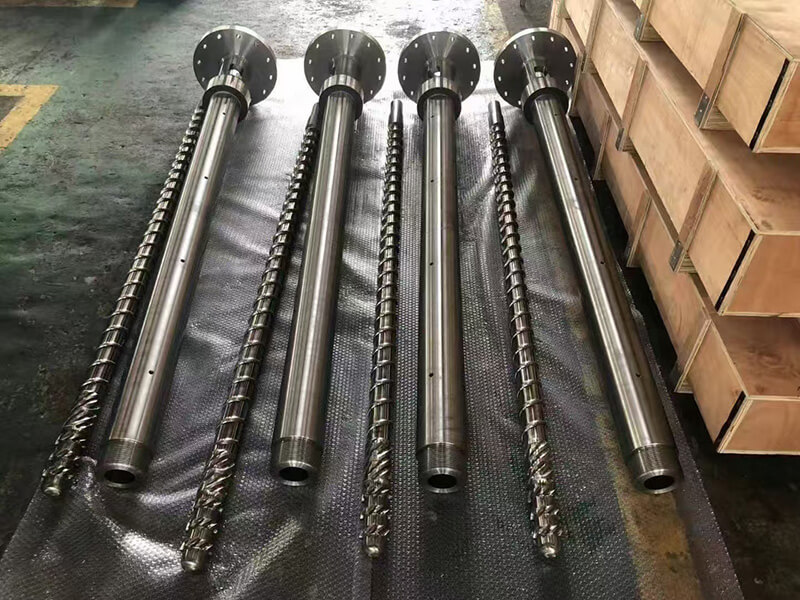
Obrázok 1. Skrutkové a valcové komponenty PIPLL pre aplikácie na vytláčanie plastov.1. Výstup postupne klesá
Postupný pokles výkonu je jedným z najčastejších varovných príznakov opotrebovania skrutky a hlavne.
Ak rovnaký materiál, nastavenie stroja a výrobný proces predtým produkovali vyšší výkon, ale linka teraz vyžaduje vyššiu rýchlosť skrutky na dosiahnutie rovnakého výsledku, je potrebné skontrolovať stav valca skrutky.
Keď sa vôľa medzi skrutkou a valcom zväčší, materiál môže ľahšie prúdiť dozadu. To znižuje efektivitu dopravy závitovky a oslabuje jej schopnosť vytvárať stabilný tlak.
- · Surovinová konzistencia
- · Stabilita kŕmenia
- · Nastavenie teploty
- · Výkon ohrievača a chladenia
- · Stav zomrieť
- · Stav balenia obrazovky
- · Výkon systému pohonu
Keď sa však výstupná strata vyvíja postupne počas dlhého výrobného obdobia, opotrebenie by sa malo považovať za pravdepodobný faktor.
2. Tlak taveniny sa stáva nestabilným
Stabilný tlak taveniny je dôležitý pre stálu kvalitu vytláčania. Keď tlak nadmerne kolíše, konečný výrobok môže vykazovať zmeny hrúbky, povrchové chyby, rozmerovú nestabilitu alebo nestálu hmotnosť.
Opotrebované skrutkové lopatky a povrchy hlavne môžu znížiť schopnosť vytvárať tlak. Extrudér môže stále bežať, ale je ťažšie udržať stabilné okno procesu.
Tento problém je obzvlášť dôležitý v aplikáciách, ako je extrúzia PVC fólií, extrúzia rúr, extrúzia profilov, extrúzia fólií, poťahovanie káblov, peletizácia a vysokovýkonné výrobné linky.
Nestabilita tlaku nie vždy znamená, že skrutku a valec treba okamžite vymeniť. Je to ale jasný signál, že treba skontrolovať výrobnú linku skôr, ako sa problém stane vážnejším.
3. Pre rovnaký výrobný výkon je potrebná väčšia rýchlosť skrutky
Keď extrúzna linka potrebuje vyššiu rýchlosť závitovky ako predtým na udržanie rovnakého výkonu, môže to znamenať, že účinnosť dopravy klesla.
Bežným vzorom je, že výstup začne klesať, operátori zvýšia rýchlosť skrutky, aby to kompenzovali, teplota taveniny sa zvýši, tlak sa stane menej stabilným a kvalita produktu sa dá ťažšie kontrolovať.
Zvýšenie rýchlosti skrutky môže dočasne zachovať výkon, ale môže tiež zvýšiť strih a tvorbu tepla. V prípade materiálov citlivých na teplo, ako je PVC, to môže sťažiť kontrolu podmienok spracovania.
Namiesto neustálej kompenzácie vyššou rýchlosťou by mali výrobcovia vyhodnotiť, či skrutka a hlaveň stále zodpovedajú požadovaným prevádzkovým podmienkam.
4. Kvalita produktu sa stáva nekonzistentnou
Zmeny v kvalite produktu môžu súvisieť s mnohými faktormi, vrátane surovín, kontroly teploty, stavu lisovnice, chladenia a následného vybavenia.
Opotrebované skrutkové a valcové komponenty však môžu tiež ovplyvniť homogenitu taveniny a stabilitu tlaku, čo sa môže prejaviť ako:
- · Nerovnomerná hrúbka produktu
- · Drsnosť povrchu
- · Značky toku
- · Farebná nekonzistentnosť
- · Zlá rozmerová stálosť
- · Nerovnomerné penenie
- · Nekonzistentná hmotnosť produktu
- · Kolísanie teploty taveniny
Kľúčovým bodom nie je predpokladať, že každý problém s kvalitou pochádza zo skrutkového valca. Namiesto toho by mal byť valec skrutky zahrnutý do systematického procesu odstraňovania problémov.
5. Skrutka a hlaveň dosiahli svoju očakávanú životnosť
Každý valec skrutky má praktickú životnosť. Skutočná životnosť závisí od zloženia materiálu, úrovne plniva, výrobných hodín, rýchlosti skrutky, teploty spracovania, postupov údržby a materiálu komponentov.
Bežná nitridovaná skrutka a valec môžu poskytovať vhodný výkon v miernych prevádzkových podmienkach. Avšak vysoko plnené zmesi, recyklované plasty, sklenené vlákna, uhličitan vápenatý, minerálne plnivá a korozívne prísady môžu výrazne urýchliť opotrebovanie.
Ak výrobná linka pracovala nepretržite roky v náročných podmienkach, môže byť ekonomickejšie skontrolovať skrutku a valec skôr, ako dôjde k závažnej poruche.
Plánovaná výmena je zvyčajne ľahšie zvládnuteľná ako núdzová výmena. Umožňuje výrobcovi efektívnejšie pripraviť výkresy, potvrdiť rozmery, vybrať vhodné materiály a naplánovať prestoje.
6. Kontrola ukazuje nadmernú vôľu
Najspoľahlivejším spôsobom hodnotenia opotrebovania valca skrutky je meranie.
Technik môže zmerať vonkajší priemer závitovky a vnútorný priemer hlavne vo viacerých polohách. Nameranú vôľu potom možno porovnať s požiadavkou pôvodnej konštrukcie alebo so špecifikáciou výrobcu stroja.
Dôležité kontrolné body môžu zahŕňať:
- · Vonkajší priemer skrutkového závitu
- · Vnútorný priemer hlavne
- · Opotrebenie kompresnej časti
- · Opotrebenie dávkovacej časti
- · Lokalizované opotrebovanie v blízkosti plniaceho otvoru
- · Stav skrutkového hrotu a koncového spojenia
- · Povrchové škrabance, korózia alebo nánosy materiálu
Nosenie nie je vždy jednotné. V niektorých aplikáciách sa podávacia zóna alebo vysokotlaková sekcia môžu opotrebovať rýchlejšie ako iné oblasti. Preto by sa kontrola nemala spoliehať len na jeden bod merania.
7. Časté opravy zvyšujú náklady na údržbu
Renovácia môže byť praktickým riešením, keď je opotrebovanie obmedzené a základné komponenty zostávajú štrukturálne zdravé. V závislosti od stavu môžu metódy opravy zahŕňať prestavbu skrutkových závitov, povrchovú úpravu, leštenie alebo opracovanie.
Opakovaná oprava však nie je vždy najekonomickejšou možnosťou.
Nová skrutka a hlaveň môžu byť vhodnejšie, keď:
- · Opotrebenie je silné alebo nerovnomerné
- · Strata produkcie ovplyvňuje výrobné ciele
- · Opravy sú čoraz častejšie
- · Pôvodný materiál už nie je vhodný na aplikáciu
- · Zákazník prechádza na abrazívnejšie zloženie
- · Vnútorný povrch hlavne je vážne opotrebovaný alebo poškodený
- · Výrobná linka vyžaduje lepšiu odolnosť proti opotrebovaniu
Pri náročných aplikáciách môže prechod z konvenčného nitridovaného roztoku na bimetalový valec alebo skrutku zo zliatiny odolnej voči opotrebovaniu pomôcť predĺžiť servisné intervaly.
Oprava alebo výmena: Ako sa rozhodnúť
Správne rozhodnutie závisí od skutočného stavu valca skrutky a výrobných požiadaviek.
Oprava môže byť vhodná, ak:
- · Opotrebenie je obmedzené
- · Jadro skrutky zostáva v dobrom stave
- · Hlaveň je stále v prijateľnej tolerancii
- · Požiadavka na výrobu je mierna
- · Je potrebná krátkodobá obnova
Výmena môže byť vhodnejšia, keď:
- · Výkon výrazne poklesol
- · Tlak je nestabilný
- · Vzdialenosť je mimo prípustného rozsahu
- · Opotrebenie je silné alebo nerovnomerné
- · Výrobný materiál sa stal viac abrazívnym
- · Zariadenie potrebuje dlhodobú aktualizáciu výkonu
Pri výmene valca skrutky je dôležité nevyberať komponenty len podľa priemeru skrutky. Mali by sa zvážiť zloženie materiálu, model stroja, pôvodný výkres, prevádzkové podmienky a cieľ výroby.
Aké informácie sú potrebné pre výmenný sud so skrutkou?
Na vyhodnotenie náhradného alebo prispôsobeného valca skrutky sú užitočné nasledujúce informácie:
- ·Výrobca a model extrudéra
- · Priemer skrutky a celková dĺžka
- · L/D pomer
- · Pôvodný výkres skrutky a hlavne
- · Typ skrutky: jednoduchá skrutka, kónická dvojitá skrutka alebo paralelná dvojitá skrutka
- · Obsah plniva alebo typ výstuže
- · Požiadavka na aktuálny výstup
- · Rozsah rýchlosti skrutiek
- · Materiál existujúcej skrutky a hlavne
- · Súčasné výrobné problémy
- · Fotografie alebo miery opotrebovaných komponentov
Ak nie je k dispozícii úplný výkres, stará vzorka, fotografie, podrobnosti o typovom štítku stroja a kľúčové rozmery môžu stále podporovať počiatočné technické hodnotenie.
PIPLL Screw Barrel Solutions
PIPLL dodáva prispôsobené riešenia skrutiek a valcov pre aplikácie vytláčania plastov, vrátane:
- · Jedna skrutka a hlaveň
- · Kónická dvojitá skrutka a hlaveň
- · Paralelná dvojitá skrutka a hlaveň
- · Bimetalová hlaveň
- · Skrutka zo zliatiny odolná proti opotrebovaniu
- ·PVC vytlačovací závitovkový valec
- · Valec závitovky na vytláčanie plechov a profilov
- · Náhradný skrutkový valec na základe výkresov alebo vzoriek
Pri opotrebovaných komponentoch nie je cieľom len reprodukovať pôvodné rozmery. Je tiež dôležité vyhodnotiť, či súčasný materiál, úroveň plniva a výrobné požiadavky oprávňujú upgrade riešenia odolného voči opotrebovaniu.
Záver
Aopotrebovaná skrutka a hlaveňmôže postupne znižovať výkon, oslabovať stabilitu tlaku, zvyšovať spotrebu energie a sťažiť kontrolu kvality produktu.
Medzi najčastejšie varovné signály patrí klesajúci výkon, vyššia požadovaná rýchlosť skrutky, nestabilný tlak taveniny, nekonzistentné produkty, viditeľné opotrebovanie a zvyšujúca sa frekvencia údržby.
Včasná kontrola pomáha výrobcom vyhnúť sa neplánovaným prestojom a prijímať informovanejšie rozhodnutia o oprave alebo výmene. Pre všetky projekty výmeny sú pre výber vhodného riešenia cenné informácie o stroji, výkresy, detaily materiálu a aktuálne výrobné problémy.



