






 Languages
Parallel Twin Screw Barrel PVC Guide
Ako si vybrať paralelný sud s dvojitou skrutkou na vytláčanie PVC
Kontrolný zoznam konfigurácie, výberu materiálu a výmeny
Aparalelná dvojskrutková hlaveňje základnou zložkou spracovania v mnohýchExtrúzia PVClinky. Musí pracovať so zodpovedajúcimi dvojitými závitovkami na dopravu, plastifikáciu, miešanie a dodávanie materiálu za stabilných teplotných a tlakových podmienok.
Pre tvrdé PVC, plnené PVC, dosky, rúrky, profily a iné aplikácie vytláčania závisí správna konfigurácia valca na oveľa viac, než je celková dĺžka alebo priemer skrutky. Konštrukcia stroja, geometria skrutky, zloženie materiálu, cieľ výroby a stav opotrebovania sú dôležité.
Táto príručka vysvetľuje, čo treba skontrolovať pri výbere alebo výmene aparalelný dvojzávitovkový valec na vytláčanie PVC.
ZÍSKAJTE TERAZ BEZPLATNÚ PONUKU
Čo je to paralelná dvojskrutková hlaveň?
Aparalelná dvojskrutková hlaveňje navrhnutý pre dve paralelné skrutky, ktoré spolupracujú vo vnútri dvoch tesne zhodných vývrtov hlavne. V závislosti od konštrukcie extrudéra môžu byť závitovky protibežné alebo súbežné a ich geometria je vyvinutá pre zamýšľaný materiál a úlohu spracovania.
InExtrúzia PVCV mnohých výrobných linkách sa bežne používajú paralelné protibežné dvojité skrutkové systémy. Skrutky a hlaveň fungujú ako zladená sada. Ich stredová vzdialenosť, profil skrutky, vôľa, vŕtanie hlavne, konštrukcia vykurovania a chladenia a detaily pripojenia musia byť v súlade s pôvodnou špecifikáciou stroja.
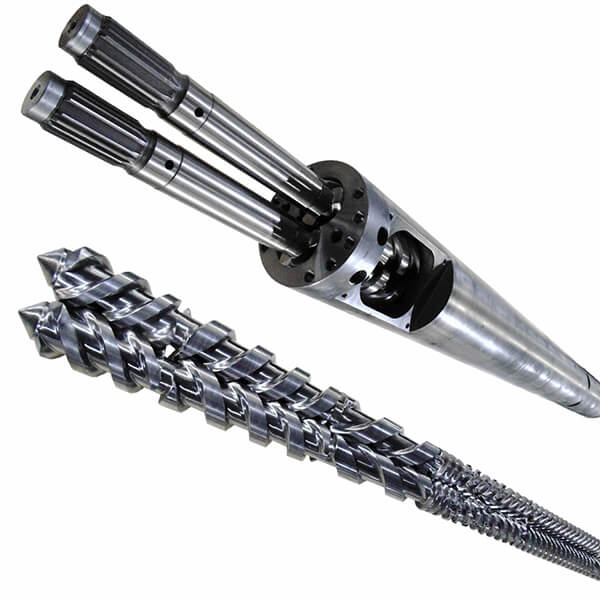
Obrázok 1. Sústava paralelnej dvojitej skrutky a valca používaná v aplikáciách vytláčania plastov.Parallel Twin Screw Barrel vs. Conical Twin Screw Barrel
Pri spracovaní PVC sa používajú paralelné a kužeľové dvojité skrutkové systémy, ale ide o rôzne konfigurácie strojov. Náhradný diel sa musí zhodovať s nainštalovaným typom extrudéra a nie je vybraný iba podľa názvu aplikácie.
Funkcia Parallel Twin Screw Barrel Kónická dvojitá skrutkovacia hlaveň Skrutkové usporiadanie Dve skrutky zostávajú rovnobežné pozdĺž dĺžky spracovania. Skrutky a vývrty hlavne majú kužeľovú geometriu. Náhradné zameranie Stredová vzdialenosť, geometria otvoru, pomer L/D a zodpovedajúci dizajn skrutky. Kónické rozmery, veľké/malé priemery, stredová vzdialenosť a zodpovedajúci pár skrutiek. Rozhodnutie o žiadosti Používa sa tam, kde je model extrudéra navrhnutý pre paralelný dvojitý systém. Používa sa tam, kde je inštalovaný extrudér navrhnutý pre kužeľový dvojitý systém. Dôležité pravidlo Nenahrádzajte kužeľový systém bez prepracovania stroja. Nenahrádzajte paralelný systém bez prerobenia stroja. Najlepšia voľba nie je otázkou, ktorý systém je všeobecne lepší. Ide o prispôsobenie náhradného valca existujúcemu stroju a požiadavkám výroby.
Prečo si spracovanie PVC vyžaduje správne prispôsobenie sudov skrutiek
PVC je citlivé na teplotu spracovania a strih. Materiál sa musí dopravovať, plastifikovať, miešať a dodávať do formy bez nadmerného vytvárania tepla alebo nestabilného času zotrvania.
Ak konfigurácia skrutky a valca nezodpovedá materiálu alebo stroju, výrobcovia môžu zaznamenať:
- · Nestabilný výstup
- · Nerovnomerná plastifikácia
- · Nadmerná teplota topenia
- · Kolísanie tlaku taveniny
- · Povrchové chyby alebo rozmerové odchýlky
- · Degradácia materiálu
- · Zrýchlené opotrebovanie skrutky a hlavne
Kľúčové faktory pri výbere paralelnej dvojskrutkovej hlavne
1. Model extrudéra a pôvodný výkres
Výrobca a model extrudéra sú východiskovým bodom. Ak je k dispozícii pôvodný výkres skrutky a valca, je najlepším zdrojom na potvrdenie kritických rozmerov a detailov pripojenia.
- · Priemer skrutky a celková dĺžka
- · L/D pomer
- · Stredová vzdialenosť medzi dvoma skrutkami
- · Rozmery a geometria vývrtu hlavne
- · Poloha a veľkosť otvoru podávača
- · Dispozícia vykurovania a chladenia
- · Podrobnosti prevodovky a koncového pripojenia
2. Zloženie PVC a obsah plniva
Zmesi PVC môžu obsahovať stabilizátory, lubrikanty, pomocné látky pri spracovaní, pigmenty, modifikátory nárazu, uhličitan vápenatý a ďalšie prísady. Tieto zložky ovplyvňujú tokové správanie, plastifikáciu, abráziu a potenciálnu koróziu.
Vysoko plnené PVC môže spôsobiť viac abrazívneho opotrebovania na závitovkách a vývrtoch hlavne. Percentuálny podiel plniva a popis materiálu by preto mali byť súčasťou požiadavky na výmenu.
3. Výrobný výkon a prevádzkové podmienky
Skrutkový valec musí podporovať požadovaný výkon bez toho, aby nútil vedenie bežať mimo stabilného prevádzkového okna. Užitočné prevádzkové údaje zahŕňajú aktuálny výkon, rozsah rýchlosti skrutky, tlak taveniny, nastavenie teploty, nepretržité výrobné hodiny a konkrétny problém s výkonom, ktorý sa pozoruje.
4. Požiadavky na odolnosť proti opotrebovaniu
Pre mierne PVC formulácie môže poskytnúť vhodný výkon nitridovaný závitovkový valec. Ak je problémom obsah abrazívneho plniva, nepretržitá prevádzka alebo opakované opotrebovanie, môže sa zvážiť bimetalový valec a skrutka odolná voči opotrebovaniu.
Zvolené riešenie by malo odrážať skutočný stav opotrebovania. Tvrdší materiál nie je automaticky najlepšou odpoveďou, ak sa stroj, konštrukcia skrutky a výrobný materiál nezohľadňujú spolu.
Znaky, že paralelný sud s dvojitou skrutkou by sa mal skontrolovať
- · Postupné znižovanie výkonu
- · Pre rovnaký výkon je potrebná vyššia rýchlosť skrutky
- · Nestabilný tlak taveniny
- · Horšia plastifikácia alebo konzistencia miešania
- · Rastúca variácia produktov
- · Viditeľné opotrebovanie, poškriabanie alebo korózia
- · Opakovaná potreba opravy skrutky alebo hlavne
Tieto príznaky nedokazujú, že jedinou príčinou je skrutkový valec. Tiež by sa malo skontrolovať podávanie materiálu, kontrola teploty, matrice, následné vybavenie a nastavenia operátora. Opotrebenie skrutky a valca by však malo byť súčasťou procesu riešenia problémov.
Čo treba skontrolovať pred výmenou?
Pred objednaním paralelného valca s dvojitou skrutkou zmerajte a zdokumentujte aktuálne komponenty, kedykoľvek je to možné. Úplná technická kontrola môže zahŕňať:
- · Vonkajší priemer a stav každého závitu skrutky
- · Meranie vnútorného vývrtu pri viacerých polohách hlavne
- · Vôľa medzi skrutkou a hlavňou
- · Stav kŕmnej zóny a vysokotlakových oblastí
- · Stav hrotu skrutky, drážky alebo spojky
- · Pripojenia vykurovania a chladenia sudov
- · Fotografie opotrebovaných komponentov a informácie na typovom štítku stroja
Nosenie nie je vždy jednotné. Meranie viacerých miest môže pomôcť identifikovať, či je problémom všeobecné opotrebovanie, lokalizované odieranie, korózia alebo poškodenie súvisiace s podávaním a tokom materiálu.
Informácie na zaslanie cenovej ponuky pre paralelnú dvojitú skrutku
- · Výrobca extrudéra, model a použitie
- · Pôvodný výkres skrutky a hlavne
- · Priemer skrutky, celková dĺžka a pomer L/D
- · Stredová vzdialenosť a rozmery pripojenia kľúča
- · Zloženie PVC a približné percento plniva
- · Prúdový výstup a rozsah rýchlosti skrutiek
- · Materiál existujúcej skrutky a hlavne
- · Fotografie, miery a aktuálny problém výroby
Ak nie je k dispozícii úplný výkres, vzorka starej skrutky alebo valca, podrobné fotografie a kľúčové merania môžu stále podporovať počiatočné technické hodnotenie.
Riešenia PIPLL Parallel Twin Screw Barrel
PIPLL dodáva prispôsobené riešenia s paralelnými dvojitými závitovkami a valcami pre aplikácie vytláčania plastov. Náhradné komponenty možno hodnotiť podľa konštrukcie stroja, formulácie PVC, požiadaviek na výstup a stavu opotrebovania.
Pri náročných PVC aplikáciách je možné uvažovať aj o materiálovom a povrchovom riešení spolu s geometriou skrutky, aby bola náhrada lepšie prispôsobená reálnemu výrobnému prostrediu.
Záver
Výber paralelného valca s dvojitou skrutkou vyžaduje viac než len zodpovedajúcu základnú veľkosť stroja. Správna konfigurácia závisí od modelu extrudéra, zodpovedajúceho páru skrutiek, zloženia PVC, obsahu plniva, výstupného cieľa a skutočného stavu opotrebovania.
Čím sú výkresové a prevádzkové informácie úplnejšie, tým presnejšie môže byť náhradný komponent navrhnutý pre stabilný výkon vytláčania PVC.


