Languages
Komponimet e përforcuara me fibra qelqi: Specifikimi i vidës dhe fuçisë
-
-
Komponimet e përforcuara me fibra qelqi: Specifikimi i vidës dhe fuçisë
Aty ku 20-50% fibra qelqi në fakt shkatërron një sipërfaqe pune - dhe cili ndërtim i mbijeton asaj.
Plastika e përforcuar me fibra xhami · Fuçi me vidë PA66 e mbushur me xham · Fuçi me vidë me karabit tungsten · Veshje gërryese
-
1. Çfarë ndryshon në të vërtetë kur shtoni fibër qelqi
Një përbërje e mbushur me xhami nuk është një version më i fortë i rrëshirës së pambushur. Fijet janë të shkurtra, të ngurtë dhe shumë më të forta se çeliku me të cilin rrëshqasin, dhe ato janë të pranishme në 20-50% të peshës në shumicën e klasave të përforcuara. Kjo ndryshon mekanizmin e konsumimit, historinë e nxehtësisë dhe rrezikun e cilësisë në të njëjtën kohë, prandaj afuçi me vidë bimetalikeblerë për "detyrë të mbushur me gotë" ende mund të kthehet herët.
- Gjatësia e fibrës është një variabël cilësor dhe vidhosja mund ta shkurtojë atë
- Ngarkesa gërryese është një fazë e fortë, jo një mbushës i butë - më shumë pret sesa lustron
- Shumica e notave të përforcuara inxhinierike janë higroskopike, kështu që tharja dhe ajrimi i bashkohen pyetjes së konsumit
-
INFORMACION KYÇ
Të specifikosh për fibra qelqi do të thotë të specifikosh katër gjëra në të njëjtën kohë: rezistencën ndaj gërryerjes, mbijetesën e gjatësisë së fibrës, kontrollin e lagështisë dhe përshtatjen dimensionale. Blerja e vetëm të parës është gabimi i zakonshëm. -
2. Ku në të vërtetë zbret dëmi
Në një makineri që punon me përbërje të përforcuar, konsumimi nuk shpërndahet në mënyrë të barabartë në sipërfaqen e punës. Përqendrohet në katër vende, dhe secila tregon në një pjesë të ndryshme të specifikimit. Tëkalimi i modalitetit të dështimitmbulon mekanizmat në përgjithësi; ajo që vijon është versioni specifik për fibra xhami.
Vendndodhja Ajo që gjeni Pse ndodh këtu Çfarë ndryshon Vidhos kreshtë fluturimi Gjerësia e fluturimit është konsumuar, kreshta është rrafshuar, hapësira është hapur Shpejtësia më e lartë e rrëshqitjes kundër shpimit, seksioni i hollë, metali më i nxehtë Forma e fortë e fluturimit, gjeometria e kreshtës dhe aliazhi në vidë - jo vetëm fuçi Hapja e fuçisë, zona matëse Pikëzimi boshtor dhe një brez i lëmuar i veshjes, prodhimi po shkon poshtë Shkrirja plotësisht e shkrirë, plotësisht e ngarkuar me fibra që lëviz nën presion Familja e aliazhit të shpimit dhe trashësia e rreshtimit për atë nivel mbushës Seksioni i ushqimit dhe fluturimet e para Skajet e fluturimit të rrumbullakosura, rrënjë e lëmuar, brazda e herëpashershme Granulat e ftohta, të pakompaktuara me përmbajtje të lartë fibrash, plus ngarkesë mekanike Gjeometria e zonës së ushqimit dhe nëse streha e ushqimit është ngurtësuar fare Maja e vidës, valvula e kthimit, unaza e kontrollit (injektimi) Erozioni i fytyrave të vulosjes, rrjedhje mbrapa, pesha jo konsistente e goditjes I njëjti shkrirje gërryes i detyruar përmes boshllëqeve më të ngushta Materiali i majës dhe valvulës, i zëvendësuar si një grup me vidë -
3. Katër numrat që vendosin specifikimin
Katër hyrje e lëvizin përgjigjen më shumë se çdo gjë tjetër në pyetje. Nëse një kuotim arrin pa u kërkuar atyre, aliazhi u zgjodh nga zakoni dhe jo nga detyra.
- Përmbajtja e mbushësit sipas peshës dhe nëse është xhami, mineral apo të dyja
- Lloji i fibrës dhe gjatësia nominale - fije e copëtuar, e bluar ose një përzierje
- Temperatura e shkrirjes dhe nëse nota është higroskopike
- Orët e punës në vit dhe intervali i shërbimit që po përpiqeni të arrini
Dy të parat përcaktojnë shkallën e gërryerjes. Dy të dytat vendosin nëse nevojitet një familje rezistente ndaj korrozionit, si dhe një familje rezistente ndaj gërryerjes, sepse një shkrirje e nxehtë, e lagësht, pak acidike sulmon disa lidhje të forta më shpejt se një më e butë, por më rezistente ndaj korrozionit. Ky shkëmbim është përcaktuar në detaje nëudhëzues për zgjedhjen e lidhjeve bimetalike.
-
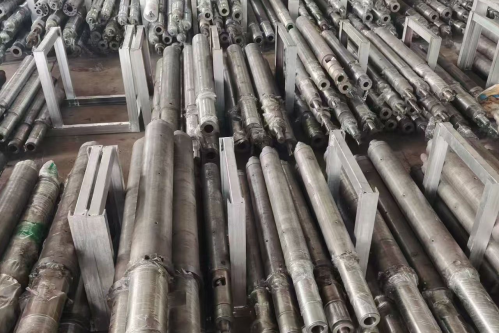
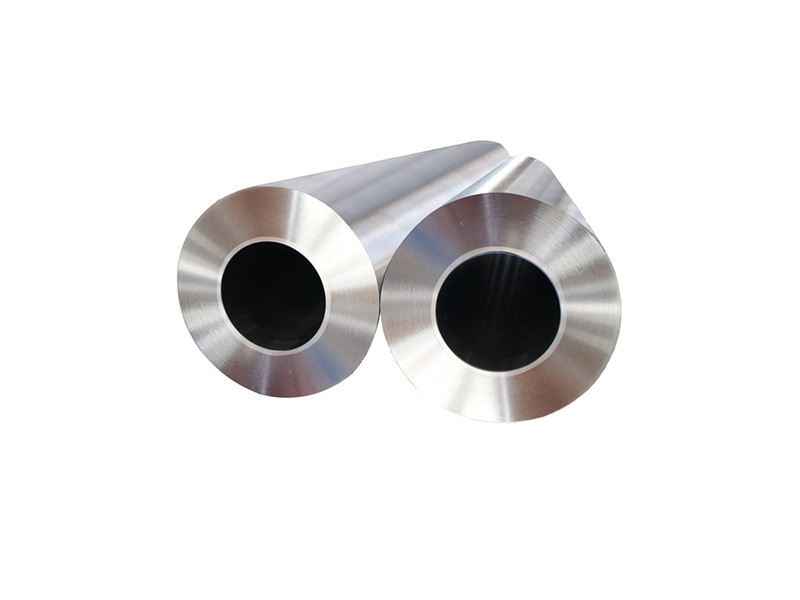
Fuçi dhe vida të mbajtura nëpër madhësi. Shtresa rezistente ndaj konsumit është vetëm disa milimetra të murit të brendshëm; çdo gjë jashtë saj është strukturë dhe konsumohet me një ritëm krejtësisht të ndryshëm.
-
4. Pse "bimetalike" nuk është një përgjigje më vete
Fjala përshkruan një ndërtim, jo një nivel të performancës. Një shtresë standarde me bazë gize në mënyrë centrifugale dhe një përbërje karbide tungsteni janë të dyja "bimetalike" dhe në PA66 të mbushur me xham 30-50% ato nuk janë të këmbyeshme. Shumëzuesi i publikuar për një sistem karabit me detyrueshmëri të lartë të fibrave të qelqit është afërsisht katër deri në gjashtë herë një hapje e nitriduar; një rreshtim me bazë hekuri i specifikuar për mbushës të ulët deri në mes është shumë më poshtë se kaq.
Ndërtimi Fortësia e punës Shtresa tipike Përshtatja më e mirë Kompensimi Nitrid (klasa 38CrMoAlA) Rasti i ngurtësuar në sipërfaqe, jo i ngurtësuar Një pjesë e një milimetri të rastit Notat e mallit të paplotësuara dhe të mbushura lehtë Thellësia e kasës është i gjithë buxheti i veshjes; pasi shkelet, veshja përshpejtohet Standard bimetalik, me bazë hekuri HRC 58–62 1,5-2,0 mm Notat e përgjithshme inxhinierike, xhami nën rreth 15-20% Me kosto efektive, por vëllimi i karabit nuk është aty për fibrat 30%+ Kompozit tungsten-karbit HRC 65–68 1,0-1,5 mm 30–50% fibër qelqi ose karboni, klasa inxhinierike e mbushur me minerale Shtresë më e hollë, kosto më e lartë - specifikimi duhet të ketë nevojë për të Me bazë nikelin, rezistent ndaj korrozionit HRC 45–50 2,0-3,0 mm Korroziv dhe gërryes së bashku: rezistente ndaj flakës, acide ose halogjene Fortësi më e ulët sipas dizajnit; zgjedhja e tij vetëm për gërryerje është një specifikim i gabuar INFORMACION KYÇ
Pyetja nuk është "a është bimetalike", por "cila familje aliazhi, në çfarë trashësie shtrese, në cilin përbërës". Dy nga këto tre përgjigje zakonisht mungojnë në një citat. -
5. Ana e vidhos: fytyra e fortë dhe pse kreshta shkon e para
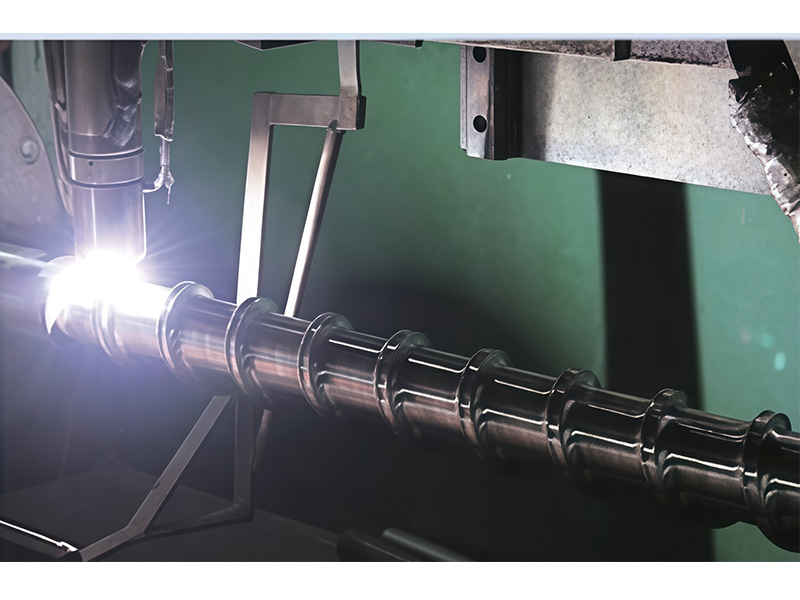
Në detyrën e përforcuar, vidhosja zakonisht humbet sipërfaqen e saj të punës përpara se ta bëjë tyta, sepse kreshta e fluturimit kombinon shpejtësinë më të lartë të rrëshqitjes me pjesën më të hollë. Avidha e nxjerrjes bimetalikee trajton këtë duke depozituar një shtresë me karabit në fluturim, zakonisht me saldim PTA ose veshje me lazer, afërsisht 1.5-2.0 mm.
- Shtresa duhet të jetë mjaft e trashë për të mbijetuar duke u rilyer të paktën një herë
- Duhet të aplikohet në kreshtë dhe në krahun kryesor, jo vetëm në majë
- Hollimi me metalin bazë është ajo që kushton në heshtje fortësinë - pyesni se si kontrollohet
- Fluturimet e forta nuk mund të përfundojnë në të njëjtën mënyrë si një vidë e thjeshtë; profili i përfunduar duhet të pritet pas depozitimit
Aty ku e gjithë vidhosja zëvendësohet në vend që të rindërtohet, avidë e ngurtësuarndonjëherë është përgjigja më e arsyeshme për nivelet e moderuara të mbushësit - konsumohet në mënyrë të barabartë dhe mund të ri-lustrohet, me koston e rezistencës maksimale ndaj gërryerjes.
-
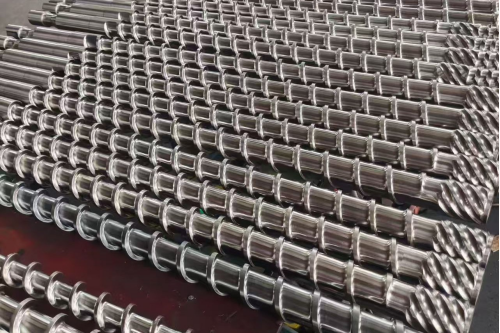
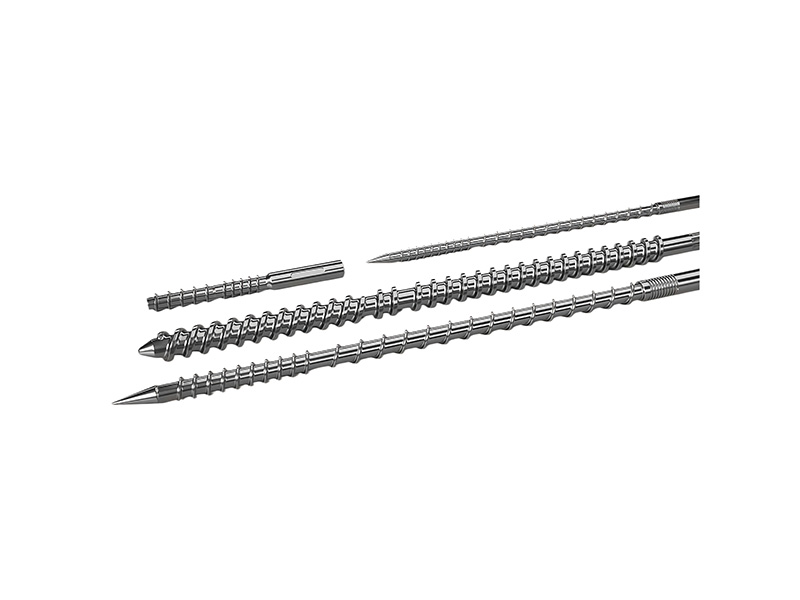
Vida të përfunduara të vendosura në rafte. Një vidë është ndërtuar për një kompleks dhe një makinë; diametri është dimensioni i vetëm që dy detyra të ndryshme ndajnë në mënyrë të besueshme.
-
6. Gjatësia e fibrës është një specifikim cilësor, jo vetëm një specifikim konsumi
Kjo është pjesa e përpunimit të fibrave të qelqit që merr më pak vëmendje në një hetim me vidë dhe shkakton më shumë argumente në rrjedhën e poshtme. Përforcimi funksionon vetëm ndërsa fijet janë mjaft të gjata; çdo element përzierës me prerje të lartë, çdo tranzicion i mprehtë i ngjeshjes dhe çdo vendosje e tepruar e presionit prapa i shkurton ato. Rezultati është një pjesë që kalon inspektimin dimensionale dhe dështon në një test të forcës.
- Elementet përcjellëse lëvizin materialin me prerje të ulët; blloqet e brumit përzihen me qethje të lartë dhe thyejnë fijet
- Një vidë e konfiguruar për shpërndarjen e një mbushësi mineral do të mbingarkojë një shkallë të mbushur me gotë
- Presioni prapa dhe kufizimi i paketimit të ekranit shtojnë prerjen kudo, jo vetëm aty ku keni menduar
- Regrind i skrapit të përforcuar mbart fibra tashmë të shkurtuara; trajtojeni si një material tjetër
Në linjat e kombinimit me dy vida kjo është një pyetje e konfigurimit të elementeve, e mbuluar nëfaqe elemente me dy vidadhe nëpërbërja e shënimeve të aplikimit. Në një vidë të vetme ka të bëjë me raportin e ngjeshjes, seksionin e përzierjes dhe shpejtësinë e vidës -varg me një vidë të vetmeështë vendi ku bëhen këto zgjedhje.
INFORMACION KYÇ
Një vidë që maksimizon shpërndarjen dhe një vidë që ruan gjatësinë e fibrës janë vida të ndryshme. Vendosni se cilën pjesë i nevojitet në të vërtetë përpara kuotimit, jo pas testit të forcës. -
7. Gjeometria e vidhave për komponimet e mbushura me xhami
Notat e përforcuara janë zakonisht më të ashpra, më gërryese dhe më pak falëse ndaj pikave të vdekura sesa versioni i pambushur i të njëjtit polimer. Gjeometria rrjedh nga kjo dhe jo nga një model i përgjithshëm "vidhos veshin".
- Ngjeshje më e thellë dhe më e butë në mënyrë që fibra të laget pa u shtypur
- Nuk ka hapa të mprehtë apo prerje ku materiali mund të ulet dhe të degradojë
- Seksione penguese ose përzierjeje vetëm kur kërkesa për dispersion justifikon prerjen
- Një seksion ushqimi që mund të kapë në fakt një kokrrizë të rrëshqitshme me densitet të ulët
Për komponimet që janë shumë të mbushura dhe të ndjeshme ndaj nxehtësisë,fuçi polimer me mbushje të lartëdheshënime të përpunimit me përmbajtje të lartë të CaCO3përshkruani të njëjtin problem të gjeometrisë nga ana e mineralit, dhe arsyetimi mbart.
-
8. Tharja, ajrimi dhe dështimi që duket si konsumim
PA, PBT dhe shumica e notave inxhinierike të përforcuara janë higroskopike. Lagështia e bartur në shkrirje hidrolizon polimerin dhe simptomat - flluska, zbrazëti, gërvishtje, një rënie e forcës, pesha e paqëndrueshme e goditjes - fajësohen në mënyrë rutinore te vidhosja dhe tyta. Përpara se të ndërrohet një aliazh, materiali duhet të jetë i thatë dhe makina duhet të jetë në gjendje ta vërtetojë atë.
- Rrëshira thahet në kufirin e deklaruar të lagështisë së klasës dhe ri-kontrollohet pas ruajtjes, jo vetëm pas tharësit
- Një fuçi e ajrosur ose e ajrosur me vakum ku nota dhe përmbajtja e rigrurjes e justifikojnë atë
- Temperatura e shkrirjes e matur në grykë ose në majë, mos lexoni nga kontrolluesi
- Një kontroll që "veshja" është në të vërtetë dimensionale, jo kimike
Dallimi ka rëndësi komerciale: një problem korrozioni ose hidrolize nuk mund të zgjidhet duke blerë një aliazh më të fortë dhe fabrika përfundon duke paguar dy herë. Tëfaqja e aplikimit të poliamiditdheFaqet PE dhe PPpërcaktoni se çfarë ka nevojë çdo familje; për materialin e përforcuar të ricikluar ose të rëndë, filloni ngarruga e materialit të ricikluar.
-
9. Çfarë të matni në pjesën që po ndërroni
Një zëvendësim me detyrë të përforcuar është po aq i mirë sa rekordi i konsumimit pas tij. Pesë matje e kthejnë "të lodhur" në një specifikim dhe të gjitha ato mund të merren përpara se makina të rimontohet.
Matja Ku Çfarë ju thotë Çfarë ndryshon Fluturim me vidë OD Përgjatë gjatësisë së plotë, çdo 100–150 mm Ku ka humbur materiali kreshta dhe sa Nëse vidhosja është rindërtuar apo zëvendësuar, dhe cilat zona kanë nevojë për mbulim të fortë ID e shpimit të fuçisë Të njëjtat pozicione boshtore si vida Veshje me bore dhe çdo ovale Qoftë nëse fuçi është me mëngë, të mbështjellë apo të zëvendësuar Pastrimi OD minus ID në çdo pozicion Numri që rregullon në të vërtetë prodhimin dhe rrjedhjen Nëse të dyja pjesët duhet të zëvendësohen së bashku Gjerësia e fluturimit në kreshtë Zonat e ushqimit, kompresimit dhe matjes Veshja e kreshtës, të cilën vetëm OD e fsheh Trashësia e veshjes së fortë dhe nëse është ende e mundur ribluarja Modeli i veshjes - fotografi Çdo zonë, me një shkallë në kornizë Abrasioni kundër korrozionit kundrejt dëmtimit mekanik Familje aliazh, jo vetëm fortësi aliazh -
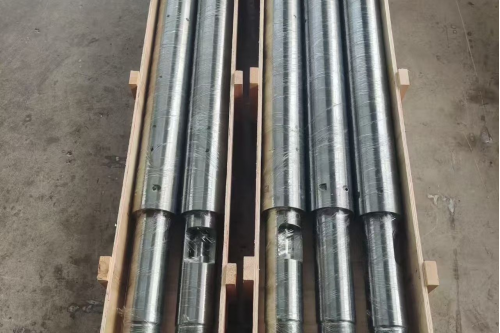
Komplete vidash dhe fuçi të paketuara për dërgesë. Çifti specifikohet së bashku - hapësira midis tyre është numri që vendos rezultatin dhe nuk i përket asnjërës pjesë më vete.
-
10. Çfarë të dërgoni për një kuotim
Kërkimet e përforcuara të detyrës dështojnë për të njëjtën arsye çdo herë: detajet e makinës mbërrijnë pa detajet e përbërjes, ose kompleksi arrin pa dëshmi të konsumimit. Tëlistë kontrolli për një projekt zëvendësueska versionin e gjatë; e shkurtra është më poshtë.
- Prodhimi i makinës, modeli dhe diametri i vidës, plus vizatimi origjinal nëse ekziston
- Klasa e rrëshirës, lloji dhe përqindja e mbushësit dhe proporcioni i rigrurjes
- Temperatura e shkrirjes, prodhimi, shpejtësia e vidhave dhe orët e funksionimit në vit
- Matjet në seksionin 9 dhe fotografitë e secilës zonë konsumimi
- Intervali i shërbimit që po përpiqeni të arrini dhe çfarë arriti pjesa e fundit
Nëse makina është një dizajn pronësor, azëvendësim i ndërtuar nga vizatimet OEMështë zakonisht rruga më e shkurtër, dheprocesi i prodhimitdhefaqet e kapacitetitpërshkruani se si është bërë pjesa dhe sa kohë zgjat. Aty ku gjeometria duhet të ndryshojë si dhe aliazhi,vidë dhe fuçi me porosirruga mbulon çiftin së bashku.
Gjithashtu ia vlen të tregoni intervalin e shërbimit që kërkoni në muaj dhe jo me mbiemra. Një shpat me funksion të përforcuar i blerë për të arritur 24 muaj dhe një i blerë për të arritur 36 nuk janë e njëjta blerje, dhestandardet e intervalit të priturju jap diçka për të krahasuar.Faqja e prodhimit të PIPLLpërcakton se çfarë mund të mbajë bima në aliazh, trashësinë e shtresës dhe gjeometrinë e shpimit, gjë që e bën intervalin një angazhim dhe jo një shpresë.
-
✔ Specialist për vida dhe fuçi me fibra xhami | ✔ Tungsten-karabit · Bimetalik · I ngurtësuar · I kalitur
✔ Gjeometria e mbijetesës në gjatësinë e fibrave | ✔ Harta e veshjeve · Zëvendësimi i OEM · Inxhinieri me interval shërbimi