Languages
स्क्रू खींचे बिना एक्सट्रूडर स्क्रू और बैरल घिसाव का निदान कैसे करें
ए खींचनापेंचसिर्फ इसलिए कि आउटपुट "कम लगता है" श्रम, डाउनटाइम और रखरखाव लागत को बर्बाद कर सकता है। तब तक इंतजार करना जब तक कि एक्सट्रूडर आउटपुट को रोक न सके, और भी बुरा है।
इससे प्रोसेसर दो महंगी चरम सीमाओं के बीच फंस जाते हैं:
- अंधा फाड़ना
उत्पादन बंद करो, पेंच हटाओ, हर चीज का निरीक्षण करो - केवल यह पता लगाने के लिए कि वास्तविक समस्या फीडिंग, तापमान नियंत्रण या स्क्रीन पैक थी। - अंधा इंतज़ार
आरपीएम बढ़ाते रहें और तापमान समायोजित करते रहें जब तक कि आउटपुट खत्म न हो जाए और लाइन अनियोजित शटडाउन के लिए मजबूर न हो जाए। - विशिष्ट आउटपुट
- हीटर/स्वयं-हीटिंग व्यवहार
- फ़ीड और वेंट व्यवहार
- अधिकतम पिघल-दबाव क्षमता
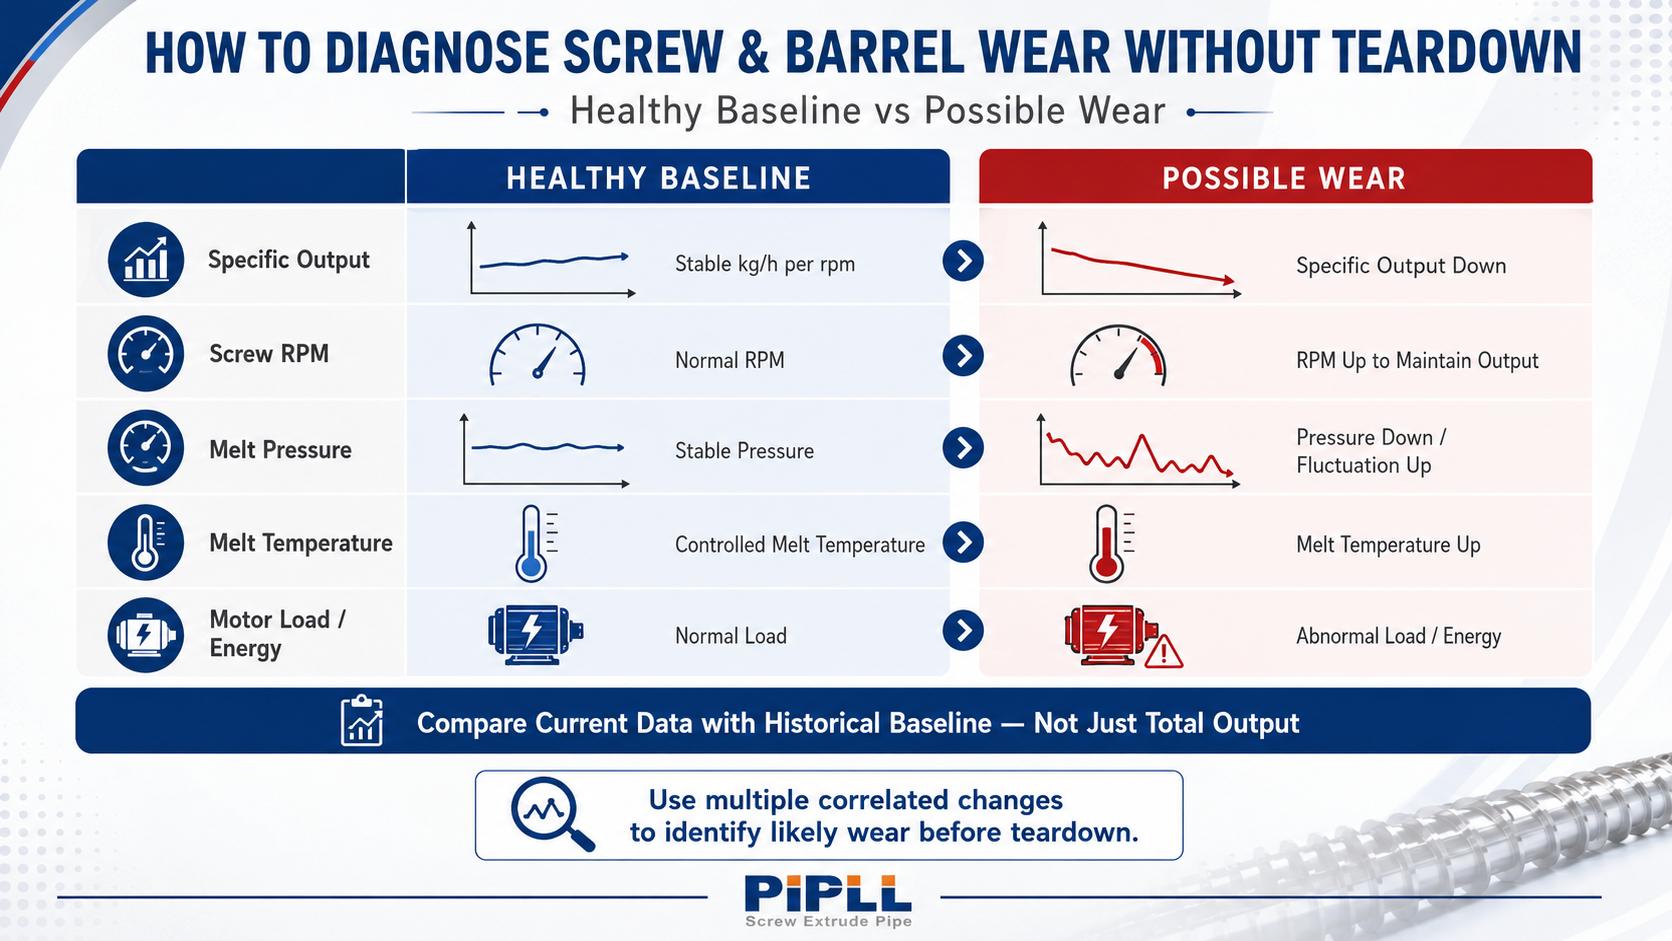
एक बेहतर तरीका ऑपरेटिंग डेटा का उपयोग करके यह निर्धारित करना है कि क्या पेंच और बैरल फाड़ने से पहले संभावित घिसाव की स्थिति में आ गए हैं।
आप भौतिक निरीक्षण के बिना सटीक स्क्रू-टू-बैरल क्लीयरेंस नहीं माप सकते। लेकिन आप अक्सर प्रक्रिया संकेतों के चार समूहों की जांच करके उच्च संभावना वाली पहनने की स्थिति की पहचान कर सकते हैं:
यदि इनमें से कई संकेतक तुलनीय उत्पादन स्थितियों के तहत एक साथ खराब हो जाते हैं, तो स्क्रू और बैरल को निरीक्षण और स्पेयर पार्ट्स सूची के शीर्ष पर ले जाना चाहिए।
वियर एक्सट्रूडर का व्यवहार क्यों बदलता है?
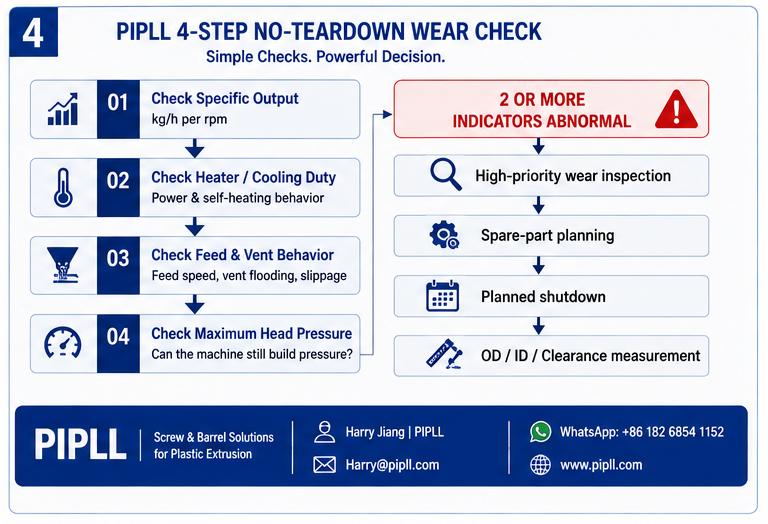
जैसे-जैसे स्क्रू फ़्लाइट और बैरल बोर घिसते हैं, कार्यशील क्लीयरेंस बढ़ता जाता है।
इससे स्क्रू की क्षमता कम हो जाती है:
- सामग्री को कुशलतापूर्वक संप्रेषित करें
- उड़ानों के बीच सील पिघलना
- दबाव उत्पन्न करें
- स्थिर अग्र प्रवाह बनाए रखें
परिणाम हमेशा तत्काल शटडाउन नहीं होता है। अक्सर, मशीन धीरे-धीरे यांत्रिक दक्षता खो देती है।
इसीलिए सबसे उपयोगी प्रश्न यह नहीं है: "क्या पेंच अभी भी घूम रहा है?"
यह है: "क्या प्रत्येक स्क्रू क्रांति अभी भी समान मात्रा में उपयोगी कार्य कर रही है?"
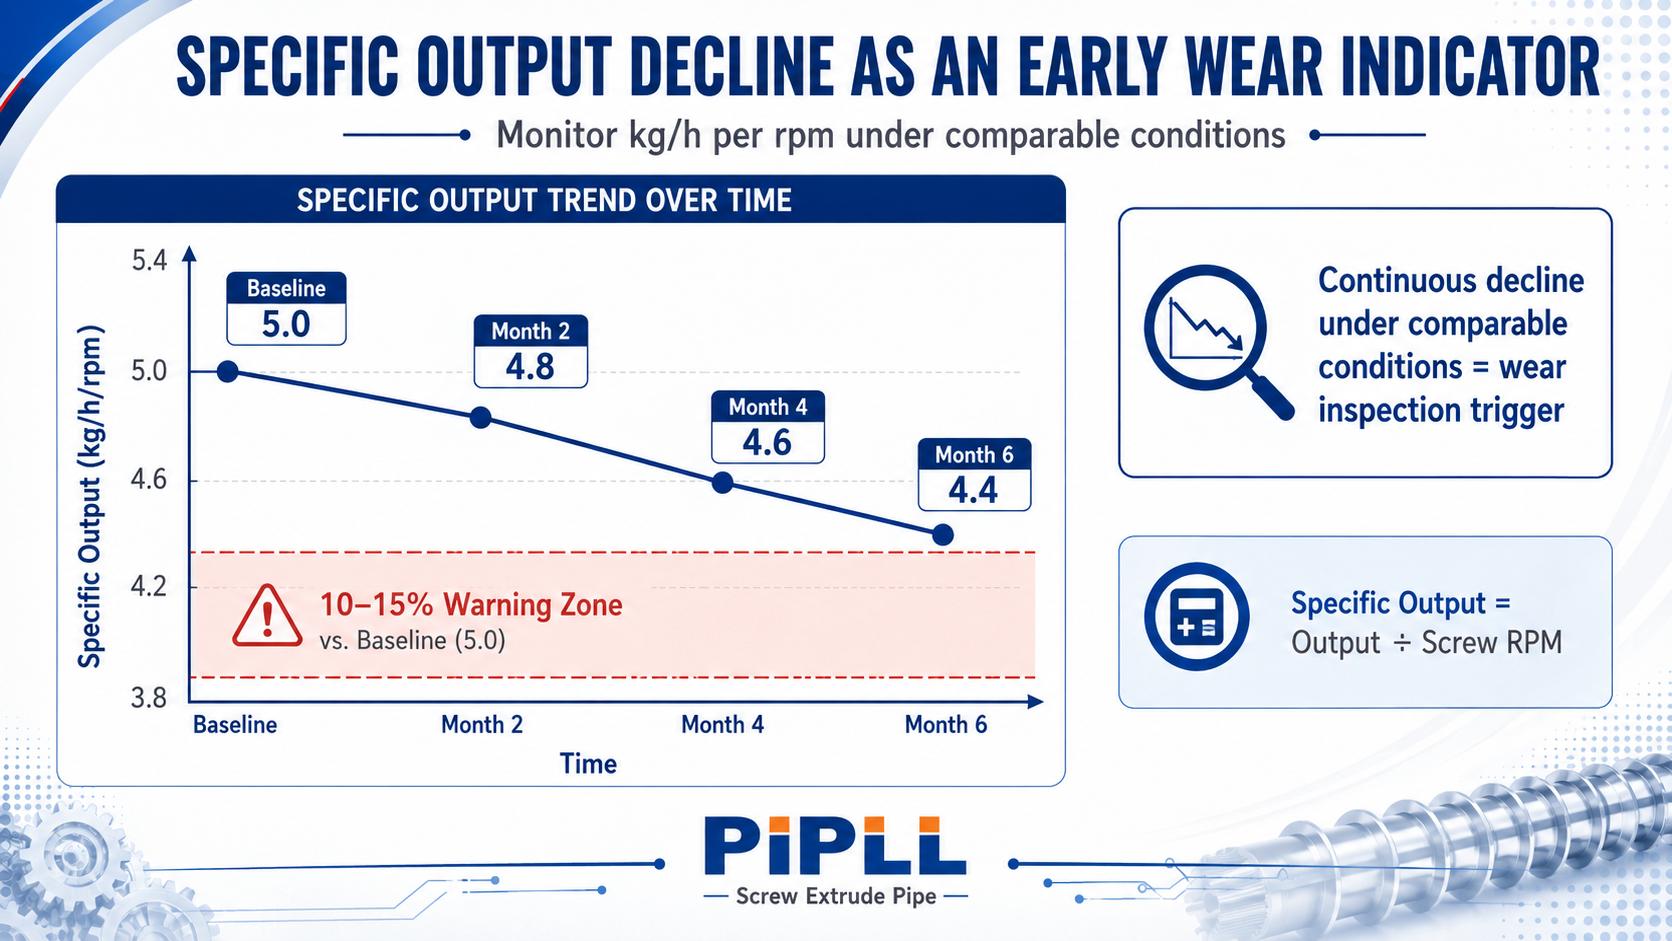
चरण 1 - विशिष्ट आउटपुट की जाँच करें
पहला और सबसे महत्वपूर्ण संकेतक है:
विशिष्ट आउटपुट = किग्रा/घंटा ÷ स्क्रू आरपीएम
केवल कुल आउटपुट को न देखें. एक लाइन अभी भी समान किग्रा/घंटा का उत्पादन कर सकती है क्योंकि ऑपरेटर स्क्रू गति बढ़ाते रहते हैं।
| स्थिति | उत्पादन | पेंच गति | विशिष्ट आउटपुट |
|---|---|---|---|
| ऐतिहासिक आधार रेखा | 300 किग्रा/घंटा | 60 आरपीएम | 5.00 किग्रा/घंटा/आरपीएम |
| बाद में | 300 किग्रा/घंटा | 66 आरपीएम | 4.55 किग्रा/घंटा/आरपीएम |
| बाद में | 300 किग्रा/घंटा | 70 आरपीएम | 4.29 किग्रा/घंटा/आरपीएम |
कुल उत्पादन अभी भी सामान्य दिखता है। लेकिन सामग्री की समान मात्रा को स्थानांतरित करने के लिए पेंच को अब अधिक क्रांतियों की आवश्यकता है। यह सीधा संकेत है कि एक्सट्रूज़न दक्षता ख़राब हो गई है।
क्या रुझान मायने रखता है?
एक भी ख़राब प्रोडक्शन रन का कोई मतलब नहीं है। तुलनीय परिस्थितियों में निरंतर, एकरस गिरावट महत्वपूर्ण है।
यदि विशिष्ट आउटपुट समय के साथ लगातार गिरता है और गिरावट स्थापित स्वस्थ आधार रेखा से लगभग 10-15% तक पहुंच जाती है, तो स्क्रू/बैरल स्थिति को एक गंभीर निरीक्षण ट्रिगर के रूप में माना जाना चाहिए।
सार्वभौमिक ज्यामितीय घिसाव सीमा के रूप में 10-15% का उपयोग न करें। विभिन्न मशीनें, पॉलिमर और स्क्रू डिज़ाइन अलग-अलग मंजूरी को सहन करते हैं।
इसे परिचालन अलार्म सीमा के रूप में उपयोग करें:
विशिष्ट उत्पादन में 10-15% की कमी + सामग्री, डाई या प्रक्रिया में कोई बड़ा बदलाव नहीं = टूट-फूट की जाँच करें।
चरण 2 - हीटर की शक्ति और सेल्फ-हीटिंग व्यवहार देखें
अधिकांश ऑपरेटर बैरल तापमान पर नज़र रखते हैं। कम ही लोग देखते हैं कि उस तापमान को बनाए रखने के लिए कितने हीटर या शीतलन शक्ति की आवश्यकता है। यह एक मिस्ड डायग्नोस्टिक सिग्नल है।
पैटर्न ए - विद्युत खपत असामान्य रूप से अधिक हो जाती है
यदि एक्सट्रूडर को समान आउटपुट बनाए रखने के लिए अधिक कुल विद्युत इनपुट की आवश्यकता होती है, तो विशिष्ट ऊर्जा खपत बढ़ सकती है।
- कम यांत्रिक दक्षता
- समान आउटपुट के लिए उच्च RPM की आवश्यकता होती है
- ख़राब प्लास्टिककरण
- निवास समय या बैकफ्लो में वृद्धि
- प्रक्रिया अस्थिरता
- बैरल हीटर बंद हैं
- कूलिंग पहले से ही सक्रिय है
- लेकिन वास्तविक पिघल या क्षेत्र का तापमान अभी भी गिरने से इंकार कर रहा है
यह अपने आप में पेंच घिसाव को साबित नहीं करता है, लेकिन गिरते विशिष्ट आउटपुट के साथ मिलकर यह सार्थक हो जाता है।
पैटर्न बी - सेल्फ-हीटिंग व्यवहार तेजी से बदलता है
एक अन्य चेतावनी संकेत असामान्य चिपचिपा ताप है। उदाहरण के लिए:
यह कुछ क्षेत्रों में तीव्र स्थानीय घर्षण या भौतिक निवास का संकेत दे सकता है।
हालाँकि, घिसाव का मतलब हमेशा "अधिक स्व-हीटिंग" नहीं होता है। इस पर निर्भर करते हुए कि घिसाव कहां होता है और सामग्री कैसे चलती है, आप इसके बजाय कम कतरनी पीढ़ी, अधिक हीटर की मांग, या सामग्री के पुनर्चक्रण / ठहराव के कारण स्थानीयकृत ओवरहीटिंग देख सकते हैं।
उपयोगी निदान प्रश्न यह है: "क्या हीटर/कूलिंग ड्यूटी में समान सामग्री, आरपीएम और आउटपुट पर स्वस्थ आधार रेखा की तुलना में महत्वपूर्ण बदलाव आया है?"
चरण 3 - फीड थ्रोट और वेंट पोर्ट का निरीक्षण करें
फीड थ्रोट पर क्या देखना है
- दूध पिलाना काफ़ी धीमा हो जाता है
- सामग्री स्तर में असामान्य रूप से उतार-चढ़ाव होता है
- छर्रे आगे बढ़ने के बजाय घूमते या फिसलते दिखाई देते हैं
- पेंच "बिना काटे घूमता" प्रतीत होता है
- फ़ीड दर अब आरपीएम के साथ आनुपातिक रूप से नहीं बढ़ती है
- वेंट पर बार-बार सामग्री का उठना
- बार-बार वेंट में बाढ़ आना
- पिघल या यौगिक का पहले की तुलना में अधिक बार निकलना
- जैसे-जैसे परिचालन के घंटे बढ़ते जा रहे हैं, आवृत्ति बढ़ती जा रही है
- स्क्रू की गति बढ़ जाती है लेकिन आउटपुट धीरे-धीरे प्रतिक्रिया करता है
- सामग्री की गति कमजोर दिखाई देती है
- चारा अधिकाधिक सुस्त होता जा रहा है
- पिघला हुआ या यौगिक वेंट की ओर पीछे की ओर बढ़ता है
- दबाव बनाना कठिन है
इससे पता चलता है कि पेंच प्रभावी ठोस संप्रेषण खो रहा है।
वेंट पोर्ट पर क्या देखें
संभावित कारणों में खराब पिघलने का क्रम, अत्यधिक अपस्ट्रीम दबाव, खराब स्क्रू भरने का संतुलन, बैकफ्लो, गलत स्क्रू ज्यामिति, या संप्रेषण दक्षता में घिसाव संबंधी हानि शामिल है।
एक वेंट घटना घिसाव साबित नहीं करती। लेकिन यदि समान फॉर्मूलेशन और प्रक्रिया सेटिंग्स पर वेंट कैरीओवर उत्तरोत्तर खराब हो जाता है, तो यह एक मूल्यवान सुराग है।
बैकप्रेशर स्लिपेज और फॉरवर्ड पंपिंग का नुकसान
जैसे-जैसे घिसाव अधिक गंभीर होता जाता है, पेंच आगे के दबाव को बनाए रखने की अपनी क्षमता खो सकता है।
गंभीर मामलों में, मशीन यांत्रिक रूप से काम करती हुई प्रतीत होती है, लेकिन स्क्रू के घूमने का एक महत्वपूर्ण हिस्सा अब उपयोगी फॉरवर्ड प्रवाह उत्पन्न नहीं कर रहा है। पम्पिंग दक्षता खोने का यही व्यावहारिक अर्थ है।
चरण 4 - अधिकतम पिघल-दबाव क्षमता का परीक्षण करें
यह बिना किसी पेंच के उपलब्ध सबसे मजबूत कार्यात्मक परीक्षणों में से एक है।
एक स्वस्थ मीटरिंग अनुभाग को अभी भी ज्ञात डाउनस्ट्रीम प्रतिरोध के विरुद्ध दबाव उत्पन्न करने और बनाए रखने में सक्षम होना चाहिए।
सवाल यह है कि क्या एक्सट्रूडर अब भी उतना दबाव बना सकता है जितना पहले बनाता था?
एक नियंत्रित और सुरक्षित परीक्षण स्थिति के तहत, ऐतिहासिक डेटा के साथ स्क्रू आरपीएम, सामग्री, पिघल तापमान, डाई / फिल्टर स्थिति, डाउनस्ट्रीम प्रतिरोध और अधिकतम स्थिर हेड दबाव की तुलना करें।
यदि मशीन की सुरक्षित परिचालन सीमा के भीतर डाउनस्ट्रीम प्रतिरोध बढ़ जाता है, लेकिन सिर का दबाव अपेक्षा के अनुरूप नहीं बढ़ पाता है, तो स्क्रू सीलिंग और पंपिंग क्षमता खो सकता है।
ऐसा तब हो सकता है जब बढ़ा हुआ स्क्रू/बैरल क्लीयरेंस अधिक पिघल को फ़्लाइट टिप पर पीछे की ओर रिसने देता है।
एक सशक्त चेतावनी पैटर्न
- ऐतिहासिक स्थिति: 60 आरपीएम → स्थिर 180 बार
- वर्तमान स्थिति: 60 आरपीएम → केवल 145 बार
फिर आरपीएम बढ़ा दिया जाता है, लेकिन दबाव अभी भी आनुपातिक रूप से ठीक नहीं हो पाता है।
यदि सामग्री की चिपचिपाहट तुलनीय है, स्क्रीन/डाई की स्थिति ज्ञात है, तापमान नियंत्रित है, और दबाव सेंसर सही ढंग से काम कर रहा है, तो दबाव-निर्माण क्षमता का नुकसान दृढ़ता से स्क्रू/बैरल प्रणाली में यांत्रिक अक्षमता की ओर इशारा करता है।
जानबूझकर किसी लाइन को OEM दबाव सीमा से अधिक प्रतिबंधित न करें। यह परीक्षण हमेशा मशीन के सुरक्षित संचालन लिफाफे के अंदर रहना चाहिए।
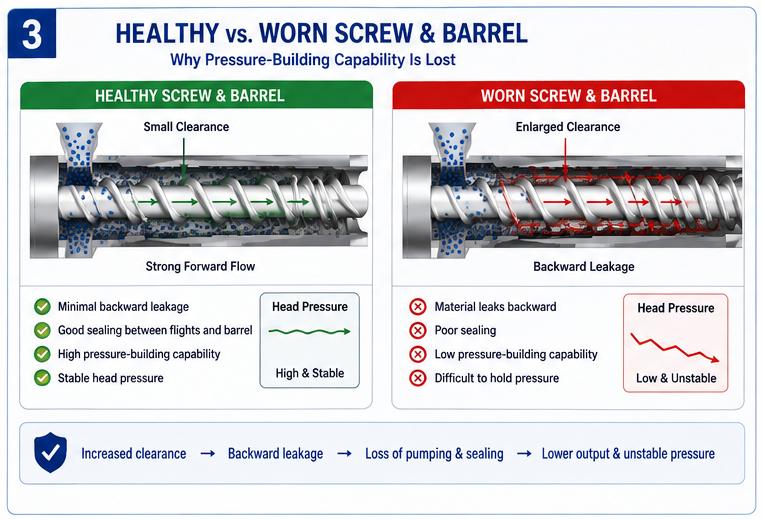
पीआईपीएलएल 4‑स्टेप नो‑टियरडाउन वियर चेक
-
1. विशिष्ट आउटपुट की जाँच करें
पूछें: क्या किग्रा/घंटा प्रति आरपीएम लगातार घट रहा है?
चेतावनी: स्थापित स्वस्थ आधार रेखा से लगभग 10-15% की लगातार गिरावट। -
2. हीटर/कूलिंग ड्यूटी की जाँच करें
पूछें: क्या मशीन को अब समान उत्पादन स्थिति में काफी भिन्न हीटर या शीतलन शक्ति की आवश्यकता होती है?- उच्च विशिष्ट ऊर्जा खपत
- असामान्य रूप से उच्च हीटर की मांग
- अत्यधिक आंतरिक घर्षण के कारण हीटर कम/बंद होने पर भी तापमान अधिक रहता है
-
3. फ़ीड और वेंट व्यवहार की जाँच करें
पूछें: क्या अग्रेषित संप्रेषण कमजोर होता जा रहा है?- धीमी गति से भोजन देना
- गोली फिसलन
- आरपीएम बढ़ने पर कमजोर प्रतिक्रिया
- बार-बार वेंट बाढ़
- सामग्री ले जाने में वृद्धि
-
4. अधिकतम सिर का दबाव जांचें
पूछें: क्या मशीन अब भी उतना दबाव बना सकती है जितना पहले बनाती थी?
यदि नियंत्रित तुलनीय परिस्थितियों में दबाव क्षमता स्पष्ट रूप से खराब हो गई है, तो सीलिंग/पंपिंग दक्षता से पहले ही समझौता किया जा सकता है।
एक सरल निर्णय नियम
एक असामान्य संख्या से टूट-फूट का निदान न करें। सहसंबंध का प्रयोग करें.
| जाँच करना | सामान्य | चेतावनी |
|---|---|---|
| विशिष्ट आउटपुट | स्थिर | लगातार गिरावट |
| हीटर/शीतलन व्यवहार | ऐतिहासिक आधार रेखा के समान | महत्वपूर्ण कर्तव्य परिवर्तन |
| फ़ीड/वेंट व्यवहार | स्थिर आगे संप्रेषण | फिसलन / धीमी फ़ीड / वेंट बाढ़ |
| अधिकतम सिर का दबाव | सामान्य रूप से बनता है | ऐतिहासिक दबाव तक नहीं पहुंच सकते |
यदि 4 में से केवल 1 असामान्य है
पहले अन्य कारणों की जाँच करें:
कच्चा माल · फीडर · तापमान नियंत्रण · फ़िल्टर · डाई · सेंसरयदि चार में से दो या अधिक एक साथ खराब हो जाएं
मशीन को उच्च प्राथमिकता वाले स्क्रू/बैरल पहनने के मामले के रूप में समझें।इस बिंदु पर, यह उचित है:
- प्रतिस्थापन चित्र तैयार करें
- स्क्रू/बैरल आयामों की पुष्टि करें
- स्पेयर-पार्ट कोटेशन प्रारंभ करें
- योजना निरीक्षण डाउनटाइम
- अगली उपयुक्त रखरखाव विंडो पर टियरडाउन माप की व्यवस्था करें
इसका मतलब यह नहीं है कि सटीक निकासी पहले ही मापी जा चुकी है। इसका मतलब है कि सार्थक यांत्रिक घिसाव की संभावना इतनी अधिक है कि पूर्ण विफलता की प्रतीक्षा करना अब एक अच्छी रखरखाव रणनीति नहीं है।
यह ब्लाइंड टियरडाउन या ब्लाइंड वेटिंग से बेहतर क्यों है?
गलती 1 - हर चीज़ को बहुत जल्दी नष्ट कर देना
एक तकनीशियन अस्थिर आउटपुट देखता है और तुरंत पेंच खींच देता है। तब टीम को पता चला कि स्क्रू अभी भी स्वीकार्य है, फीडर अस्थिर था, थर्मोकपल दोषपूर्ण था, या स्क्रीन पैक अवरुद्ध था।
परिणाम: खोया हुआ उत्पादन + रखरखाव श्रम + अनावश्यक डाउनटाइम
गलती 2 - उत्पादन बंद होने तक प्रतीक्षा करें
विपरीत रणनीति है: "यह अभी भी चल रहा है। चलते रहो।" ऑपरेटर अधिक आरपीएम, अधिक गर्मी और अधिक पैरामीटर समायोजन के साथ क्षतिपूर्ति करते हैं जब तक कि आउटपुट को बनाए नहीं रखा जा सकता है, उत्पाद की गुणवत्ता अस्वीकार्य हो जाती है, दबाव अस्थिर हो जाता है, या लाइन अप्रत्याशित रूप से बंद हो जाती है।
परिणाम: आपातकालीन शटडाउन + अत्यावश्यक हिस्से + खोए हुए ऑर्डर + उच्च रखरखाव लागत
बेहतर रणनीति: पहले निदान करें, दूसरा शेड्यूल करें
नो-टियरडाउन डायग्नोसिस का उद्देश्य हमेशा के लिए यांत्रिक निरीक्षण से बचना नहीं है। यह तय करना है कि निरीक्षण कब आर्थिक रूप से उचित हो जाए।
उत्पादन डेटा → 4‑स्टेप वियर चेक → वियर प्रोबेबिलिटी → स्पेयर‑पार्ट तैयारी → नियोजित शटडाउन → ओडी / आईडी / क्लीयरेंस मापन → मरम्मत या प्रतिस्थापन निर्णय
यह स्क्रू/बैरल रखरखाव को आपातकालीन प्रतिक्रिया से नियोजित रखरखाव में परिवर्तित करता है।
अंततः क्या पहनने की पुष्टि करता है?
ऑपरेटिंग डेटा आपको बताता है कि दक्षता ख़राब हो रही है। भौतिक माप आपको बताता है कि कितना घिसाव मौजूद है और यह कहाँ स्थित है।
अंतिम पुष्टि के लिए अभी भी माप की आवश्यकता है:
- पेंच उड़ान आयुध डिपो
- बैरल बोर आईडी
- स्क्रू-टू-बैरल क्लीयरेंस
- एकाधिक अक्षीय स्थितियों पर पहनें
- स्थानीय स्कोरिंग
- बैरल अंडाकारता
- जंग